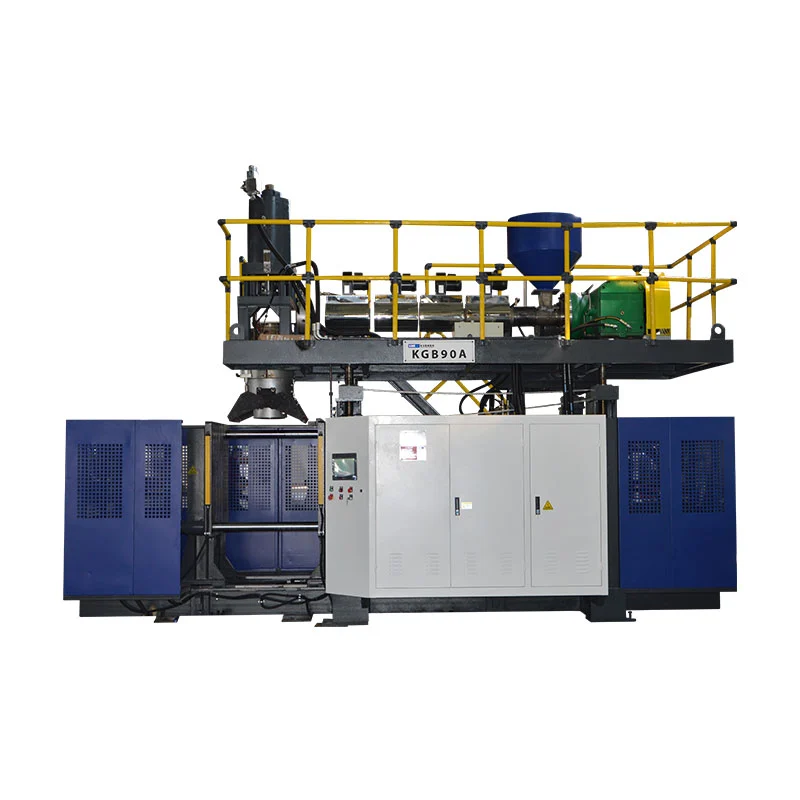
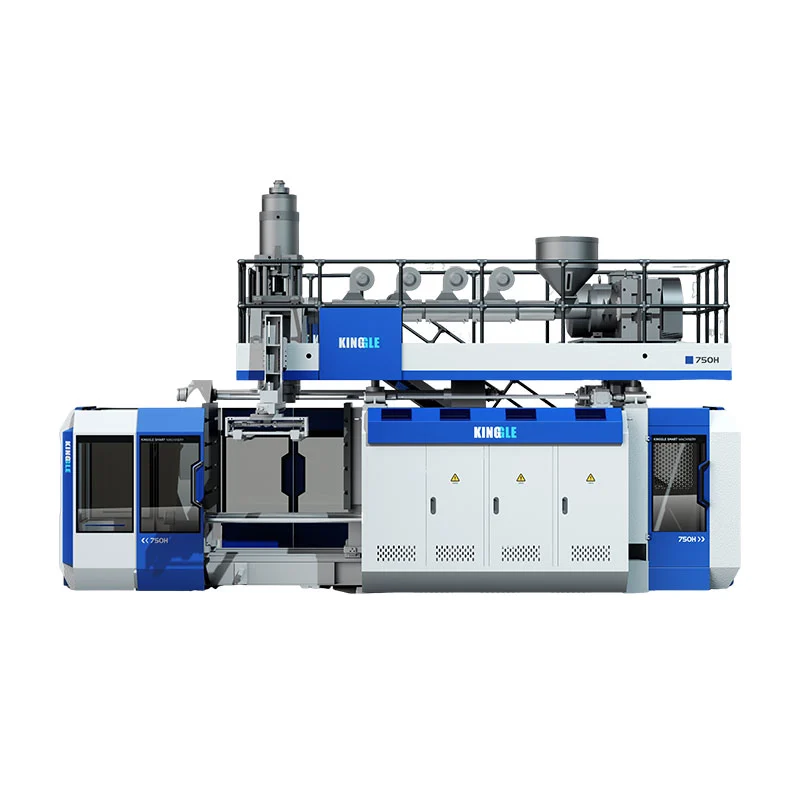
Välj en flerskiktsformblåsningsmaskin genom att matcha varje lagers funktion till behållarspecifikationen. Kontrollera att det angivna extruderingssystemet kan hålla receptet vid önskad effekt, jämför sedan kostnaden per accepterad behållare. Verifiera konfigurationen med de avsedda materialen och formen; extra lager motiveras endast av ett definierat produkt- eller produktionskrav.
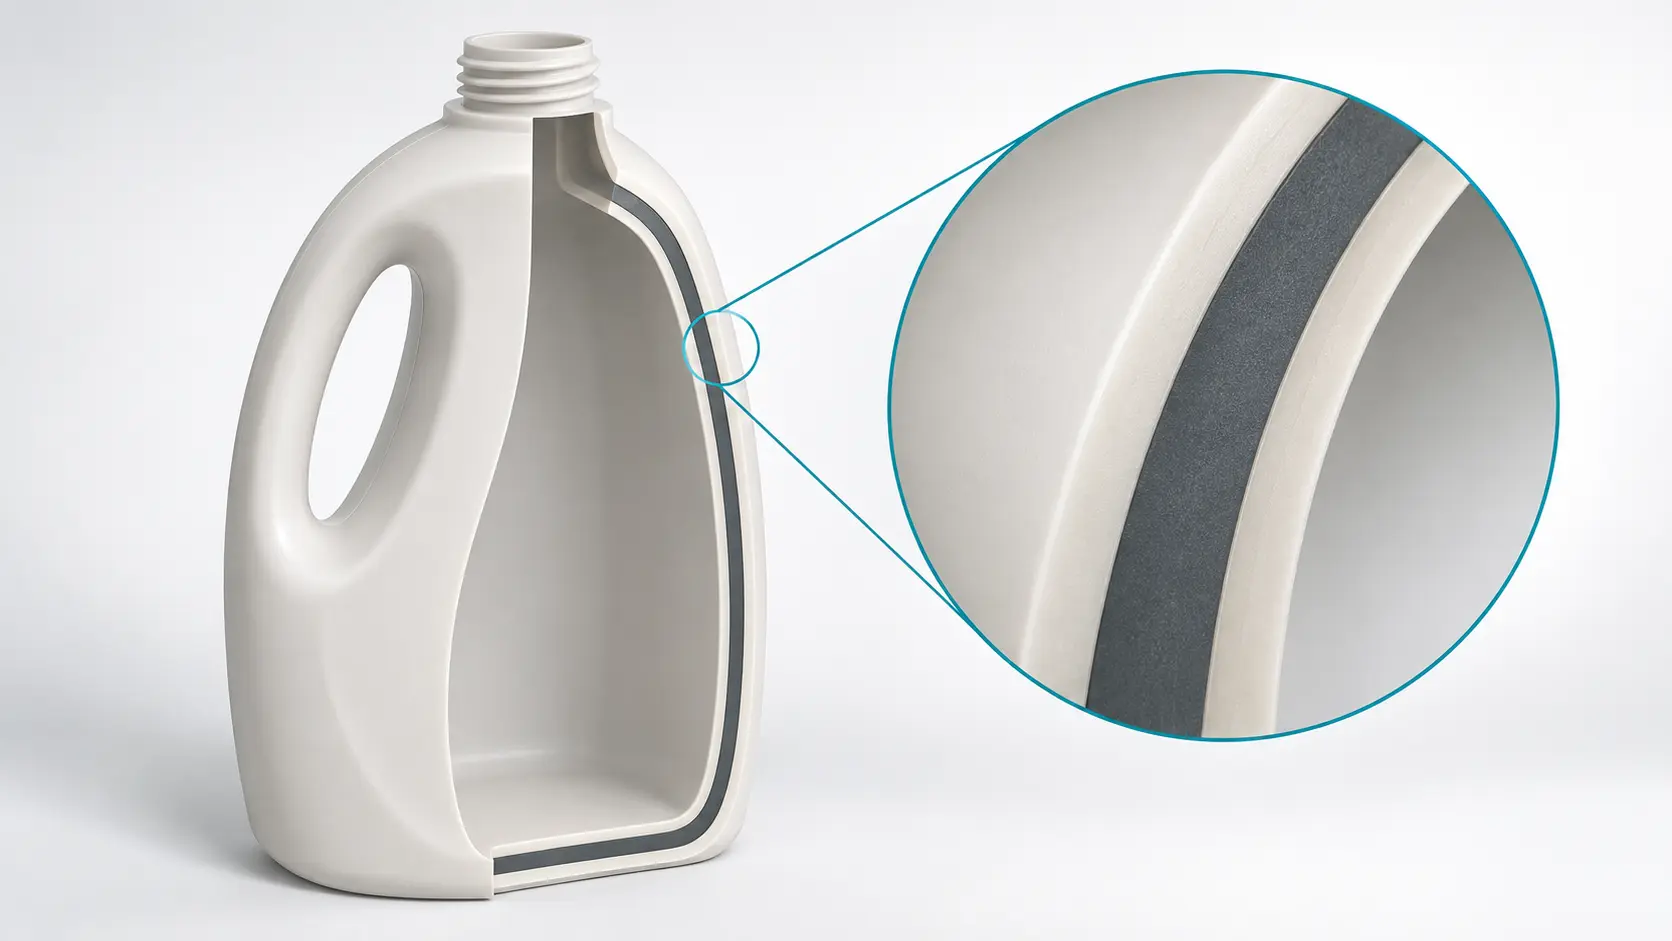
Ett användbart köpbeslut följer fyra kontroller:
- Skriv behållarspecifikationen innan du väljer lagerantal.
- Kartlägg varje materialström till sitt lager och verifiera dess driftsområde.
- Kontrollera den faktiska lagerfördelningen och den färdiga behållarens prestanda.
- Inkludera produktionsförluster i kostnadsjämförelsen och testprotokollet.
Börja med behållarspecifikationen, inte lagerantalet
En begäran om en "trelagers flaskmaskin" lämnar för många beslut öppna. Den identifierar inte innehållet, behållarens geometri, hartskvaliteter, erforderlig produktion eller anledning till att separera väggen i lager. En leverantör kan svara på den förfrågan med en maskinkategori samtidigt som den citerar fel materialsystem.
Börja med den färdiga behållaren. Ge dess ritning, halsfinish, handtagsarrangemang, nominell kapacitet och färdig vikt. Lägg till erforderligt utseende, servicevillkor och prestandakontroller. En ljus tvättmedelsflaska och en syrekänslig förpackning behöver olika bevis, även om deras volym och totalvikt matchar.
Förvandla krav till acceptansobjekt
Byt ut lösa termer som "bra barriär" eller "hög styrka" med en definierad test- och acceptansgräns. Ange om flaskan måste klara en viss hanteringssekvens, hålla ett specificerat utseende eller uppfylla ett produktskyddsmål. Testvillkoret tillhör gränsen, inklusive innehållet eller simulant när det är relevant.
| Krav | Urvalsfråga | Bevis att begära |
|---|---|---|
| Konsekvent ytfärg | Vilket lager bär färgen och vilken inputvariation är tillåten? | Godkända utseendeprover och prover över hela körningen |
| Återvunnet material i kärnan | Vilken källa, betyg och materialandel måste systemet hantera? | Materialspecifikation, foderkartläggning och resultat av färdiga delar |
| Produktskydd | Vilket ämne måste väggen hålla in eller ut? | Barriärmål, testförhållanden och validering på paketnivå |
| Hantering och stapling | Vilka containerplatser och laster styr prestanda? | Ritningsgränser och överenskomna mekaniska tester |
| Produktionsproduktion | Hur många godkända containrar krävs inom den definierade tiden? | Brutto smältbehov, accepterade räkningar, avslag och stopplogg |
Håll obligatoriska krav åtskilda från preferenser. Om en enskiktsstruktur redan klarar specifikationen, använd den som referensalternativ. Ett flerskiktsförslag behöver då ett tydligt skäl: en annan yta, ett definierat kärnmaterial, en barriärfunktion eller något annat krav som referensen inte kan uppfylla ekonomiskt.
Ange även produktmixen. En linje som betjänar långa återkommande beställningar har en annan bytesbörda än en som gör korta partier i flera färger. Inkludera de minsta och största planerade produkterna, istället för att testa bara den enklaste flaskan. Detta ger utrustningsdiskussionen en användbar gräns.
Ge varje lager ett jobb innan du väljer struktur
Co-extrusion formblåsning kombinerar materialströmmar till en skiktad formning innan formen bildar den ihåliga delen. Urvalsfrågan är hur dessa lager tjänar behållaren. Kingglesflerskikts samextruderingsöversiktförklarar den grundläggande processen och vanliga lagerfunktioner.
En dubbelskiktsformblåsningsmaskin kan vara aktuell när de inre och yttre ytorna behöver olika formuleringar. En trelagers formblåsningsmaskin lägger till en separat kärna mellan dessa ytor. Ingendera beskrivningen fastställer styrka, kemisk kompatibilitet eller barriärprestanda i sig. Dessa egenskaper behöver fortfarande de valda materialen, geometrin och testresultaten.
| Struktur koncept | Anledning att utvärdera det | Fråga som återstår |
|---|---|---|
| Enkelt lager | En formulering uppfyller hela produktkravet | Klarar den färdiga behållaren den föreslagna vikten? |
| Två lager | Separera inre och yttre formuleringar | Förblir ytorna och gränssnittet acceptabla? |
| Tre lager | Tilldela en kärnformulering oberoende av båda skalen | Kan den avsedda kärnandelen köras med acceptabelt skinn och prestanda? |
| Barriärstruktur med bindlager | Kombinera ett utvalt barriärharts med strukturmaterial | Är hartskvaliteterna, gränssnitten och paketets prestanda validerade? |
Ange material som ett system
För en hud/kärna/hudstruktur, identifiera hartset och tillsatsförpackningen vid varje position. Skilj inköpt återvunnet råmaterial från produktionstrim som returneras genom en kvarn. Ett recept som enkelt beskrivs som "nytt/gammalt/nytt" döljer den information som behövs för att bedöma konsistens och materialhantering.
Behandla inte en nedgrävd återvunnen kärna som ett automatiskt bevis på lämplighet för innehållet. Begär den materialdokumentation och produktspecifika bedömning som krävs för den avsedda användningen. Likaså är återvunnet innehåll och återvinningsbarhet separata frågor. Det ena gäller vad som kommer in i behållaren; den andra gäller vad som kan hända med hela paketet efteråt.
Ett spärrskikt förändrar materialsystemet
Kuraray identifierarEVAL EVOH som gasbarriärmaterialanvänds i förpackningar och andra applikationer. Dessteknisk presentationillustrerar även bindeskikt mellan polyolefin och EVOH. Dessa limpositioner hör hemma i struktur- och utrustningsgranskningen, inte utanför lagerantalet.
Be om den kompletta hartskombinationen, inklusive limkvaliteter, hanteringsinstruktioner och överenskomna barriärvillkor. Ett materialpermeabilitetsvärde är inte ett hållbarhetsresultat för en färdig flaska. Behållaren, förslutningen, innehållet och användningsvillkoren behöver sin egen validering. Att lägga till ett barriärharts utan den specifikationen lämnar köpbeslutet oavslutat.
Kontrollera om den citerade maskinen kan köra lagerreceptet
En flerskikts extruderingsformblåsningsmaskin måste matcha både behållaren och materialströmmarna som matar dess huvud. Begär ett utrustningsschema som namnger varje extruder, matare, materialbana och lagerposition. Ritningen ska också identifiera formutlopp, stationer och formhåligheter. Dessa räkningar beskriver olika delar av systemet.
En maskin med flera huvuden producerar flera förformningar för ett formningsevenemang. Ett flerskikts munstyckshuvud bildar skikt inuti en ämnesvägg. Ett citat kan kombinera dessa egenskaper, men det ena etablerar inte det andra. Likaledes ger inte skiktantalet ensamt ett tillförlitligt antal extruderare. Läs själva flödeskartläggningen.
Dimensionera materialströmmarna med kompletta enheter
Använd brutto efterfrågan för extrudering. Enbart färdig flaskmassa utelämnar material som blir trim. Definiera bruttomassan per gjuten behållare och antalet behållare som bildas per timme. För ett arrangemang med flera uttag, inkludera alla behållare i den produktionstakten.
Tänk på en hypotetisk flaska med en färdig massa på 40 g och en bruttofördelning på 55 g. Antag att linjen bildar 1 200 flaskor i timmen innan kvaliteten avvisas. Skillnaden på 15 g är trim i det här exemplet, inte en standard skrottillägg. Dessa ingångar illustrerar metoden; de är inte Kinggles produktionsresultat.
Materialströmsefterfrågan = bruttobehovet av smältan × tilldelad massfraktion
| Placera | Tilldelad massandel | Erforderligt flöde |
|---|---|---|
| Ytterhud | 20 % | 13,2 kg/h |
| Kärna | 60 % | 39,6 kg/h |
| Inre hud | 20 % | 13,2 kg/h |
| Total | 100 % | 66,0 kg/h |
Receptet 20/60/20 är ett beräkningsantagande, inte ett rekommenderat förhållande mellan återvunnet innehåll. Om en materialström matar flera positioner, kombinera dessa positioner när du beräknar den strömmens belastning. Kontrollera även den minsta planerade flaskan och lagerandelen. En maximal effekt ger inte stabil drift vid låg matningshastighet.
Använd Kinggles produktalternativ som utgångspunkt
KingglesKGB2L 2L enstationsmaskinlistar enkel-, dubbel- och trelagersalternativ. DeKGB5D 5L dubbelstationsmaskinlistar samma lageralternativ på en annan plattform. Båda sidorna beskriver separata konfigurationer med flera munstycken, vilket förstärker varför antalet lager och antal uttag behöver separata poster i offerten.

De publicerade kapacitetsklasserna är användbara för att begränsa plattformen. De ersätter inte en hartsspecifik konfigurationsgranskning. Fråga vilka skruvkonstruktioner, matningssystem och huvudalternativ som tjänar det föreslagna receptet. Behandla inte en bas-HDPE-mjukgörande figur som den kombinerade kapaciteten hos ett ospecificerat flerskiktssystem.
För en offert för en formblåsningsmaskin för samextrudering, registrera det överenskomna flödesintervallet för varje materialström, beredningskrav, filtrering vid behov, receptkontroller och spolningsprocedur. Ange vilka hjälpmedel som ingår i priset. En materialkrets som fungerar i en demonstration kan fortfarande behöva utrustning utanför den angivna maskingränsen.
Verifiera lagren i den formade behållaren, inte bara på receptskärmen
Kontroll av skiktförhållandet börjar med materialtillförseln, men mottagandet hör till den färdiga behållaren. En skärm som visar korrekta procentsatser visar inte lagertjockleken vid en axel eller ett hörn. Den totala delvikten är också otillräcklig: den beskriver hela behållaren, inte var varje material hamnade.
Håll tre register åtskilda: massreceptet, den totala väggtjockleksprofilen och lagerfördelningen uppmätt i delen. Även i en ideal sektion betyder olika materialdensiteter att en massfraktion inte automatiskt är en tjockleksfraktion. Lokal formning och flöde ger ytterligare en anledning att inspektera behållaren snarare än att omvandla en receptprocent till en vägggaranti.
Skapa en platsbaserad provplan
Välj mätplatser från den faktiska ritningen. Inkludera områden där geometri eller användning gör en tunn sektion följd, lägg sedan till tillräckligt många kroppsplatser för att visa distributionsmönstret. Identifiera station, uttag, tid och receptrevision på varje prov. Annars kan en blandad bricka med flaskor dölja ett positionsspecifikt problem.
Använd en sektions- och mätmetod anpassad till materialen. Vanlig visuell inspektion kanske inte särskiljer liknande hartslager. När ett tunt funktionellt lager styr prestanda, kom överens om hur laboratoriet ska identifiera det och hur den relevanta paketegenskapen ska testas. Enbart ett fotografi av en skuren vägg är inte ett komplett barriärresultat.
Diagnostisera symtomet innan du ändrar receptet
Om den yttre färgen ser inkonsekvent ut, jämför först det godkända materialpartiet, färgformuleringen och uppmätt hudfördelning. Att öka färgämnet omedelbart kan maskera ett symptom samtidigt som kostnaden och processförhållandena ändras. För tydlig separation, granska materialparning, limkrav och bearbetningsprotokoll innan du justerar varje extruder på en gång.
För ett lokalt tunt område, inspektera ämnets placering och total väggfördelning tillsammans med skiktmåtten. Kingglesparison programmeringsguideförklarar varför profiltiming, verktygsinriktning och extruderingsstabilitet spelar roll. Spara en baslinje och ändra en kontrollerad variabel åt gången så att nästa prov kan förklara effekten.
Matcha prestandakontroller efter deras omfattning.ASTM D2463-23behandlar slagtålighet mot fall av vattenfyllda formblåsta termoplastbehållare.ASTM D2659-16(2023)adresserar kolumn-crush-egenskaper. Inget test i sig fastställer barriärprestanda eller kompatibilitet med det avsedda innehållet. Kom överens om tillämpliga metoder och produktgränser före försöket.
Jämför kostnaden per accepterad behållare, inte enbart hartspriset
Ett lägre pris på kärnharts kan stödja en flerskiktsinvestering, men den ekonomiska jämförelsen kräver samma accepterade produkt i slutet. Jämför strukturer först efter att båda uppfyller behållarspecifikationen. Annars kan det till synes billigare alternativet helt enkelt innehålla mindre av ett material som behövs för att klara testet.
Håll inköpskostnaden åtskild från intern cirkulation. Trim som skickas genom en kvarn och returneras till linjen behöver fortfarande hanteras, energi och kontroll. Det är dock inte ett annat köp av samma polymer. Att räkna bruttoextruderingsmassa som färskt inköpt harts vid varje pass kan överdriva materialkostnaden.
Använd en batchreskontra med en tydlig gräns
Registrera förbrukade inköpta insatser, accepterad produktion, oåtervunnet skrot, rensningsmaterial och lagerförändringar under samma period. Spåra interna returer separat. Debitera materialförluster där de faktiskt lämnar den gränsen, snarare än att tillämpa en universell skrotprocent som kan räkna återvunnet trim två gånger.
I exemplet nedan används hypotetiska kostnadsenheter, inte marknadspriser eller en Kinggle-notering. Båda alternativen producerar 10 000 accepterade behållare som väger 40 g vardera. Antag ingen lagerförändring. Enskiktsharts kostar 100 enheter/kg. För flerskiktsalternativet är den inköpta blandningen 20 % yttermaterial vid 100, 60 % kärna vid 75 och 20 % inre material vid 100 enheter/kg.
= 85 kostnadsenheter/kg
| Ingång eller resultat | Enkelt lager | Tre-lagers antagande |
|---|---|---|
| Godkända containrar | 10 000 | 10 000 |
| Massa i godkända behållare | 400 kg | 400 kg |
| Förbrukad inköpt insats, inklusive ej återvunna förluster | 410 kg | 430 kg |
| Viktad inköpt insatskostnad | 100 enheter/kg | 85 enheter/kg |
| Inköpt materialkostnad | 41 000 enheter | 36 550 enheter |
| Materialkostnad per accepterad container | 4,10 enheter | 3.655 enheter |
Beräkningen förutsätter att den angivna blandningskostnaden gäller all inköpt insats som förbrukas. Det ger avsiktligt flerskiktsalternativet mer oåterställd förlust. Trots detta är dess materialkostnadsfördel 4 450 enheter för beställningen. Det beloppet är det tillgängliga bidraget för extra drift- och ägarkostnader innan fördelen försvinner.
Om flerskiktsalternativet lägger till 2 000 enheter för beställningen blir dess sammanlagda kostnad i denna begränsade jämförelse 38 550 enheter, eller 3 855 per accepterad behållare. Verkliga offerter kräver en mer fullständig gräns: arbete, verktyg, underhåll och ägandekostnaden för den extra utrustningen. Ersätt varje antagen ingång med fabrikens egen reskontra.
Kontrollera produktionsschemat bakom sparandet
Frekventa recept- eller färgbyten kan göra reningsförluster och inställningstid avgörande. Jämför batchlängder och den planerade ordersekvensen, inte bara en stabil körning. En materialbesparing som påvisats på en lång order kanske inte täcker förlusterna av flera korta partier. Prova de omställningar som fabriken faktiskt kommer att planera.
Behåll kalkylen även när materialpriserna ändras. En användbar kostnadsmodell låter köparen variera kärnpris, accepterad avkastning och batchstorlek utan att ändra produktkraven. Det bör avslöja var förslaget slutar betala, snarare än att producera en enda attraktiv sparprocent.
Bevisa konfigurationen i ett materialspecifikt maskinförsök
Ordna försöket runt den avsedda behållaren och materialen. En enkel demonstrationsharts kan fastställa att maskinen går, men den kan inte svara på om det angivna systemet har en krävande kärnformulering eller ett tunt funktionellt lager. Identifiera den köpta versionen, huvudkonfigurationen, hjälpmedel och nedströmsoperationer i testplanen.
Innan du kör material, kom överens om provplanen, mätmetoderna, produktgränserna och definitionen av output. Den tid som krävs beror på vad rättegången ska visa. Inkludera stabilisering, materialpåfyllning eller en relevant omstart när dessa händelser är en del av acceptansfrågan. En godtycklig körlängd ersätter inte ett definierat test.
- Matcha försöket med den godkända behållarritningen, formrevision och exakta hartskvaliteter. Anteckna materialpartierna och beredningsförhållandena.
- Bekräfta extruder-till-lager-kartläggningen, massreceptet och medföljande materialhanteringsutrustning. Spara de ursprungliga kontrollinställningarna.
- Upprätta det överenskomna stabila tillståndet. Registrera faktiska processvärden, ingrepp och eventuella receptändringar under testet.
- Samla spårbara prover efter station, uttag och tid. Behåll misslyckade prover i kvalitetsprotokollet istället för att bara presentera de bästa flaskorna.
- Mät de angivna platserna och utför de överenskomna funktionstesterna. Koppla varje acceptansresultat till dess prov och metod.
- Registrera accepterad effekt, oåterställda förluster och relevanta resultat för omställning eller omstart. Frys konfigurationen och receptet som gick igenom.
Separera processkapacitet från ett attraktivt prov
Ett prov kan passera medan processen fortfarande driver. Jämför prover över det överenskomna observationsfönstret och efter de inkluderade händelserna. Om ett materialparti eller påfyllning ändrar utseende eller lagerfördelning, bevara bevisen och undersök orsaken. Enbart medelvärden kan dölja fel vid ett uttag eller en tidpunkt.
För produktion, använd godkända behållare dividerat med den överenskomna produktionstiden. Ange hur stopp, avslag och nedströms håll kommer in i beräkningen. Om målet gäller hela linjen, inkludera trimning och inspektion i den testade gränsen. En maskindisk och en låda med färdiga, accepterade containrar mäter olika utfall.
Kingglesfabriksgodkännandetestguideförklarar hur man kopplar ett resultat till maskinen, produkten, metoden och gränsen. För flerskiktsval, lägg till materialströmschemat, lagermått och receptrevision till den posten. Dokumentera öppna föremål och de bevis som krävs för att stänga dem.
Begär en konfiguration som kan reproduceras på den mottagande fabriken: godkända materialkvaliteter, tillförselvägar, huvud- och verktygsidentifierare, receptfiler, bruksvillkor och provresultat ska följa med maskinen.
En materialspecifik prövning begränsar inköpsrisken till förhållanden som parterna faktiskt har kontrollerat. Det lovar inte prestanda på varje framtida harts eller produkt. Varje förändring i materialsystemet eller behållarspecifikationen kräver en definierad granskning, snarare än ett antagande om att samma antal lager garanterar samma resultat.
Skicka till Kinggle behållarritningen, innehåll, hartskvaliteter, avsedda lagerfunktioner och accepterat utdatamål. Lägg till produktmixen och nödvändiga tester så att utrustningsförslaget kan hantera det faktiska jobbet.
Diskutera en maskinkonfiguration med flera lager
Ningbo Kinggle Machinery Co., Ltd. ·sales@kinggle.com · +86-574-87103665
Vanliga frågor
Är en flerskiktsformblåsningsmaskin alltid bättre än en enskiktsmaskin?
Nej. En enskiktsmaskin är en rimlig referens när en formulering uppfyller behållarspecifikationen. Flerskiktsutrustning motiveras av ett definierat krav på yta, kärna eller barriär och ett fungerande kostnadsfall. Jämför accepterad produktprestanda och driftskostnad, snarare än att behandla ytterligare lager som en kvalitetsklass.
Kräver en treskiktsstruktur tre olika material?
Nej. En struktur i tre lager identifierar tre positioner i väggen, inte nödvändigtvis tre olika polymerfamiljer. De två skalen kan använda samma formulering medan kärnan använder en annan. Begär det faktiska materialschemat och foderkartläggningen; dessa dokument visar hur det valda huvudet och extruderarna skapar strukturen.
Är en formblåsningsmaskin med flera huvuden detsamma som en flerskiktsmaskin?
Nej. Flera munstycksutlopp producerar flera formningar för en formningshändelse. Flerskiktsutrustning bildar materialskikt inom en församlingsvägg. En maskin kan kombinera båda funktionerna. Anteckna antalet uttag, lagerstruktur, stationer och kaviteter separat så att offerten inte förväxlar ett produktionsarrangemang med ett materialarrangemang.
Kan en befintlig enskiktsmaskin uppgraderas för flerskiktsproduktion?
Svaret beror på det befintliga extruderingssystemet, tillgängligt utrymme, huvudgränssnitt, kontroller, verktyg och nödvändig genomströmning. Skaffa en teknisk översyn av den faktiska konstruktionen innan du budgeterar en konvertering. Anta inte att ett byte av huvudet enbart tillhandahåller de ytterligare materialkretsar eller arbetsområde som behövs för det föreslagna receptet.
Vilken information behövs för en offert för en flerskiktsformblåsningsmaskin?
Tillhandahåll behållarritningen och färdigt skick, innehåll, hartskvaliteter, föreslagna skiktfunktioner, accepterat utdatamål och produktmix. Inkludera bruttoämnesmassa om känd, erforderliga tester, tillgängliga verktyg och nedströms omfattning. Om lagerreceptet inte är fastställt, definiera prestandakravet först så att leverantören kan utvärdera lämpliga konfigurationer.