En blåsstift levererar luft in i ämnet och, i vissa extruderingsformblåsningskonstruktioner, hjälper det till att kalibrera eller avsluta behållarens hals. Diagnostisera nackdefekter genom att lokalisera felet, kontrollera hela verktygs- och stängningssystemet och sedan verifiera korrigeringen mot produktkraven.
Innan du byter blåsstift
- Identifiera var halsen först blir skadad eller utanför specifikationen.
- Håll prover spårbara till stationen, hålrummet och verktygsrevision.
- Separat uppriktning och slitage från lufttillförsel, timing och kylningsfrågor.
- Bekräfta resultatet med angivna flaska, förslutning och testförhållanden.
Vad gör en blåsstift vid extrudering av formblåsning?
Blåsstiftet tillhör blåsarrangemanget. Den tillför luften som expanderar en infångad form mot formen. På system utformade för en kalibrerad finish fungerar blåsstiftsenheten också med halsverktyget. En skärring, kylpassage eller annan efterbehandlingsfunktion beror på den faktiska designen; endast namnet identifierar inte de medföljande funktionerna.
Eastman beskriver blåsstiftmetoder för gängfinishkalibrering och trimning i dessformblåsningsguide för sampolyestrar. Det är ett användbart exempel på verktygsrelationen. Dess hartsspecifika inställningsvärden bör förbli med de material och utrustningsarrangemang som beskrivs i den guiden.
Identifiera funktionen innan du tilldelar orsaken
En flaskfinish innehåller funktioner med olika jobb. Halshålet, utvändig gänga och tätningskontaktyta behöver sina egna ritningsreferenser. Förslutningen kan täta mot ett foder eller annan designad kontaktyta. Registrera själva tätningsarrangemanget innan du beskriver ett märke som orsaken till en läcka.
Den yttre finishen kommer från hela verktygs- och formningssekvensen. Om du tilldelar allt till blåsstiftet hoppar du över matchningsverktygen. En dimensionsanmärkning bör därför identifiera funktionen, mätmetoden och de verktyg som påverkar den.
En formstift och en IBM-kärnstav är olika referenser
Formstiftet eller dornen tillhör det smältbildande verktyget vid formhuvudet. Att blanda ihop den komponenten med blåsstiftet kan leda en underhållsbegäran till fel montering. Använd detaljritningen och monteringsidentifieringen snarare än ett smeknamn för verkstaden.
Formsprutning använder ett annat arrangemang för förform och kärna. Den här guiden behandlar strängsprutningsformblåsningshalskontroller. För mögelfunktioner bortom halsen, denextrudering blåsform design guideförklarar det bredare förhållandet mellan formning, kylning och ventilering.
Lokalisera nackdefekten innan du byter blåsstift
Bevara en misslyckad flaska innan du justerar receptet. Markera defekten och dess orientering. Identifiera stationen och kaviteten och behåll sedan ett jämförbart acceptabelt prov. En rapport som säger bara "nackproblem" lämnar flera väldigt olika utredningar öppna.
Separera en läcka genom halsväggen från en läcka vid flaskan-och-förslutningsgränssnittet. Kontrollera även om läckagetestfixturen kontaktar eller tätar mot samma funktion som den slutliga förslutningen. Ett fixturproblem och en förpackningsläcka kan kräva olika korrigerande arbeten.
Jämför delen i successiva steg
Där kvalitetsförfarandet tillåter säker provtagning, jämför halsen efter formning, efter trimning och efter nedströmshantering. Lägg till det stängda paketet när felet uppstår efter locket. Samla in genom godkända provtagningsställen; tillgång till rörliga verktyg är inte en provtagningsmetod.
Om ett kontaktmärke först visas efter trimning, se över skärnings- och stödarrangemanget innan du ändrar blåsstiftens inriktning. Om en hals ändrar form under den angivna konditioneringsperioden, inkludera termisk historia i recensionen. Dessa observationer vägleder nästa kontroll; de upprättar inte en orsak av sig själva.
Använd mönstret utan att göra det till en diagnos
En berörd station förtjänar en närmare titt på dess verktygs- och hanteringsväg. Ett problem i flera kaviteter motiverar en översyn av delade förhållanden också. Inget av mönstren utesluter en verktygsrelaterad orsak: flera sammansättningar kan dela samma design, installationsinstruktioner eller nyligen bytt ut.
Anteckna vad som ändrades före det första avvisade provet. Användbara poster inkluderar forminstallation, material eller förslutningssats, underhållsarbete och receptrevision. Håll det ursprungliga tillståndet synligt i journalen så att ett senare skifte kan skilja en observation från en misstänkt förklaring.
När felet faktiskt är i kroppen eller bottensvetsen, användbredare extruderingsformblåsningsfelsökningsguide. Halsinspektionen bör inte absorbera varje behållaredefekt till en blåsstiftsreparation.
Fyra nackdefektmönster och bevisen att samla in
En användbar felsökningstabell talar om för teknikern vad han ska undersöka innan han väljer en justering. Liknande defekter kan involvera olika stadier. Håll den misstänkta komponenten åtskild från den observerade funktionen tills mätningar eller en kontrollerad jämförelse stöder anslutningen.
Formosasformblåsningsguide av polyeten och polypropen, reviderad april 2025, identifierar flera möjliga orsaker till förslutningsläckage. Den behandlar också toppblixtseparation och nackovalitet som distinkta felsökningsämnen. Den distinktionen är mer användbar än en filtinstruktion för att byta ut blåsstiftet.
| Observerad defekt | Bevis att samla först | Frågor att separera | Verifiera efter korrigering |
|---|---|---|---|
| Oval eller förvriden hals | Ritningsmått, mätorientering och provtillstånd i varje steg | Formningsgeometri, termisk förändring, frigöring och hantering | Samma mått vid överenskommen konditioneringstid |
| Rivning eller skadat tätningsområde | Markera position, kontaktmönster och det första steget som visar skada | Verktygskontakt, skärning, stöd och nedströmskontakt | Ytskick och relevant paketfunktion |
| Den övre blixten sitter kvar eller går sönder | Skäregg, verktygsidentitet och skick för det faktiska skärparet | Slitage, passningsgeometri och godkänd skärsekvens | Ren separation och en oskadad finish |
| Paketet läcker efter lock | Läckageplats, flask- och förslutningsidentitet, monterings- och testförhållanden | Halsgeometri, tätningskontakt, stängningskompatibilitet och testinställning | Den angivna slutna förpackningen under det överenskomna testet |
Ovalitet behöver ett mätvillkor
Mät den definierade egenskapen i de riktningar som krävs enligt dess ritning eller inspektionsplan. Behåll mättiden och provets skick. Att jämföra en varm flaska direkt från maskinen med en konditionerad referens kan skymma om skillnaden uppstod under formningen eller senare kylning.
En nacke som ser oval ut är en anledning att undersöka. Det är otillräckligt med bevis för att föreskriva en ny blåsstiftsposition. Kontrollera de relevanta termiska och hanteringsförhållandena tillsammans med verktygsreferenserna innan du väljer korrigerande åtgärd.
Ytmärken och bifogad blixt behöver olika uppgifter
Fotografera ett partitur med dess riktning och plats synlig. För ett skadat tätningsområde, identifiera den avsedda kontaktytan med hjälp av ritningarna för flaska och förslutning. För fäst blixt, bevara skärkanten och registrera komponenterna som bildar skärparet. Det här är olika frågor även när båda defekterna uppträder nära munnen.
Innan du vässar eller byter ut en skärkomponent, kontrollera att monteringen tillåter detta arbete och att det parade verktyget är lämpligt. Att reparera en kant utan att se över dess parningskomponent kan göra undersökningen ofullständig.
Ett lockläckage hör till hela paketet
Bekräfta vilken förslutning som var monterad och hur den användes. En hals kan passera endimensionell kontroll medan hela paketet fortfarande inte uppfyller sin specificerade funktion. Omvänt kan ett oacceptabelt testresultat komma från själva testarrangemanget. Upprepa kontrollen med den godkända installationen innan du behandlar resultatet som ett bevis på ett verktygsfel.
För stängningar med kontinuerliga gängor,ASTM D2063/D2063M-24adresserar vridmomentretention med hjälp av manuell testutrustning. Dess publicerade omfattning gäller borttagningsmoment under definierade förhållanden. Ett vridmomentresultat ska registreras som detta resultat; den ersätter inte förpackningens specificerade läckagetest.
Kontrollera inriktning, slitage, lufttillförsel och timing separat
Frasen "kontrollera blåsstiftet" behöver en inspektionsplan bakom sig. Ett lägesfel, en skadad kontaktyta och begränsad lufttillförsel är olika fynd. Att kombinera dem till en underhållsinstruktion gör det svårt att förklara varför en viss reparation eller inställningsändring valdes.
Uppriktningen börjar med godkända referenser
Bekräfta blåsstiftsmonteringen, halsverktyget och monteringsreferenserna mot deras ritningar. Identifiera vilken funktion som tillhandahåller datumet och vilken position som mäts. En linje ritad på ett fotografi kan inte fastställa förhållandet mellan dolda ytor.
Använd maskintillverkarens inspektionsmetod och förfarande för säker åtkomst. Jämför de relevanta måtten med godkända gränsvärden för den enheten. När monterings- eller matchningsverktyget har ändrats, granska hela stapeln med komponenter innan du antar att den tidigare positionen förblir tillämplig.
Separera synliga märken från uppmätt slitage
Ett synligt märke bör registreras, men dess betydelse beror på var komponenten kommer i kontakt med produkten eller passningsverktyget. Jämför märket med defektens plats och tillämpliga ritningskrav. Ytans utseende ensamt skapar inte en universell ersättningströskel.
Kontrollera identiteten på insatser, ringar och andra parade komponenter där de ingår i designen. Två delar som passar ihop fysiskt kan fortfarande tillhöra olika revisioner. En ersättningsbegäran bör inkludera monteringsförhållandet, inte bara ett fotografi av det borttagna stiftet.
Granska hela luftvägen
Använd godkänd diagnostik för att särskilja leveransförhållanden, begränsningar, ventildrift och läckage nära verktyget. En tryckdisplay uppströms är ett bevis. Utredningen behöver fortfarande fastställa om den erforderliga luften når processen genom avsedd väg och sekvens.
Avläsningar bör identifiera mätplatsen och cykelns tillstånd. Koppla inte bort en trycksatt ledning eller improvisera åtkomst för att få en avläsning. Bredare frågor om växtförsörjning hör tillkrav på maskinnytta; den lokala verktygskontrollen bör förbli spårbar till den faktiska maskinen.
Timing och kylning behöver sin egen jämförelse
Granska de tillämpliga händelserna för införing, blåsning, skärning, utblåsning och utdragning. Vissa av dessa funktioner kan använda en annan mekanism eller kanske inte tillhöra blåsstiftet alls. Matcha händelsenamnen på HMI med de faktiska utrustningsdokumenten innan du föreslår en justering.
Bevara receptet och särskilj ett kommando från bekräftelse på att en åtgärd inträffade. DeHMI-inställningar och larmguideförklarar värdet av att registrera faktiska förhållanden med händelsesekvensen. Inkludera nackkylning och provtillstånd där den observerade deformationen gör dem relevanta.
Använd de godkända gränsvärdena för maskin och verktyg. En allmän artikel kan inte fastställa ett säkert blåsstiftslag, spel, tryck, skärkraft eller tidsökning för en oidentifierad montering.
Ett kontrollerat arbetsflöde för felsökning och verifiering
Skriv ner observationen och det föreslagna testet separat. "Burr synlig efter trimning" är en observation. "Skärring behöver bytas" är en hypotes tills inspektionen stödjer det. Att behålla den distinktionen i protokollet gör en överlämning mer användbar och förhindrar att en tidig gissning blir den accepterade förklaringen.
- Definiera det misslyckade kravet.Markera platsen, behåll provet och bekräfta inspektionen eller testmetoden. Identifiera om reklamationen gäller dimensioner, ytskick, trimning eller sluten förpackning.
- Lås providentiteten till installationen.Registrera maskin, station, kavitet, verktygsrevision och materialbatch. Bevara receptet och stängningsidentiteten när felet innebär ett tak.
- Inspektera under angivna säkra förhållanden.Använd godkänd åtkomst- och isoleringsprocedurer före underhåll eller kontakt med verktyg. Kontrollerad diagnostisk drift kräver en egen auktoriserad procedur.
- Testa den starkast stödda hypotesen.Välj en auktoriserad ändring inom de godkända gränserna. Håll andra kontrollerbara förhållanden tillräckligt stabila för att tolka jämförelsen och dokumentera alla tillstånd som inte kan hållas.
- Upprepa de relevanta kontrollerna.Inspektera samma funktion och upprepa det specificerade funktionstestet. Använd samma mätvillkor så att jämförelsen förblir meningsfull.
- Spela in beslutet om frigivning.Behåll resultaten med den reviderade inställningen. Följ kvalitetsplanen för fortsatt verifiering och identifiera vem som godkände produktionssläpp.
Service innebär faror utöver kvalitetsproblemet.OSHA:s vägledning för farlig energiidentifierar oväntad start och frigöring av lagrad energi som allvarliga underhållsrisker. Maskinspecifik isolering måste ta hänsyn till relevanta energikällor. Enbart ett HMI-stoppkommando bör inte behandlas som en ersättning för den nödvändiga isoleringsproceduren.
För en kort journal som stöder slutsatsen
En jämförelse kräver ett definierat inspektionsfönster. Anteckna antalet undersökta och antalet som inte klarade samma angivna kriterium. Märk upprepade kontroller på samma prov separat, så att protokollet inte räknar dem som ytterligare flaskor.
| Spela in | Vad som hör till den |
|---|---|
| Identitet | Maskin, station/kavitet, form, blåsstiftsmontering och ritningsrevisioner |
| Baslinje | Defektplats, tidigaste drabbade stadiet, recept och provtillstånd |
| Inspektionsbevis | Foton, uppmätta egenskaper, metod och tillämpliga acceptansgränser |
| Kontrollerad förändring | Godkänd åtgärd, ansvarig person och villkor som hålls eller ändras |
| Kontroll | Inspekterad kvantitet, fel, testförhållanden, fortsatta kontroller och frigivningsgodkännande |
Om en hastighet rapporteras, definiera den som misslyckade inspekterade flaskor dividerat med alla inspekterade flaskor i det fönstret. Håll kriteriet och urvalsgrunden konsekventa mellan jämförelserna. Ett litet prov utan observerade fel är ett provresultat, inte ett löfte om att framtida produktion kommer att vara fri från läckor.
Eskalera ett olöst resultat med det ursprungliga beviset intakt. Att skicka de misslyckade och acceptabla proverna med verktygsidentiteten är mer användbart än att bara vidarebefordra det slutliga receptet. Leverantören eller kvalitetsteamet kan sedan granska vad som faktiskt observerades och vad varje korrigeringsförsök ändrade.
Underhåll och byt ut rätt blåsstiftsenhet
Identifiera enheten innan du beställer en ersättning. Håll maskinens serienummer, formidentifiering och blåsstiftsritning tillsammans. Inkludera matchande halsinsats och skärkomponenter där så är tillämpligt. Ett delat komponentnamn eller liknande ytterdiameter etablerar inte utbytbarhet.
Rengöring, omarbetning och byte kräver olika beslut. Använd godkända underhållsinstruktioner och acceptansgränser. Ytrestaurering, skärpning eller beläggningsarbete kan förändra ett funktionellt gränssnitt, så skaffa lämplig tillverkares godkännande snarare än att behandla varje synligt märke som en reparationsinstruktion.
Efter installationen upprepar du kontrollerna som krävs av det faktiska jobbet. Bekräfta de relevanta halsmåtten och tätningsområdet, verifiera sedan den specificerade stängningen och funktionstestet. Behåll den resulterande inställningsrevisionen med inspektionsprotokollet. Dechecklista för förebyggande underhållplacerar dessa poster inom en bredare maskinspecifik plan.
Två Kinggle-flaskmaskinreferenser
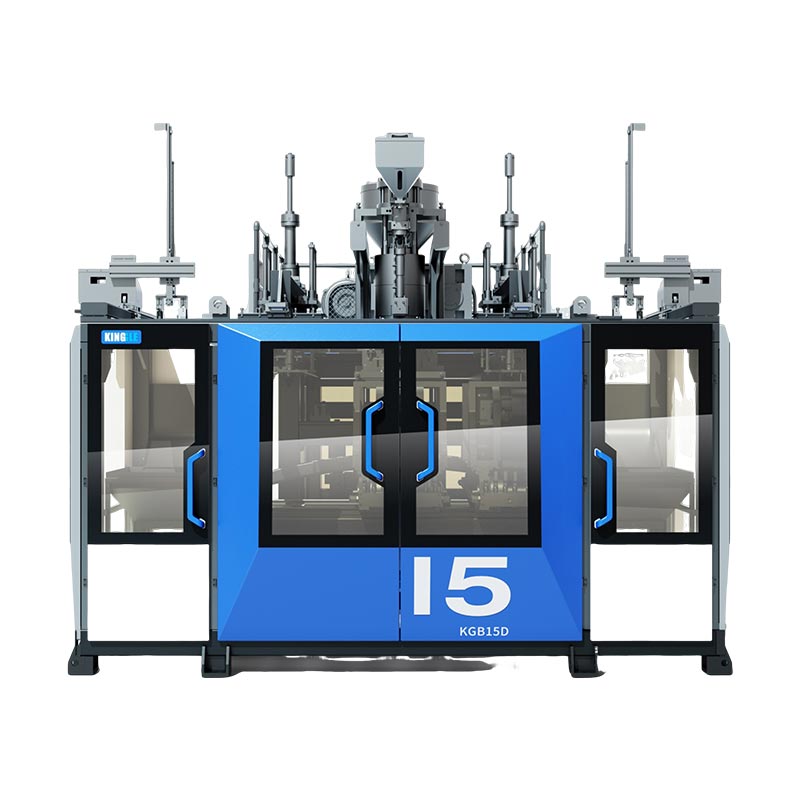
KGB5L och KGB5D tillhandahåller relevanta exempel på kontinuerlig extrudering av flaskmaskiner. Deras publicerade stationslayouter hjälper till att organisera inspektionsregister: bevara stationsidentiteten och, i förekommande fall, huvud- och kavitetsidentitet. Katalogen identifierar inte ett universellt blåsstift för varje flaska som produceras på någon av plattformarna.


| Publicerat fält | KGB5L | KGB5D |
|---|---|---|
| Stationsarrangemang | Enda | Dubbel |
| Maximal containerkapacitet | 5 L | 5 L |
| Skruvdiameter | 60 mm | 70 mm |
| HDPE smältkapacitet | 55 kg/h | 80 kg/h |
Källor: de länkade produktsidorna KGB5L och KGB5D. Smältkapaciteten är ett publicerat materialgenomströmningsfält, inte en accepterad flaskhastighet eller ett resultat av halskvalitet.
Använd dessa siffror för att identifiera plattformen och skapa en produktionsdiskussion. Valet av blåsstift beror fortfarande på flaskans finish, form, montering och faktiska blåsarrangemang. Formstiftsdiametern som anges i en munstycksspecifikation är inte en ersättning för en blåsstiftsritning.
För ett nytt maskinprojekt, tillhandahåll flask- och förslutningsritningar innan du godkänner verktygsomfånget. För en befintlig installation, lägg till aktuell monteringsidentifikation och inspektionsbevis. DeVal av HDPE-flaskmaskintäcker den bredare produktionsspecifikationen.
Vanliga frågor om blåsnålar och nackdefekter
Är ett blåsstift detsamma som ett stift?
Nej. En formstift eller dorn är en del av det smältbildande verktyget. En blåsstift levererar blåsluft och kan ha halsrelaterade uppgifter i den specifika designen. Identifiera endera komponenten från dess monteringsritning. Det delade ordet "stift" gör inte deras gränssnitt eller dimensioner utbytbara.
Använder varje formblåsningsmaskin samma blåsstiftsdesign?
Nej. Blåsnings- och efterbehandlingsarrangemang beror på produkten och verktyget. Kalibrerings-, kylnings- och skärfunktioner är konfigurationsspecifika. Bekräfta den faktiska monteringen och rörelsen innan du väljer en ersättning eller tillämpar en installationsinstruktion från en annan maskin. Enbart behållarvolymen kan inte identifiera rätt komponent.
Kan en flaska läcka när blåsstiftet är i gott skick?
Ja. Undersök hela gränssnittet för flaska och förslutning, inklusive det specificerade locket, tätningskontakten och testarrangemanget. Ta reda på om skador uppstår vid formning eller senare hantering. Ett läckageresultat identifierar en misslyckad kontroll; den identifierar inte i sig vilket verktyg, komponent eller processtillstånd som orsakade felet.
Vilken information behövs för att granska en ersättningsblåsstift?
Ange maskinmodell och serienummer, formens identitet, ritning av blåsstiftsmonteringen och revision. Lägg till matchande halsverktyg och relevanta flask-och-förslutningsritningar. För en defektutredning, inkludera provets identitet, fotografier, mätningar och i vilken ordning problemet först uppstår. Använd den godkända kontaktkanalen för tekniska dokument.
Vad bör kontrolleras efter att en blåsstift har reparerats eller bytts ut?
Bekräfta monteringsidentitet och konfiguration mot de godkända dokumenten, inspektera sedan de drabbade halsfunktionerna under de överenskomna mätförhållandena. Upprepa det relevanta förpackningstestet med den specificerade förslutningen. Registrera kvantiteter och misslyckanden, behåll den reviderade inställningen och följ kvalitetsplanen för fortsatta kontroller och produktionssläpp.
Skicka uppgifter om maskin, verktyg och nackdefekter
Börja med modell- och serienummer, verktygsidentifiering och ett markerat defektfoto. Inkludera kraven på flaska och förslutning, det första berörda produktionssteget och eventuella uppmätta resultat. Dessa detaljer ger den tekniska diskussionen en definierad utgångspunkt.
Diskutera verktygs- och produktionsbehovetNingbo Kinggle Machinery Co., Ltd. ·Företagsinformation