Formblåsning för bilar kan producera ihåliga delar såsom luftkanaler och vätskebehållare. Val av utrustning börjar med delritningen, specificerade harts och acceptanskrav. En maskins annonserade behållarvolym kan inte ensam fastställa om den kommer att bilda en speciell kanal, rymma dess form eller leverera den nödvändiga färdiga produktionen.
En användbar inköpsgenomgång följer delen genom hela processen: formning, borttagning, trimning, montering och inspektion. Lös obligatoriska produkt- och verktygskrav innan du jämför nominell produktion eller pris. Annars kan en snabb formningscykel dölja en produktionscell som fortfarande missar sitt leveransmål.

Formblåsning av bildelar: applikationer och processlämplighet
Gruppera bildelar efter vad de måste göra, snarare än efter det faktum att de är ihåliga. En kabinluftkanal, en motorluftintagskomponent och en vätskebehållare behöver olika recensioner. Deras driftförhållanden och gränssnitt avgör vilka frågor som ett maskinförslag måste besvara.
| Del familj | Ingångar att etablera | Frågor om utrustning och verktyg |
|---|---|---|
| Hytt VVS-kanaler | Luftväg, anslutningsgeometri, installationsutrymme och specificerade funktionskontroller | Kan den föreslagna vägen bilda kroppen och lämna tillgängliga trimnings- och inspektionsplatser? |
| Motorns luftintagsdelar | Angivna temperatur-, tryck- eller vakuumförhållanden, mediaexponering och anslutningskrav | Passar hartset, formningsvägen och den kompletta cellen dessa speciella förhållanden? |
| Vätskebehållare | Vätska, servicevillkor, portar, monteringsegenskaper och acceptanskriterier | Hur kommer kroppen, gränssnitten och eventuell efterföljande montering att produceras och verifieras? |
| Andra ihåliga tekniska delar | Lastfall, dimensioner, monteringsegenskaper och avsedd användning | Är formblåsning lämplig, eller bör en annan formnings- eller sammanfogningsväg jämföras? |
Håll bränslesystemprojekt på en separat godkännandeväg. Till exempel,RISE beskriver brandtestning av plastbränsletankarenligt FN-föreskrifter 34, bilaga 5, punkt 5. Det är ett specifikt testomfattning, inte en fullständig checklista för godkännande. Fastställ tillämplig marknad, krav och godkännandeansvar för själva bränslesystemprojektet; en maskinkatalog som listar "biltankar" fastställer inte överensstämmelse med bränsletankproduktion.
Formblåsta VVS-kanaler: geometri, gränssnitt och maskinkrav
För formblåsta HVAC-kanaler, se över luftvägen och varje anslutning tillsammans. En kropp som kan formas behöver fortfarande öppningar som kan trimmas, lokaliseras och kontrolleras. Anpassade plastkanaler bör därför nå offertstadiet med både den gjutna geometrin och den avsedda färdiga geometrin definierade.
Separat kabinventilation från kraven på motorns luftintag
Överför inte ett motorluftintagsmaterial eller testtillstånd till en kabinkanal bara för att båda bär luft. Registrera installationsmiljön, godkänt material och nödvändiga kontroller för den specifika delen. Om tryck, vakuum, temperaturcykler eller vätskeexponering har betydelse, identifiera relevanta förhållanden i projektspecifikationen.
Granska den färdiga anslutningen, inte bara den gjutna öppningen
Markera anslutningsändar, monteringsdatum, sektionsändringar och de föreslagna trimningsplatserna på ritningen. Kontrollera sedan hur delen kommer att sitta i en efterbehandlings- eller inspektionsfixtur. En användbar granskningsfråga är om samma referenssystem kan lokalisera detaljen konsekvent under trimning, mätning och montering.
Ange eventuellt erforderligt flöde, passage, passning eller tätningskontroll innan cellen definieras. Dessa kontroller kan behöva dedikerade fixturer eller separata stationer. De bör ha en tilldelad leverantör och acceptansmetod, snarare än att antas följa med formblåsningsmaskinen.
Välj processväg innan du väljer maskinstorlek
Diskutera hur formen kommer att nå formhålan innan du väljer en större maskin. Ett parison är det varma ihåliga röret som processen formar och blåser upp. Dess hantering och placering måste passa geometrin.
Konventionell extrudering kontra 3D sugblåsning
Torays tekniska förklaring av 3D sugblåsningbeskriver sug som för in ämnet i en formhålighet för långa, komplexa ihåliga former. Detta är ett distinkt processarrangemang. En konventionell formblåsningsmaskin med en robot för borttagning av delar bör inte behandlas som ett likvärdigt bevis på den förmågan.
För en besvärlig väg, begär en granskning av formningsvägen med den faktiska geometrin och hartset. Jämför konventionell extruderingsformblåsning, en specialiserad placering eller sugväg, och sammanfogade gjutna sektioner där så är lämpligt. Jämförelsen bör inrikta sig på att skapa genomförbarhet, gränssnitt och nedströmsarbete, snarare än att anta att en rutt passar varje fordonskanal.
Håll smälttillförsel och drivkonfiguration åtskilda
Kontinuerlig extrudering och ackumulatorhuvuddrift beskriver smältavgivning. Parisonplacering beskriver en annan del av processen. Hydrauliska, servohydrauliska och elektriska drivningar beskriver aktivering. Att jämföra dessa på separata axlar gör citat lättare att tolka och förhindrar att en automatiseringsetikett står för en formningsförmåga.
Välj formblåsningshartser för själva fordonsapplikationen
Ange kvalitet, inte bara polymerfamiljen. "PA" eller "PP" lämnar öppna frågor om förstärkning, modifiering, bearbetningsbeteende och lämplighet för den avsedda delen. EnvaliorsDurethan PA6 portfölj, till exempel, skiljer formblåsningskvaliteter och förstärkta kvaliteter för rör och luftkanaler. Ett efternamn identifierar inte ett utbytbart recept.
Matcha materialberedning och mjukgöring till betyget
Skaffa de aktuella betygsspecifika bearbetningsinstruktionerna. Kontrollera det föreslagna torknings- och matningsarrangemanget, fuktmätning vid behov, skruv- och huvudlämplighet, temperaturkontroll och eventuella slitstarka specifikationer som behövs för blandningen. Detta är föremål för teknisk bekräftelse, inte skäl att publicera en torktemperatur för all teknisk plast.
Toray identifierar smältviskositet och formbevarande stabilitet som relevanta för formblåsningshartsets lämplighet. Registrera materialtillståndet och processinställningarna under ett försök så att ett formningsproblem kan undersökas mot ett känt recept. Acceptera inte en maskins publicerade HDPE-extruderingshastighet som bevis på dess leveranshastighet med ett annat harts.
Håll omslipningen inom det godkända receptet
Anteckna källan, bearbetningshistoriken och den föreslagna andelen ommalning, tillsammans med kundens tillstånd och de kontroller som behövs för att kvalificera receptet. Testa den avsedda produktionsmixen. Ett försök med enbart jungfruharts ger inte resultat med en senare omslipning.
Översätt delritningen till krav på formblåsningsutrustning
Använd en krav-till-bevis-tabell för att granska formblåsningsutrustning. Varje obligatoriskt krav behöver en motsvarande specifikation, ritning eller provprotokoll. Olösta objekt ska förbli synliga tills den ansvariga stänger dem.
| Krav | Kolla i förslaget | Bevis och stängning |
|---|---|---|
| Material- och bruttoskottbehov | Gradsspecifik mjukgöring, användbar skott och leverans; inkludera processskrot snarare än enbart färdigvikt | Materialprotokoll och representantskapande prov |
| Forminstallation | Kuvert, montering, formtjocklek och massa, verktyg och serviceåtkomst | Form-maskin gränssnitt ritning |
| Öppning och borttagning | Öppningsutrymme, nödvändiga formrörelser, gripbana och spelrum för den varma delen | Rörelsegranskning och bevittnat borttagningssekvens |
| Kritiska väggområden | Huvudverktyg, ämneskontroll och föreslagna inspektionsplatser | Kartlagda mått mot ritningsgränser |
| Färdiga gränssnitt | Trimning, sammanfogning, montering och positionering av fixturer | Färdiga delar mått- och funktionskontroller |
| Godkänd utgång | Komplettera cell, räknepunkt, avbrottsregler och avvisningshantering | Tidsbestämd test med accepterade kvantiteter och stoppposter |
Hur jag skulle recensera ett bilformblåsningsprojekt
För ett bilformblåsningsprojekt skulle jag granska delritningen innan jag diskuterade maskinkapacitet. Mina utgångsfrågor skulle röra materialbetyg, driftsmiljö, anslutningspunkter och acceptanskrav. En maskins nominella behållarvolym skulle förbli en screeningsreferens, inte grunden för att godkänna en kanal eller en oregelbunden reservoar.
Om en provdel nådde sitt viktmål men inte klarade en lokal väggtjocklekskontroll skulle jag undersöka materialfördelningen innan jag ökade den totala delens vikt. Jag skulle jämföra de angivna inspektionsplatserna med ämnets profil, materialberedning, verktyg och registrerade processinställningar. Att lägga till material överallt skulle förbli en föreslagen ändring tills de relevanta delkontrollerna visade att det löste problemet.
Verktygsgranskningen skulle täcka mer än om formen passar mellan plattorna. Jag skulle kontrollera montering, formtjocklek, öppningsutrymme, nödvändiga rörelser och hela vägen för borttagning av delar. Portar och monteringsfunktioner skulle också behöva en tydlig plan för trimning, positionering och inspektion efter gjutning.
För en specificerad teknisk-plastkvalitet skulle jag begära dess bearbetningsvägledning och verifiera det föreslagna arrangemanget för torkning, matning, skruv och huvud. Jag skulle inte använda en HDPE-genomströmningssiffra som bevis på prestanda med ett annat harts. Alla föreslagna ommalningsrecept förblir föremål för tillämpligt material och kundkrav.
Innan jag godkände produktionscellen skulle jag ta med nedströmsarbete i försöksplanen. En gjuten kanal måste fortfarande klara de överenskomna trimnings-, monterings- och inspektionsstegen. Jag skulle registrera accepterade utdata, avbrott och manuella justeringar och sedan separera godkända krav från objekt som behöver korrigeras eller ytterligare bevis.
Min rekommendation skulle bero på dessa resultat. En större maskin skulle inte vara min automatiska reaktion på ett produktionsbrist; Jag skulle först fastställa om begränsningen kom från formning, hantering, efterbehandling eller inspektion.
Blåsformdesign, väggfördelning och kritiska gränssnitt
En färdig detaljs vikt är ett mått på hela föremålet. Den kan inte identifiera tjockleken vid en böj, anslutning eller nypning. Upprätta inspektionsplatser från ritningen och funktion, jämför sedan mätningar gjorda i ett definierat deltillstånd.
Separat longitudinell och periferisk kontroll
Granska longitudinell förbandsprogrammering separat från väggfördelningen runt delens omkrets. Toray beskriver radie väggtjocklek kontroll i sin 3D sugprocess diskussion. Bekräfta det föreslagna systemets faktiska kontrollfunktioner; ett stort antal programmeringspunkter visar inte ensamt att varje kritisk plats kommer att nå sin gräns.
För ett lokalt fel, kartlägg mätningen till dess position på detaljen och undersök de relevanta process- och verktygsvariablerna. Håll ändringarna spårbara så att deras effekter kan kontrolleras. Det befintligaparison programmeringsguideförklarar kontrollämnet mer i detalj.
Bär referenspunkterna genom efterbehandling och montering
Definiera hur portar, trimmade kanter och monteringsfunktioner ska mätas i förhållande till de specificerade datumen. Kom överens om delens stöd och mätvillkor. Granska dessa gränssnitt med form- och fixturleverantörerna med hjälp avformdesign och kontroll av maskingränssnitt, i stället för att behandla efterbehandling som en separat fråga efter formgodkännande.
Definiera den kompletta formblåsningscellen för bilar
Rita vägen från hartsberedning till räknepunkten för accepterad del. Inkludera borttagning, trimning, öppning, sammanfogning, montering och inspektion endast där delen behöver dem. För varje verksamhet, namnge leverantör, acceptansbevis och ansvar för integration.
Kontrollera stationsgränssnitt: hur en del överförs, hur den är placerad, vad som händer när en nedströmsstation stannar och hur avvisade delar separeras. En offert ska skilja utrustning som tillhandahålls av maskintillverkaren från utrustning som tillhandahålls av andra. Deguide för automatisk linjekonfigurationtäcker dessa försörjningsgränser.
Välj inspektioner från delens funktion och specifikation. Ett läckagetest, där så krävs, ersätter inte dimensions-, passage-, monterings- eller hållbarhetsbevis. Undvik en generisk testlista för varje bilapplikation.
Bevisa delen och tillverkningsprocessen separat
Planera en representativ prövning kring ritningsrevision, godkänt material och tänkt recept. Anteckna formen, installationen, materialpartiet och mätplanen. Håll godkända kvantiteter, avvisningsskäl, stopp och manuella ingrepp vid sidan av cykelregistret.
En leverantörs maskintest och en kunds godkännande av tillverkningsdelar tjänar olika syften.AIAG:s offentliga PPAP-översiktkopplar godkännande av produktionsdelar med att konsekvent uppfylla designdokument och specifikationer under en faktisk produktionskörning med produktionshastigheter. Denna omfattning är bredare än att demonstrera en maskinrörelse eller producera ett acceptabelt prov.
| Aktivitet | Fråga den tar upp | Bevis att definiera | Fastställer sig inte av sig själv |
|---|---|---|---|
| Maskin eller cell FAT | Uppfyller den levererade utrustningen den överenskomna acceptansen? | Kontraktskontroller, konfiguration, testvillkor och öppna poster | Alla färdiga delar funktioner eller kundens produktionsgodkännande |
| Delvis funktionsvalidering | Uppfyller den färdiga delen de angivna användningskraven? | Tillämpliga dimensions-, monterings-, funktions- och hållbarhetsuppgifter | Uthållig produktionsprestanda utanför de utvärderade förhållandena |
| Godkännande av kundtillverkning | Uppfyller den avsedda produktionsprocessen kundens gällande godkännandekrav? | Kunddefinierade inlämningar och produktionsbevis, inklusive PPAP vid behov | Godkännande för ändrat material, ritning eller process utan erforderlig granskning |
Ställ in provkvantiteter, försökets varaktighet, mätmetoder och eventuella statistiska kriterier i projektacceptansplanen. Låna inte ett universellt Cpk-mål eller körtid från en generisk maskinartikel. För utrustningsdelen, användFAT planeringsguideatt fastställa de överenskomna kontrollerna.
Stäng varje krav som godkänt, kräver korrigerande arbete och omtest, eller ännu inte verifierat. Tilldela en ägare och stängningsbevis till de två sistnämnda kategorierna. Att hålla dessa statusar åtskilda förhindrar att en ofullständig testversion blir en uppenbar produktionsversion.
Jämför produktion och kostnad vid den accepterade delens gräns
Räkna färdiga bildelar som klarar de överenskomna kontrollerna. Ange om målet inkluderar växlingar, avbrott och nedströmsdrift, och använd samma tidsbas för varje station. Se denguide för beräkning av produktionstaktför distinktionen mellan nominella cykler och accepterad effekt.
Utvärdera en HVAC-kanalcell utöver dess formningscykel
För ett hypotetiskt VVS-kanalprojekt för fordon skulle jag börja med ett krav på 95 accepterade delar per schemalagd timme. Antag en form med en hålighet, en gjutningscykel på 32 sekunder, 90 % tillgänglighet i formningsskede och ett slutligt accepterat utbyte på 96 % över hela processen.
Den nominella formningshastigheten skulle vara 3 600 ÷ 32, eller 112,5 delar per timme. Att tillämpa den antagna körningstillgängligheten skulle lämna en kapacitet i formningsskedet på 101,25 delar per schemalagd timme.
Den siffran skulle inte fastställa den färdiga produktionen. Jag skulle också jämföra kapaciteten för trimning, hantering och inspektion. Tabellen nedan visar två planeringsscenarier, med antagande om inga ytterligare överföringsförluster eller interaktioner mellan stationsstopp. Båda nedströmskapacitetssiffrorna använder schemalagda timmar och tillåter redan de antagna stationsavbrotten; 96% utbyte appliceras en gång i slutet.
| Planeringsåtgärd | Initialt nedströms scenario | Reviderat scenario nedströms |
|---|---|---|
| Kapacitet i formningsstadiet | 101,25 delar/timme | 101,25 delar/timme |
| Nedströms bearbetningskapacitet | 90 delar/timme | 105 delar/timme |
| Antagen slutlig accepterad avkastning | 96 % | 96 % |
| Beräknad accepterad produktion | 86,4 delar/timme | 97,2 delar/timme |
| Obligatorisk accepterad utdata | 95 delar/timme | 95 delar/timme |
I det initiala scenariot skulle kapaciteten nedströms begränsa cellen till 90 delar per timme före den slutliga avkastningen. Prognostiserad accepterad produktion skulle därför vara 90 × 0,96 = 86,4 delar per timme, under kravet.
Jag skulle härnäst utvärdera ett nedströmsarrangemang som kan bearbeta 105 delar per timme. När formningssteget sedan begränsar utbudet, skulle den förväntade accepterade uteffekten bli 101,25 × 0,96 = 97,2 delar per timme.
Den reviderade beräkningen skulle överskrida målet med endast 2,2 delar per timme. Jag skulle behandla det som ett begränsat planeringsutrymme, inte ett bevis på en godkänd produktionstakt. Ett representativt cellförsök skulle fortfarande behöva fastställa den faktiska cykeln, avbrott, nedströmsprestanda och accepterat utbyte.
Denna jämförelse skulle rikta den tekniska granskningen mot finish- och inspektionsarrangemanget innan man begärde en större formblåsningsmaskin.
Jämför samma produktionsomfattning
Separera maskin-, form-, materialberedning, efterbehandlingsfixturer, inspektion, integration och provkostnader i varje förslag. Ett pris för endast maskin kan inte jämföras direkt med ett komplett cellpris. Utvärdera ytterligare kapacitet mot accepterad produktion och projektefterfrågan; anta inte att en större maskin tar bort en nedströms flaskhals.
Förbered en offertförfrågan för bildelar för Kinggle
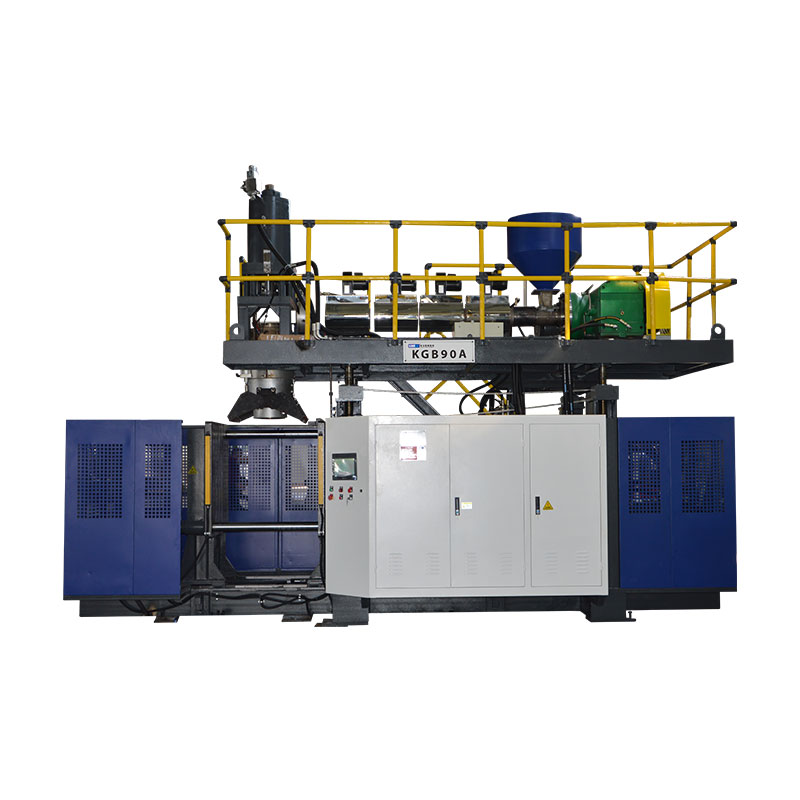
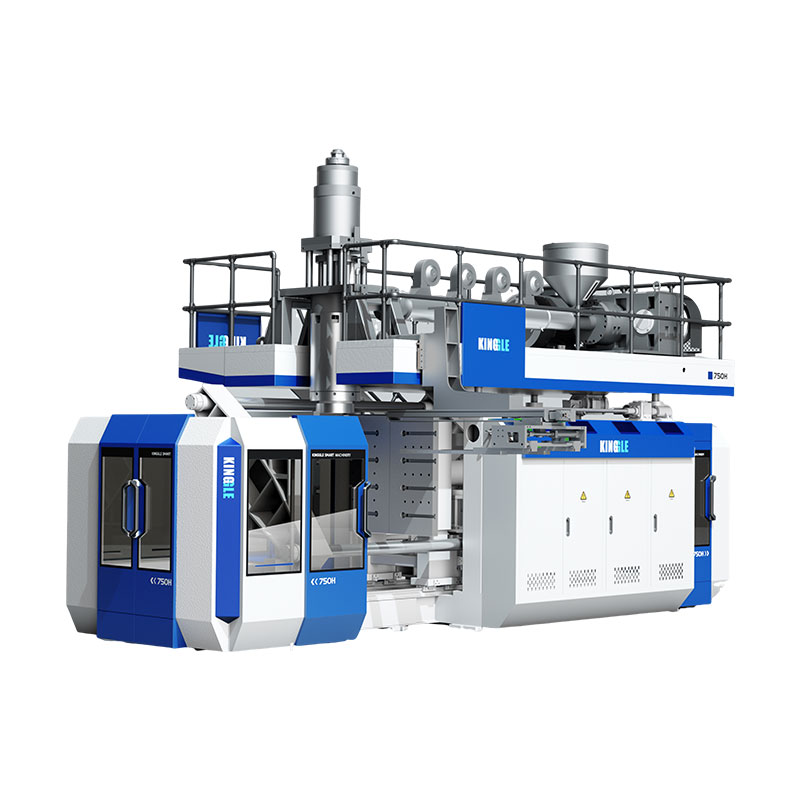
Kinggles publicerade ackumulatorplattformar ger specifikationsreferenser för en inledande diskussion. De är inte automatiska val för det hypotetiska kanalexemplet eller för varje bildel. Det föreslagna materialet, formen och kompletta produktionsomfattningen behöver fortfarande en teknisk översyn.
| Referensfält | KGB80A | KGB100B |
|---|---|---|
| Annonserad maximal containerkapacitet | 30 L | 120 L |
| Spännkraft | 215 kN | 440 kN |
| Formplattans storlek, B × H | 750 × 860 mm | 1 200 × 1 200 mm |
| Maximal formstorlek, B × H | 520 × 860 mm | 920 × 1 200 mm |
| Formtjocklek | 360 till 420 mm | 510 till 600 mm |
| Listad applikationsanslutning | Rörledningar för bildelar | Bildelar och biltankar |
Tabellen återger valda fält från de länkade Kinggle-produktsidorna. Plattstorlek och maximal formstorlek är olika fält. Varken bekräftar ett komplett rörelseomslag, kvalitetsspecifik effekt, specialiserad sugprocess eller godkännande av bränslesystem. Begär gränssnittsritningen och konfigurationen för den föreslagna byggnaden.

Skicka ett recensionspaket, inte bara en begärd maskinvolym
- 3D och 2D delritningar med revisioner, färdig geometri, datum och kritiska vägg- eller gränssnittskrav.
- Angiven hartskvalitet, godkänt produktionsrecept och relevanta bearbetningsinstruktioner.
- Delvikt, planerat formarrangemang, befintlig verktygsinformation och den föreslagna efterbehandlingssekvensen.
- Erforderlig accepterad produktion med dess tidsbas, årliga efterfrågan, produktmix och inspektionskrav.
- Platsförhållanden och en tydlig lista över vem som levererar formen, hjälpmedel, efterbehandling, inspektion och integration.
Dessa ingångar låter den tekniska granskningsadressen passa, olösta krav och testvillkor innan en maskinkonfiguration slutförs.
Vanliga frågor
Kan varje luftkanal för bilar tillverkas på en konventionell formblåsningsmaskin?
Nej. Granska geometrin, specificerat harts, gränssnitt och verktygsåtkomst. Vissa former motiverar utvärdering av specialiserad formningsplacering, sugblåsning eller sammanfogade sektioner. En konventionell maskin med en uttagningsrobot etablerar inte i sig dessa formningsförmåga.
Är ackumulatorvolymen tillräcklig för att välja en maskin för en bildel?
Nej. Användbart skottbehov, materialspecifik leverans, forminstallation, öppningsutrymme, erforderliga rörelser, demontering och nedströmsarbete behöver också ses över. En annonserad containervolym är en screeningsreferens, inte en fullständig urvalsmetod för en oregelbunden teknisk del.
Kan en HDPE-maskin bearbeta en specificerad teknisk-plastkvalitet?
Det kräver en kvalitetsspecifik granskning av materialberedning, mjukning, huvudverktyg, kontroller och den föreslagna processen. En publicerad HDPE-strängsprutningshastighet bevisar inte produktion med ett annat harts. Bekräfta konfigurationen och kör en representativ testversion med det avsedda materialet.
Varför kan en del nå sitt viktmål men misslyckas med en väggtjocklekskontroll?
Vikt beskriver hela delen, medan en tjocklekskontroll mäter en plats. Material kan fördelas olika mellan regioner utan motsvarande förändring av totalvikten. Kartlägg den misslyckade platsen och undersök relevant material, verktyg och processförhållanden innan du bestämmer dig för hur det ska rättas till.
Fullföljer kundens godkännande av en maskin-FAT godkännande av delar?
Nej. FAT täcker den överenskomna omfattningen av utrustningsacceptans. Validering av färdiga delar och godkännande av kundproduktion kräver egna tillämpliga bevis. Om PPAP krävs, bekräfta kundens inlämnings- och produktionskörningskrav istället för att behandla utrustningsleverans som godkännande.
Är det samma sak att köpa en formblåsningsmaskin som att köpa anpassade formblåsta delar?
Nej. Utrustningsanskaffning avser maskineri, verktygsgränssnitt, integration och acceptansutrymme för en produktionsprocess. Inköp av färdiga delar avser en tillverkares ansvar för att producera och leverera dessa delar. Förtydliga vilken omfattning som efterfrågas innan du jämför leverantörer.
För en genomgång av utrustning för bildelar, skicka igenom ritningen och materialkravenKinggles kontaktsidaeller mejlasales@kinggle.com. Telefon:+86-574-87103665. Företagsinformation finns tillgänglig påKinggle About-sida.
Godkänn produktionsvägen innan du bestämmer dig för maskinen
Börja med delen och materialet, bestäm formningsvägen och förvandla ritningen till tydliga utrustnings- och valideringskrav. Jämför sedan kompletta förslag vid den accepterade delens gräns. Ett obligatoriskt passningsproblem behöver lösas; en snabbare cykel eller lägre inköpspris kan inte stänga den.