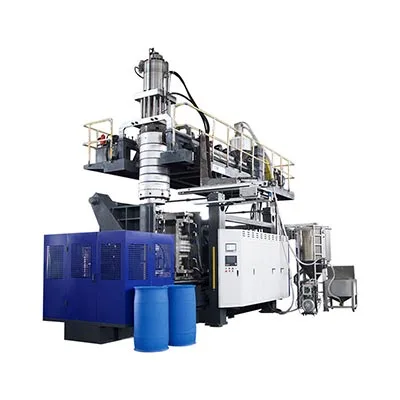
Återvunnen HDPE kan användas vid extrudering av formblåsning när den valda kvaliteten och receptet passar behållaren. Inkommande materialkontroller, ett kontrollerat maskinförsök och färdigförpackningstester under de avsedda användningsförhållandena fastställer detta godkännande. Enbart ett mål för återvunnet innehåll gör det inte.
Att välja återvunnet HDPE formblåsningsharts för behållaren
Börja med paketets jobb. En tvättmedelsflaska med handtag, en klämflaska och en styv kemikaliebehållare kan kräva olika materialbeteende även när alla tre använder polyeten. Lista innehåll, fyllningsförhållanden, stängning, utseendekrav och transportlaster innan du jämför hartserbjudanden.
För återvunnet HDPE formblåsningsharts, fråga vilken råvara och kvalitet leverantören erbjuder, hur materialet kontrolleras och vilken applikation data stöder. En etikett som "flaskkvalitet" behöver ett aktuellt tekniskt datablad och en spårbar batchidentitet.
Håll PCR, PIR och intern omslipning åtskilda
PCR beskriver material som återvinns efter konsumentanvändning. PIR används ofta för industriella eller förkonsumentkällor. In-house omslipning beskriver en fabriks egen malda processskrot. Dessa etiketter svarar på olika frågor om ursprung; ingen fastställer att ett material kommer att klara den föreslagna containerns krav.
Spela in intern blixt och returer av avvisade delar separat från köpta återvunna pellets. Be leverantören att ange sina definitioner och redovisningsunderlag för återvunnet innehåll. Anta inte att varje retur till behållaren räknas som PCR eller kvalificerande återvunnet innehåll före konsument.
Skriv kraven innan du väljer blandning
Briefen ska identifiera produktritning och förslutning, målmassa, väggtjockleksplatser, färgreferens och relevanta funktionstester. Inkludera lagringstemperatur, fyllningsförhållanden och det förpackade ämnet. För kontaktkänslig användning, lägg till det nödvändiga materialet och regulatoriska dokumentationen innan du godkänner en prövning.
Ett tekniskt användbart beslut har en smal räckvidd: detta material, i detta recept, på denna maskin och form, för denna behållare. Den omfattningen gör att senare ändringar kan granskas.
Vilka hartsegenskaper spelar roll i HDPE formblåsning?
Jämför kandidatbetyget med den godkända referensen med samma testvillkor. Bestäm sedan vilka kontroller som hör till varje inkommande parti och vilka som behövs endast under kvalificering eller en utredning. Att beställa alla möjliga laboratorietester kan öka kostnaden utan att svara på produktionsfrågan.
Läs MFR eller MFI med bifogade villkor
Smältmassflödeshastighet, ofta kallad MFR eller MFI, är användbar för att kontrollera flödeskonsistensen. Håll temperatur, belastning, enheter och testmetod med numret. Värden uppmätta under olika förhållanden är inte direkt utbytbara.
ASTM D1238-26förklarar att smältflödesresultat inte etablerar enhetlighet för andra egenskaper utan en giltig korrelation. Den varnar också för att testet kanske inte reproducerar storskaligt bearbetningsbeteende. En liknande MFI stöder därför screening, men bevisar inte likvärdig formstabilitet eller hållbarhet för färdiga flaskor.
| Kontrollera | Användbar rekord | Beslut den stödjer |
|---|---|---|
| Betygsidentitet och ursprung | Leverantör, kvalitet, parti, råvarubeskrivning och deklarerat återvunnet innehåll | Bekräfta att det levererade materialet matchar den kvalificerade källan och receptet. |
| MFR/MFI och densitet | Resultat, metoder, villkor och överenskomna gränser | Skärm för ändringar som behöver granskas; dra inte slutledning av alla andra egenskaper från dessa värden. |
| Partiklar och materialsammansättning | Överenskommen kontrollmetod, defektexempel och representativt bibehållet prov | Bestäm om rutininspektion räcker eller om sammansättningsanalys behövs. |
| Färg och lukt | Referensprov, inspektionsvillkor och tillämpningsgränser | Kontrollera utseendet och sensoriska krav på den avsedda förpackningen. |
| Ytvatten och hantering | Lagringshistorik, materialskick och leverantörskonditioneringsinstruktioner | Bestäm om materialberedning behöver korrigeras innan rättegången. |
| Mekaniska och spänningssprickande data | Prov, metod, temperatur, exponering och belastningsförhållanden | Planera relevanta utvärderingar av färdiga behållare istället för att ersätta ett databladsvärde. |
Separera typiska värden från gränser för frisättning av partier
Ett tekniskt datablad beskriver ett betyg. Ett analyscertifikat rapporterar de egenskaper som täcks för ett visst parti. I köpspecifikationen står vad köparen kommer att acceptera. Håll dessa dokument åtskilda; ett typiskt värde är inte automatiskt en garanterad gräns.
Kom överens om hur proverna representerar partiet och behåll tillräckligt med identifierat material för senare jämförelse. Om en förändring förblir oförklarad, diskutera målinriktad sammansättning, termisk eller reologisk analys med materialleverantören eller laboratoriet. Välj analysen för det misstänkta felet, inte för att instrumentet är tillgängligt.
Hur man kör ett återvunnet HDPE-extruderingsförsök med formblåsning
Ett kontrollerat försök kopplar det inkommande hartset till extruderingsformblåsningsprocessen och den slutliga förpackningen. Definiera acceptanskontrollerna innan du gör prover. Annars kan teamet ägna provet åt att justera utseendet och upptäcka för sent att det nödvändiga användningstestet aldrig var planerat.
- Kör det godkända referensmaterialet eller formuleringen tills processen är repeterbar. Registrera maskinen, formhuvudet, formrevision, verktyg och nedströmskonfiguration.
- Identifiera kandidatpartiet och fullständigt recept, inklusive färgämne, tillsatser och eventuella interna returer. Följ det överenskomna förfarandet för materialändring så att överföringen inte förvirrar jämförelsen.
- Registrera det första svaret vid dokumenterade inställningar. Observera foderkonsistens, tryckbeteende, ämnesbildning, vikt och synliga defekter.
- Gör motiverade justeringar inom utrustningens och materialgränserna. Håll varje ändring kopplad till dess orsak och resulterande prover.
- Samla identifierade prover för väggkartläggning och överenskomna funktionstester. Jämför resultaten över hela försöket istället för att välja den snyggaste flaskan.
Håll två jämförelser åtskilda.En första jämförelse visar hur kandidaten reagerar på en dokumenterad uppsättning. En efterföljande optimerad körning visar vad som händer efter att processen har justerats för den kandidaten. Spela in båda; genom att endast presentera de optimerade inställningarna döljs det arbete som behövs för att få dem.
Separera materialvariation från maskinvariation
Vi rekommenderar att du kontrollerar om den godkända referensen fortfarande fungerar konsekvent innan du tilldelar en ny defekt till det återvunna hartset. Om den inte gör det, undersök först utrustningen, mögeln och bruksförhållandena. En materialjämförelse är svag när referensprocessen redan är instabil.
För tunna axlar eller instabila flaskvikter, jämför faktiska processförhållanden och parisonbeteende innan du ändrar flera inställningar. Om en tyngre förformning tar bort det synliga symptomet, kontrollera var det extra materialet tog vägen. Flaskan kan fortfarande ha en ogynnsam väggfördelning.
Behåll avslag samt godkända prover. Deras tidsstämplar och platser kan visa om ett problem följer en materialövergång, en kavitet, en station eller en gradvis driftsförändring. Registrera start- och övergångsskrot separat från stallkörningen.
Repeterbarhet betyder mer än en acceptabel flaska. Kvalifikationsprotokollet bör göra det möjligt för ett annat skift att reproducera det godkända villkoret och känna igen när det har ändrats. Användtestram för maskinacceptansatt koppla varje slutsats med en identifierad metod, gräns och resultat.
En publicerad 4 L-prövning: genomförbarhet med ett annat processfönster
En Chalmers-studie 2024 förberedde sex materialvarianter av återvunnet styvt polyeten med olika tvätt- och blandningsförhållanden. Forskare blåser formade 4 L-behållare och justerade skruvhastigheten för varje material för att rikta in sig på en flaskmassa på 145 ± 5 g.
Studien rapporterade produktion med 100 % återvunnet styvt PE-råmaterial vid samma cykeltid som jungfrulig HDPE-referens. Emellertid hade de återvunna materialen en annan tryckrespons under formningsformningen. Ett preparat gav också fiskögondefekter. Dessa resultat tillhör den testade råvaran, utrustningen och behållaren, inte alla kommersiella PCR-klasser. Se denursprungliga formblåsningsstudie.
Vår rekommendation är att använda dessa bevis för att motivera en materialspecifik prövning, inte ett universellt löfte om återvunnet innehåll. Framgångsrik formning lämnar fortfarande det föreslagna paketets acceptanskrav att verifiera.
Felsökning av parison och väggtjockleksproblem med återvunnen HDPE
Innehåll den påverkade utgången och identifiera de första felaktiga proverna. Innan du ändrar receptet, fråga om symtomet följer ett parti, en station, en hålighet eller hela linjen. Denna distinktion hjälper till att välja en jämförelse som kan separera möjliga orsaker.
| Observerat symptom | Frågor på materialsidan | Jämförelse på processsidan |
|---|---|---|
| Parison hängande eller tunna axlar | Har partiet, blandningen eller smältbeteendet förändrats? | Jämför faktiska termiska förhållanden, parisontiming och den godkända profilen med hjälp av identifierade prover. |
| Vikt eller väggvariation | Är utfodringen eller blandningen konsekvent? | Kontrollera om variation följer ett uttag, station eller driftintervall; jämför referenskörningen. |
| Svarta fläckar, geler eller hål | Finns liknande defekter i behållet material eller leverantörsförberedda prover? | Granska när defekter börjar och om de kvarstår med referensmaterialet. Undersök utrustningsrester samt inkommande föroreningar. |
| Lukt eller färgavvikelse | Uppfyller kandidaten den överenskomna referensen före och efter handläggning? | Jämför processhistorik, överföring och hanteringsförhållanden innan du tilldelar en orsak. |
Det är utredningsvägar, inte diagnoser utifrån utseende. Ytterligare filtrering är inte bevis på att alla materialinkompatibilitets- eller luktproblem har lösts. Likaså behöver en temperaturförändring som förbättrar ett symptom fortfarande en ny kontroll av den färdiga behållaren.
Väggtjocklekskontroll bör reagera på uppmätta lokala väggar, inte bara den genomsnittliga flaskvikten. Deparison programmeringsguideförklarar hur profilen förhåller sig till materialplacering. För fel som inte följer hartsbytet, använd den bredarefelsökningsguide för extrudering formblåsning.
Följ maskinens procedurer för provtagning, rengöring och inspektion. Öppna inte ett hett eller trycksatt smältsystem för att undersöka en defekt; ingrepp kräver utrustningens specificerade isolering och säker arbetsprocedur.
Kvalitetskontroller för formblåsta polyetenflaskor och behållare
Definiera test- och acceptansgränsen för varje relevant felläge. Formblåsta flaskor behöver kontroller som återspeglar deras geometri, förslutning och innehåll. En materialkupong och en färdig polyetenflaska ger olika bevis.
Kartlägg de lokala väggarna och inspektera förslutningssystemet
Använd repeterbara mätplatser vid axeln, kroppen, hörnen och andra krävande områden. Håll kartan knuten till provets identitet. En flaska kan nå sitt massamål samtidigt som den lämnar för lite material på en kritisk plats.
För hanterade formblåsta behållare, undersök handtagsområdet och nypningen samt huvuddelen. Kontrollera den trimmade halsen och stängningens passform med de avsedda komponenterna. En kontroll utan lock kan inte fastställa prestandan hos den fyllda, stängda förpackningen.
Matcha funktionstester till den avsedda användningen
Välj läckage, släpp i fylld behållare, kompression eller stapling, handtag och andra tester enligt paketets serviceinstruktion. Rekordkonditionering, innehåll eller testfyllning, stängningsvillkor, orientering och acceptanskriterier där de påverkar resultatet. Ett resultat utan dess förutsättningar är svårt att jämföra.
För inline läckageinspektion, kvalificera behållaren och testreceptet tillsammans och verifiera att avvisade bitar verkligen tas bort. Passresultatet adresserar den definierade läckagekontrollen; det fastställer inte transporthållbarhet, kemisk kompatibilitet eller lagringstid.
Håll miljöpåfrestningar åtskilda från kortvarig styrka
Miljöspänningssprickningsmotstånd, eller ESCR, avser sprickbildning under kombinerad stress och miljöexponering. Om innehållet och användningsförhållandena gör det relevant, inkludera en lämplig utvärdering snarare än att sluta prestanda från draghållfasthet eller en omedelbar läckagekontroll.
Freudenthaler och kollegor fann att kortsiktiga mekaniska resultat inte tillräckligt avslöjade skillnaderna i spänningssprickbildning hos deras testade polyetenåtervinning. Deras forskning stöder att utvärdera dessa fellägen separat; det fastställer inte att all återvunnen HDPE fungerar dåligt. Se denstudie av polyetenåtervinning och ESCR.
När du jämför spänningssprickbildningsdata, behåll provet, belastning, medium och temperatur. En rangordning som erhålls med en accelererad metod är inte automatiskt livslängden för en annan fylld behållare.
Hur mycket PCR kan användas, och när bör flerskiktsgjutning övervägas?
Ställ in målet för återvunnet innehåll genom validering av det föreslagna materialet och förpackningen. Varken den nominella maskinkapaciteten eller frasen "HDPE-kompatibel" fastställer en universell PCR-procent. Behåll materialsammansättningen och underlaget som används för att beräkna återvunnet innehåll i receptregistret.
Skilj ett blandat recept från separata lager
En enskiktsblandning kombinerar materialströmmar innan väggen formas. En flerskiktskonfiguration tilldelar strömmar till separata lager. Dessa är olika produktionsarrangemang, och var och en behöver ett definierat syfte och materialspecifik prövning.
För flerskiktsarbete, kontrollera den avsedda materialfördelningen och den resulterande lagerfördelningen i behållaren. Enbart en godkänd receptvisning är otillräcklig. Deflerlagers maskinvalsguidetäcker besluten om utrustning och lagerfunktioner mer i detalj.
Använd inte ett ytskikt som en genväg till kontaktgodkännande
Lämplighet för livsmedelskontakt är en separat fråga från framgångsrik formning och mekanisk prestanda. För USA, denFDA:s kemivägledning för återvunnen plastbehandlar eventuella kvarvarande föroreningar och migration. Det är vägledning för att utvärdera återvinningsprocesser, inte ett universellt certifikat för någon återvunnen flaska.
En yta av jungfruharts bekräftar inte i sig att hela strukturen uppfyller de avsedda kontaktvillkoren. Granska de faktiska materialen, återvinningsprocessen, strukturen och destinationskraven. Samma disciplin gäller när en annan marknad eller kontaktkänslig applikation har andra krav.
Vad ska godkännas innan man skalar upp återvunnen HDPE-produktion?
Släpp en definierad kombination av material, recept, verktyg och process. Undvik ett brett godkännande som "återvunnen HDPE accepterad", vilket ger inköp och produktion liten vägledning när ett senare parti eller formulering ändras.
| Godkännande objekt | Vad skivan behöver | Ändra till recension |
|---|---|---|
| Material och formulering | Leverantör, betyg, källbeskrivning, recept och behandling av interna returer | Ny praxis för källa, kvalitet, blandning, tillsats eller retur |
| Maskin och verktyg | Maskinidentitet, extrudering/huvudkonfiguration, form- och stängningsrevisioner | Ändringar av utrustning, verktyg eller komponenter som kan påverka paketet |
| Processtillstånd | Godkända inställningar, observerat driftområde och provlänkade resultat | Ett ihållande skift eller upprepade justeringar utanför det godkända tillståndet |
| Containeracceptans | Metoder, villkor, gränser och faktiska provresultat | Nytt innehåll, hantering, utseende eller kundkrav |
| Rutinkontroll | Inkommande kontroller, providentitet, behållet material och ansvar | Lottrender eller misslyckanden som kräver inneslutning och omkvalificering |
Kom överens om vilka ändringar som utlöser en dokumentgranskning, ytterligare testning eller en ny maskintest. Håll misstänkt material och utgång spårbara medan beslutet är öppet. Initial kvalifikation är användbar endast om senare produktion kan upptäcka avvikelser från den.
Jämför ekonomi med accepterade behållare, inte enbart hartspriset. Spåra material som förbrukats av övergångsskrot, avslag och eventuell ytterligare kontroll under samma redovisningsperiod. Debra-container kostnadsmodellger ett konsekvent sätt att göra den jämförelsen utan att anta att återvunnet harts alltid är billigare.

Ta med materialkorten till maskindiskussionen
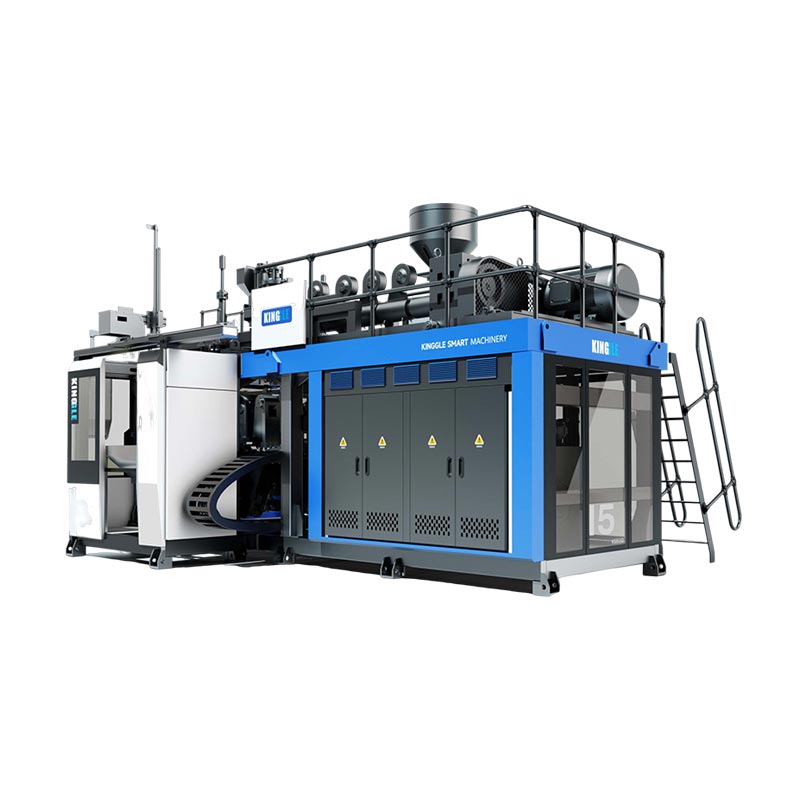
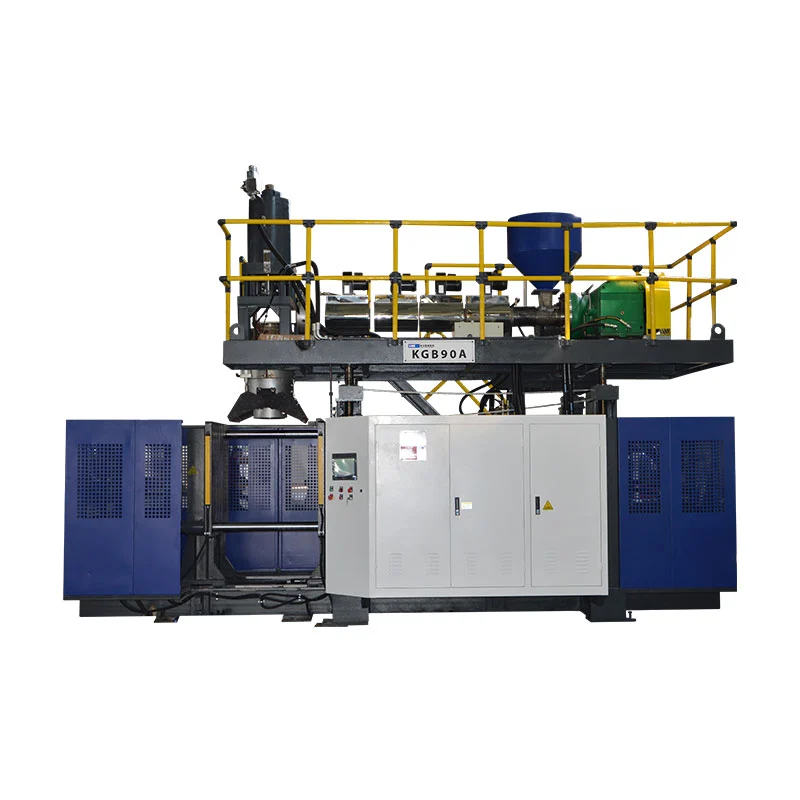
DeKGB5D dubbelstationsformblåsningsmaskinär listad för behållare upp till 5 L och inkluderar PE i sin publicerade materialomfattning. Det är en relevant utgångspunkt för ett småcontainerprojekt.
Bekräfta avsedd återvunnen kvalitet, formulering, form, produktion och tester innan du godkänner konfigurationen. Publicerad PE-kapacitet är inte en garanti för varje PCR-råvara eller procentandel.
Skicka hartsdatabladet och tillgängliga partidata, provmaterial, produkt- och förslutningsritningar, innehåll och användningsförhållanden, massa och väggmål, erforderliga accepterade utdata och testkrav. Inkludera den föreslagna blandningen, planen för intern avkastning och nedströms omfattning.
Vanliga frågor om formblåsning av återvunnen HDPE
Kan återvunnen HDPE formblåsas utan jungfruharts?
Vissa råvaror kan, som det publicerade 4 L-försöket visar. Det resultatet godkänner inte en annan kvalitet eller behållare. Verifiera processens repeterbarhet och den avsedda förpackningens prestanda innan du väljer ett recept utan tillsatt jungfruharts.
Vilken MFI är lämplig för återvunnen HDPE formblåsning?
Använd kandidatbetygets rekommenderade ansökan, fullständiga testvillkor och jämförelse med en kvalificerad referens. Det finns inget MFI som godkänner varje container. MFI är ett screeningvärde; materialet måste också uppvisa lämpligt formningsbeteende och prestanda för färdiga behållare.
Behöver återvunnen HDPE torkas före formblåsning?
Kontrollera materialets skick, lagringshistorik och leverantörsanvisningar. Fritt vatten eller tvättrelaterad fukt behöver ett lämpligt förberedelsesteg. Använd inte ett PET-torkschema på återvunnen HDPE som standard; komma överens om konditioneringskravet för det faktiska betyget och hanteringssystemet.
Kan en standard HDPE formblåsningsmaskin bearbeta PCR-harts?
Möjligen, men kompatibiliteten beror på det speciella hartset, formuleringen, matnings- och strängsprutningsarrangemanget, mögel och önskad produktion. Bekräfta utrustningsleverantörens omfattning och kör en prövning av identifierat material. En HDPE-märkning ensam etablerar inte PCR-prestanda.
Kan återvunnen HDPE användas för flaskor i kontakt med mat?
Endast när själva materialet och förpackningen uppfyller tillämpliga krav för den avsedda användningen och marknaden. Ett framgångsrikt formförsök, ett mekaniskt test eller ett jungfruligt ytterskikt fastställer inte den lämpligheten i sig.
Ett användbart materialgodkännande namnger hartset och behållaren, bevarar testförhållandena och definierar vad som måste hända när någon av dem ändras.