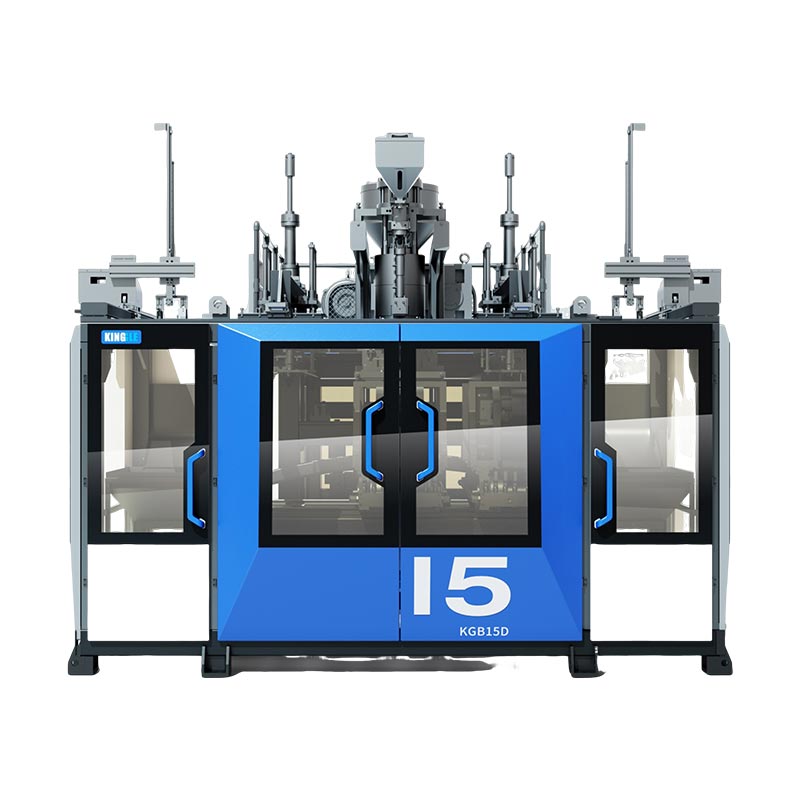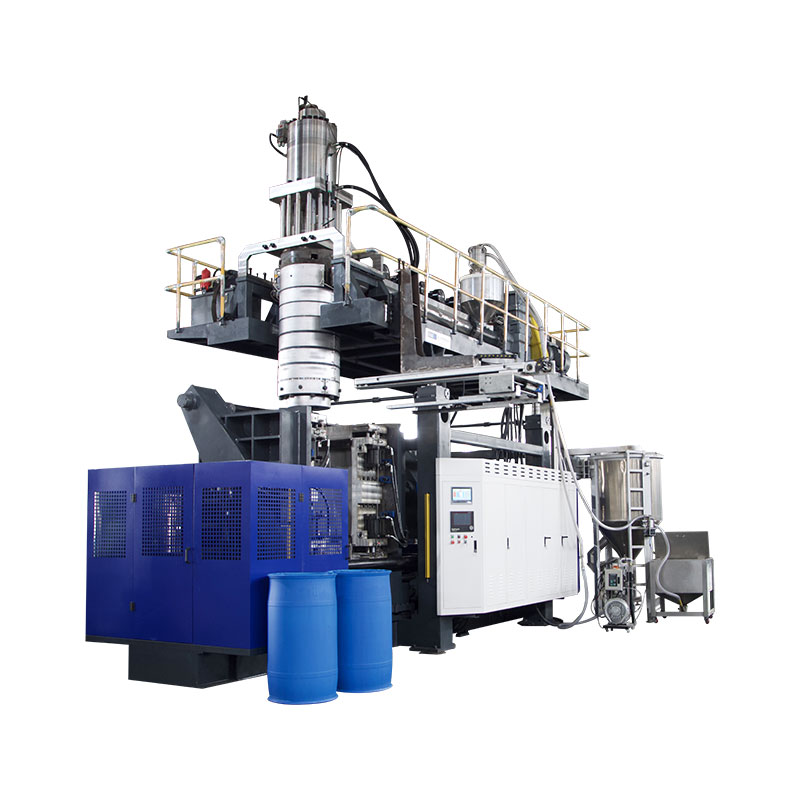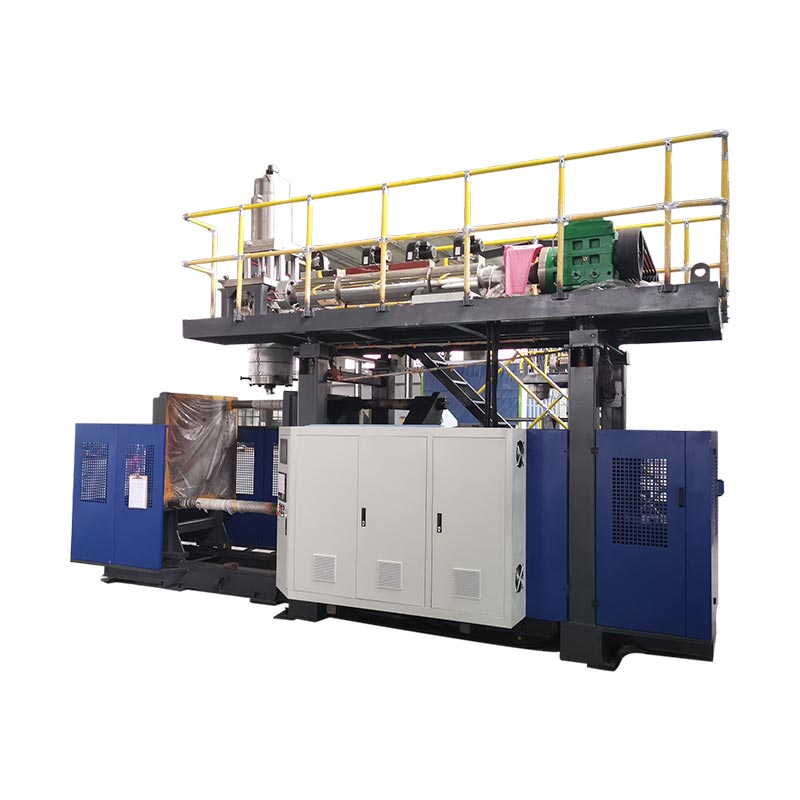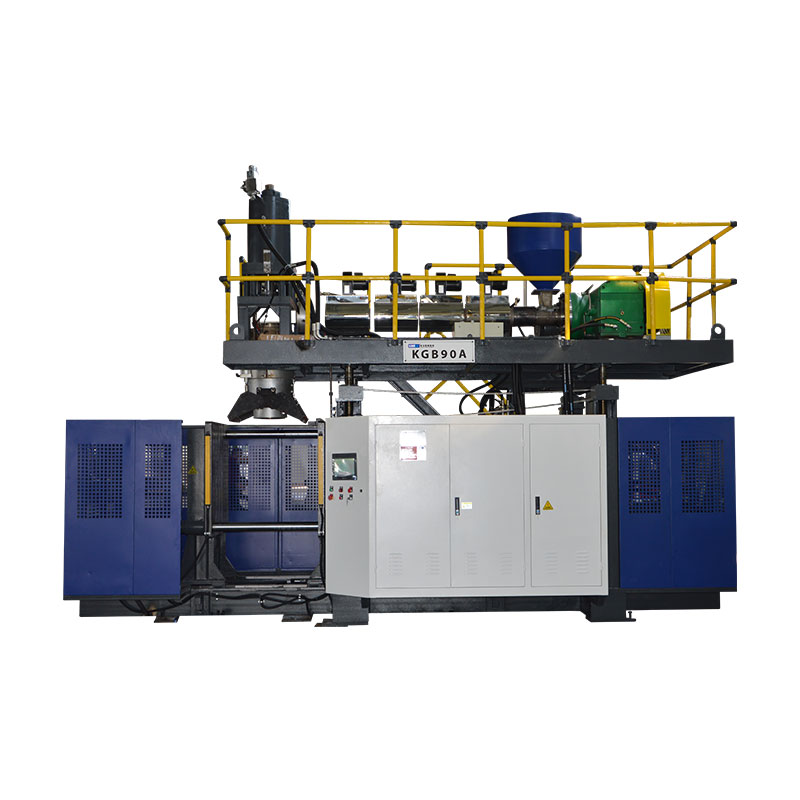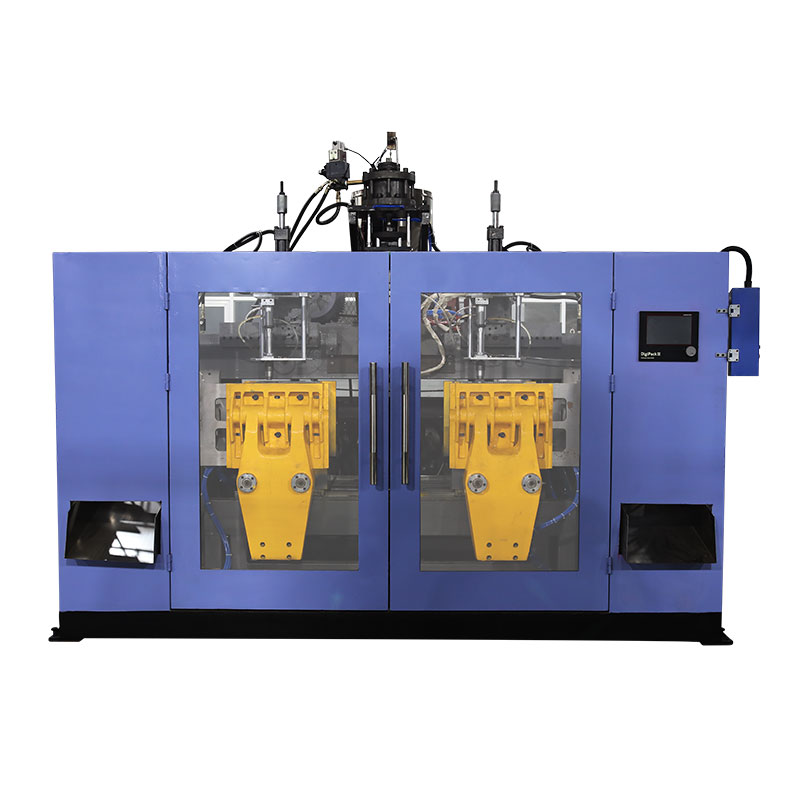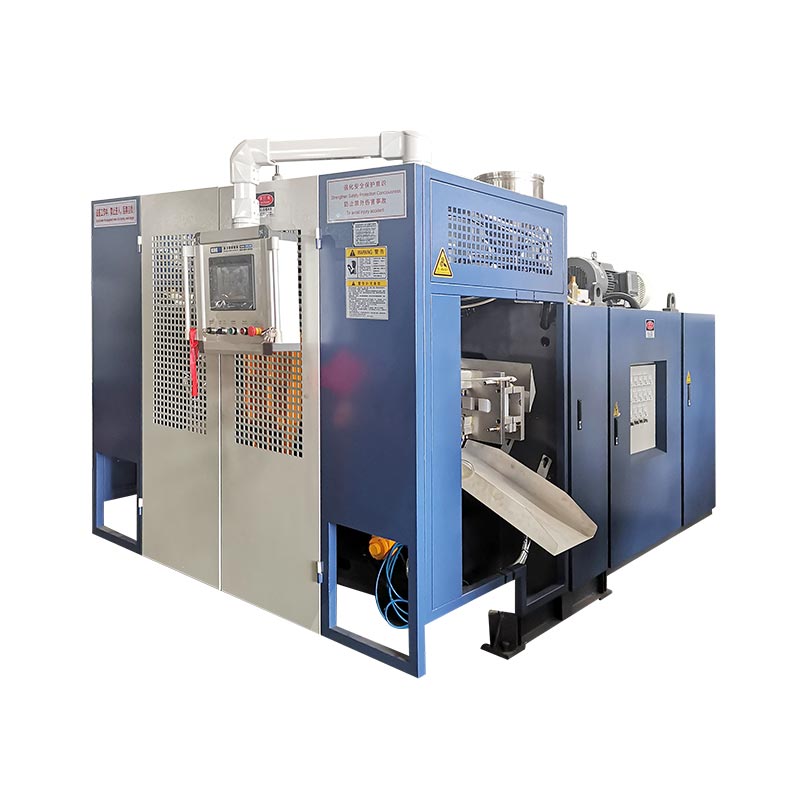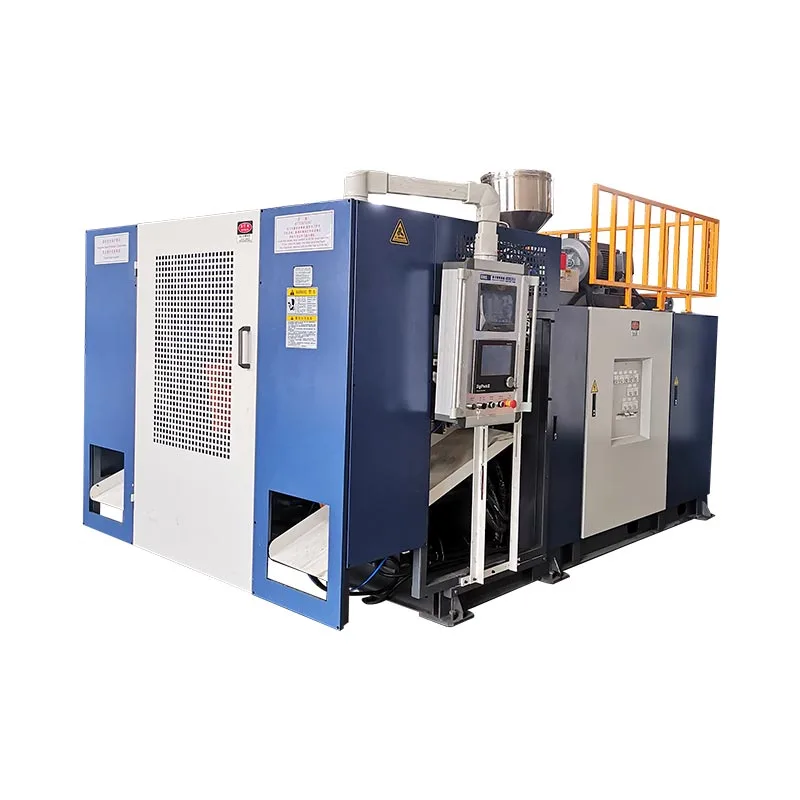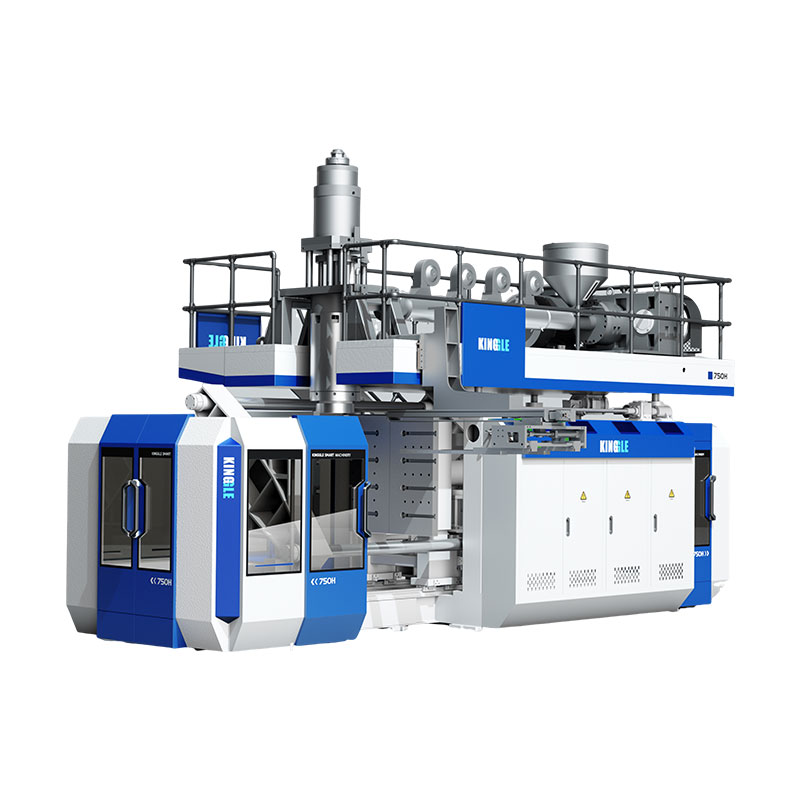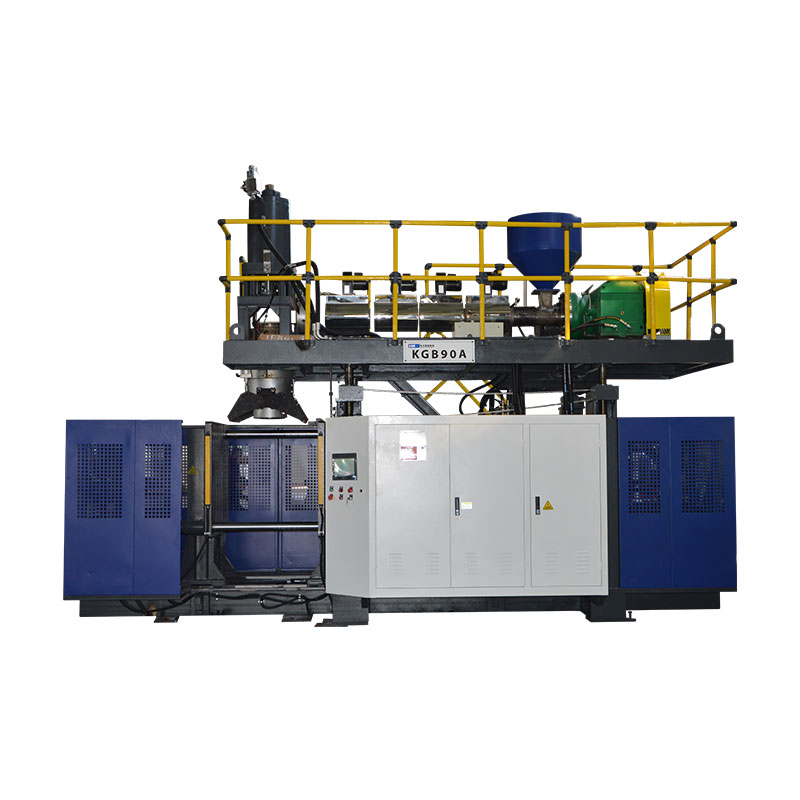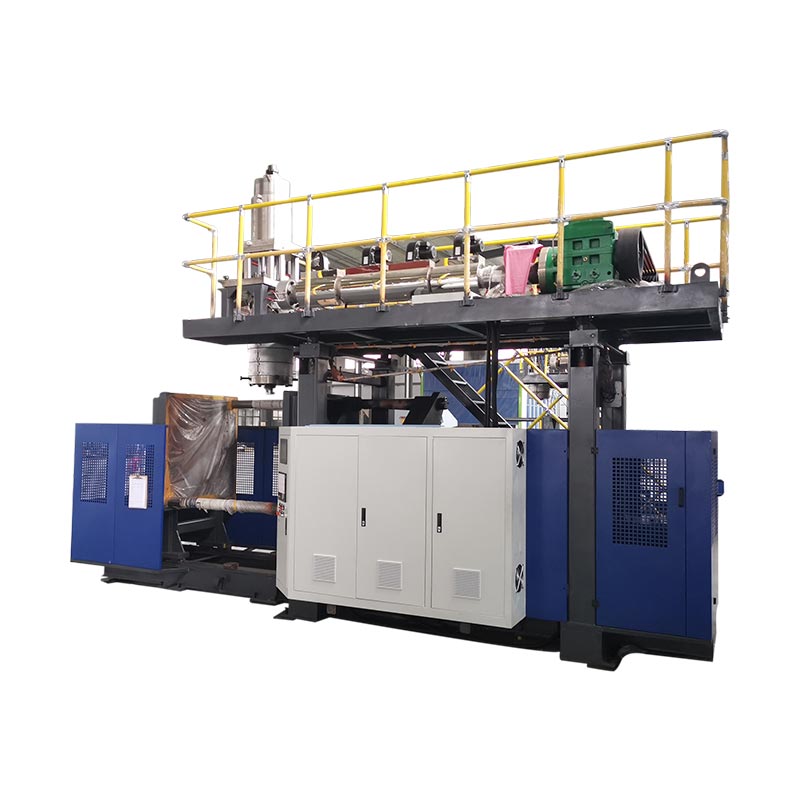
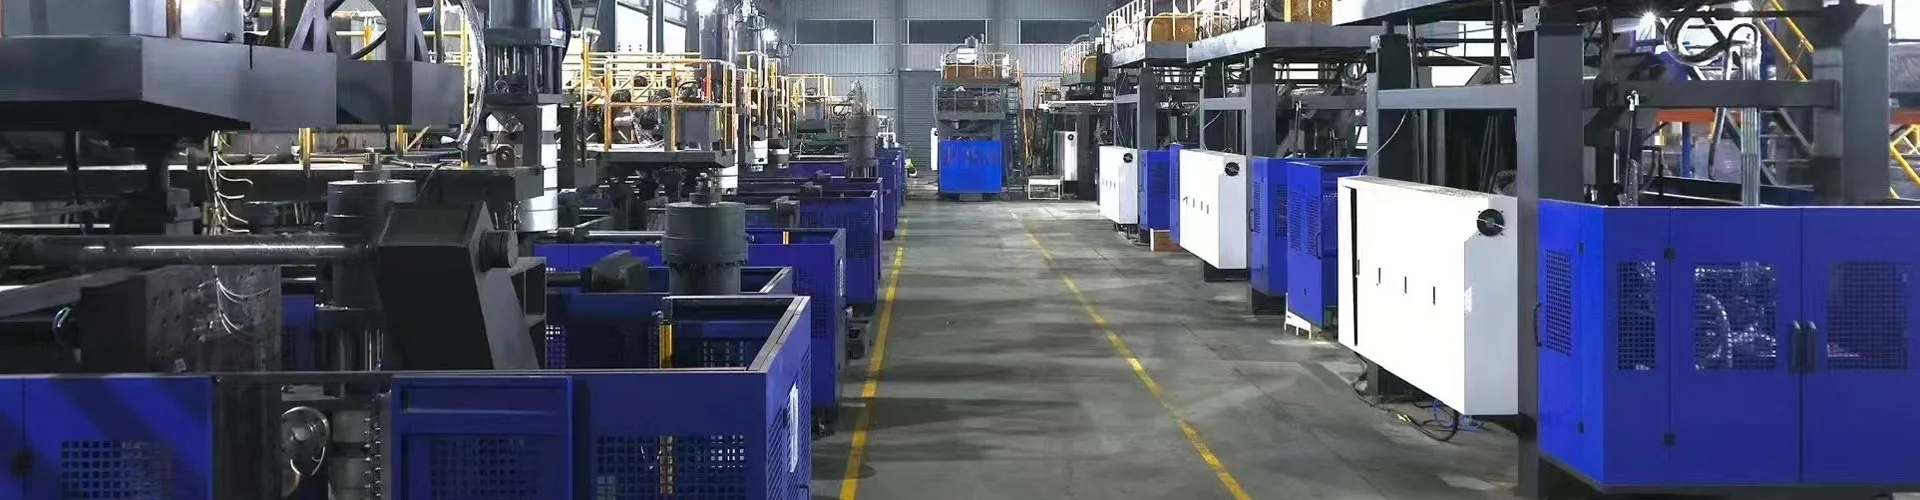
A kontinuerlig formblåsningsmaskinextruderar en nonstop-formning medan formstationer flyttar in för att fånga upp och blåsa upp den. Extrudern stannar aldrig, vilket gör detta till den snabbaste vägen för HDPE- och PP-behållare från cirka 0,5 till 30 liter. Tre variabler ställer in din utgång: stationsantal, hålrum i formhuvudet och cykeltid. Ytterligare tre ställer in din kostnad: energi per del, underhåll och skrot. Den här guiden täcker båda sidor, med riktiga specifikationer från våra egna maskiner.
Kontinuerlig extrudering täcker de flesta plastbehållare du hanterar på en dag. Tvättmedelsflaskor, motoroljekannor, jerryburkar, jordbrukskemikalieförpackningar — nästan alla lossnar från maskiner som dessa.
Ett förtydligande före detaljerna. Klara PET-vattenflaskor kommer från en annan process, formsprutning av sträckblåsning, på olika maskiner. Denna guide täcker kontinuerlig extrudering formblåsning för HDPE, PP, PVC och PA. Om din produkt är en PET-dryckflaska, utrustningen i vårkontinuerligt maskinsortimentkommer inte att klara det.
Maskinkonfigurationer: hur formarna möter formen
Varje kontinuerlig maskin löser samma problem. Formen flyter utan att stanna, så mögeln måste komma till den, stänga, blåsa och rensa ut innan nästa skott. Hur maskinen gör som definierar konfigurationen.
Maskiner för att flytta mögelskjut formen horisontellt till prästen. Konstruktionen är enkel, beprövad och kostnadseffektiv. Den täcker 2 till 15 liters behållare.
Böjda armarsväng formen genom en båge, vilket förkortar färden och påskyndar cykeln. De har även co-extruderingshuvuden för 1 till 6 lager. Detta är klassen för flaskor med hög effekt och lager.
Sedan kommer stationsräkningen.Enkel station (L)kör en formsats.Dubbelstation (D)kör två formsatser av en extruder, så ena sidan blåser medan den andra matar ut.
| Konfiguration | Containersortiment | Bäst för | Avvägning |
|---|---|---|---|
| Mögelflyttande, enkelstation | 2–15 L | Måttliga volymer, frekventa produktbyten | Lägsta effekt per maskin |
| Formflyttande, dubbelstation | 2–15 L | Höga volymer på en produktfamilj | Högre kostnad; behöver en stadig efterfrågan |
| Böjd arm, enkelstation | 5–30 L | Fart, skiktade väggar, större jerryburkar | Högre energiuttag |
| Böjd arm, dubbelstation | 5–30 L | Maximal uteffekt, flerskiktsvolym | Högsta kapital och golvyta |
Plantpassform, kontrollerad tidigt:bekräfta fyra saker innan du förbinder dig — golvyta mot maskinens fotavtryck, takhöjd för stanshuvudet och trattlastaren, trefaseffekt för den anslutna lasten och kylvattenkapacitet. Maskinvikten varierar från 2,5 ton på en 2 L enkelstation till 28,5 ton på en 30 L dubbelstation med böjda armar, så kontrollera din golvbelastning också.
Amerikanska köpare bör lägga till ytterligare en tidig kontroll. Behållare för kontakt med mat, dryck eller läkemedel har FDA-materialkrav som formar ditt harts och eventuella omslipningspolicyer. Reglerna för återvunnet innehåll varierar också beroende på stat och ändras ofta, så bekräfta det aktuella kravet för din produktkategori innan du låser hartsspecifikationen.
Produktionsprestanda: förvandlar specifikationer till flaskor per timme
Varje katalog skriver ut ett utdatanummer. Läs den rätt, annars lovar du för mycket vid leverans.
Dessa siffror visartorr cykel— maskinen går tom på full hastighet, ingen plast, ingen kylning. Använd dem för att jämföra maskiner rättvist. Använd dem aldrig som en produktionsprognos.
Här är de riktiga torrcykelsiffrorna över vårt kontinuerliga sortiment, med de specifikationer som driver dem.
| Modell | Max behållare | Torrcykel | Klämning | Skruva | HDPE kapacitet | Genomsnittlig energi |
|---|---|---|---|---|---|---|
| KGB2L | 2 L | 600 st/h | 40 kN | 50 mm, L/D 25 | 30 kg/h | 12–18 kW |
| KGB2D | 2 L | 600 × 2 | 40 kN | 60 mm, L/D 25 | 55 kg/h | 12–18 kW |
| KGB5L | 5 L | 500 st/h | 65 kN | 60 mm, L/D 25 | 55 kg/h | 16–25 kW |
| KGB5D | 5 L | 500 × 2 | 65 kN | 70 mm, L/D 25 | 80 kg/h | 16–25 kW |
| KGB15L | 15 L | 450 st/h | 165 kN | 75 mm, L/D 25 | 100 kg/h | 25–34 kW |
| KGB15D | 15 L | 450 × 2 | 165 kN | 90 mm, L/D 25 | 120 kg/h | 25–34 kW |
| KGH15L | 15 L | 500 st/h | 200 kN | 80 mm, L/D 25 | 150 kg/h | 40–50 kW |
| KGH15D | 15 L | 500 × 2 | 200 kN | 90 mm, L/D 25 | 180 kg/h | 40–50 kW |
| KGH30L | 30 L | 450 st/h | 300 kN | 90 mm, L/D 25 | 180 kg/h | 70–80 kW |
| KGH30D | 30 L | 450 × 2 | 300 kN | 100 mm, L/D 25 | 300 kg/h | 70–80 kW |
Nu är matematiken som gör dessa siffror till en produktionsplan.
Två regler gör att det är ärligt. Tjockare väggar svalnar långsammare, så tunga delar avtar hårdare än lätta. Och omställningar äter timmar som aldrig visas i ett cykeltidstal.
Mät din egen reduktion efter installation. Kör maskinen tom för att bekräfta torrcykeln, kör sedan ett helt produktionsskift och dividera bra delar med timmar. Det förhållandet blir din planeringsfaktor, och det håller sig stadigt när processen väl är klar.
Matcha linjen, inte bara maskinen:dimensionera din formblåsning mot din fyllningslinje, inte isolerat. En maskin som överskrider din filler bygger lager och golvtrassel. Multiplicera dina planerade stycken per timme med skifttimmar, dividera med flaskor per låda och kontrollera siffran mot din nedströms låda och pallkapacitet innan du köper.
Material och detaljdesign
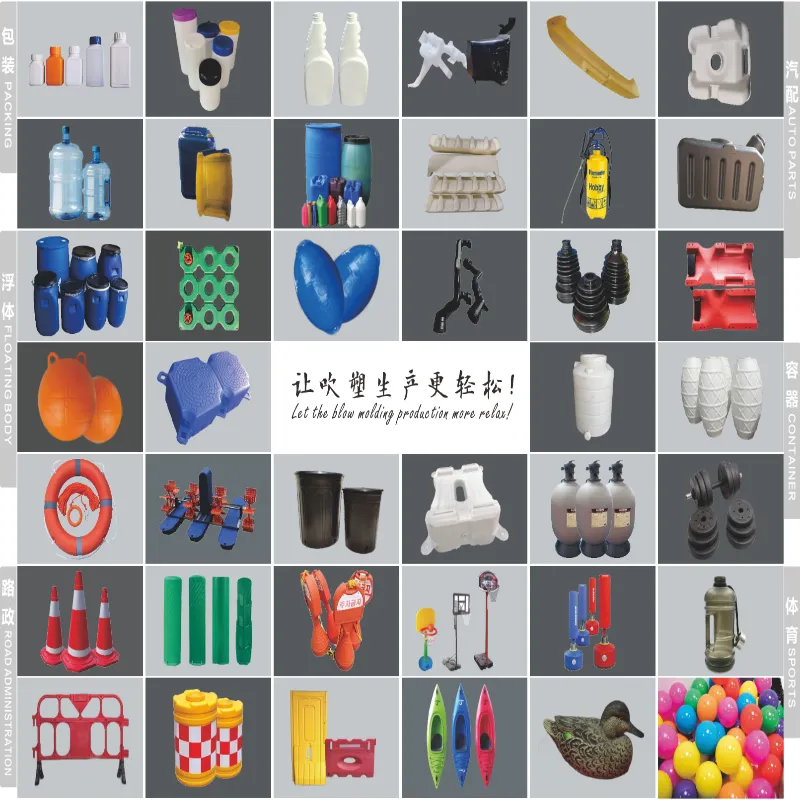
Kontinuerlig extrudering kör PE, PP, PVC och PA. HDPE bär de flesta flaskor och jerryburkar, och dess förlåtande bearbetningsfönster förklarar varför det dominerar kategorin.
Skruven gör det verkliga jobbet. Dess diameter och förhållande mellan längd och diameter bestämmer hur mycket harts maskinen smälter per timme, och det begränsar produktionen innan något annat gör det. Våra maskiner kör 50 till 100 mm skruvar vid L/D 25, med 3 till 5 värmezoner på pipan och 3×5 till 3×8 värmesektioner i formhuvudet.
| Material | Typiska produkter | Vad du ska titta på |
|---|---|---|
| HDPE | Diskmedelsflaskor, jerryburkar, motoroljekannor, mejeri | Mest förlåtande. Matcha smältindex till delvikt – lägre MFI för större delar |
| PP | Varmfyllning och förpackning med högre temperatur | Smalare bearbetningsfönster; kyler långsammare, så cyklerna förlängs |
| PVC | Klara flaskor, specialkemikalieförpackningar | Värmekänslig. Nedbryts om det sitter varmt; rensa innan något avbrott |
| Ommala blandningar | Kostnadsminskning för de flesta produkter | Blanda i ett kontrollerat förhållande; förorenad återmalning för fläckar in i smältan |
Deldesign sätter gränser som maskinen inte kan övervinna. Djupa underskärningar bekämpar pinch-off. Skarpa hörn förtunnar väggen där församlingen sträcker sig mest. Handtag behöver tillräckligt med formhuvudsdiameter för att formas rent — våra huvuden är 90 till 220 mm på modeller med enstaka formstift.
Ta med ritningen till din leverantör innan du skär en form. Enligt vår erfarenhet spårar de flesta klagomål om väggtjocklek tillbaka till ett designbeslut snarare än en maskininställning - och en timme på ritningen förhindrar veckor av försök och misstag.
Lager öppnar fler alternativ. Ett co-extruderingshuvud lägger till ett färgat skal, en genomskinlig siktremsa eller en nedgrävd återvunnen kärna - allt i samma bild. Våra maskiner med böjda armar kör 1 till 6 lager, helt täckta iflerskiktsguide.
Automation, kontroller och energi
Kontrollstapeln avgör om kvaliteten håller över skift. Fråga vilken leverantör som helst vad som sitter inuti, och förvänta dig namn, inte adjektiv.
Våra maskiner kör Mitsubishi PLC, MOOG servokontroll, Weinview HMI och OMRON, Schneider och GEFRAN komponenter. Programmerad väggtjocklekskontroll varierar munstycksgapet genom skottet, vilket lägger materialet där delen behöver det och tar ut det där det inte gör det.
För linjeintegration, ställ tre specifika frågor: vilka protokoll PLC:n exponerar för MES- eller SCADA-anslutning, om larm exporteras som strukturerad data och om leverantören erbjuder fjärrdiagnostik. Vi tillhandahåller IoT-fjärrövervakning så att våra ingenjörer kan inspektera en maskin i realtid och flagga problem innan de stoppar produktionen.
Energi förtjänar en egen analys. Tre belastningar dominerar: fatvärme, drivsystemet och kylning. Tabellen ovan listar den genomsnittliga förbrukningen per modell, och kylvattnet går på 50 till 180 l/min beroende på maskinstorlek.
Jämför leverantörer på den siffran per del, inte på timdragning. En snabbare maskin sprider samma kilowatt över fler flaskor, vilket ofta gör den högre klassade maskinen till den billigare att köra.
Livscykelekonomi: vad maskinen kostar att äga
Köpesumman är en betalning. Ägandet löper i ett decennium. Fem faktorer driver kapitalkostnaden och fyra driver driftkostnaden.
| Kostnadsdrivare | Kategori | Anteckningar |
|---|---|---|
| Maskinstorlek och stationsantal | Kapital | Den största enskilda variabeln |
| Antal lager | Kapital | Varje lager lägger till en extruder och huvudkomplexitet |
| Formar och håligheter | Kapital | Vanligtvis citeras separat — budget för dem |
| Nedströms automatisering | Kapital | Deflashing, läckagetestning, transport |
| Energi | Drift | Använd figuren per del ovan |
| Arbetskraft | Drift | Faller kraftigt med automatiserad blinkning och hantering |
| Skrota och slipa om | Drift | När du stänger omslipningsslingan återställs flash du redan har betalat för |
| Reservdelar och underhåll | Drift | Budget årligen; lagerför snabba kläder på plats |
Bygg din återbetalningsmodell på deltat, inte summan. Jämför den nya linjen med vad du kör idag: delar per timme vunnen, arbetstimmar sparade, skrot minskat, energi per del ändrad. Dela maskin- och verktygskostnaden med den årliga vinsten, och du har en återbetalningstid i dina egna siffror snarare än en leverantörs.
Underhåll och fellägen
Drifttid kommer från ett schema, inte från tur. Planera tre nivåer av arbete.
| Intervall | Uppgifter |
|---|---|
| Dagligen | Kontrollera huvudvärmare och temperaturer; rensa avklämningsområdet; verifiera kylvattenflöde och tryck |
| Varje vecka | Inspektera klämytor och lokaliseringsstift; kontrollera servo- och hydraultryck; granska skrothastigheten för drift |
| Kvartalsvis | Kör prestandadiagnostik; inspektera smörjsystemet; kalibrera kritiska komponenter |
| Årligen | Inspektera slitage på skruvar och fat; serva formhuvudet; granska hela reservdelsförrådet |
Vanliga fellägen följer mönster: slitna avklämningskanter försvagar bassvetsar, drivande värmezoner ändrar väggfördelning och matta klämytor låter blixt uppträda. Var och en visar sig som en defekt på delen först.
Operatörsutbildning betalar tillbaka snabbare än någon reservdel. Bekräfta vad din leverantör inkluderar och bekräfta att installationen täcker maskinskydd och låsningsprocedurer i enlighet med dina lokala säkerhetskrav – i USA innebär det att OSHA-efterlevnad har undertecknats innan linjen kör produktionen.
Fråga om garantin skriftligen:vår körs ett år på hela maskinen från ankomst till din fabrik, med huvudkomponenter som MOOG väggtjocklekskontroller och servomotorer som sträcker sig till två år. Fråga vilken leverantör som helst vad deras garanti omfattar, vad den utesluter och hur snabbt reservdelar når ditt land.
Att välja din konfiguration
Arbeta i denna ordning: containervolym och material begränsar maskinklassen, årsvolymen avgör enkel eller dubbel station, och lagerkraven avgör formflyttning eller krökt arm. Kaviteter skalar sedan utdata till din prognos.
Vårvalguide i fem steggår den dimensioneringsvägen i detalj. För behållare över 30 liter blir ämnet för tungt för kontinuerlig extrudering, och beslutet går över till ackumulatormaskiner – som omfattas av vårackumulator vs kontinuerlig jämförelse.
Vanliga frågor
Vad är en kontinuerlig formblåsningsmaskin?
En kontinuerlig formblåsningsmaskin extruderar ett nonstop-rör av smält plast, som kallas en form, medan en eller två formstationer flyttar in för att fånga upp den, stänga och blåsa upp delen. Extrudern stannar aldrig. Detta passar små och medelstora behållare i HDPE, PP och PVC - flaskor, jerryburkar och smörjmedelsförpackningar. Stora delar använder istället ackumulatormaskiner, eftersom ett tungt hängande parison sträcker sig innan formen stängs.
Hur beräknar jag flaskor per timme från cykeltid och hålrum?
Multiplicera cykler per timme med hålrum per formhuvud efter stationsantal. En maskin som är klassad till 600 torrcykler per timme med ett huvud med 2 kaviteter på en dubbelstation når i teorin 2 400 stycken per timme. Tillämpa sedan en realistisk hastighet för kylning, hantering och byte, eftersom katalogklassificeringar visar att maskinen cyklar tom. Planera kapacitet på det nedsatta numret.
Vilka material körs på en kontinuerlig formblåsningsmaskin?
HDPE, PP, PVC och PA fungerar bra på formblåsningsmaskiner för kontinuerlig extrudering. HDPE dominerar produktionen av flaskor och jerryburkar. Matcha skruven till materialet: styvare kvaliteter behöver mer smältkapacitet, varför skruvdiameter och förhållande mellan längd och diameter spelar roll. Klara PET-dryckersflaskor använder en annan process - formsprutning av sträckform - och olika maskiner.
Hur mycket energi använder en kontinuerlig formblåsningsmaskin?
Genomsnittlig energiförbrukning skalar med maskinstorlek. Kinggle kontinuerliga maskiner kör 12 till 18 kW på 2 L-klassen, 16 till 25 kW på 5 L-klassen, 25 till 34 kW på 15 L-klassen och 40 till 80 kW på höghastighetsmodeller med böjda armar. Jämför leverantörer på energi per färdig del snarare än per timme, eftersom en snabbare maskin sprider samma dragning över fler delar.
Vilket underhåll behöver en kontinuerlig formblåsningslinje?
Planera dagligt, veckovis och kvartalsvis arbete. Dagligen: kontrollera huvudvärmarna, rensa avklämningsområdet, verifiera kylvattenflödet. Varje vecka: inspektera klämytor och hydraul- eller servotryck. Kvartalsvis: kör prestandadiagnostik, inspektera smörjsystemet och kalibrera kritiska komponenter. Ha snabba reservdelar på plats, eftersom en saknad del kostar mer i stillestånd än i lager.
Nästa steg beror på var du är
Skicka dina containerdetaljer – volym, material, väggtjocklek, måleffekt – så kommer våra ingenjörer att svara med rätt väg för din scen:
- Testa en ny produkt?Vi kommer att rekommendera en startkonfiguration och köra din del i ett provprov.
- Lägga till kapacitet?Vi bygger utmatten mot din fyllningslinje och citerar den matchande modellen.
- Byta ut en åldrande maskin?Vi kommer att jämföra energi per del och skrot mot din nuvarande linje, så återbetalningen kommer från dina siffror.
Varje offert namnger modellen, komponenterna, handelsvillkoren och ledtiden - vanliga modeller körs 30 till 40 dagar, specialbyggda 60 till 120 dagar. Bläddra ifullt kontinuerligt maskinsortimentmedan du samlar dina siffror.
Begär en konfiguration och offert →En kontinuerlig formblåsningsmaskin förtjänar sin plats genom rytm - en extruder som aldrig stannar, formar som hänger med och en linje som är anpassad till din filler. Hämta konfigurationen, antalet kaviteter och nedstämplingsrättigheterna, och utmatningen håller i produktionen. Se modellerna och specifikationerna isortiment av kontinuerliga formblåsningsmaskiner.