Snabbt svar
Formblåsningblåser upp ett rör av smält plast mot en form på några sekunder till minuter. Det kostar mer i verktyg och vinner i volym.Rotationsgjutningtumlar plastpulver inuti en uppvärmd, långsamt vridande form. Dess cykler tar tiotals minuter, men verktyget är billigt och delarna kommer ut sömlösa. Årlig volym avgör vanligtvis det: låga volymer gynnar rotomoldnings billiga formar; produktionsvolymer gynnar formblåsningens hastighet. För tankar, IBCs, flottörer och barriärer kör en 250-liters formblåsningsmaskin 300 stycken per timme torrcykel, medan en rotomformningscykel gör en del i samma spann.

Båda processerna gör ihåliga plastdelar. För tankar, kajaker, flottörer och barriärer kan båda göra jobbet. Så valet spelar roll, och det kostar riktiga pengar att göra fel.
De flesta artiklar om detta ämne kommer från formningsbutiker som föredrar vilken process de säljer. Vi bygger formblåsningsmaskiner, så vi säger det rent ut. För att hålla detta användbart har vi lagt till ett fullständigt avsnitt om när rotomolding vinner – för ibland gör det det.
Här är den ärliga jämförelsen som en köpare behöver.
De två processerna, en minut vardera
En formblåsningsmaskin extruderar ett ihåligt rör av smält plast som kallas en förformning. Formen stängs runt röret, luft blåser upp det mot väggarna och delen kyls och matas ut. Cykeln går på sekunder för flaskor och några minuter för stora delar.
En rotationsgjutmaskin laddar plastpulver i en ihålig form. Formen vänder sig på två axlar inuti en ugn, och det smältande pulvret täcker insidan som en sömlös hud. Sedan svalnar den medan den fortfarande vrids, och delen kommer ut.
Samma produkter, motsatt fysik. Man använder tryck och hastighet. Den andra använder värme, gravitation och tid.
Formblåsning vs rotationsgjutning: sida vid sida
| Formblåsning | Rotationsgjutning | |
|---|---|---|
| Hur delen bildas | Luft blåser upp ett smält ämne i en form | Pulver smälter på en vändform vid omgivande tryck |
| Cykeltid | Sekunder till några minuter | Tiotals minuter per del |
| Verktyg | Maskinbearbetade formar — högre kostnad, lång livslängd | Gjutna aluminiumformar — billigare, snabbare att byta |
| Väggar | Tunnare, fördelning programmerad av die-gap-kontroll | Tjockare, naturligt jämn, sömlös |
| Sömar | Pinch-off line topp och botten | Ingen — en kontinuerlig hud |
| Bästa volymerna | Produktionskörningar; kostnaden per del sjunker med skalan | Låga till medelstora körningar; prototyper; täta förändringar |
| Typiska produkter | Flaskor, fat, IBC-flaskor, bränsletankar, jerrycans | Överdimensionerade tankar, lekplatsutrustning, specialanpassade lågkörda delar |
Den verkliga skillnaden: tryck och tid
Takeaway:formblåsning köper hastighet med tryck och dyrare verktyg. Rotomolding köper billiga verktyg med tiden.
Varje rad i den tabellen spårar till ett faktum. Formblåsning bildar delen under tryck, i en snabb händelse. Rotomformning formar det vid omgivande tryck, långsamt, när pulver smälter på väggen.
Trycket förklarar verktygskostnaden. Blåsformar måste motstå klämkrafter - 800 till 1800 kN på våra stora maskiner - så de är bearbetade av verktygsstål. Rotomolds möter nästan ingen kraft, så billigt gjutet aluminium fungerar.
Tid är priset som rotomformning betalar. Att värma en form i en ugn och kyla den medan den vänder tar tiotals minuter. Ingen färdighet förkortar det.
Volymbreakeven: där beslutet tas
Takeaway:under breakeven-kvantiteten vinner rotomoldings billiga verktyg. Ovanför den vinner formblåsningens cykelhastighet - och gapet ökar för varje år du producerar.
Denna beräkning avgör de flesta verkliga beslut. Rotationsgjutning börjar billigare, eftersom formen kostar en bråkdel av en blåsform. Men varje del har en långsam cykel.
Formblåsning vänder på det. Formen kostar mer på framsidan. Då gör maskinen delar många gånger snabbare, varje timme, under programmets livstid.
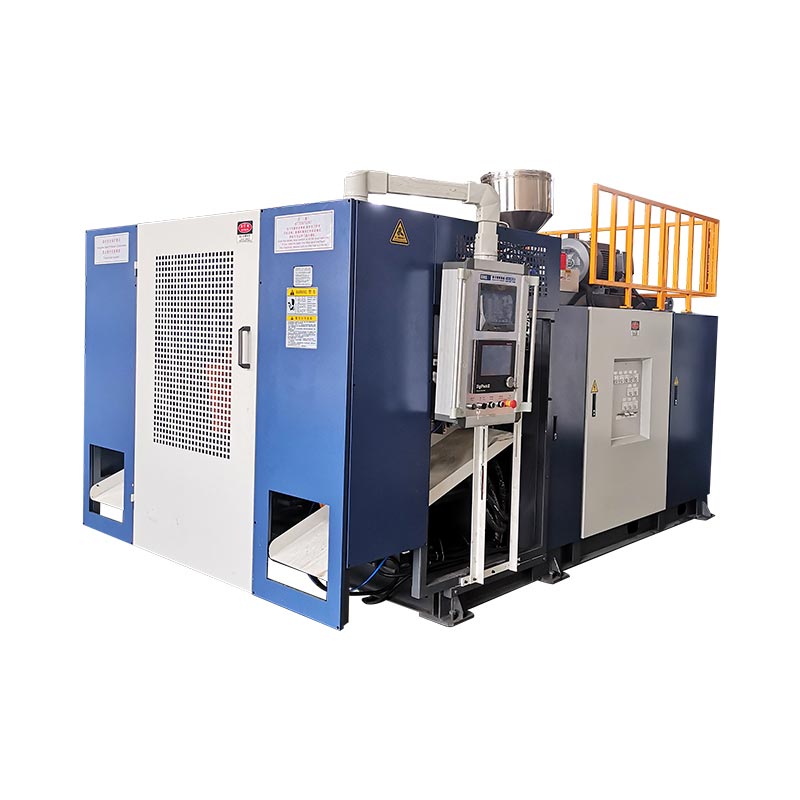
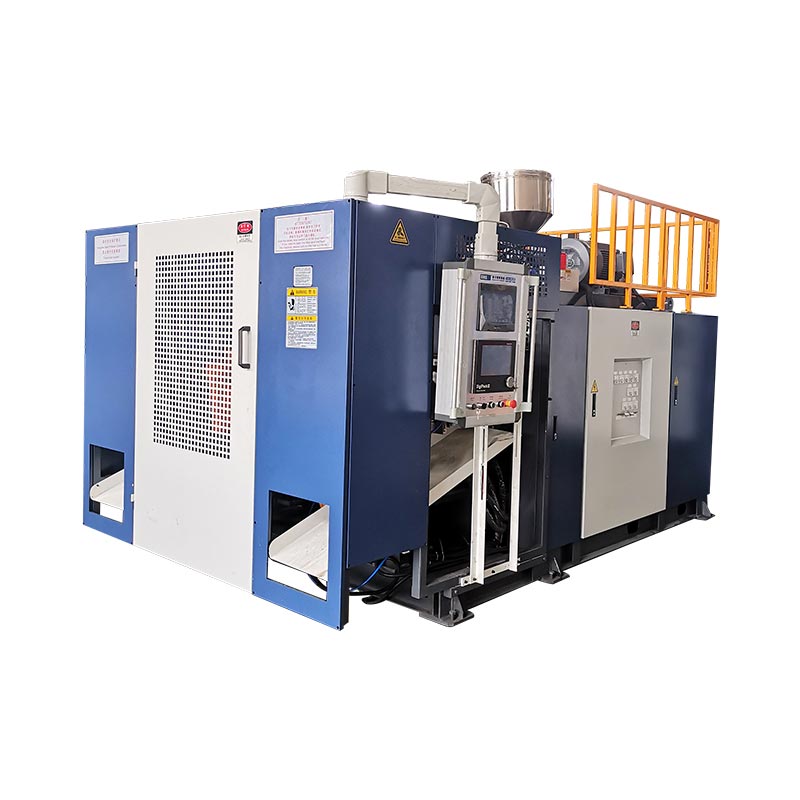
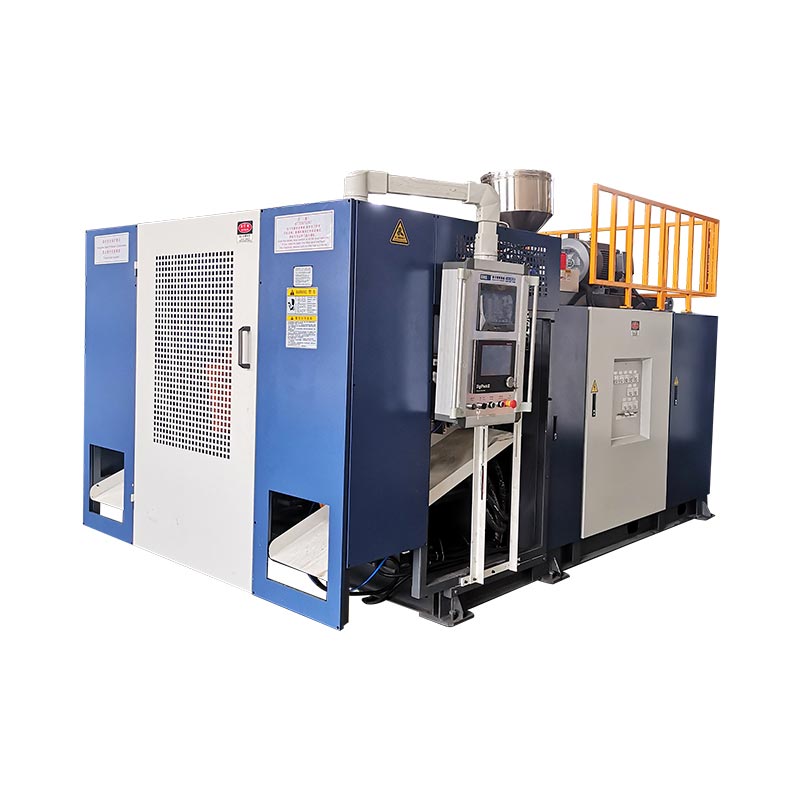
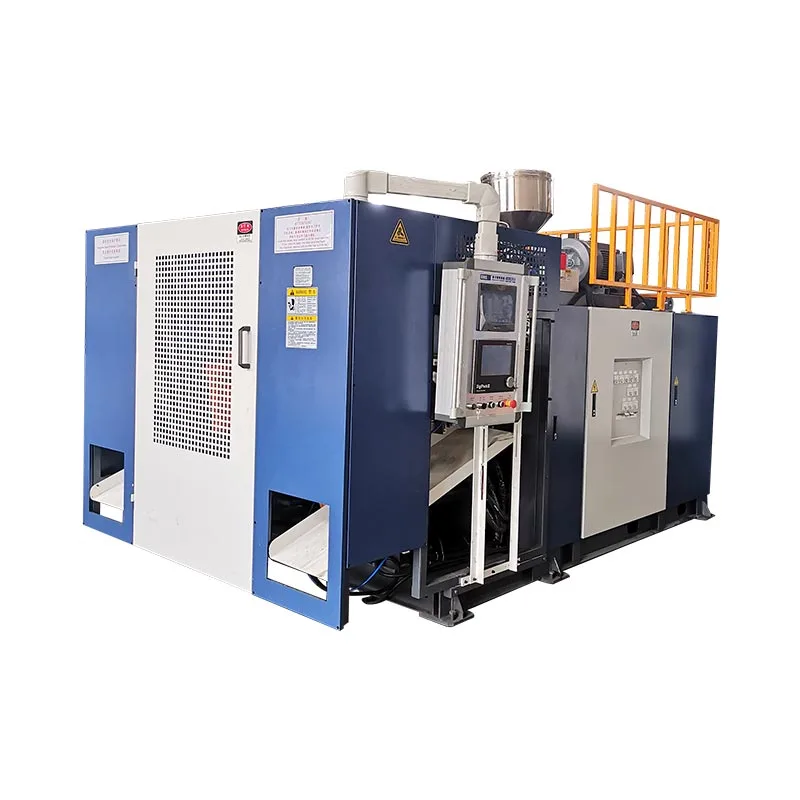
Reella siffror visar gapet. VårKGB120E-klass maskinför 250-liters behållare körs 300 stycken per timme torr cykel. En rotomformningscell som gör en liknande tank avslutar en del per ugn-och-kyla-cykel.
Så den verkliga frågan är inte "vilket är billigare?" Fråga "billigare på din årliga kvantitet?" Några hundra delar per år gynnar rotomformning. Tusentals till tiotusentals föredrar formblåsning med bred marginal.
Crossover-zonen: tankar, kajaker, flottörer, barriärer
Takeaway:produkterna som folk kallar "rotomformningsdelar" - tankar, kajaker, flottörer, barriärer - körs på stora ackumulatorformblåsningsmaskiner i volym.
De flesta jämförelseartiklar hoppar över den här delen. En hel familj av stora produkter passar båda processerna.
Vattentankar. 1000-liters IBC-flaskor. Kajaker och småbåtar. Flottörer och bojar. Vägbommar. Alla ihåliga, alla stora, alla kopplade till rotomformning av vana - och allt körs idag på formblåsningsmaskiner.
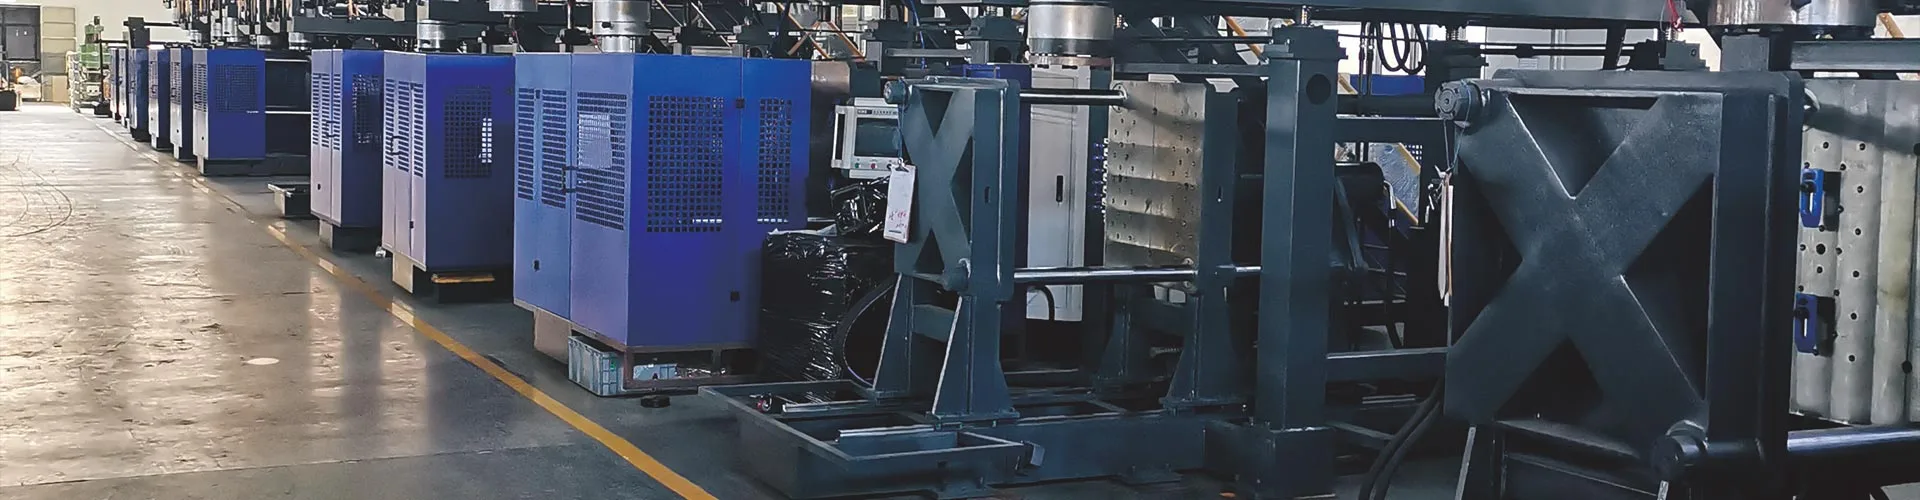
Det här är riktiga jobb från vårt sortiment. Våra ackumulatormaskiner gör vattentankar ochIBC-flaskor upp till 1000 liter, och den trecylindriga KGS-serien når 2000-litersbehållare, plus flottörer, barriärer och delar i kajakklass i HDPE och HMWHDPE.
Varför byta dessa delar från roto till blåsa när volymen växer? Cykeltid. När en tank säljs i tiotusentals per år kan en process som gör en del per ugnscykel inte hänga med. Att lägga till rotoarmar innebär att lägga till ugnar, golvyta och energi per del.
Handeln är muren. En rotationsgjuten tank går sömlöst och jämnt tjockt. En formblåst bär en pinch-off linje och förlitar sig påprogrammerad väggtjocklekskontrollatt lägga material där lasten sitter. Rätt gjort, den formblåsta delen uppfyller samma plikt vid en lägre vikt - vilket också innebär mindre harts per del.
När rotationsgjutning vinner
Takeaway:låga volymer, frekventa designändringar, extrema storlekar och sömlösa specifikationer är riktiga rotomformningsvinster. Inget maskinköp ändrar det.
Vi lovade ärlighet. Här är jobben där vi skulle säga till dig att inte köpa vår maskin.
Låga årsvolymer.Några hundra enheter per år betalar aldrig tillbaka formblåsningsverktyg. Rotomoldings billiga aluminiumformar passar just detta.
Frekventa designändringar.Att skära om en rotomold kostar lite. Att skära om en blåsform kostar mycket. Att iterera en produkt årligen gynnar roto.
Extrema storlekar och komplexa former.Rotomformning skalar till enorma tankar i ett stycke bortom alla församlingar, och den hanterar ingjutna skär och djupa underskärningar bra.
Krav utan sömmar.En bra nypa är stark. Men om din specifikation förbjuder någon svetslinje, löser den sömlösa rotomgjutna huden det.
Om två eller flera av dessa passar din produkt, titta noga på rotomformning. Om ingen passar och dina volymer stiger, är formblåsning din process.
Köpvinkeln: vad som förändras för din linje
Processen du väljer omformar hela din investering, så väg det som ett köp, inte en preferens.
Verktygskostnad och ledtid.En rotomold skickar billigare och snabbare. En blåsform kostar mer och håller längre. Matcha valet med hur länge produkten kommer att fungera och hur ofta den ändras.
Cykeltid och arbete.Formblåsning gör fler delar per operatörstimme i volym. Rotationsgjutning kräver fler ugnar och händer för att nå samma effekt.
Hur varje process skalar.En rotomformningsanläggning växer genom att lägga till armar och ugnar - mer golvyta och värmeenergi varje gång. En formblåsningsanläggning växer genom cykelhastighet och automatisering på maskiner den äger.
ROI vid din volym.Modellera det ärliga numret: verktyg plus energi plus arbetskraft, fördelat på din årliga kvantitet. Fråga vilken som helst tillverkare av formblåsningsmaskiner om en specificerad offert innan du jämför - ett verkligt antal slår en tumregel.
Två misstag köpare gör
Att välja processen efter vana."Tanks get rotomolded" gällde vid låga volymer. I produktionsskala slutar det att vara sant. Kör breakeven för din kvantitet, inte branschens reflex.
Jämför bara verktygspriset.Den billiga formen ser ut som en vinst tills du delar upp den långsamma cykeln över 20 000 delar. Jämför kostnaden per färdig del, över hela programmet – inte formpriset.
Väljer du formblåsning? Storlek maskinen nästa med vårvalguide i fem steg. Fortfarande att välja mellan ihåliga och solida delar? Läsaformblåsning vs formsprutningförsta. Ny i maskinfamiljerna? Börja vidtyper av formblåsningsmaskinerpelare.
Vanliga frågor
Vad är skillnaden mellan formblåsning och rotationsformning?
Formblåsning blåser upp ett rör av smält plast mot en form med luft och bildar delar på sekunder till minuter. Rotationsgjutning tumlar plastpulver inuti en uppvärmd form som roterar på två axlar och bildar sömlösa, tjockväggiga delar i cykler som tar tiotals minuter. Formblåsning vinner på hastighet och kostnad per del i volym. Rotomoldning vinner på verktygskostnad och designfrihet vid låga volymer.
Vad är billigast, formblåsning eller rotationsgjutning?
Det beror på volymen. Rotationsgjutning kostar mindre att starta, eftersom dess gjutna aluminiumformar kostar en bråkdel av maskinbearbetade blåsformar. Formblåsning kostar mindre per del, eftersom dess cykler går många gånger snabbare. Låga årliga volymer gynnar verktygsbesparingen. Höga volymer gynnar cykelhastigheten. Modellera din verkliga årliga kvantitet för att hitta breakeven.
Kan stora vattentankar formblåsas istället för rotationsformas?
Ja. Stora ackumulatorformblåsningsmaskiner producerar vattentankar, 1000-liters IBC-flaskor och behållare upp till 2000 liter. Vid produktionsvolymer gör formblåsning dessa delar mycket snabbare än rotomformning. En 250-liters maskin kör 300 stycken per timme torrcykel, medan en rotomformningscykel för en jämförbar tank tar tiotals minuter per del.
Varför är rotomgjutna delar sömlösa och blåsgjutna delar inte?
Vid rotationsgjutning pulverlackeras hela formens insida när den vänder sig, så att delen formas som ett sammanhängande skal utan svetslinje. Vid formblåsning klämmer formhalvorna ihop formen i toppen och botten, vilket lämnar en nypningslinje. En bra nypa är stark. Men om din del inte kan ha någon söm är den sömlösa rotomgjutna väggen en fördel.
Vilken process gör starkare delar?
Ingen av dem vinner direkt - de når styrka på olika sätt. Rotationsgjutna delar är tjockare och sömlösa, vilket passar tunga produkter. Formblåsta delar uppnår styrka genom kontrollerad väggfördelning: programmerad styrning av matrisen placerar materialet där lasten sitter, så att en lättare del uppfyller samma plikt. Formblåsning i HMWHDPE med rätt tjocklekskontroll gör staplingsklassade IBC-flaskor.
Välja mellan de två processerna?
Om du väljer en process för en stor ihålig del, kan vårt ingenjörsteam köra breakeven med dig baserat på din delstorlek, material och årliga volym. Om rotomoldning passar dina siffror bättre kommer vi att säga det. Om formblåsningen vinner kommer vi att specificera den exakta maskinen och visa cykelmatematiken bakom den. Byggt formblåsningsmaskiner sedan 2002, med 15 ingenjörer i teamet.
Få en ärlig processbedömning →Formblåsning kontra rotationsgjutning är en volymfråga i en teknisk dräkt. Billiga verktyg och tålamod vid låga kvantiteter. Tryck, hastighet och programmerade väggar i skala. Känn ditt årsnummer, och processen väljer sig själv. När den väljer formblåsning, denstort ackumulatorområdeär där crossover-produkterna lever.