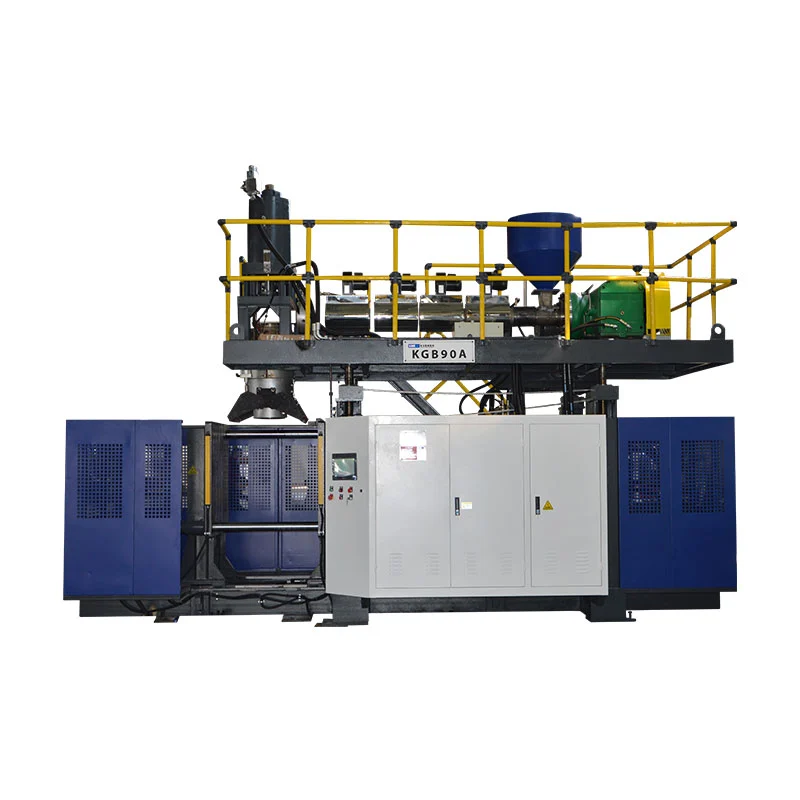
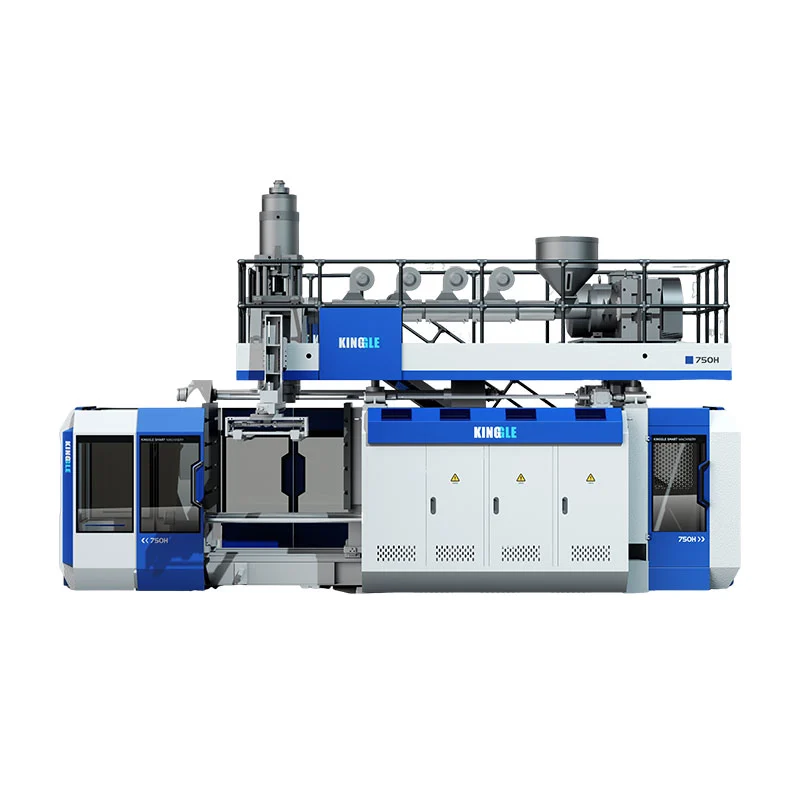
Formblåsning i flera lagerbygger en behållarvägg av två eller flera plastlager, som vart och ett gör sitt eget jobb – ett barriärlager för att blockera syre eller bränsleånga, en återvunnen kärna för att sänka kostnaderna, jungfruliga skinn för en ren yta. De samextruderas tillsammans genom ett munstyckshuvud, så väggen kommer ut sömlös och smält. Du behöver det när ett material inte kan göra allt: en bränsletank som inte får läcka ånga, en juiceflaska som måste hålla syre ute i ett år, en behållare som måste träffa återvunnet innehåll utan att förorena det som finns inuti. Kinggles KGH-maskiner med böjda armar kör 1 till 6 lager på behållare från 5 till 30 liter.
De flesta plastflaskor är ett material, en vägg, färdig. Pressa HDPE genom en form, spräng den, mata ut. Enkelt, billigt och rätt för de allra flesta containrar. Men vissa produkter ber om något som en enda plast bara inte kan ge. Och det är där multi-layer kommer in.
Vi får en stadig ström av köpare som har fått höra att de behöver "samextrudering" eller "en sexlagersmaskin" och som inte är säkra på vad som faktiskt köper dem - eller om de säljs upp. Så här är den vanliga versionen: vad lagren gör, när de är värda det och när det är bättre för dig att hålla dig i ett lager.
Vad "flerlager" egentligen betyder på fabriksgolvet
Enkellager är en extruder som matar ett munstyckshuvud med ett material. Flerskiktsmaskiner är flera extrudrar - var och en smälter olika harts vid sin egen temperatur - alla matar en deladco-extruderingsformhuvud. Inuti det huvudet staplas de separata smältströmmarna i koncentriska lager, så att ämnet faller ut redan i lager. Då blåser det precis som vilken annan församling som helst.
Tänk på det som plywood, förutom att lagren formas och smälts i ett enda skott istället för att limmas upp som ark. Och de två termerna du kommer att höra - "flerlager" och "samsträngsprutning" - beskriver samma sak från olika ändar. Co-extrudering är metoden; flerlager är resultatet.
Antalet lager landar vanligtvis på 2, 3, 5 eller 6, och varje nummer har en orsak bakom sig. Vi kommer till det. Först själva lagren.
Vad varje lager egentligen är till för
Barriärskiktet - anledningen till att de flesta flerskiktsjobb finns
Vanlig HDPE och PET är bra på många saker, men de är lite porösa för gaser med tiden. För de flesta produkter, vem bryr sig. För vissa är det hela bollspelet. Syre som kryper in förstör maten. Bränsleånga som kryper ut ur en tank bryter mot utsläppsreglerna och är ett säkerhetsproblem. Ett aggressivt lösningsmedel arbetar sig sakta igenom en vägg som det inte gillar.
Det är vad ett spärrlager fixar.EVOH(etylenvinylalkohol) är guldstandarden för blockering av syre och kolväten;PA(nylon) är det andra vanliga valet. Här är fångsten som gör folk upprörda: EVOH är dyrt, och det hatar fukt - fukt förstör dess barriärprestanda. Så du lägger den aldrig på ytan. Du gräver ner den i mitten, en bit på en millimeter tjock, skyddad på båda sidor. Den tunna EVOH-kärnan gör blockeringen; billig HDPE utgör huvuddelen av väggen. Litet lager, stor effekt.
Det återvunna/omslipade lagret — kostnad och PPWR
Varje formblåsningslinje producerar trim - avfallet som kläms av på toppen och baksidan av varje del. Slipa upp det och du har ett perfekt material, bara inget material du vill ska vidröra produkten eller visa på utsidan. Så du matar tillbaka den som ett nedgrävt mellanlager. Gratis input, inga kompromisser på ytorna som betyder något.
Samma knep hanterar återvunnet innehåll efter konsument. Smörgå PCR-harts i kärnan, håll jungfrulig livsmedelsgodkänd plast på inner- och yttre skal, och du kan nå mål för återvunnet innehåll – inklusive EU-tröskelvärdena som vi täckte i vår PPWR-överensstämmelsebit – utan att det återvunna materialet någonsin kommer i kontakt med det som finns inuti flaskan. För många varumärken som jagar 2030 PCR-mandat är flerskikt den renaste vägen som finns.
Knytlager — de som alla glömmer
Nu den delen som fångar köpare när de kostar ett jobb. EVOH och nylon binder inte till polyeten. Lägg dem sida vid sida och de kommer att delamineras - lagren lossnar som ett laminat som blivit fel, och delen är förstörd.
Så mellan varje par material som inte fastnar behöver du enbinda lager: ett tunt självhäftande harts som greppar båda sidor. Det är därför en "sex-lagers" bränsletank verkligen är yttre HDPE, slipning, tie, barriär, tie, inre HDPE. Slipsskikten är också lager. Lämna dem utanför din plan och du har antingen en del som faller isär eller ett lagerantal som inte stämmer. De är inte valfria och de är en riktig rad.
Där multi-layer tjänar sin kostnad
Bilbränsletankar (klassikern med sex lager)
Det här är läroboksfallet. En bränsletank av plast kan inte låta kolväteånga sippra genom dess vägg - utsläppsbestämmelser tillåter det inte, och det är en säkerhetsfråga. Standardkonstruktionen är HDPE-struktur, ett omslipat lager, ett bindelager, en EVOH-barriär, ett annat bindlager och ett inre HDPE-lager. Sex lager, där EVOH gör genomträngningsblockeringen och bindelagren håller ihop smörgåsen. Kinggles katalog listar bränsletankar under bildelar, och tankar är precis den typ av tung, krävande del som maskinerna med böjda armar är byggda för att göra.
Mat, dryck och kosmetikaförpackningar
En ketchup, sås eller juiceflaska som måste stå på en hylla i ett år behöver en syrebarriär, annars oxiderar innehållet och förstörs. En trelagersvägg (jungfru/barriär/jungfru) eller en hel femlagersbyggd klarar det. Kosmetika sträcker sig efter flera lager av en annan anledning också - en färgad eller pärlemorskimrande yttre hud över ett annat inre lager, eller en tydlig "siktremsa" samextruderad längs sidan av en ogenomskinlig flaska så att användaren kan se hur mycket produkt som finns kvar. Den där randen i din tvättmedelsflaska? Samextruderad.
Behållare för jordbrukskemikalier och hushållskemikalier
Ett aggressivt bekämpningsmedel eller lösningsmedel kan tränga igenom eller stressspricka en vanlig HDPE-vägg under månaders lagring. Ett barriär- eller fluorskikt köper kemikalieresistens och hållbarhet, vilket är anledningen till att många jordbrukskemikalieförpackningar är flerskiktiga snarare än enkla. Dessa dagliga kemiska och agrokemiska flaskor sitter precis inuti Kinggles förpackningsapplikationer - samma containerfamiljer som de små böjda armarna kör hela dagen.
Så hur många lager behöver du egentligen?
Fler lager innebär fler extruderare, mer kostnad och fler variabler att ställa in. Rätt antal är det minsta som gör jobbet – inte det mesta som en säljare kan sälja till dig. Ungefär:
| Lager | Typisk användning | Varför |
|---|---|---|
| 1 | Vatten, de flesta tvättmedel, vanliga jerryburkar | Ett material gör allt som behövs |
| 2–3 | Återslipning, färg/yta delad, ljusbarriär | Göm återvunnen kärna eller lägg till en blygsam barriär |
| 5 | Mat och dryck med full syrebarriär | Spärr + knytlager på båda sidor |
| 6 | Bränsletankar, krävande permeationsjobb | Barriär + band + slipning + struktur |
Om ett enskilt material redan uppfyller din produkts hållbarhet, kemikaliebeständighet och behov av återvunnet innehåll, betala inte för lager du inte kommer att använda. Multi-layer är ett verktyg för specifika problem, inte en uppgradering för sin egen skull.
Vad flerlager kräver av maskinen
Här är vad ett lagerdiagram inte kommer att berätta för dig: varje lager behöver sin egen extruder som matar co-extruderingsformhuvudet. En sexlagers tank kan betyda fem eller sex extrudrar samlade runt ett enda huvud, var och en smälter olika harts vid sin egen temperatur, och varje mätning exakt så att dess lager förblir en jämn tjocklek hela vägen runt prästen. Det är en fundamentalt annorlunda maskin än en flasklinje med ett lager.
KingglesKGH serie med böjda armarär byggd för detta arbete — 1 till 6 lager på behållare från 5 till 30 liter. Siffrorna bakom det är verkliga: klämkraft från 200 till 300 kN över hela området, HDPE som mjukgör upp till 300 kg/h på KGH30D och MOOG-kontrollerad väggtjockleksprogrammering. Den tjocklekskontrollen är ännu viktigare på flerskikts än enstaka, eftersom du håller flera tunna lager – inklusive en barriär som kan vara en bråkdel av en millimeter – för att specificera samtidigt, hela vägen runt delen. Blir det fel och din barriär tunnar ut vid axeln, vilket är just där du inte vill ha ett mellanrum.
Det är också värt att veta vad som finns inuti styrsystemet, eftersom flera lager lever eller dör på exakt koordination mellan extruderarna. Kinggles maskiner körs på komponenter av industriell kvalitet - Mitsubishi PLC, MOOG servokontroll, OMRON och Schneider Electrics - den typ av sats som håller fem extrudrar synkroniserade skift efter skift.
Fyra misstag vi ser köpare göra
- Köpa lager du inte behöver.Om vanlig HDPE uppfyller dina mål för hållbarhet och återvunnet innehåll, är en maskin med sex lager pengar som står stilla. Matcha lagren till det faktiska problemet.
- Glömma slips lager i budgeten.De är verkliga lager och verkliga kostnader, och att utelämna dem är det snabbaste sättet till en delaminerande del. Räkna dem från början.
- Att sätta bommen på fel ställe.EVOH på eller nära ytan, där fukt når den, kastar bort prestandan du betalat för. Det hör hemma i den skyddade kärnan.
- Snålar med kontroll av väggtjocklek.På ett tunt barriärlager innebär slarvig tjocklekskontroll tunna fläckar som läcker. Det är inte här man kan spara pengar.
Om du fortfarande väljer mellan maskintyper innan du ens kommit till lager, vår guide tillackumulator vs kontinuerlig formblåsningsmaskinerär rätt ställe att börja, ochformblåsning vs formsprutningöversikten täcker processvalet en nivå upp.
Vanliga frågor
Vad är skillnaden mellan flerskikts- och samextruderingsblåsning?
De beskriver samma sak. Samsträngsprutning är metoden - flera extruderare smälter var och en olika harts och matar ett delat munstyckshuvud, som staplar dem i koncentriska lager. Multi-layer beskriver resultatet - en behållarvägg gjord av två eller flera smälta lager. Om en vägg har mer än ett lager, samextruderades den.
Varför är EVOH-barriärskiktet begravt i mitten istället för på ytan?
Två skäl. EVOH är dyrt, så du använder så lite som möjligt — en tunn kärna gör barriärjobbet medan billigare polyeten utgör huvuddelen. Och EVOH absorberar fukt, vilket förstör dess barriärprestanda, så det måste skyddas på båda sidor av andra lager. Att lägga den på ytan skulle slösa bort den och utsätta den för fukt.
Vad är sliplager och kan jag hoppa över dem?
Knytskikt är tunna självhäftande hartslager som binder material som annars inte kommer att hålla ihop - EVOH och nylon binder inte till polyeten på egen hand. Hoppa över dem och lagren delamineras, skalas isär som ett misslyckat laminat. De är inte valfria. En sexlagers bränsletank innehåller bindelager mellan varje olika par, vilket är en del av varför den har sex lager.
Hur många lager behöver en plastbränsletank?
Typiskt sex. En vanlig struktur är ett yttre HDPE-lager, ett omslipningslager, ett bindelager, en EVOH-barriär, ett andra bindlager och ett inre HDPE-lager. EVOH stoppar kolväteånga från att tränga igenom väggen, bindeskikten håller den mot polyetenen och det omslipade lagret återanvänder produktionstrim.
Kan jag köra återvunnet material i en behållare med flera lager?
Ja, och flera lager är det renaste sättet att göra det på. Du gräver ner återvunnet material eller post-consumer (PCR) material i ett mellanlager och behåller jungfruligt, livsmedelsklassat harts på de inre och yttre ytorna. Den återvunna kärnan vidrör aldrig produkten eller syns på utsidan, så du kan träffa mål för återvunnet innehåll utan att riskera kontaminering.
Är du osäker på hur många lager din produkt behöver?
Berätta för oss vad behållaren har att hålla och vad den måste hålla in eller ut - syre, bränsleånga, en aggressiv kemikalie, ett mål för återvunnet innehåll - så kommer våra ingenjörer att berätta för dig lagerstrukturen och vilken maskin som bygger den. Vi har tillverkat formblåsningsmaskiner sedan 2002, med 15 ingenjörer i teamet.
Fråga våra ingenjörer om en flerskiktsinstallation →Flera lager är inte snyggare enlager – det är ett annat verktyg för produkter som ett enskilt material inte kan tjäna. När du väl vet vad varje lager finns att göra, slutar frågan att vara "hur många lager?" och blir "vad måste den här behållaren egentligen för att överleva?" Svara på det och strukturen väljer sig själv. Bläddra igenom helasortiment av formblåsmaskinernär du är redo att matcha en maskin till den.