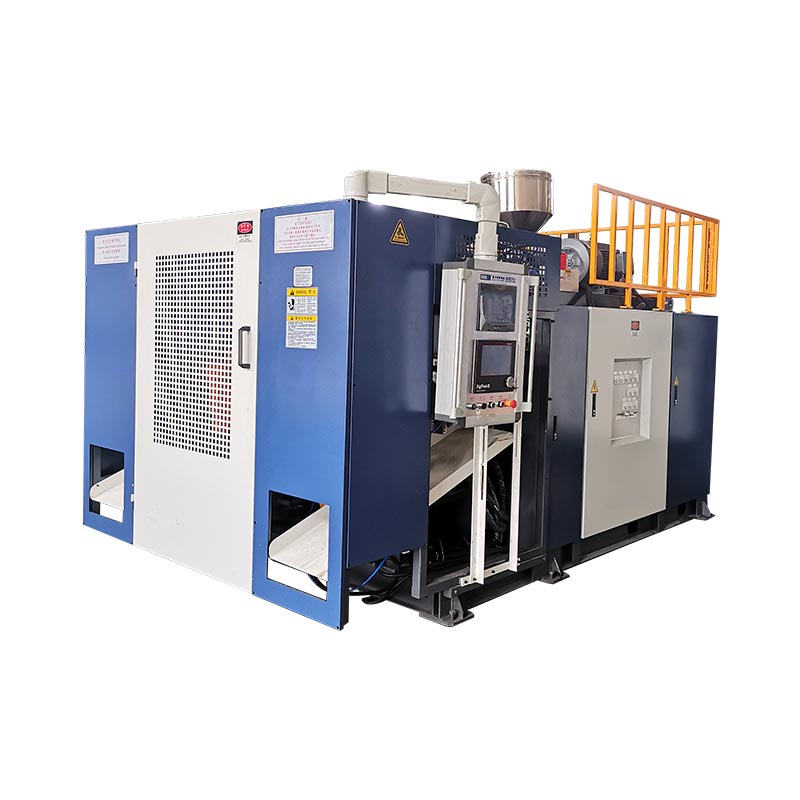
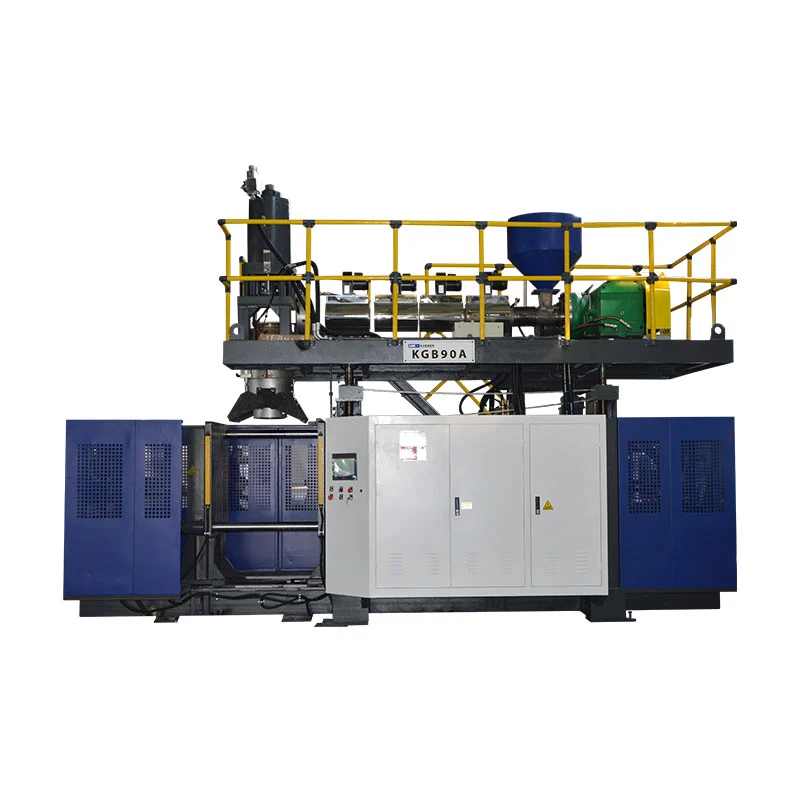
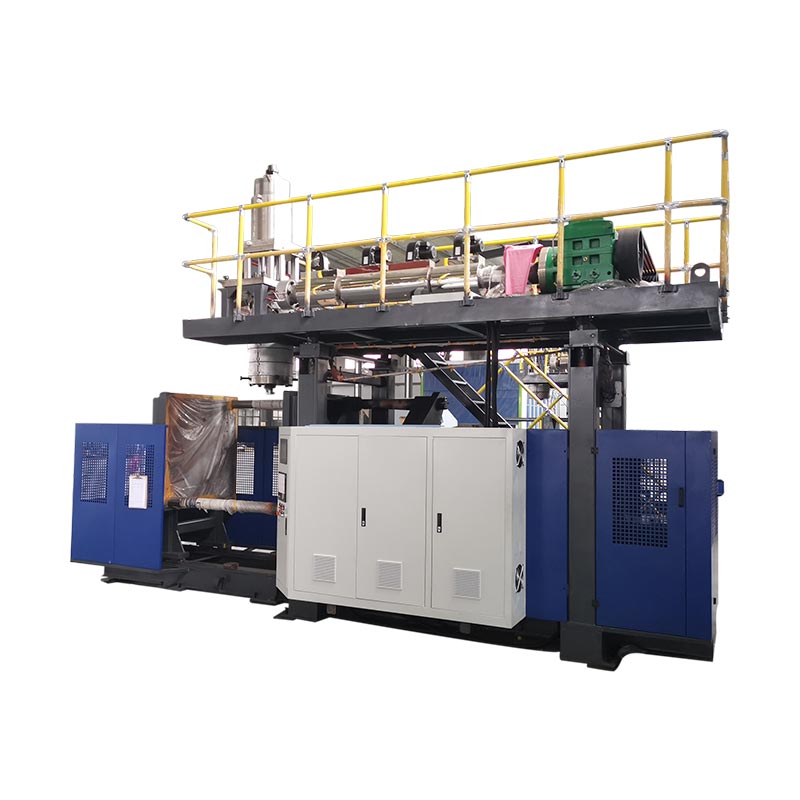
A kemisk trumblåsningsmaskinär en ackumulatorextruderingsmaskin dimensionerad för 200 till 220 liters fat. Ackumulatorn skjuter ut ett tungt parison snabbt, innan gravitationen drar det ur form. Allt annat med maskinen finns till för att tjäna ett ögonblick: falltestet.
Det är den ärliga inramningen. En trumma som inte kan överleva ett fall skickar inte farligt gods, hur bra den än ser ut.
Så den här artikeln fungerar baklänges från testet. Vad trumman har för att överleva. Där trummor faktiskt går sönder. Och vad maskinen har att göra åt det.
Viktiga takeaways
- Trummor misslyckas vidbottenklocka och nypsvetsen. Nästan aldrig i sidoväggen.
- Falltestet görs med trummanfull och betingad kall. Kall plast är skör plast.
- En 200 liters fat väger12 till 15 kgmed en 3,5 till 4 mm vägg. Varje extra millimeter är pengar.
- HMW-HDPE, inte vanlig HDPE.Sprickresistens är det som överlever ett år av aggressiv kemi.
- Utgång är17 till 20 trummor i timmen. Kylningen sätter den takten, inte extrudern.
På den här sidan
Vad falltestet faktiskt kräver
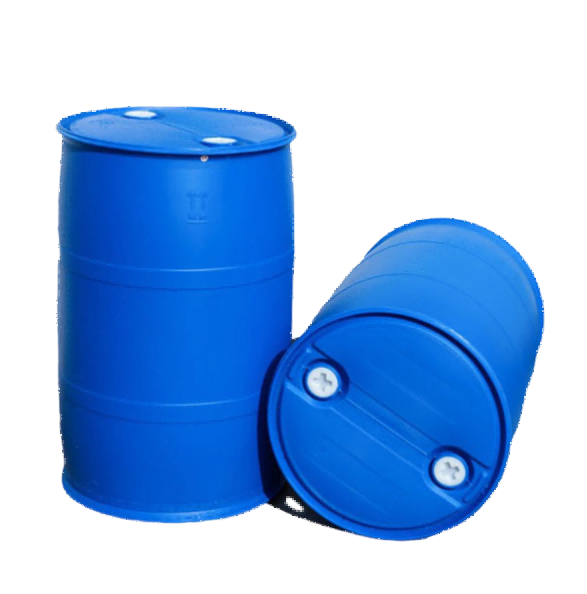
FN-certifiering för farligt godsförpackningar inkluderar ett falltest. Trumman fylls, tappas och inspekteras. Det får inte läcka.
Tre detaljer gör det svårare än det låter.
Först är trummanfull. Det är ungefär 200 kilo vätska bakom nedslaget. Lasten stannar inte när trumman träffar golvet. Den fortsätter att röra sig, och väggen måste hålla den.
För det andra är trummankonditionerad kylaförsta. Polyeten segar när den värms upp och blir spröd när den svalnar. Att testa kyla är medvetet. Det är det värsta fallet i en riktig leveranskedja.
För det tredje är fallet vanligtvisdiagonalt, på bottenklockan. Inte platt. Det kan leda hela stöten till en liten radie av plast. Och den radien är precis där församlingen var tvungen att sträcka sig längst för att bilda basen.
Vårt trumverktyg är validerat för ett 3 meters falltest med UN-certifiering. Kommersiellt är det inte en bonusfunktion. Köpare av farligt godsförpackningar kan inte acceptera en oprövad trumma, så det är inträdespriset.
Där trummor går sönder
Fråga en ny köpare där en trumma går sönder. De kommer vanligtvis att peka på sidoväggen, eftersom det är den största ytan.
Det är det inte. Two places account for nearly every failure we're asked to diagnose.
Den nedre klangen
Detta är hörnradien där basen möter sidoväggen. Geometriskt är det det längsta som ämnet måste sträcka sig, så det är naturligtvis den tunnaste delen av trumman.
Det är också där den diagonala droppen koncentrerar sin energi. Tunn plast, koncentrerad stöt, kallkonditionering. Det är därför klockspelet går först.
Nypsvetsen
När formen stängs, klämmer den ihop formen och skär bort blixten. Den sömmen är en svets mellan två ytor av smälta. Det är den svagaste linjen i den färdiga trumman.
En svets kan se perfekt ut och fortfarande vara kall. Kallsvetsar lossnar vid stötar istället för att slitas sönder. Felytan berättar vad som hände. En trasig svets hade bra sammansmältning. En avskalad gjorde det inte.
Tabell 1 · Feldiagnos
| Där det misslyckades | Trolig orsak | Vad ska ändras |
|---|---|---|
| Nedre klang, delad | För tunn vägg vid basradien | Lägg till tjocklekspunkter vid klockspelet |
| Svets skalas isär | Smält för kallt vid nypan | Höj smälttemperaturen, balansera munstyckszonerna |
| Svets delad rent | Inte tillräckligt med material vid sömmen | Profilera om materialet i klämlinjen |
| Spricker veckor efter fyllning | Sprickbildning, fel hartskvalitet | Gå till en högre molekylvikt HMW-HDPE |
| Kraftig blixt, svag söm | Klämman kryper upp | Kontrollera tonnaget och slitaget på avklämningskanten |
| Deformerad efter stapling | Inte tillräckligt med kylning före utkastning | Förläng kylning, sänk vattentemperaturen |
Den fjärde raden är den som gör ont. Sprickbildning visar sig inte i falltestet. Det dyker upp veckor senare, på en kunds plats, i en trumma full av något aggressivt. Då har du skickat tusentals.
Varför HMW-HDPE, och inte vanlig HDPE
Kemiska fat är tillverkade av HDPE med hög molekylvikt. Anledningen är en egenskap som kallas miljöspänningssprickmotstånd, eller ESCR.
Här är vad det betyder i praktiken. Sätt polyeten under konstant stress, utsätt det för vissa kemikalier, och det kan spricka med tiden. Ingen påverkan behövs. Det ger bara vika.
En full trumma är precis den situationen. Väggen belastas permanent av innehållets vikt. Dessa innehåll kan vara ett rengöringsmedel, ett lösningsmedel eller en syra. Och trumman kunde sitta så i ett år.
Längre polymerkedjor motstår så mycket bättre. Det är vad den höga molekylvikten i HMW-HDPE köper dig.
Det finns en hake och den landar vid maskinen. HMW-harts är styvare att bearbeta. Det sväller mer och lämnar formen. Den behöver mer extruderkraft och andra forminställningar än HDPE i en liten burk.
Så kontrollera mjukgöringskapaciteten mot ditt faktiska trumharts. Citat brukar ange det för standard HDPE, vilket inte är vad du kommer att köra.
Programmera väggen för påverkan
En församlingskontrollant anger inte en tjocklek. Den sätter en kurva längs med församlingens längd. På en trumma är den kurvan utformad runt falltestet.
Det blir enklare när du ser trumman som en uppsättning jobb:
- Bas- och bottenklocka: mer.Detta tar effekten, och det är det tunnaste området som standard. Den behöver mest kompensation.
- Pinch-off line: mer.Den svagaste svetsen bör inte också vara den tunnaste delen.
- Översta ringsignal och stängningsområde: mer.Pungarna koncentrerar stressen och trummor tappas också på toppen.
- Rak sidovägg: mindre.Den bär den minst koncentrerade lasten. Det är här vikten avtar.
- Ovanför snittlinjen: minimal.Det materialet blir flash och mals om.
Siffrorna gör insatserna tydliga. En 200 liters fat väger 12 till 15 kg, med en vägg runt 3,5 till 4 mm. Lägg till en onödig millimeter över kroppen och du har lagt till kilon HMW-HDPE till varje trumma du skickar.
Det är därför kontrollupplösningen inte är en fotnot här. En 100 punkters väggtjocklekskontroller placerar materialet exakt där ljudet kommer att bildas. En grov styrenhet sprider den över ett brett band istället, och du betalar för skillnaden på varje cykel.
En sak till som är värd att veta. Sag jobbar emot dig här. Ämnet tunnas upp i toppen när det hänger, och toppen av ämnet utgör basen av trumman.
Så det område som behöver mest material är det område som gravitationen stjäl det från. Den motsättningen är vad hela väggprogrammet finns för att lösa.
Dubbelringen, och varför den är där
Titta på en 220 liters fat så ser du två upphöjda ringar runt kroppen. De stylar inte.
De gör tre jobb. De styvar sidoväggen mot bucklor. De ger trumhanterare något att greppa. Och de bär lasten när trummor staplas och håller vikten från själva väggen.
Ur formningssynpunkt är ringar en komplikation. Var och en är en förändring i sektion, så församlingen sträcker sig annorlunda där. Få programmet fel och tunna fläckar dyker upp omedelbart under varje ring.
Det är ett bra exempel på varför formdesign och maskinkapacitet hör hemma i samma samtal. En ringprofil som är lätt att rita kan vara besvärlig att blåsa jämnt. Den diskussionen kostar ingenting innan formen skärs, och en hel del efteråt.
Specificerar maskinen
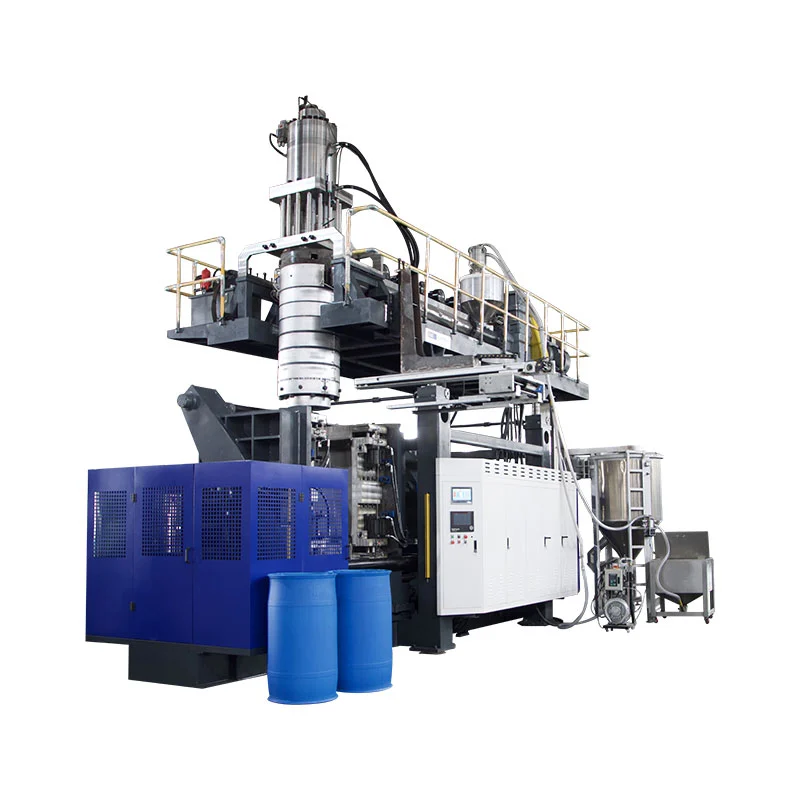
Trummor är krävande, men specifikationen kommer ner till fyra frågor.
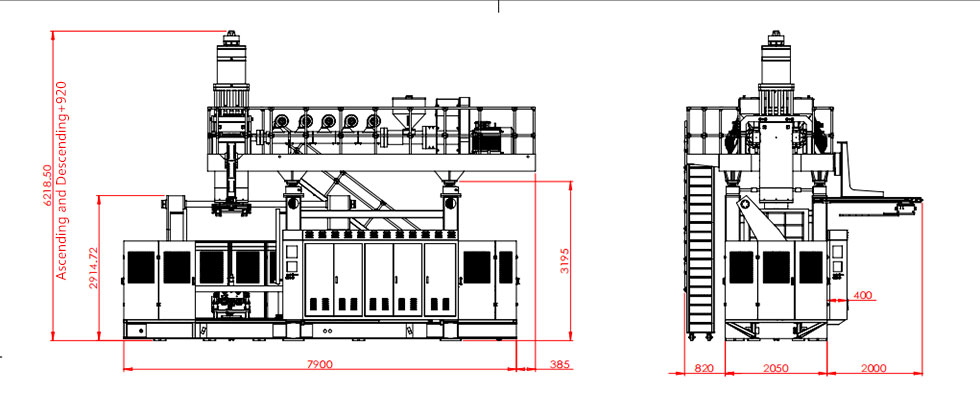
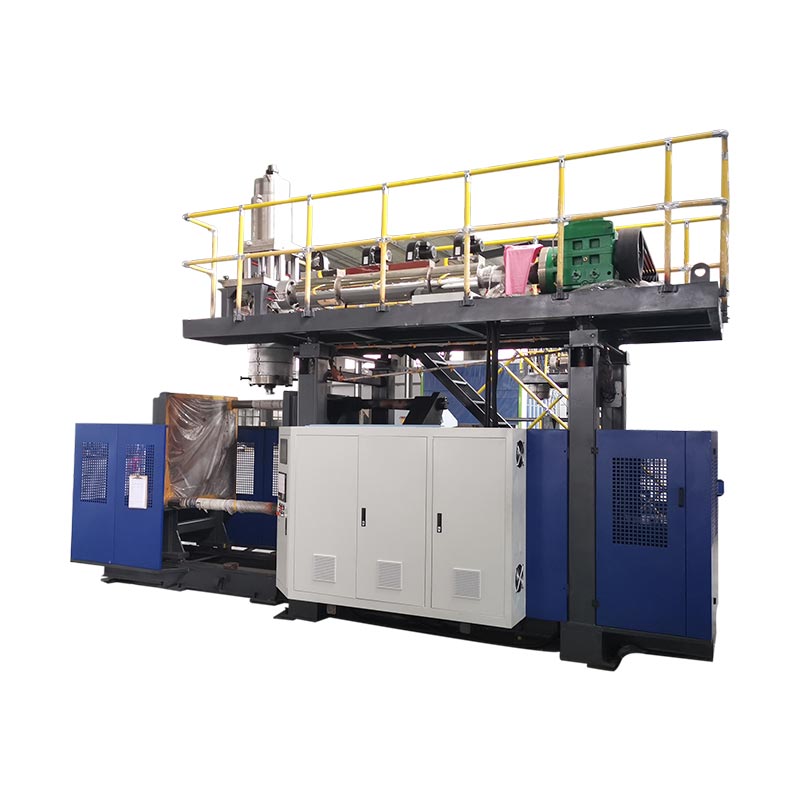
- Vilken är den största trumman?En 200 till 220 liters fat behöver en 250 liters maskin. Vårt ärKGB200L/LP kemikaliefat special, säljs även som220 liters trummaskin i plast.
- Mindre trummor också?De flesta växter har ett sortiment. A30Leller120L ackumulatortäcker den nedre änden, och två maskiner spänner vanligen från 30 till 220 liter.
- Vilken hartskvalitet?Bekräfta mjukgöringskapaciteten mot din faktiska HMW-HDPE, inte generiska HDPE-siffror.
- Vad mer körs på ramen?Samma maskin tillverkar vattentankar, pallar, barriärer och bränsletankar genom att byta form. Planering för det håller användningen uppe mellan trumkontrakten.
Tabell 2 · Trumstorlek till maskinklass
| Trumstorlek | Maskin | Spännkraft | Indikativ utgång |
|---|---|---|---|
| 20 till 30 L | 30L ackumulator | 215 kN | ~650 per timme |
| 50 till 60 L | 60L ackumulator | 280 kN | ~500 per timme |
| 120 L | 120L ackumulator | 440 kN | ~320 per timme |
| 160 L | 160L ackumulator | 760 kN | ~300 per timme |
| 200 till 220 L | 250L fat special | 760 kN | 17 till 20 per timme |
Den sista raden överraskar folk, och det är värt att förklara ärligt. Specifikationsbladet för KGB200L/LP visar 300 stycken per timme torrcykel. Riktiga 220 liters fat lossnar vid 17 till 20.
Maskinen underpresterar inte. Torrcykel är maskinen som körs utan plast och utan kylning. En 4 mm HMW-HDPE-vägg tar några minuter att ställa in, och kylning är den som sätter fart på alla stora delar. Ingen mängd extruderkraft ändrar det.
Prata med oss om ditt trumprogram
Skicka trumstorlek, hartskvalitet och certifiering du behöver. Vi återkommer med maskinklass, väggprogram och realistisk produktion för din del.
Få en offert Chatta på WhatsAppVanliga frågor
Vilken maskin tillverkar kemiska trummor av plast?
En ackumulatorextruderingsformblåsningsmaskin. Den lagrar smälta och skjuter ut den snabbt, så en tung trumform sjunker inte innan formen stängs. En 200 till 220 liters fat behöver en 250 liters maskin med cirka 760 kN spännkraft.
Vad är FN:s falltest?
En fylld trumma tappas från en inställd höjd på en styv yta, vanligtvis inkluderande en diagonal droppe på bottenklockan. Det får inte läcka efteråt. Vårt trumverktyg är validerat för ett 3 meters falltest med UN-certifiering.
Varför klarar plastfat inte falltestet?
De flesta misslyckanden är vid bottenklockan eller nypningssvetsen, inte sidoväggen. De vanliga orsakerna är för lite material i basradien, kallsvets eller harts med otillräcklig motståndskraft mot spänningssprickor.
Hur mycket väger en 200 liters fat?
Vanligtvis 12 till 15 kg i HMW-HDPE, med en vägg på ungefär 3,5 till 4 mm. Exakt vikt beror på väggprogrammet och den certifiering trumman måste uppfylla.
Vilken effekt kan en trummaskin uppnå?
En 220 liters dubbelringtrumma går med ungefär 17 till 20 stycken per timme. Kylning begränsar det, eftersom en 4 mm vägg tar mycket längre tid att härda än en liten behållare.
Kan en maskin tillverka trummor och andra produkter?
Ja. Ackumulatormaskiner byter produkt genom att byta form. Samma ram gör vattentankar, pallar, trafikbommar, bojar och bränsletankar.
Var detta lämnar dig
Trummor ser ut som enkla delar. Det är de inte. En trumma måste överleva att tappas, full och kall, i sitt svagaste hörn. Håll sedan något aggressivt i ett år utan att spricka.
Tre saker avgör om det gör det. Harts med rejäl motståndskraft mot spänningssprickor. Ett väggprogram som lägger in material i klockspelet och svetsen. Och tillräckligt med kontrollupplösning för att placera den exakt, istället för att lägga till vikt överallt.
Få de rätt och trumman passerar. Få dem fel och det går över ibland, vilket är värre. Det får du inte veta förrän en kund gör det.