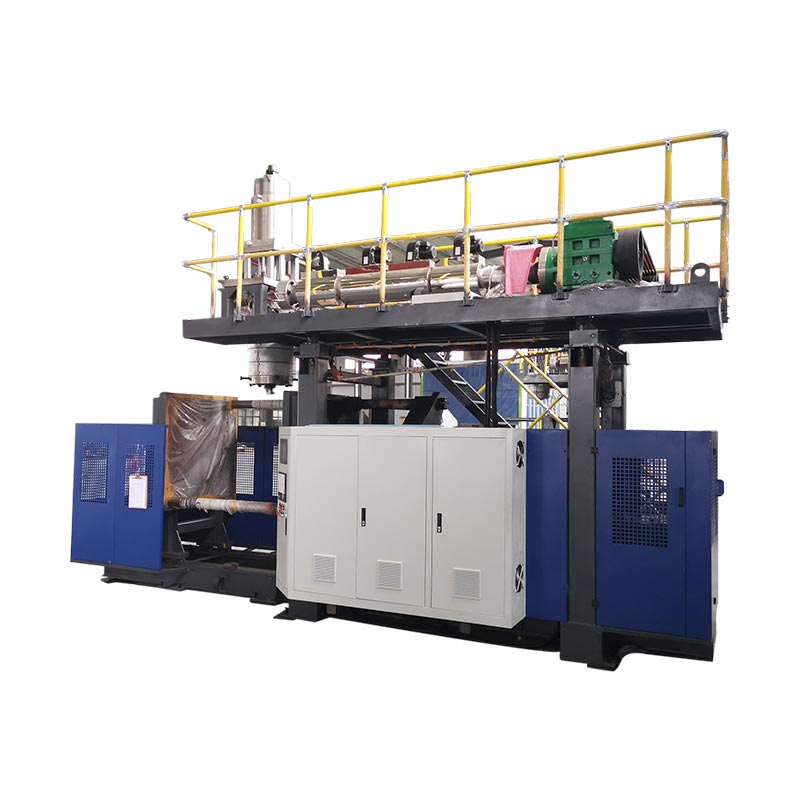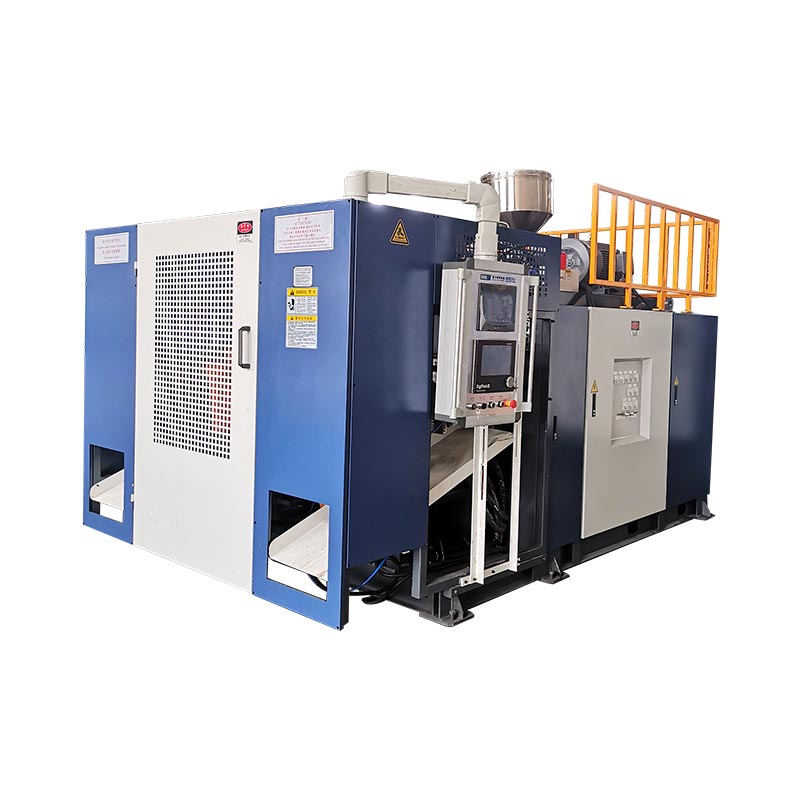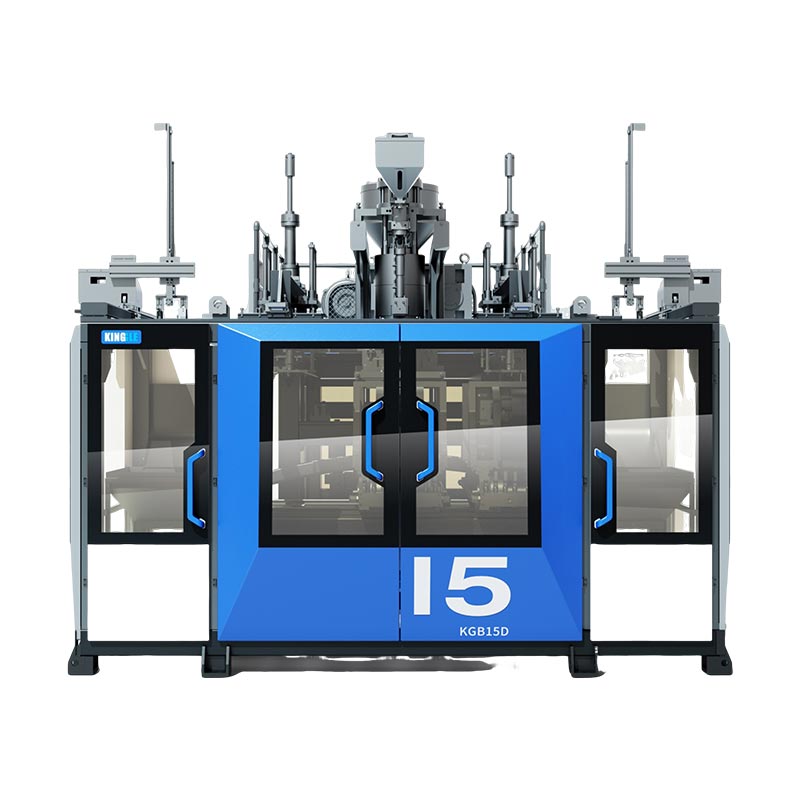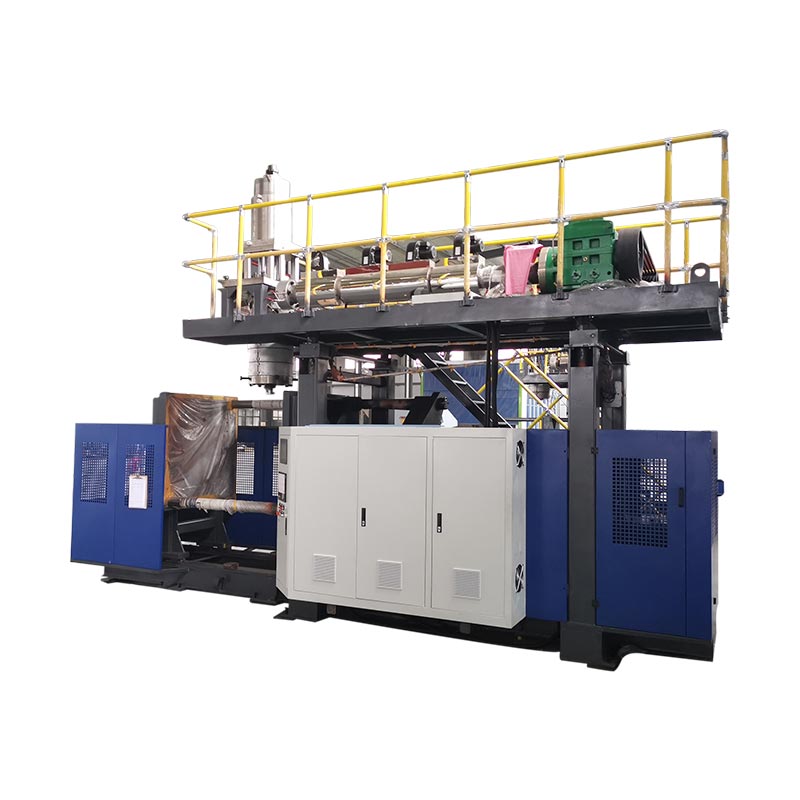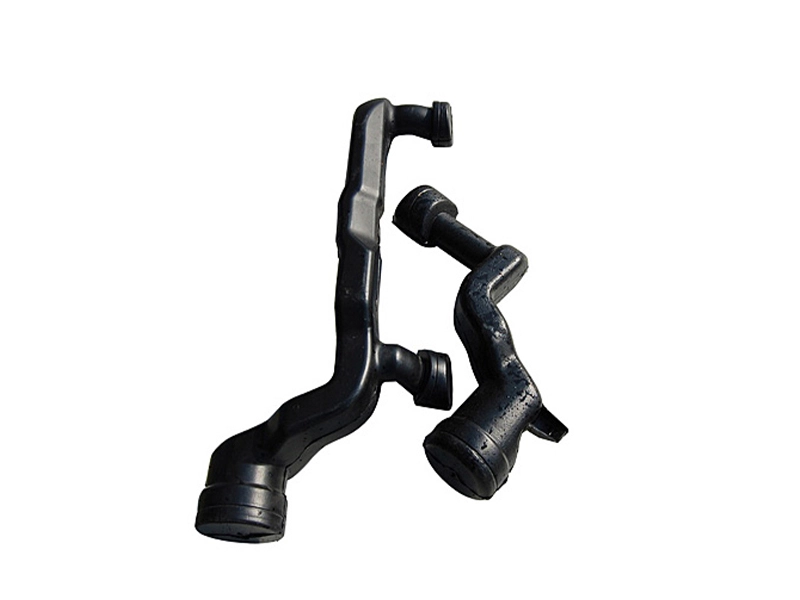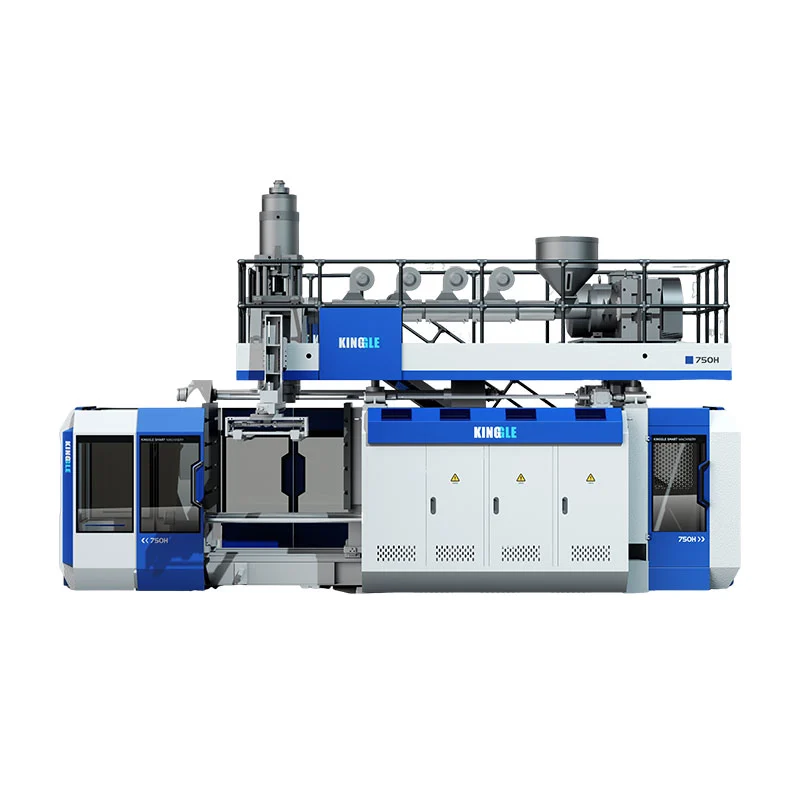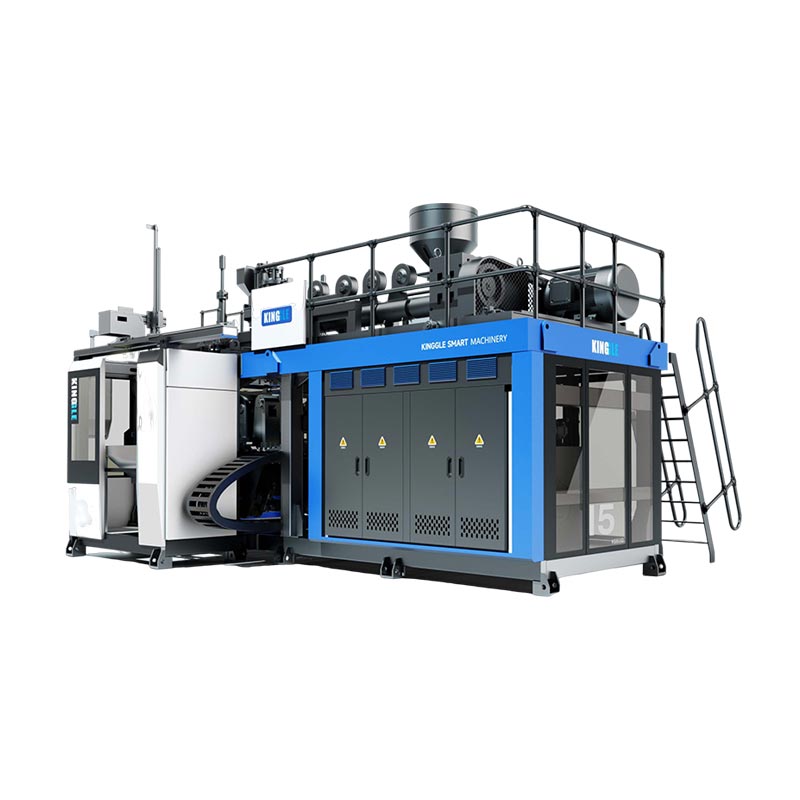
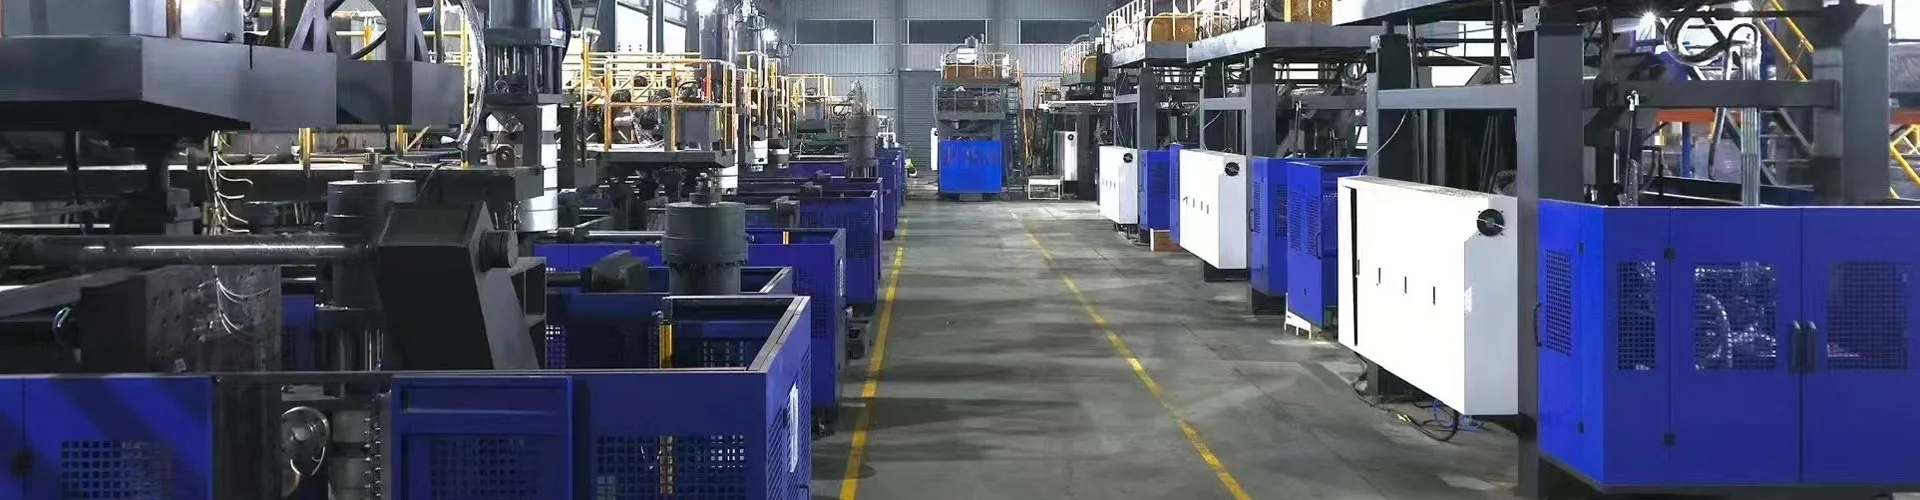
Huvuddelarna i en formblåsningsmaskin är matnings- och extruderingssystemet, formhuvudet, formen och klämman, blåssystem, kylkretsar, drivenheter och kontroller och utrustning för borttagning av delar. Deras arrangemang beror på formningsprocessen och maskinkonfigurationen. För extrudering formblåsning, identifiera varje komponent efter dess funktion och montering innan du överväger att byta ut.
För att identifiera en komponent, lokalisera dess montering, bekräfta dess funktion och samla in relevant teknisk information. Ett fotografi eller ett välbekant namn avgör sällan om två reservdelar fungerar på samma maskin.
Fyra distinktioner förhindrar dyra förväxlingar
- Formhuvudet bildar plaströret; blåsformen bildar behållarens utsida.
- En formstift eller dorn formar smältpassagen. En blåsstift levererar luft och kan utföra nackrelaterade funktioner.
- Ett kontrollkommando, en ställdonsposition och en uppmätt flaskvägg är olika bevis.
- Att matcha ett komponentnamn är bara början på identifiering av ersättningsdel.
Identifiera maskintypen innan du namnger dess delar
Bekräfta processen från maskinens identifiering och tekniska dokument. Extruderingsformblåsning, formblåsning och sträckformblåsning gör ihåliga produkter genom olika verktygsarrangemang. En komponentlista som kombinerar alla tre kan skicka en köpare att leta efter hårdvara som den installerade maskinen inte använder.
Vid extrudering formblåsning, eller EBM, tillför en extruder smält polymer till ett munstyckshuvud. Huvudet bildar ett ihåligt rör som kallas ett ämne, som formen fångar och blåser upp. Kingglesformblåsmaskin guideförklarar processkategorierna och identifierar extrudering av formblåsning som dess utrustningsfokus.
En formblåsningsmaskin formar istället en förform runt en kärnstång innan den överförs till blåsningssteget. Ett PET-sträckblåsningssystem använder en förform och en sträckoperation. Dessa distinktioner är viktiga när man identifierar verktyg: en IBM-kärnstavsenhet och en PET-sträckstav ska inte förekomma på en generisk EBM-reservdelslista.
Håll sammansättningar, delar och processmaterial åtskilda
Termen "formblåsningsdelar" kan betyda maskinkomponenter eller plastprodukter som tillverkas av processen. Ange vilken betydelse som gäller. Ett ämne är plast som bearbetas, inte en utbytbar maskindel. Ett hålrum är en egenskap hos formen. Ett formhuvud är en sammansättning som innehåller flera komponenter med sina egna identiteter.
Använd monteringshierarkin när du begär hjälp: maskin, system, montering, sedan enskild del. Till exempel är "extruderingshuvud, verktygsenhet, dorn" mer användbart än "huvudstift". Lägg till ritningsreferensen eller originalartikelnumret när det är tillgängligt. Detta ger leverantören en utgångspunkt utan att förlita sig på ett lokalt smeknamn.
| Komponentgrupp | Fungera | Användbart identifieringsbevis |
|---|---|---|
| Matning och extrudering | Tillför, transportera, smält och blanda harts | Extruderritning, skruv/pipa specifikation, motorplatta |
| Formhuvud och formverktyg | Fördela smältan och forma röret | Huvudmodell, verktygsritning, monteringsrevision |
| Parison kontroll | Kommandon ändras i verktygsöppningen | Regulatorversion, ställdon och återkopplingsidentifiering |
| Forma och klämma | Fånga prästen, håll i verktyget och definiera yttre form | Form-ID, gränssnittsritning, klämmonteringsreferens |
| Blåser och kyler | Blås upp formen och ta bort värmen | Blåsverktygsritning, luftkrets- och kylkretskarta |
| Kör och styr | Ström-, sekvens- och monitorfunktioner | Schema, enhetsskyltar, mjukvara och parameterversioner |
| Avhämtning och efterbehandling | Ta bort och, om det ingår, slutför produkten | Grip/fixturritning och godkänd linjekonfiguration |
Mata och smält hartset: behållare, skruv, tunna och driv
Matningsbanan börjar före skruven
Tratten tillför material till extrudermatningssektionen. Ett projekt kan också innefatta lastare, blandare, doseringsutrustning eller en återslipning. Behandla dessa som identifierbar utrustning med separata gränssnitt. Förekomsten av en behållare bevisar inte att automatisk transport, torkning eller blandning ingår i maskinens leverans.
När utmatningen blir oregelbunden, registrera hartskvalitet, parti, blandning och matningsbeteende innan du skyller på skruven. En begränsning eller ett avbrott i materialleveransen kan påverka vad som når huvudet. Underhållsteamet behöver observationer kopplade till själva körningen, inte bara en begäran om en större extruder.
Skruven, fatet och temperatursystemet gör olika jobb
Den roterande skruven transporterar och bearbetar hartset inuti cylindern. Värmezoner tillför värme under temperaturkontroll, medan processen också utvecklar värme genom mekaniskt arbete. Temperatursensorer ger feedback på sina installerade platser. En visad fatzontemperatur är därför inte ett direkt mått på varje del av den strömmande smältan.
Håll värmaren och sensorns identitet åtskilda. Ett lågtemperaturlarm kan involvera strömkretsen, värmaren, återkopplingsenheten, ledningar eller styrinställning. Att byta ut en värmare utan att bekräfta felet kan lämna det ursprungliga problemet olöst. Använd det faktiska kopplingsschemat och kvalificerad elektrisk diagnos snarare än en universell resistans eller temperaturgräns.
Frekvensomriktaren måste matcha mer än en märkeffekt
Motorn, växellådan och kopplingen överför rörelse till skruven. Deras mekaniska anslutningar och driftkrav hör till den installerade enheten. En motor med samma märkeffekt är inte automatiskt en lämplig ersättning, och en skruv med samma nominella diameter kan ha olika geometri eller anslutningsdetaljer.
För en skruv- eller pipförfrågan, ange originalritningen, maskinens serienummer och materialansökan. För en förfrågan om drivning, inkludera hela motor- och växellådans plåtar plus relevant monteringsreferens. Bevara den ursprungliga orienteringen och anslutningsinformationen i fotografier tagna från en säker position. Dessa poster hjälper till att skilja det misslyckade föremålet från den större sammansättningen runt den.
Bilda formen: formhuvud, formverktyg och väggtjocklekskontroll
Formhuvudet tar emot smälta från extrudern och fördelar den mot utloppsverktyget. Formen och dornen, ibland beskrivna som formstift eller kärnverktyg, definierar den ringformiga passagen som bildar röret. Terminologin varierar beroende på huvuddesign, så en namngiven komponent bör alltid kopplas tillbaka till en ritning.
Blåsformen utför ett annat jobb. Den stängs runt den varma formen och definierar behållarens yttre när luft expanderar plasten mot håligheten. Att beställa "ett nytt formhuvud" utan att identifiera om problemet gäller extruderingshuvudet, utloppsverktyget eller blåsformen skapar otydlig tvetydighet.
Kontinuerliga huvuden och ackumulatorhuvuden har olika materialvägar
Ett arrangemang för kontinuerlig extrudering bildar ämnet från den fortsatta smälttillförseln. Ett ackumulatorhuvud lagrar en mängd smälta och släpper ut den under cykeln. De extra lagrings- och tömningsfunktionerna ändrar huvudenheten och dess kontroller. En smältackumulator skiljer sig också från en hydraulisk ackumulator som lagrar energi i en vätskeströmkrets.
Identifiera huvudarkitekturen innan du jämför tätningar, verktyg, värmare eller ställdon. Att bara matcha utloppsdiametern visar inte att den omgivande monteringen, rörelsen eller kontrollgränssnittet är kompatibelt.
Regulatorn är bara en del av väggtjocklekskontrollen
Ett ämnesstyrningssystem länkar en programmerad profil till verktygsrörelse genom en styrenhet, ställdon och återkopplingsarrangemang. Moogsöversikt över formblåsningskomponenterbeskriver styrenheter, ställdon och servokomponenter som separata delar av sina lösningar. Dessa komponentfamiljer har olika jobb inom kontroll- och rörelsesystemet.
Den praktiska innebörden är enkel: en ersättningsskärm eller styrenhet kan inte väljas oberoende av ställdon, återkoppling och maskingränssnitt. Moogs översikt beskriver komponentfamiljer; den identifierar inte vilken enhet som är installerad på en viss Kinggle-maskin.
Verktygsposition och slutlig väggtjocklek måste också hållas åtskilda. Flaskväggen beror fortfarande på materialbeteende, detaljgeometri och processförhållanden. Verifiera den gjutna delen istället för att behandla en visad profil som en väggmätningsrapport. Deparison programmeringsguidekopplar samman profilförändringar med uppmätta produktplatser.
Forma och frigör delen: form, klämma, blåssystem och uttag
Blåsformen och spännenheten ska identifieras separat. Formen är det produktspecifika verktyget. Klämenheten stöder och flyttar verktyget och håller det stängt under de nödvändiga stegen. Plattor, styrningar, cylindrar och eventuell vagnmekanism hör till maskinkonfigurationen, inte automatiskt till formköpet.
För ersättningsförfrågningar kan ett hålrumsfoto identifiera produkten men avslöja lite om monteringsgränssnittet. Inkludera verktygs-ID och relevant maskin- eller formritning. Deextrudering formblåsning formdesign guideförklarar varför kaviteten, pinch-off, kylning, blåsgränssnitt och borttagningsmetoden måste fungera tillsammans.
En blåsstift är inte en formstift
Munstycksstiftet eller dornen tillhör det smältbildande verktyget. En blåsstift hör till lufttillförseln och, i vissa konfigurationer, halsformnings- eller kalibreringsarrangemanget. Båda kan kallas en "pin" på verkstadsgolvet, men de utför olika jobb och har olika gränssnitt.
Vissa produkter använder ett annat blåsarrangemang, inklusive bottenblåsning. Beställ inte en blåsstift enbart från flaskvolymen. Produktfinish, verktygsgeometri, montering, rörelse och luftanslutning måste matcha den godkända designen. De exakta funktionerna hos en stift eller blåsenhet beror på den designen.
Borttagning av delar sträcker sig bortom att öppna formen
Borttagningssystemet måste ta ut den bildade produkten utan oacceptabel skada eller störning. Beroende på projektet kan avlägsnandet involvera en gripare, en robot, en annan hanteringsmekanism eller en definierad manuell operation. Blixtborttagning, handtagsstansning, läckagetestning och transport kan vara separat utrustning.
Den gränsen spelar roll när en del når nästa maskin felaktigt. En markering eller deformation kan uppstå efter att formen öppnats. Registrera var den först dyker upp, vilken station eller hålighet som producerade den och om den fanns före hanteringen. Diagnostisera inte mögelslitage från en defekt som först har inspekterats efter trimning och transport.
Bekräfta det beställda uttagnings- och efterbehandlingsomfånget innan du begär utbyte av fingrar, fixturer eller sensorer. Deautomatisk maskin och komplett linjeguideskiljer maskinfunktioner från nedströmsförsörjning. Automatisering bör identifieras av den faktiska konfigurationen, inte härledas från ordet "automatisk".
Stöd cykeln: hydraulik, kylning, sensorer och kontroller
Kraft- och vätskekretsar
På en hydraulisk maskin levererar motorn och pumpen hydraulisk kraft. Ventiler riktar eller reglerar flödet, och ställdon producerar rörelse. En servodriven oljepump förblir en del av ett hydraulsystem. Att kalla det en elmotor gör inte hela maskinen helelektrisk.
Luftsystemet stöder de specificerade pneumatiska och blåsfunktionerna. Regulatorer, ventiler, filter, slangar och blåsverktyget har olika roller. En anslutning som ser korrekt ut måste fortfarande matcha dess kretskrav. Identifiera hydrauliska och pneumatiska komponenter från den schematiska och fullständiga enhetskoden, inte bara kroppsstorlek eller portens utseende.
Kylning har flera separata laster
Formen behöver värmeavlägsnande, och maskinen kan ha ytterligare kylbelastningar som hydraulolja eller andra specificerade kretsar. En kylare, ett torn eller ett anläggningsvattensystem kan sitta utanför maskintillförseln. Kartlägg ansvarsgränsen innan man behandlar saknad anläggningsutrustning som en saknad maskinkomponent.
En normal avläsning vid huvudvattenförsörjningen bevisar inte att varje mögelgren har tillräcklig cirkulation. Kretsidentitet och faktiska driftobservationer är mer användbara än ett antagande över hela linjen. Deguide för brukskravförklarar hur man håller maskin-, form- och hjälpkrav åtskilda.
HMI, PLC och återkopplingsenheter är inte utbytbara
HMI är operatörsgränssnittet. PLC:n exekverar maskinens styrlogik, medan fältenheter ger signaler och utför kommandon. Ett meddelande på HMI identifierar ett rapporterat tillstånd; den fastställer inte i sig att skärmen är felaktig eller att en visade enhet har misslyckats.
Bevara larmet, cykelsteget och relevanta observationer innan du rensar eller ändrar något. AnvändHMI-inställningar och larmguideatt organisera den skivan. Byte av styrenhet, drivenhet eller återkoppling kan också kräva korrekt program, parametrar och kalibrering.
Säkerhetsrelaterade enheter kräver deras specificerade utbytes- och valideringsprocess. I USA,OSHA:s vägledning för farlig energihanterar servicerisker från oväntad energitillförsel eller lagrad energi. Följ platsens maskinspecifika procedur genom auktoriserad personal. Varken ett HMI-stopp eller en generisk reservdelsguide etablerar säker åtkomst.
Se hur delarna skiljer sig på Kinggle kontinuerliga maskiner och ackumulatormaskiner
Verkliga plattformsexempel gör komponentkartan mer användbar. KingglesKGB5L produktsidabeskriver en enkelstations kontinuerlig maskin med en translationell formförskjutningsmekanism. Tabellen visar en 60 mm skruv och Mitsubishi PLC heter i funktionsbeskrivningen.

DeKGB100B 120L sidabeskriver istället en ackumulator-huvudplattform. Den listar en 100 mm skruv och beskriver hydraulisk servodrift, direkttrycksformlåsning och väggtjocklekskontroll. Dess lagrings- och utmatningsarrangemang ger komponentdiskussionen en annan struktur.

| Punkt | KGB5L | KGB100B | Vad skillnaden förändras |
|---|---|---|---|
| Publicerad arkitektur | Enstations kontinuerlig extrudering | Ackumulator-huvud extrudering | Huvudmontering och cykelrelationer |
| Publicerad skruvdiameter | 60 mm | 100 mm | Olika extruderreferenser; diameter är inte en fullständig delspecifikation |
| Publicerad formarrangemang | Translationell formförskjutning | Fast öppnings-/stängningsarrangemang som beskrivs på sidan | Identifiera den korrekta klämman och rörelseenheten |
| Ersättande identitet | Använd den här maskinens färdiga dokumentation | Använd den här maskinens färdiga dokumentation | Ingen utbytbarhet följer av ett delat komponentnamn |
Källor: de två länkade Kinggle-produktsidorna. Konfigurationsbeskrivningar och skruvdiametrar är kataloginformation, inte mått från en kunds installerade maskin.
Dessa exempel visar varför "en Kinggle-skruv", "en hydraulisk ventil" eller "en väggkontroller" är en för bred orderbeskrivning. Även inom en maskinfamilj spelar serienumret, godkända ändringar och aktuell monteringsrevision betydelse. Produktsidadata kan lokalisera plattformen, men den kan inte ersätta den färdiga materialförteckningen.
För inköp, separera tre poster: vad katalogen beskriver, vad beställningen inkluderade och vad som är installerat nu. En senare modifiering kan ha ändrat en drivenhet, sensor eller verktyg. Förena dessa poster innan du väljer en ersättare, särskilt när den gamla komponenten inte längre matchar den ursprungliga ritningen.
Under en serviceförfrågan, markera det berörda delsystemet på ett översiktsfoto och fäst den läsbara komponentetiketten separat. Länka båda bilderna till maskinens serienummer. En närbild utan installationssammanhang kan dölja om föremålet tillhör extruderingsdrevet, hydraulpaketet eller en extrautrustning.
Identifiera rätt ersättare innan du beställer
Börja med det observerade problemet och delens identitet, inte en slutsats om att en komponent har misslyckats. Ojämna väggar, långsam rörelse eller temperaturlarm kan ha flera orsaker. Registrera villkoren och bekräfta felet genom den godkända diagnostiska processen innan du köper en ersättning.
Deformblåsningsdefekter guideär användbart för att organisera produktsymptom. För serviceintervall, användchecklista för förebyggande underhålltillsammans med den installerade maskinens manual. En komponentöversikt bör inte föreskriva en ersättningsålder för varje harts, arbetscykel och driftsmiljö.
| Spela in | Omfatta | Varför det spelar roll |
|---|---|---|
| Maskinidentitet | Modell, serienummer och foto av identifieringsskylt | Lokaliserar byggnaden och dess dokumentation |
| Församlingens identitet | System, monteringsritning, originalartikelnummer och revision | Skiljer en komponent från liknande föremål |
| Enhetsinformation | Komplett tillverkarkod och läsbara betyg | En delkod kan utelämna en konfigurationsskillnad |
| Anslutningar | Relevanta monterings-, axel-, vätske-, elektriska eller signalgränssnitt | Bekräftar mer än visuell likhet |
| Ändringshistorik | Godkända ersättningar, modifieringar och mjukvaruändringar | Avstämmer originalritningen med den aktuella maskinen |
| Felbevis | Larm, cykelsteg, mätningar, markerade prover och säkra fotografier | Hjälper till att skilja det rapporterade symptomet från det misslyckade objektet |
Använd en kort, kontrollerad identifieringssekvens
- Leta upp artikeln i maskinens ritning eller reservdelslista och anteckna dess monteringsreferens.
- Fånga hela etiketten och den omgivande installationen från en säker, tillåten position.
- Matcha relevanta mekaniska, elektriska och flytande gränssnitt med leverantörens specifikation.
- Dokumentera ersättningar eller revisioner och skaffa erforderligt tekniskt godkännande före installation.
- Efter auktoriserad byte, verifiera den nödvändiga installationen, feedback, säkerhetsfunktioner och produktresultat innan produktionen släpps.
Olika komponentklasser behöver olika bevis. En värmare kräver dess specificerade el- och installationsdetaljer. En ventil kräver korrekt kretsfunktion och enhetskonfiguration. Ett mekaniskt verktyg kräver dess ritning och gränssnitt. Ett kontrollbyte kräver versions- och parameterkontroller. Ett fotografi kan stödja dessa register men kan inte fastställa alla dolda krav.
Begär skriftlig bekräftelse på den exakta levererade varan och eventuellt godkänt substitut. Bevara gamla och nya identiteter i tjänsteposten. Den posten är mer användbar vid nästa misslyckande än en köpbeskrivning som bara säger "en reservdel för formblåsningsmaskineri."
En oläsbar etikett behöver mer bevis, inte ett gissat artikelnummer. Använd ritningspositionen, installationsfotografierna och maskinregistret för att lösa identiteten. Kopiera inte en kod från en närliggande maskin bara för att dess komponent ser likadan ut.
Vanliga frågor om formblåsningsmaskindelar
Vilka är huvuddelarna i en formblåsningsmaskin?
För en extruderingsmaskin är huvudgrupperna matning och extrudering, munstyckshuvudet och verktyg, formstyrning, form och klämma, blåsning, kylning, drivningar och kontroller, samt produktborttagning. Det exakta arrangemanget beror på plattformen och projektet. Identifiera processen först, använd sedan dess monteringsdokument för att särskilja standardutrustning, utvalda alternativ och separata hjälpmedel.
Vad är skillnaden mellan ett formhuvud och en blåsform?
Formhuvudet hanterar smält polymer och bildar ämnet genom dess utloppsverktyg. Blåsformen stängs runt det ämnet och definierar produktens yttre under uppblåsning. En formhålighet, form eller komplett huvudenhet är därför en annan beställningsvara. Ge monteringsreferensen istället för att förlita sig på ordet "mögel" enbart.
Är en blåsstift detsamma som en formstift eller dorn?
Nej. En stift eller dorn hör till det smältbildande verktyget och hjälper till att definiera det ringformiga utloppet. En blåsstift introducerar luft och kan ha halsbildande eller kalibreringsuppgifter i den specifika designen. Det delade ordet "stift" gör inte komponenterna utbytbara. Använd själva verktygsritningen för att identifiera endera artikeln.
Är delar utbytbara mellan olika formblåsningsmaskiner?
Anta inte utbytbarhet från ett vanligt namn, liknande utseende eller matchande rubrikbetyg. Den fullständiga enhetskoden, monteringsrevision, montering, anslutningar och driftfunktion måste överensstämma. Kontroller kan också bero på mjukvara, parameter- och feedbackkompatibilitet. Alla alternativ bör godkännas för den installerade konfigurationen snarare än härledas från ett katalogfoto.
Vilken information behövs för att identifiera en reservdel?
Skicka maskinens modell och serienummer, originalartikelnummer, monteringsritningsreferens, revision och tydliga etikettfotografier. Inkludera relevanta gränssnitt, godkända ändringar och det observerade felet. För kontrollenheter, bevara även versions- och konfigurationsposterna. Detta gör att förfrågan kan identifiera en viss artikel snarare än en bred kategori av komponenter.
Förbered en specifik reservdelsförfrågan
För en Kinggle-maskin, börja med maskinskylten, monteringsreferens och läsbar komponentetikett. Lägg till problemposten och relevanta ritningar och skicka sedan paketet genomKinggle kontaktsida. Att identifiera den installerade delen är det första steget mot att bekräfta rätt utbyte.