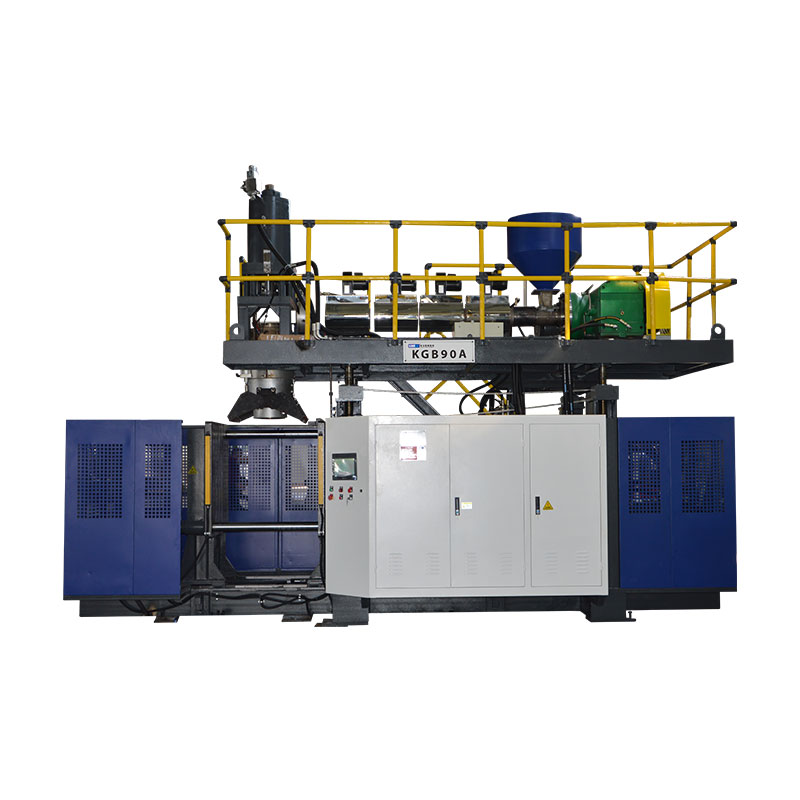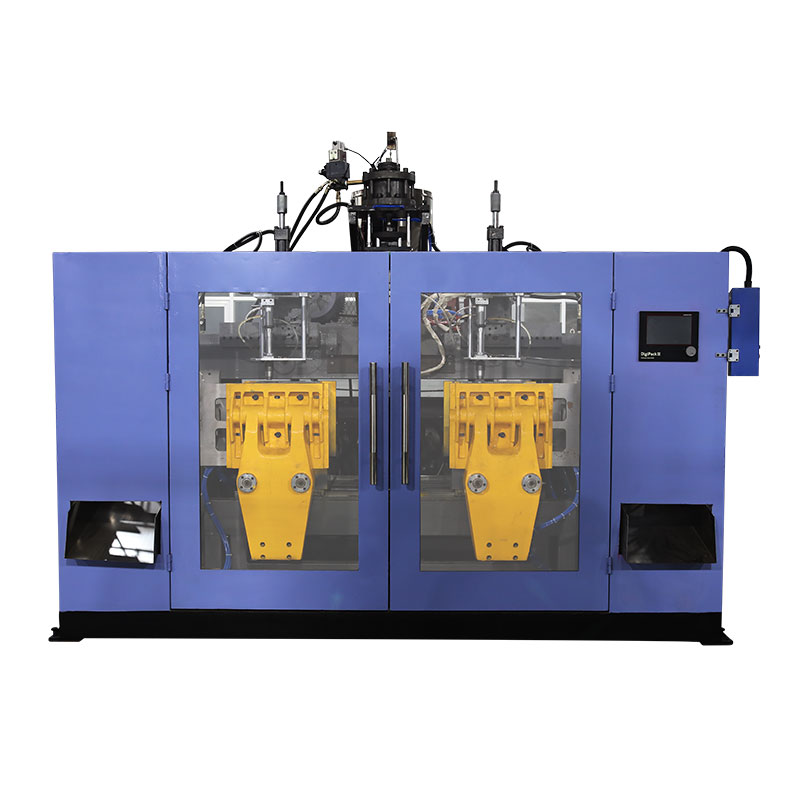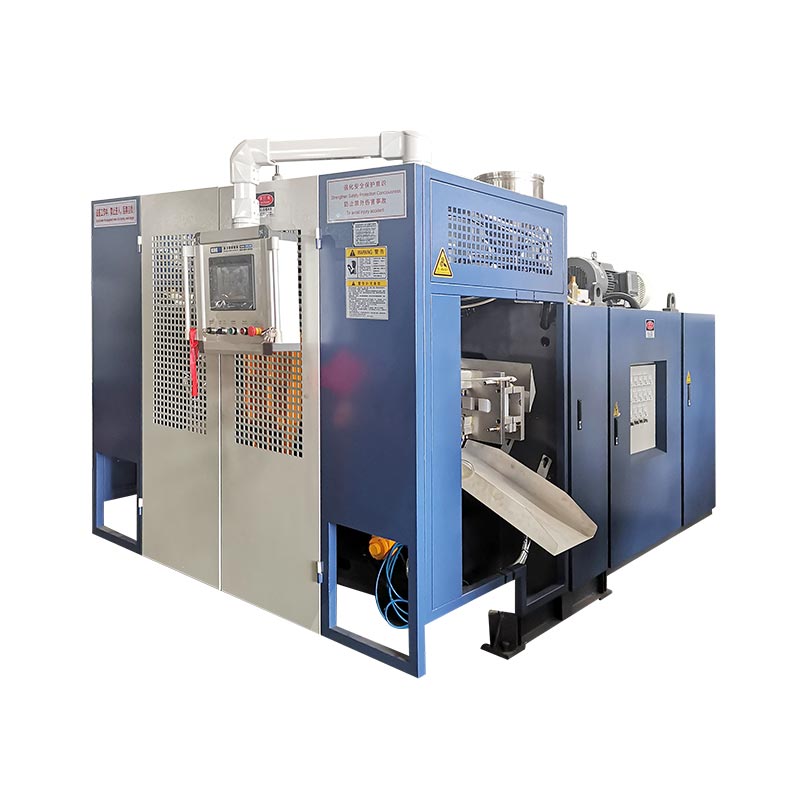
Cykeltiden för formblåsning bör minskas först efter att teamet mäter var den aktuella cykeln förbrukas och bekräftar att den accepterade delen fortfarande uppfyller dess specifikation.Kylning upptar ofta det största blocket, men förrådsleverans, klämrörelse, blåsning, avgas, uttagning och nedströms väntan kan också sätta takten. Bygg en stabil baslinje, nämn en bevisad begränsning, ändra endast variabeln som kontrollerar den och jämför sedan accepterad produktion, väggfördelning, dimensioner, form efter utkastning, nödvändiga funktionstester och defekter innan du behåller den kortare cykeln, med produkten, hartset, mögeln, nyttotillståndet och den slutliga receptrevisionen registrerad så att ett nytt skifte kan upprepa resultatet.

Terminologi som används av produktionsteam:optimering av formblåsningscykeltid, cykeltid för extrudering av formblåsning, cykeltid för flaskblåsningsmaskin, produktion av formblåsningsmaskin, cykelreduktion, optimering av kyltid och produktionseffektivitet för formblåsning. Dessa termer pekar mot samma affärsmål, men det tekniska arbetet börjar med en uppmätt process snarare än en målprocent.
Sex platser där cykeln kan begränsas
| Cykelblock | Mät vid maskinen | Bevis före förkortning | Misslyckande som kan dyka upp senare |
|---|---|---|---|
| Parison eller skjuten | Repeterbar start-/slutsignal, parisonlängd, skott eller ackumulatorposition | Stabil leverans och korrekt förhållande till formstängning | Sag, kort förband, väv, vikt eller profilförskjutning |
| Stäng och lås | Kommando, positionsåterkoppling och avslutningstillstånd | Tydlig rörelse, full stängning och godkänt maskinskick | Blixt, klämskador, ofullständig stängning eller kollision |
| Blås och avgas | Timing, maskininloppsluftkondition och tryckbeteende under evenemanget | Komplett uppblåsning, detaljer, ventilering och säker utlösning | Ofullständig del, utblåsning, fastnat eller tidig öppning |
| Kyl | Tillförsel- och returtillstånd per krets, formtemperaturmönster och deltillstånd vid utkastning | Stabila mått, vägg, hals, bas och form efter utkastning | Skevning, oval hals, krympning, rocker botten eller varm trimning |
| Avhämtning och nedströms | Robot, transportör, trimmer och testsekvens | Del rensar varje gränssnitt i produktionstakt | Kollisioner, stopp, trimskador eller eftersläpning av testare |
01 / BaslinjeBörja med den cykel som linjen faktiskt kör
Ett cykeltidsprojekt behöver en repeterbar mätpunkt. På en kontinuerlig strängsprutningslinje kan den punkten vara signalen associerad med ämnessnittet eller början av nästa upprepade maskinsekvens. På en ackumulatormaskin kan produktionen förstås bättre genom skottförberedelse, ackumulatorposition, push-out och formningssekvensen. Välj en signal som visas en gång per komplett formningshändelse och dokumentera den. Jämför inte ett HMI-mål från en maskin med en handinställd observation från en annan.
The Kinggle-värdMoog DigiPack III manualbeskriver distinktionen tydligt. För kontinuerlig extrudering kan styrenheten relatera ämnesprofilen till cykeltiden och kan mäta intervallet mellan successiva startsignaler. För en ackumulatormaskin är ämnesprofilen relaterad till ackumulatorns position medan material trycks ut. Denna skillnad är viktig eftersom samma tidsredigering kan ändra väggprofilen på en maskin samtidigt som den har en annan effekt på den andra.
Spela in minst tillräckligt många på varandra följande händelser för att se normal variation. Anläggningen bör välja provperioden, men den måste täcka det verkliga driftsmönstret: båda stationerna på en dubbelstationslinje, alla relevanta munstycksuttag eller hålrum, rutinmässigt borttagning av delar och den nedströms utrustningen som styr utsläppet. Notera larm, korta stopp och manuella ingrepp separat. Ett genomsnitt som inkluderar oklassificerad driftstopp döljer cykeln, medan en bästa enstaka händelse döljer repeterbarhet.
Håll den godkända delen bredvid tidsregistret. Fånga produkt- och formrevision, hartskvalitet och -parti, färg- eller omslipningsregel, receptrevision, faktisk temperaturtillstånd, maskininloppsluft och kylvattentillstånd, delvikt, kritiska väggplaceringar, dimensioner och nödvändiga funktionstester. Detta rekord är baslinjen. Om den kortare rättegången misslyckas kan teamet återgå till en känd process istället för att rekonstruera den från minnet.
02 / DiagnosSpåra händelsen som begränsar nästa cykel
De flesta HMI:er gör tidsinställningar lätta att redigera. Den bekvämligheten kan få ett team att minska det största synliga antalet innan de tar reda på vad det kontrollerar. Bryt upp cykeln i fysiska block och observera deras gränser: förberedelse av form eller skott, mögelöverföring, stängning och låsning, blåsstiftsrörelse, uppblåsning, kylning, avgas, öppning, uttagning och nedströmshantering. Vissa block förekommer i serie. Andra överlappar varandra. Den totala cykeln bestäms av banan som måste avslutas innan nästa formningshändelse kan börja.
En enkel tidslinje är mer användbar än en lista med inställningar. Spela in start- och målsignalen för varje block och jämför kommandot med faktisk återkoppling. Om kylningen upphör men maskinen väntar på en signal från roboten, kan en reducerad kylningstid skapa en varmare del utan att ändra cykeln. Om nästa form inte är klar när formen kommer tillbaka, kan snabbare öppning inte höja produktionen. Om en trimmer inte kan rensa delar i den nya takten har begränsningen flyttats nedströms.
KingglesHMI-inställningar och larmguideseparerar inställda värden från verkliga värden av denna anledning. Ett kommando visar vad styrenheten begärde. Sensortillstånd, positionsåterkoppling och fysisk observation visar om åtgärden inträffade. Maskinens larmhistorik kan också avslöja den första spärren eller tillåtelsen som avbröt sekvensen. En återställning kan ta bort den bästa ledtråden.
Klassificera varje fördröjning innan du redigerar receptet. Produktiv tid krävs för att forma och stabilisera delen. Villkorlig tid skyddar en rörelse eller väntar på ett verifierat tillstånd. Undvikbar väntan kommer från en försenad robot, instabilt verktyg, blockerad kylkrets, inkonsekvent parison, manuell bekräftelse eller nedströms trafikstockning. Underhållsbortfall kommer från slitage, läckage, dålig smörjning, skadade sensorer eller inriktningsproblem. Varje klass har en annan ägare och en annan korrigering.
03 / VärmeavlägsnandeVerifiera kylningsprestanda innan kylningstiden minskas
LyondellBasellsGuide till polyolefinblåsninganger att kylning tar upp det mesta av formningscykeln i många polyolefinblåsgjutningsapplikationer. Guiden kopplar samman kortare cykler med värmeöverföringsförhållanden som smälttemperatur, formtemperatur, vattenflöde och turbulens, samtidigt som den kräver den önskade detaljkvaliteten. Detta är en användbar riktning för diagnos, inte en uppsättning universella Kinggle-värden.
Börja vid kylkällan och följ den faktiska kretsen. Registrera kylvätsketillförsel och returtillstånd vid stabil produktion, inte bara kylarens display. Kontrollera om formen får det specificerade flödet och om parallella kretsar är balanserade. Leta efter en varm krets, begränsad slang, förorenad kanal, felaktig anslutning, luftficka, läckande tätning eller värmebelastning som delas med en annan maskin. Deverktygsguide för formblåsningsmaskinförklarar varför anläggningstillförsel och maskininloppstillstånd måste skiljas åt.
Kartlägg formen och den utkastade delen. En enda ytavläsning kan inte representera en form med halsinsatser, klämområden, tjocka handtag, djupa baser och separata kretsar. Använd anläggningens godkända mätmetod och jämför repeterbara platser. Observera när deformation uppstår: inuti formen, vid uttagning, vid trimning, på kyltransportören eller efter att delen når rumsskick. En varm del som ser acceptabel ut i en minut kan senare visa en oval hals, rockerbotten, krympning eller dimensionell drift.
Formosa Plastics'Processguide för strängsprutning av formblåsning av polyetenlistar en kort cykel, hög formtemperatur och igensatta kylvätskekanaler bland möjliga orsaker när en del är för varm. Den förbinder också otillräcklig formkylning med skevhet och rekommenderar att du kontrollerar vattenflödet, formens temperatur och kanalens tillstånd. Dessa förhållanden stödjer en kylningsundersökning, men hartskvaliteten, formen och produktspecifikationen avgör det acceptabla driftsfönstret.
Sänk inte kylvätsketemperaturen av vana. Kondensering beror på förhållandet mellan yttemperatur, omgivningstemperatur och luftfuktighet. Vatten på eller runt formen kan påverka delen och skapa problem med utrustning eller arbetsplats. Registrera rummets tillstånd när kondens är nära driftsgränsen, och följ kylmaskinen, formen och anläggningens procedurer. Förbättrad flödesfördelning eller rengöring av en begränsad krets kan återställa värmeöverföringen utan att flytta temperaturmålet.
04 / DeldesignVäggfördelningen ändrar hur mycket värme formen måste ta bort
Kylbehovet följer plasten i delen. Ett tjockt område innehåller mer hett material än ett tunt område och kan förbli mjukt efter att närliggande väggar är redo för utkastning. Att förlänga hela kylningssteget kan skydda den ena platsen, men det håller också varannan del i formen längre. Innan du accepterar en lång cykel som oundviklig, jämför den uppmätta väggkartan med designkravet och den förväntade sträckan från form till kavitet.
Moog DigiPack III-manualen som tillhandahålls av Kinggle förklarar att parison-programmering kontrollerar munstycksgapet längs produktens längd. Den kopplar även ihop onödiga tunga väggsektioner med längre kylning och förklarar att profilen ska verifieras mot uppmätt väggtjocklek på provcontainrar. Använd detta förhållande noggrant. Att ta bort material är inte en genväg under cykeltiden såvida inte den reviderade delen fortfarande uppfyller vikt, minimivägg, slag, toppbelastning, fall, tryck, kemikaliebeständighet och dimensionskrav som gäller för produkten.
Lokalisera först det varma eller förvrängda området på den färdiga delen. Anslut sedan den positionen till formningsprogrammet, formsträckning, pinch-off och kylkrets. En tung bas kan komma från profilen, svansfångningen eller geometrin. Ett varmt handtag kan innebära webbing, lokal stretch, ventilering eller kylning. En varm nacke kan innebära blåsstiftskontakt, insatskylning, överskott av material eller fördröjd frisättning. Deparison programmeringsguidetillhandahåller en mätningsbaserad metod för att flytta profilmaterial snarare än att redigera punkter efter utseende.
Formdesignen anger också den tillgängliga värmeöverföringsvägen. Kanalplacering, flödesväg, skär, halskonstruktion, ventilation, ytkontakt och särskiljningslinjedesign kan begränsa hur snabbt delen stabiliseras. Använd Kinggle'sextrudering formblåsning formdesign guidenär samma heta område finns kvar efter att elnätet och den godkända väggfördelningen har verifierats. En ihållande lokal begränsning kan behöva en formkorrigering, inte en annan timerändring.

Behåll den godkända delvikten som ett resultat, inte den enda kontrollen. Två delar med samma totalvikt kan ha olika väggfördelningar och kylegenskaper. Dela eller mät de platser som styr prestanda och kontrollera formen efter utkastning vid den tidpunkt som definieras av produktkontrollplanen. Detta är hur väggtjockleksarbete blir användbara processbevis snarare än ett allmänt påstående om materialbesparingar.
05 / MaskinlogikKontinuerliga maskiner och ackumulatormaskiner delar inte en tidsmodell
På en formblåsningsmaskin för kontinuerlig extrudering levererar extrudern en formning kontinuerligt medan en eller flera formstationer rör sig genom sina sekvenser. Cykeltid, ämneslängd, skärtid och programmet för väggtjocklek kan därför kopplas ihop. Om cykeln ändras måste regulatorn fortfarande placera den avsedda profilen längs den fysiska formen och inuti formen. En kortare stationssekvens som ändrar profilen är inte en neutral hastighetsändring.
Moog-styrenhetens manual beskriver tidsbaserad profilstyrning för kontinuerliga maskiner och positionsbaserad styrning för ackumulatormaskiner. I en kontinuerlig uppsättning kan den bestämma cykeltiden från intervallet mellan startsignaler, såsom successiva parisonskärningar. I en ackumulatoruppställning följer väggprofilen ackumulatorns position under push-out. Denna publicerade distinktion är anledningen till att en anläggning bör identifiera maskin- och styrläge innan den lånar en cykeltidsmetod från en annan linje.
En ackumulatormaskin måste också förbereda det erforderliga skottet medan formningssekvensen fortskrider. Fråga om mjukning eller ackumulering är klar innan formen är redo för nästa tagning. Om ackumulatorn fortfarande fylls, kan trimningssekunder från formöppningen inte minska hela cykeln. Om ackumuleringen avslutas tidigt kan formnings- och kylningsvägen vara begränsningen. Registrera faktisk skottförberedelse, kudde eller slutläge, smälttillstånd och delvikt istället för att sluta sig till beredskap från ett målvärde.
Stationslayouten ändrar också tidslinjen. En dubbelstations kontinuerlig maskin kan använda en station medan den andra kyler eller släpper en del, men extrudern, formhuvudet, överföringsrörelsen, kylsystemet och nedströmsutrustningen måste stödja överlappningen. Kingglesjämförelse mellan enkelstation och dubbelstationförklarar detta kapacitetsbeslut. Layouter med flera huvuden och flera kaviteter påverkar delar per händelse och balansen mellan uttag eller kaviteter; demulti-head kontra multi-cavity guideskiljer dessa termer åt.
Använd rätt nämnare när du jämför maskiner. En bildande händelse är inte alltid en del. Räkna accepterade delar från alla relevanta huvuden, kaviteter och stationer och inkludera sedan de begränsningar som gör dessa delar säljbara. En maskin med en snabb torrrörelse kan fortfarande producera färre accepterade delar per timme om extrudering, kylning, trimning eller kvalitetsstabilitet inte kan hålla jämna steg.
06 / SekvensÅterställ väntetiden utan överlappande faror
Efter att kylning och parisonleverans har förståtts, undersök luckorna mellan åtgärderna. En fördröjning kan vara historisk snarare än nödvändig, men den kan också ge spelrum, tryckstabilisering, avgas, signalbekräftelse eller säker handoff. Identifiera vilket tillstånd varje fördröjning skyddar. Kontrollera sedan om regulatorn redan har tillförlitlig återkoppling för det tillståndet. Att ersätta en fast väntetid med en verifierad slutförandesignal kan förbättra repeterbarheten, men bara när maskinkonstruktionen och den godkända styrlogiken stödjer det.
Kinggle är värdbruksanvisning för automatisk formblåsningsmaskinseparerar tidskategorier såsom stängning av formen, blåsningstid, avgasrelaterade åtgärder, formmikroöppning, blåsstiftsrörelse och robotfördröjningar. Manualen kopplar upprepade gånger värden till den faktiska produkten eller tillverkningsskicket. Dess gränssnitt gäller för den dokumenterade maskinfamiljen och kan skilja sig åt beroende på modell, tillval eller programvaruversion, så det bör inte omvandlas till en allmän lista med rekommenderade sekunder.
Titta på den fysiska sekvensen under reducerade och kontrollerade förhållanden som tillåts av maskinproceduren. Kontrollera att slangar, kablar, blåsstift, kärnor, uttagsanordningar och delen förblir fria genom hela banan. Läs kommando och feedback tillsammans. Om en rörelse når position tidigt men sekvensen fortfarande väntar, hitta den exakta tillåtande. Om återkopplingen kommer sent eller intermittent, åtgärda sensorn, mekanismen eller verktygsorsaken innan du minskar timern som maskerade den.
Nedströmsarbete hör hemma på samma tidslinje. En robot kan rensa formen snabbt men placera delar på en transportör som redan är full. En trimmer kan kräva en stabil deltemperatur. En läckagetestare kan bli flaskhalsen efter att maskineffekten ökar. Registrera kölängd och stopporsaker under den första ihållande körningen, inte bara under några cykler vid maskinen. Den snabbaste säkra maskincykeln är inte användbar om den flyttar defekter eller trängsel en station bort.
07 / ExperimentKör en kontrollerad cykeltidsförsök som ett annat skift kan upprepa
En användbar test börjar med en fråga som "Begränsar formkrets B säker utstötning?" eller "Återstår robotrensningsfördröjningen efter att sensorn har verifierats?" Det börjar inte med "Gör cykeln snabbare." Ange den misstänkta begränsningen, förändringen, det förväntade svaret och de delkontroller som kan avvisa rättegången. Tilldela en person att kontrollera receptredigeringar och en person att registrera resultat så att flera justeringar inte sker mellan proverna.
-
Frys den godkända baslinjen.Spara eller skriv ut de släppta inställningarna, identifiera produktpaketet och behåll godkända prover. Registrera aktuell cykelvariation och accepterad uteffekt under stabila förhållanden.
-
Nämn en begränsning.Använd sekvenstidslinjen, kylkarta, verktygsavläsningar, larmhistorik och nedströmsobservationer. Skriv bevisen som pekar på denna begränsning.
-
Definiera den tillåtna ändringen.Använd dokumentationen för maskin, form och harts. Ställ in en kontrollerad justeringsgräns och en returpunkt. Ändra inte en annan variabel under observationsfönstret.
-
Ställ in avslagstriggers.Inkludera relevanta tecken som instabil form, ofullständig rörelse, heta eller fasta delar, skevhet, dimensionell rörelse, vikt- eller väggfel, blixt, utblåsning, larm, stopp eller osäkert beteende.
-
Kör genom stabilisering.Markera delar efter tid, station, huvud eller hålighet. Bedöm inte det nya tillståndet från den första biten om den ändrade variabeln behöver tid för att nå ett nytt stabilt tillstånd.
-
Mät det accepterade produktionsfönstret.Tillämpa kontrollerade visuella, vikt-, vägg-, dimensions- och funktionskontroller. Inkludera nedströms trimning, testning och packning när de definierar en säljbar del.
-
Behåll, avvisa eller undersök.Behåll ändringen endast när det definierade fönstret passerar och accepterad utdata förbättras. Återställ baslinjen om kvaliteten eller kontrollen försämras. Öppna en verktygs-, verktygs- eller underhållsåtgärd när försöket avslöjar en fysisk orsak.
Provplanen ska matcha linjen. På en dubbelstationsmaskin, inkludera båda sidorna. På en multi-head setup, bevara huvudets identitet. På en form med flera hålrum, bevara hålighetens identitet där det är praktiskt möjligt. Ett medelvärde kan dölja en het krets eller en tunn utgång. Deformblåsningsdefekter guidevisar hur fasta och slumpmässiga mönster leder till olika kontroller.
Provregistreringen bör inkludera det gamla värdet, det nya värdet, tidpunkten för ändringen, ansvarig person, faktisk cykelfördelning, materialparti, nyttotillstånd, prov-ID, uppmätta resultat, avslag och slutligt beslut. Fotografier är användbara för form och defekt plats, men de ersätter inte mått. Om processen återgår till baslinjen, registrera det också. En misslyckad rättegång kan fortfarande förhindra ett annat skifte från att upprepa samma idé.
08 / KapacitetBeräkna uteffekt från accepterade delar, inte torrcykelrörelse
Torrcykelutgång beskriver maskinrörelser utan hela material-, kylnings- och delacceptansbördan. Det är användbart för att kontrollera rörelseförmåga, men det är inte ett löfte om säljbar produktion. En produktionsberäkning måste använda den verkliga delen, harts, mögel, huvud- eller kavitetsräkning, kylsystem, nedströmsutrustning och acceptansmetod. Det är därför Kinggle'sprojektinformationsprocessenfrågar efter produktstorlek, vikt, material, tjocklek och effektkrav innan du rekommenderar en maskin.
Mät accepterad produktion direkt över ett representativt produktionsfönster. Räkna endast delar som klarar de definierade releasekriterierna och registrera planerade stopp, oplanerade stopp, installationsbortfall och avslag separat. Göm dem inte i en enda oförklarlig effektivitetsfaktor. Om linjen producerar flera delar per händelse, stämma av räkningen efter station, huvud eller kavitet så att en inaktiverad utgång inte försvinner inuti totalen.
| Metrisk | Beräkning eller observation | Använda | Vanligt rapporteringsfel |
|---|---|---|---|
| Cykla sekunder | Tid mellan samma händelse över upprepade stabila cykler | Visar hastighet och variation i maskinhändelser | Rapportera den kortaste enskilda händelsen |
| Delar per evenemang | Godkända fysiska delar släpps av en komplett formningshändelse | Kopplar samman huvuden, håligheter och stationer med volym | Förutsatt att varje uttag producerar |
| Teoretisk timproduktion | (3 600 / cykelsekunder) × delar per händelse | Planeringsjämförelse vid oavbrutna förhållanden | Att kalla resultatet garanterad produktion |
| Accepterad timproduktion | Godkända delar / observerade produktionstimmar | Visar användbar utdata från det testade produktpaketet | Räknar rensning, installation eller avvisade delar |
| Ändra resultat | Godkänd utgång efter minus accepterad utgång före, under matchade förhållanden | Testar om redigeringen förbättrade det verkliga målet | Jämföra olika produkter, skift eller verktyg |
Rapportkvalitet vid sidan av hastighet. Inkludera vikt- och väggresultat, kritiska dimensioner, funktionstestresultat, skrot- eller hållräkning, bruksskick och receptrevideringen. En minskning på två sekunder har ingen fristående betydelse utan den ursprungliga cykeln, antal delar, accepterat utbyte och testförhållanden. Den här artikeln publicerar därför inget procentuellt förbättringsmål. Resultatet måste komma från köparens linjedata.
För en ny maskin eller form, definiera utmatningsmetoden före försöket. Kingglesfabriksgodkännandetestguideförklarar hur man kopplar samman den uppmätta körningen med exakta produkt-, material-, mögel- och bruksförhållanden. Användchecklista för startatt etablera ett stabilt tillstånd före timing, ochväxlingsguideför att hålla installationsförluster åtskilda från stadig produktion.
09 / GränserStoppa rättegången när processen tappar kontrollen
Stoppa och återställ det godkända tillståndet om en vakt, förregling, nödstopp eller farlig energikontroll inte fungerar som avsett. Stopp för oväntade maskinrörelser, kollisionsrisk, ovanligt hydrauliskt eller pneumatiskt beteende, skadade tryckkomponenter, elektrisk överhettning, läckor eller oenighet mellan visad återkoppling och fysisk position. Cykeltidsarbete tillåter aldrig drift kring ett fel.
Delvis bevis kan också stoppa rättegången. Håll utkik efter ett parison som inte längre kommer i rätt position, ofullständig formstängning, stigande blixt, instabil vikt, tunna kritiska väggar, utblåsningar, ofullständiga detaljer, fastsättning, trimskador, skevhet, ovala halsar, rockerbottnar, krympning eller funktionstestfel. Formosas processguide kopplar flera av dessa symtom till överdriven värme, otillräcklig kylning, kort cykel eller kylkanaltillstånd. Använd symtomet för att återuppta den korrekta diagnosen istället för att lägga till bred kylningstid utan att hitta orsaken.
Eskalera när begränsningen kräver byte av formkanal, modifiering av form eller blåsstift, byte av styrprogram, byte av förregling, arbete med trycksystem eller drift utanför det kvalificerade hartset och maskinfönstret. Användguide för förebyggande underhållför repeterbara utrustningsfynd. En sliten mekanism kan göra cykeln långsam, men ett snabbare kommando reparerar den inte.
Avsluta projektet med en släppt baslinje. Uppdatera receptet endast genom anläggningens godkännandeprocess, bifoga provet och mätprotokollet och ange vilken produkt, form, harts och maskinkonfiguration resultatet omfattar. Behåll avvisade försök i ändringsloggen. När nästa skift kan reproducera den accepterade cykeln och förklara dess gränser, är förbättringen redo för normal produktion.
10 / SvarVanliga frågor om formblåsningscykeltid
Vad bestämmer extruderingsformblåsningscykeltiden?
Cykeltiden bestäms av den långsammaste erforderliga vägen genom formnings- eller skottberedning, formrörelse, uppblåsning, kylning, avgas, öppning, uttagning och nedströmshantering. Produktgeometri, väggfördelning, hartsbeteende, formkylning, maskinarkitektur och kriterier för accepterade delar påverkar alla den vägen. Mät den faktiska sekvensen och återkopplingssignalerna innan du bestämmer vilken timer som är ansvarig.
Är kylning alltid den längsta delen av en formblåsningscykel?
Kylning upptar större delen av formningscykeln i många polyolefinapplikationer, enligt LyondellBasells formblåsningsguide, men det är inte automatiskt den aktiva begränsningen på varje linje. Parison-leverans, ackumulatorfyllning, formöverföring, robotrensning, trimning eller testning kan styra nästa start. En tidslinje visar om minskad kylning skulle förändra hela cykeln eller bara mata ut den varmare delen.
Hur kan nedkylningstiden minskas utan att orsaka skevhet?
Kontrollera först kylvätsketillförsel- och returförhållandena, kretsbalansen, kanalens renhet, formens temperaturmönster och den varma platsen på delen. Jämför väggfördelning med ritning och godkänd process. Ändra ett dokumenterat tillstånd, låt processen stabiliseras och kontrollera dimensioner och form efter det erforderliga efterutmatningsintervallet. Om samma lokala heta område finns kvar, kan formen eller väggfördelningen behöva teknisk översyn.
Ökar en kortare cykel alltid formblåsningseffekten?
Nej. Effekten ökar endast när den ändrade cykeln är linjebegränsningen och de ytterligare delarna accepteras. En snabbare maskinhändelse kan skapa hetare delar, fler kasseringar, robotstopp, trimningsskador eller en eftersläpning av testare. Jämför accepterade delar per observerad timme under matchade produkt-, material-, form-, användbarhets- och kvalitetsförhållanden. Håll torrcykelrörelse, teoretisk produktion och accepterad produktion som separata siffror.
Hur påverkar parison-programmering cykeltiden?
Parisons programmering ändras där materialet sitter längs produkten. Onödiga tunga områden kan kräva mer kylning, medan alltför tunna områden kan misslyckas med produkttester. På kontinuerliga maskiner kan väggprofilen också synkroniseras med cykeltiden, så en tidsändring kan ändra profilplaceringen. Verifiera väggplaceringar, delvikt och profilinriktning efter en cykeländring istället för att anta att den sparade kurvan förblir korrekt.
Vilken data ska skickas till Kinggle för ett cykeltidsproblem?
Skicka maskinmodell och kontrollversion, produktritning, form- och verktygs-ID, hartskvalitet och parti, receptrevision, cykelvideo inspelad från en säker plats, händelsetidslinje, larmhistorik, delvikt och väggkarta, kritiska dimensioner, defektfoton, observationer av maskininloppsluft och kylvatten, orsaker till nedströms stopp och accepterad effekt under en definierad period. Dessa bevis hjälper till att separera orsaker till kylning, verktyg, kontroller, verktyg, material och linjebalans.

Diskutera produkten och cykeln som ett system
Skicka den faktiska delritningen, harts, mögel, maskinkonfiguration, aktuell cykeltidslinje, observationer av verktyg och uppmätta kvalitetsresultat. Kinggle kan granska bevisen kring maskinen, verktyg, kontroller och produktionsmål.
Skicka din produktionsdataKällor som används för den här guiden
Kinggle-värdade manualer stödjer uttalanden om de dokumenterade kontrollerna och maskinsekvensen. Polymerproducentguider stödjer kylnings- och defektförhållandena. OSHA-källor ingår för den amerikanska säkerhetsgränsen. Ingen av dessa källor tillhandahåller ett universellt cykelmål för varje produkt eller maskin.
- Kinggle-hosted automatisk formblåsningsmaskin Användarmanual, tillgänglig 8 september 2026.
- Moog DigiPack III Parison Wall Thickness Controller Manual, MRJ06301, värd av Kinggle, tillgänglig 8 september 2026.
- LyondellBasell, en guide till polyolefinblåsning, tillgänglig 8 september 2026.
- Formosa Plastics, Polyeten Extrusion Formblåsning Process Guide, tillgänglig 8 september 2026.
- OSHA 29 CFR 1910.147, Kontroll av farlig energi, tillgänglig 8 september 2026.
- OSHA 29 CFR 1910.212, Allmänna krav för alla maskiner, tillgänglig 8 september 2026.