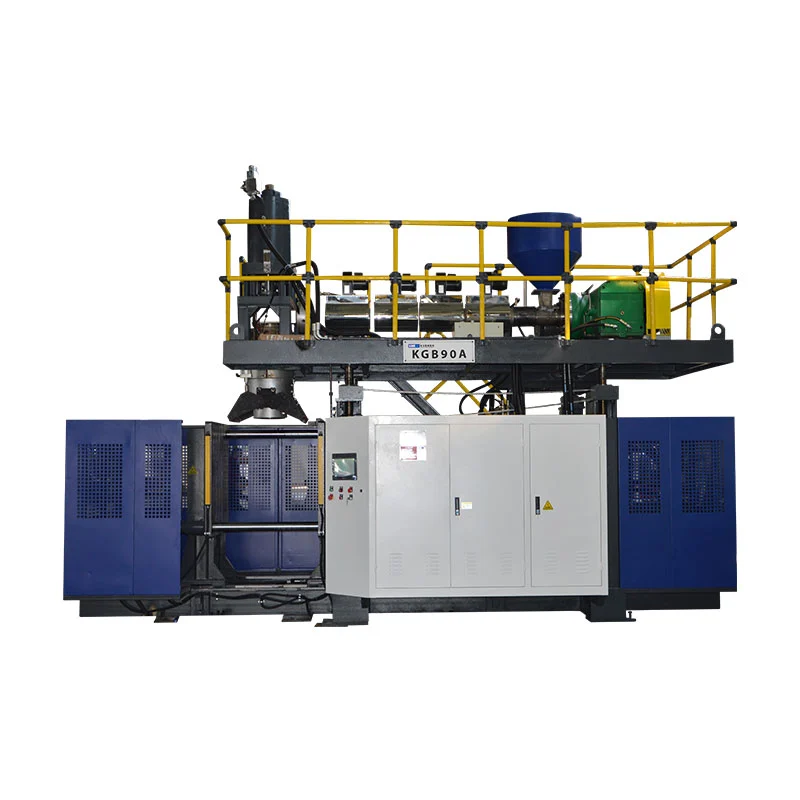
Det mest användbara energimåttet för formblåsning är inte installerad effekt eller en momentan kW-avläsning, eftersom ingen av dem visar hur mycket säljbar produktion som kom från den energi som förbrukades under stabila, specificerade produktionsförhållanden.Använd el uppmätt under ett stabilt produktionsfönster, dividera den med accepterad effekt från samma tidsinställda fönster och registrera gräns, mätarpositioner, produkt, mögel, harts, cykel och kvalitetsregler. För en full driftskostnadsöversikt, mät först formblåsningsmaskinen, lägg sedan till allokerad tryckluft, kylning, materialhantering, skrothantering och nedströmslaster när de sitter utanför huvudmaskinens mätare, utan att räkna samma energi två gånger.

De fem siffrorna värda att sätta på en rapport
- Maskinel under testet, i kWh
- Genomsnittlig aktiv effekt under samma fönster, i kW
- Extruderad massa och accepterad produktmassa
- Godkända delar gjorda under testet
- Tilldelad luft, kyla och nedströms energi
| Mätvy | Typisk gräns | Bästa nämnaren | Fråga den svarar |
|---|---|---|---|
| Ansluten last | Installerade motorer, värmare, reglage och utvalda tillbehör | Ingen | Hur ska den elektriska infrastrukturen dimensioneras? |
| Huvudmaskinenergi | Inkommande leverans till formblåsningsmaskinen | kg extruderade, accepterade kg eller accepterade delar | Vad förbrukar den här maskinen under en definierad körning? |
| Produktrelaterad energi | Definierad maskingräns, form och specificerad produkt | kg uppmätt produktion | Hur kan två produktförsök jämföras? |
| Full-line energi | Maskin plus allokerad kompressor, kylare och linjeutrustning | accepterade kg eller godkända delar | Vilken el hör hemma i produktkostnadsmodellen? |
Börja med att dra energigränsen
"Hur mycket kraft använder en formblåsningsmaskin?" låter enkelt. Det är inte ett mått. Svaret ändras med linjen som dras runt utrustningen. En huvudinkommande mätare kan innefatta extrudern, värmare, hydraulsystem, klämmor, kontroller och ansluten robot. Det kan utesluta den centrala luftkompressorn och kylaren. En annan anläggning kan placera lokal kylutrustning inuti maskinpanelen. Dessa avläsningar kan inte jämföras förrän gränsen anges.
Den officiellaEUROMAP rekommendationslistadelar upp detta problem i två dokument för formblåsningsmaskiner. EUROMAP 46.1 tar upp maskinrelaterad energieffektivitet. EUROMAP 46.2 tar upp energi som används för att tillverka en specificerad produkt med en given form. Båda dokumenten är version 1.0 från januari 2014. De finns kvar på EUROMAPs aktuella sida med tekniska rekommendationer.
Den distinktionen är användbar i en fabrik. Ett standardiserat maskintest kan beskriva maskinens beteende under angivna förhållanden. Ett produkttest svarar på en annan kommersiell fråga. Den visar energin som används vid tillverkning av en definierad behållare, del eller tank. Ingen avläsning inkluderar automatiskt hela anläggningen. Kompressorrummet, kylanläggningen, hartssystemet, kvarnen, transportören, trimmern och läckagetestaren kan sitta utanför maskinmätaren.
Rita ett enkelt enradsdiagram innan du installerar mätare. Markera den inkommande maskinförsörjningen. Märk varje hjälptillförsel. Lista sedan centrala tjänster som passerar gränsen. Registrera all belastning som delas av andra linjer. En delad kompressor kan inte helt tilldelas en formblåsare. En kylare som serverar fem maskiner behöver också en tilldelningsmetod.
Använd energi per kilogram och energi per accepterad del
Genomsnittlig effekt och energi är relaterade, men de är inte utbytbara. Kilowatt beskriver en användningshastighet. Kilowatt-timmar beskriver energi som förbrukas över tid. EUROMAP 46.1 definierar total maskinenergi som medelaktiv effekt multiplicerat med mätintervallet. Den definierar specifik energiförbrukning som den energi dividerad med den extruderade massan under samma intervall.
KWh/kg-värdet är värdefullt för process- och maskinjämförelse. Det normaliserar olika löplängder. Den klarar också delar av annan storlek bättre än kWh per cykel. Ändå inkluderar extruderad massa material som kanske inte blir accepterad produkt. Flash, tails, startrensning, avvisade behållare och testbitar kan förändra affärsresultatet.
Lägg till ett andra mått för fabrikskalkylering. Dela relevant linjeenergi med accepterade delar eller accepterad massa. Använd den enhet som matchar hur produkten säljs och kontrolleras. En flaskproducent kanske föredrar kWh per 1 000 accepterade flaskor. En stor industridelproducent kanske föredrar kWh per accepterad del. Ett materialfokuserat team kan välja kWh per accepterat kilo.
Behåll båda nämnarna. Gapet mellan extruderad massa och accepterad massa exponerar utbytesförlust. En process kan visa ett bra maskinkWh/kg resultat men ändå slösa energi genom rejekt. En annan process kan använda något mer kraft men producera fler accepterade delar under samma period. En läsning ensam kan inte visa den avvägningen.
Använd inte ansluten last som ett förbrukningsresultat. Ansluten last hjälper till att dimensionera transformatorer, kablar och skyddsanordningar. Faktisk driftenergi beror på cykel, harts, mögel, kontrollstrategi och produktionsläge. Kingglesbruksplaneringsguideförklarar denna skillnad för fabriksberedning.
Mät först efter att processen blivit stabil
En kort mätaravläsning tagen under uppvärmningen beskriver inte produktionen. Fatvärmare kan fungera annorlunda än deras fasta mönster. Hydrauloljan kan fortfarande ändra temperatur. Operatörer kan korrigera parisonlängden eller ta bort startdelar. Nämnaren är också svag eftersom få accepterade produkter har räknats.
EUROMAP 46.2ger en specifik produkttestmetod. Produkten måste uppfylla kundens krav. Maskinen måste gå automatiskt utan manuellt ingrepp i minst 15 minuter. Pipan måste ha hållit sig vid börtemperatur i minst 15 minuter. En hydraulisk maskin måste också nå stabil oljetemperatur och hålla den i minst 15 minuter.
Den formella mätningen varar sedan i minst 10 minuter och omfattar minst 15 cykler. Den uppsamlade produktmassan vägs. EUROMAP kräver också instrumentering certifierad enligt de refererade IEC 62053-22:2003 mätarklasserna. Dessa villkor hör till den rekommendationen. En anläggning kan välja ett längre fönster när normal variation, flera stationer eller nedströmshändelser behöver mer täckning.
| Före det tidsinställda fönstret | Under fönstret | Efter fönstret |
|---|---|---|
| Bekräfta godkänd produkt, form, material och recept | Håll mätare och utdata tidsstämplar i linje | Väg den definierade produktionsmassan |
| Nå stabil automatisk produktion | Spela in larm, stopp och manuella åtgärder | Räkna accepterade delar och avslag |
| Bekräfta termiska och bruksförhållanden | Ändra inte processinställningar | Genomför de kvalitetskontroller som krävs |
| Nollställ eller registrera varje relevant mätare | Observera alla stationer, huvuden och håligheter | Spara recept, mätare och inspektionsregister |
EUROMAP 46.2 identifierar också dokumentation som behövs för jämförelse. Det inkluderar maskinidentitet, installerad effekt, skruvdetaljer, fatisolering, delvikt, väggtjocklek, material och leverantör. Cykeldetaljer, kläminformation, temperaturer, mättid, cykelantal och genomsnittlig effektfaktor hör också till journalen. Denna detaljnivå håller resultatet knutet till körningen som producerade det.
För rutinmässigt fabriksarbete, bygg ett repeterbart testblad från dessa idéer. Markera eventuella avvikelser från EUROMAP-metoden. Kalla inte en informell kontroll för ett EUROMAP-test om förhållandena och instrumenten var annorlunda. Det kan fortfarande vara användbar intern data när dess metod är tydlig.
Ta reda på vilka maskinlaster som förbrukar el
En helmaskinsmätare visar storleken på problemet. Den identifierar inte orsaken. Huvudkonsumenterna tillhör vanligtvis ett fåtal fysiska system. Extruderns drivning flyttar och mjukgör material. Fat- och huvudvärmare styr det termiska tillståndet. Formningssystemet driver klämma och stationsrörelse. Reglage, fläktar, pumpar och lokala kylanordningar lägger till mindre eller intermittenta belastningar.
EUROMAP 46.1 tillhandahåller valfria delsystemmätningar av denna anledning. Den separerar extrudermotorn och drivningen från termoreglering av cylinder och huvud. Det definierar också formningssystemets energi. Rekommendationen inkluderar tillägg för vätskekylning och ackumulatorhuvudenergi när dessa system gäller. Dessa kategorier erbjuder en användbar diagnostisk karta även när en anläggning inte kör det formella klassificeringstestet.
Börja med en tidsplott, inte ett medeltal. Matcha kraftförändringar till verkliga maskinhändelser. En jämn extruderbelastning har en annan orsak än en skarp spännrörelsetopp. Värmarens cykling bör ses bredvid zontemperaturer. Ett hydraulsystem kan dra ström medan maskinen väntar. En ansluten kvarn kan starta först efter att en flashbatch når den.
Nästa steg beror på mönstret. Stigande extruderingsbelastning kan motivera kontroller av materialtillstånd, skruvtillstånd eller mekaniskt motstånd. Överdriven värmeaktivitet kan peka mot värmeförluster, kontrollbeteende eller en instabil process. Kontinuerlig pumpbehov under väntan kräver en annan utredning. Dechecklista för förebyggande underhållhjälper till att skilja energisymtom från slitage, läckage, kylningsbegränsningar och dålig kondition.
Justera inte flera system samtidigt. Spara den stabila baslinjen först. Ändra en bevisad orsak. Upprepa sedan samma produkttest. Detta skyddar kopplingen mellan handling och resultat. Den visar också om lägre maskineffekt orsakade ytterligare en förlust, såsom längre cykeltid eller sämre smältstabilitet.
Tillsätt tryckluft och kyla vid anläggningens gräns
Maskinens elmätare kan missa två viktiga fabriksbelastningar. Blåsluft produceras på andra ställen i många anläggningar. Kylvatten kan komma från en central kylare och en pumpsats. Inget av verktygen är gratis. Båda måste mätas eller tilldelas innan fabriken kan uppskatta fulllinjeel per accepterad del.
För tryckluft, registrera tryck och flöde vid maskinen under produktionen. Enbart tryck är inte en mängd luft. Enbart flöde avslöjar inte det levererade skicket. Notera drifttiden, mottagarens beteende, torkanordningen och andra användare på huvudet. Läckor och olämplig användning kan också förvränga hela anläggningen.
Det amerikanska energidepartementet upprätthåller enresurs för tryckluftssystemmed vägledning om analys, kontroller, lagring, tryck, läckor och systemkostnad. DessMEASUR-plattforminkluderar även kalkylatorer för tryckluft, motorer, pumpar och andra anläggningssystem. Dessa verktyg kan stödja en bedömning. Den faktiska kompressorns prestanda och uppmätta systemdata måste fortfarande driva allokeringen.
För kylning, definiera vad mätaren täcker. En lokal kylare kan mätas direkt med sina pumpar. En central anläggning behöver en transparent metod baserad på uppmätt elektrisk energi och ledningens tilldelade belastning. Framlednings- och returtemperaturer, flöde, omgivningsförhållanden och samtidiga användare kan ha betydelse. Omvandla inte kylvattenflödet till elektrisk energi med en generisk faktor.
Kingglesverktygsguide för formblåsningrekommenderar separat mätning för tillförlitliga produktkostnadsdata. Den noterar också att en hellinjemätare kan inkludera kompressor, kylare, kvarn, transportör och nedströmsutrustning. Använd det tillvägagångssättet när anläggningens layout tillåter det. I annat fall håll varje tilldelningsformel synlig.
Anslut energi med cykeltid, delvikt och avslag
Energieffektivitet är ett produktionsresultat. Den lägsta momentana kW skapar inte alltid den lägsta kWh per accepterad del. En maskin kan dra mer kraft när den rör sig, men ändå klara mer acceptabla produkter på en timme. En annan inställning kan minska medeleffekten men förlänga cykeln. Nämnaren avgör vilket resultat som har betydelse.
Cykeltiden är den första anslutningen att kontrollera. Använd metoden i Kinggle'scykeltidsoptimeringsguide. Mät begränsningssteget och jämför sedan accepterad utdata. En kortare timer är inte en besparing om den orsakar hetare delar, dimensionell drift eller nedströms trafikstockning. Registrera både medeleffekt och uppmätt energi över samma produktionsfönster.
Delvikt och väggfördelning påverkar också energiresultatet. Mer material kräver mjukning och värmeavlägsnande. Ändå är en lägre totalvikt inte automatiskt acceptabel. Kritiska väggar måste fortfarande uppfylla produktkravet. Användparison programmeringsguideför att koppla profiländringar med uppmätta väggplaceringar. Användformdesignguidenär en lokal kylgräns kommer från verktyget.
Avvisade förtjänar en egen rad på energibladet. El som används för en avvisad del har redan förbrukats. En del material kan återvinnas, men maskintiden, luften och kylningen återvinns inte. Spåra startrensning, blixt, svansar, visuella avslag och funktionstestavslag separat. Kingglesguide för felsökninghjälper till att koppla vanliga fel till att bearbeta bevis.
Byten och starter kan dominera korta order. Uppvärmning, rening, färgövergång och förstahandsgodkännande förbrukar energi innan säljbar produktion börjar. Användchecklista för startochväxlingsguideatt registrera den förlusten. Rapportera energi i stationärt tillstånd och energi på ordernivå separat. Var och en svarar på en giltig men olika fråga.
Jämför servohydrauliska och andra drivsystem rättvist
Enhetsetiketter kan hjälpa en köpare att förstå arkitekturen. De kan inte ersätta ett produkttest. En servohydraulisk maskin, konventionell hydraulisk maskin och elektriskt driven design kan hantera tomgångsperioder på olika sätt. Deras resultat beror också på klämrörelser, extruderdrift, ackumulatordrift, pumpdimensionering, kontroller och nödvändig produktionstakt.
Börja med samma produkt. Håll form, material, delvikt, väggkrav och acceptanstest jämförbara. Inkludera samma hjälpgräns. Kör sedan varje maskin med en stabil godkänd process. En jämförelse som görs med en maskin i torrcykel och en annan som tillverkar färdiga delar har litet kommersiellt värde.
Titta på effektspåret samt den slutliga kWh. Dynamiska belastningar kan stiga under formrörelser eller ackumulatorns utskjutning. Inaktiv efterfrågan kan ha betydelse när sekvensen innehåller väntan. Extrudering och uppvärmning kan dominera ett annat jobb. På en multi-head-maskin ändras den användbara utdata per händelse igen. Demulti-head och multi-cavity guideförklarar varför delar per cykel måste definieras.
Maskinlayout kan också ändra nämnaren. Aenkelstations- eller dubbelstationslinjekan överlappa extrudering, kylning och delhantering på ett annat sätt. Det garanterar inte ett energiresultat. Produkten, cykelbalansen, kylkapaciteten och nedströmsledningen bestämmer accepterad effekt.
Be leverantörer ange testgräns och villkor. Begär maskinenergi, accepterad effekt, extruderad massa och kvalitetsbevis från samma intervall. Om ett procentuellt besparingsanspråk erbjuds, be om båda originalmåtten. Fråga också vilken utrustning som satt utanför varje meter. Detta förvandlar ett drivsystemsanspråk till en jämförelse som ingenjörskonst och inköp kan granska.
Kör ett åttastegs anläggningsenergitest
Anläggningen behöver ingen komplicerad instrumentpanel för att börja. Den behöver ett kontrollerat test, lämpliga mätare och en tydlig effekträkning. Kvalificerad elektrisk personal bör installera eller ansluta instrument enligt anläggningens säkerhetsrutiner. Produktions- och kvalitetspersonal bör godkänna produktvillkoren före den tidsinställda körningen.
- Definiera produkten och acceptansregeln.Anteckna ritningen, detaljrevision, form, harts, färg, omslipningsregel, målvikt och nödvändiga kontroller. Ange vilka delar som räknas som accepterade.
- Rita mätargränsen.Märk huvudmaskinen, lokala hjälpmedel, kompressortilldelning, kyltilldelning och nedströmsbelastningar. Ge varje meter ett namn.
- Kontrollera instrument och tidsstämplar.Använd mätare som är lämpliga för mätningen. Rikta in klockorna som används för el, maskincykler och produktionsräkningar.
- Nå stabil automatisk produktion.Bekräfta termiskt tillstånd, verktyg och kvalitet. För ett EUROMAP 46.2-test, följ dess angivna stabilitets- och instrumenteringskrav.
- Mät utan att ändra receptet.Registrera startvärden, slutvärden och produktionsfönstret. Notera larm, stopp, manuella ingrepp och ovanliga hjälphändelser.
- Räkna massa och accepterad utdata.Väg den definierade produktionsmassan. Räkna accepterade delar, avslag, blixtar, svansar och annat uteslutet material med hjälp av tydliga kategorier.
- Beräkna de parade mätvärdena.Rapportera maskin kWh/kg och energi per accepterad del eller accepterat kilogram. Lägg till anläggningsverktyg endast genom den dokumenterade tilldelningen.
- Upprepa en kontrollerad förändring.Åtgärda en påvisad förlust, återställ stabila förhållanden och upprepa samma test. Behåll den nya inställningen endast när kvalitet och säkerhet förblir godkända.
Spara rådata. Ett slutligt förhållande räcker inte för senare felsökning. Lagra mätaravläsningar, cykelräkningar, delvikter, inspektionsresultat, receptrevision och fotografier av mätarplatser. Om kraftregistreringen är tillgänglig, förvara den tillsammans med maskinens händelselogg.
Granska resultatet med mer än en avdelning. Underhåll kan förklara pump-, värmare- och kylningsbeteende. Produktionen kan förklara väntan och korta stopp. Kvalitet definierar den accepterade nämnaren. Inköp behöver ett resultat som kan placeras in i en kostnadsmodell. En delad rapport förhindrar ett team från att förbättra sitt antal samtidigt som förlusten flyttas någon annanstans.
AnvändHMI och larmguideför att separera kommandon från faktiska maskintillstånd. Användfabriksgodkännandetestguidenär testet stöder ett maskinköp. Energibevis bör ligga bredvid bevis för produktkvalitet och produktion, inte ersätta dem.
Schemalägg en upprepad kontroll efter att processen har återgått till normal produktion. Ett endagsresultat kan påverkas av underhållsskick, omgivningstemperatur eller ett tillfälligt nyttoproblem. Att trenda samma produkt och gräns visar om vinsten förblir verklig. Det ger också fabriken en tidig signal när energi per accepterad del börjar driva.
Förvandla energiförbrukningen till en köpfråga
Ett användbart citat börjar med produkten, inte ett allmänt effektivitetsadjektiv. Kinggles strömförsäljningsprocessenfrågar köpare om produktfoton eller ritningar, vikt, storlek, material, tjocklek, effekt och behov av kemikaliebeständighet. Dessa ingångar definierar också en meningsfull energidiskussion.
Be om ansluten last och förväntad driftdata separat. Ansluten last stöder den elektriska designen. Ett produktrelaterat test stöder uppskattningen av produktionskostnaden. Begär mätargräns, testtid, maskinskick, form, harts, bruttoextruderad massa, accepterad produktion och kvalitetskontroller. Ange om tryckluft och kyla ingår.
För ett nytt projekt, kom överens om testet innan maskinförsöket. Välj produkt och material. Frys acceptanskriterierna. Identifiera vem som levererar mätaren och vem som verifierar räkningarna. Bestäm hur uppstart, avslag, blixt och återvunnet material ska behandlas. Om EUROMAP 46.2 är den överenskomna metoden, ange den i testplanen och följ dess villkor.
Använd resultatet som en del av totalkostnaden. El spelar roll, men maskinen måste fortfarande tillverka den produkt som krävs. Granska utgångsstabilitet, avkastning, växlingsförlust, underhållstillgång, reservdelar, arbetskraft och nedströmskompatibilitet. Ett svagt antagande kan uppväga en liten skillnad i steady-state kWh.
Kinggle levererar bådaformblåsningsmaskiner för kontinuerlig extruderingochackumulatorformblåsningsmaskiner. Lämplig mätplan beror på den valda konfigurationen och produkten. Skicka produktritningen och fabriksinformation innan du begär en projektuppskattning.
Vanliga frågor
Hur mycket el använder en formblåsningsmaskin?
Det finns ingen pålitlig universell figur. Förbrukningen ändras med maskinkonfiguration, extruderstorlek, drivsystem, värmare, produkt, form, harts, cykel och medföljande hjälpmedel. Mät kWh under ett stabilt produktionsfönster. Dela den med extruderad massa och accepterad utgång. Håll den anslutna lasten åtskild eftersom den används för dimensionering av elektriska system, inte för produktenergikostnad.
Vilket är det bästa energieffektivitetsmåttet för formblåsning?
Använd minst två mätvärden. MaskinkWh per kilogram extruderad massa stödjer teknisk jämförelse. Full-line kWh per accepterad del eller accepterat kilogram stödjer produktkostnad. Rapportera genomsnittliga kW och totala kWh som stöddata. Varje resultat bör identifiera produkten, mögel, material, kvalitetsregler och mätargräns.
Visar installerad effekt normal maskinförbrukning?
Nej. Installerad eller ansluten ström hjälper ingenjörer att dimensionera transformatorer, kablar, brytare och isoleringsutrustning. Inte varje last körs med full effekt under hela produktionen. Faktisk energi beror på tid och drifttillstånd. Använd en lämplig energimätare vid stabil produktion istället för att uppskatta el från enbart märkskylten.
Ska kompressor och kylare inkluderas?
Inkludera dem när du beräknar full-line energi eller produktkostnad. Håll dem åtskilda när du rapporterar en huvudmaskinmätning. Centrala system behöver en dokumenterad tilldelning eftersom de kan betjäna flera linjer. Kontrollera mätarkartan först så att lokala kompressorer, kylare eller pumpar inte räknas två gånger.
Använder en servohydraulisk formblåsningsmaskin alltid mindre energi?
Bestäm inte bara från enhetens etikett. Jämför maskiner samtidigt som du gör samma accepterade produkt under likvärdiga förhållanden. Inkludera samma hjälpmedel och mät samma tidsfönster. Tomgångsbehov, klämrörelse, extrudering, uppvärmning, ackumulatordrift och cykelbalans kan förändra resultatet för varje applikation.
Hur kan en fabrik minska energin per accepterad del?
Mät strömförlusten innan du ändrar inställningar. Vanliga undersökningsområden inkluderar efterfrågan på tomgång, luftläckor, kylningsbegränsningar, värmarens tillstånd, hydrauliskt beteende, långa cykelsteg, avfall och omställningsavfall. Korrigera en bevisad orsak och upprepa sedan samma produkttest. Behåll ändringen endast när produktion, kvalitet, säkerhet och maskinskick förblir acceptabla.
Behöver du en energitestplan för din produkt?
Dela produktritning, material, målvikt, produktion, forminformation och tillgängliga fabriksverktyg. Kinggle kan använda dessa detaljer för att definiera maskinkonfigurationen och en mätbar acceptansgräns.
Skicka dina produktkravKällor kontrollerade för den här guiden
- EUROMAP tekniska rekommendationer, aktuell lista som visar EUROMAP 46.1 och 46.2 under Blow Moulding, kontrollerad 9 september 2026.
- EUROMAP 46.1, version 1.0, januari 2014, maskinrelaterade energidefinitioner och delsystemmätning.
- EUROMAP 46.2, version 1.0, januari 2014, produktrelaterad energimetod, stabila driftförhållanden och dokumentation.
- U.S.A. Department of Energy, Compressed Air Systems, systembedömning och tekniska resurser, kontrollerade 9 september 2026.
- US Department of Energy, MEASUR, analysverktyg för anläggningssystem, kontrollerade 9 september 2026.
- Kinggle, formblåsningsmaskin Utility Krav, maskin- och full-line verktygsgräns, kontrollerad 9 september 2026.
- Kinggle säljprocess, produktinformation begärd för projektdefinition, kontrollerad 9 september 2026.