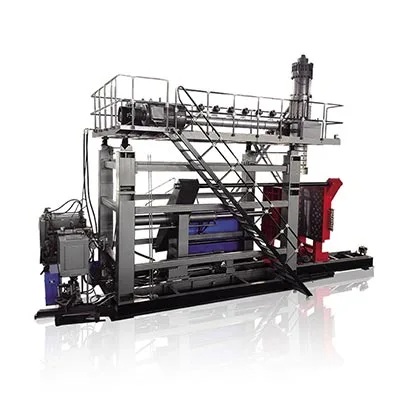
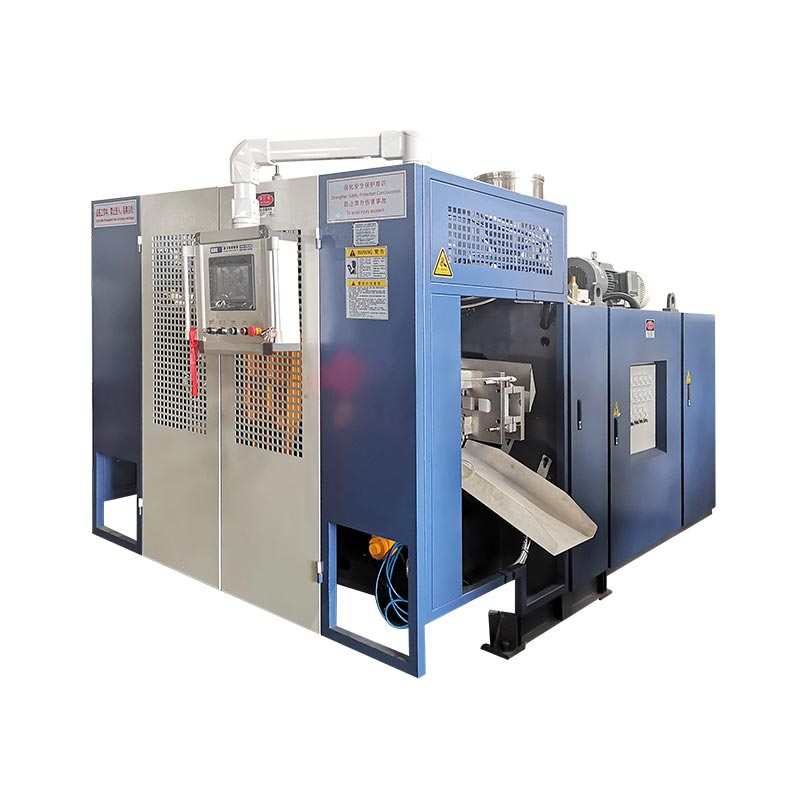
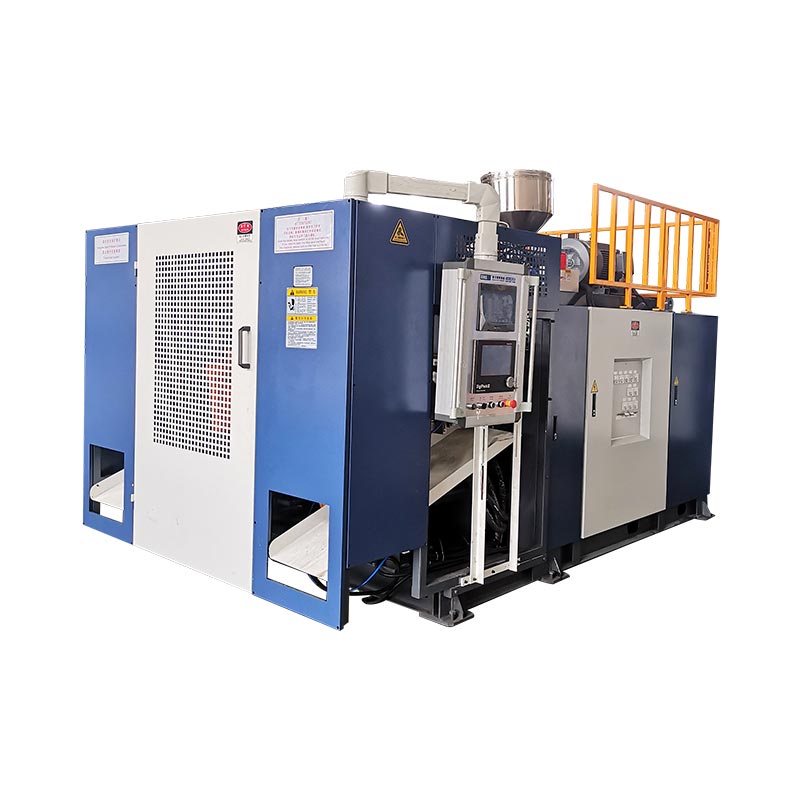
Välj Kinggle KGB90A när den godkända produkten kan använda den publicerade singelextruderlayouten och inte kräver KGB90AP:s två smältströmmar, efter att dess material, produktion och produkttester har definierats.Välj KGB90AP när produktspecifikationen verkligen kräver dubbel- eller dubbelfärgad extrudering, eftersom dess nuvarande produktsida listar två 70 mm skruvar och de två materialströmmarna måste inspekteras separat. Innan endera valet, bekräfta formen kuvert, brutto formmassa, harts, väggstruktur, accepterad produktion och fabriksverktyg mot den färdiga delen istället för att förlita sig på 60L kapacitetsetiketten ensam.

Fem beslut att fatta innan du ber om en offert
- En smältström eller två
- Maximal brutto prästmassa
- Färdig formstorlek och gränssnitt
- Accepterad utgång med den riktiga produkten
- Maskin och full-line utility omfattning
KGB90A
Publicerad med en 90 mm skruv och en 45 kW extrudermotor. Börja här för ett enströms produktkoncept, med förbehåll för projektbekräftelse.
KGB90AP
Publicerad med två 70 mm skruvar och två 22 kW extrudermotorer. Dess uttalade syfte är produktion i dubbla lager eller dubbla färger.
| Publicerad artikel | KGB90A | KGB90AP | Urvalets betydelse |
|---|---|---|---|
| Maximal containerkapacitet | 60 L | 60 L | Nominell kapacitet bevisar inte att en specifik del passar. |
| Extruderarrangemang | En 90 mm skruv | Två 70 mm skruvar | Detta är huvudmodellskillnaden för vägg- och färgstruktur. |
| Extrudermotoreffekt | 45 kW | 2 x 22 kW | Installerad motorklassificering är inte produktens energiresultat. |
| Publicerad HDPE smältkapacitet | 130 till 160 kg/h | 130 till 160 kg/h | Bekräfta kapaciteten med det faktiska harts- och bruttobehovet. |
| Ackumulatorkapacitet | 6,6 L | 6,6 L | Kontrollera skottvolymen och massan mot hela ämnet. |
| Publicerad PE-ackumulatorvikt | 4,95 kg | 4,95 kg | Enbart delvikten exkluderar blixt, svansar och processtillägg. |
| Spännkraft | 280 kN | 280 kN | Prognostiserat område och processbehov kräver fortfarande översyn. |
| Maximal formstorlek, B x H | 700 x 980 mm | 700 x 980 mm | Den färdiga formen måste passa båda dimensionerna. |
| Formens tjockleksområde | 460 till 550 mm | 460 till 550 mm | Inkludera insatser, bakplåtar och monteringsdetaljer. |
| Maskinstorlek, L x B x H | 5,45 x 3,5 x 4,2 m | 5,45 x 3,5 x 4,2 m | Detta är maskinens kuvert, inte hela produktionscellen. |
| Maskinens vikt | 14 t | 15 t | Använd det slutliga allmänna arrangemanget för grundläggning och hantering. |
Källa: nuvarande KinggleKGB90A produktsidaochKGB90AP produktsida, kontrollerad 9 september 2026. Siffrorna är publicerade referenser, inte en garanti för varje konfiguration.
Det första beslutet är väggstrukturen, inte 60L-etiketten
Båda modellerna har samma nominella kapacitet på 60L. Den delade etiketten gör dem inte utbytbara. KGB90A produkttabellen listar en 90 mm skruv. KGB90AP-bordet listar två 70 mm skruvar. Kinggle uppger att dubbelextruderingssystemet är avsett för produktion i dubbla skikt eller dubbla färger.
Börja med produktritningen. Markera varje erforderligt vägglager, färgområde och materialström. Ange varför var och en existerar. En andra extruder motiveras av ett produktkrav. Det bör inte läggas till bara för att en mer komplex maskin låter mer kapabel.
För en enströmsprodukt är KGB90A den enklare publicerade arkitekturen. Det slutliga förslaget behöver fortfarande granskas av material och verktyg. Sidan listar PE, PP och ABS som materialfamiljer, men den listan bevisar inte att varje betyg kommer att behandlas med samma utdata. Smältbeteende, produktgeometri och acceptanstester förblir projektinsatser.
För en specificerad produkt med dubbla lager eller dubbla färger tillhandahåller KGB90AP de två publicerade extruderingsströmmarna. Offerten måste gå längre. Den bör identifiera vilken harts eller färg som matar varje ström. Det bör också ange mållagerförhållande, uppstartsmetod och besiktningsplan. Två extruders skapar kapacitet. De definierar inte en färdig väggspecifikation själva.
Undvik att förväxla skikt med munstycksutlopp eller mögelhåligheter. Ett lager löper genom produktväggen. Ett munstycksutlopp bildar ett parison. Ett hålrum utgör en del. Kinggleshuvud, hålrum och lagerstyrningskiljer dessa räkningar åt. Lägg varje räkning på sin egen RFQ-linje.
Vad de två publicerade tabellerna säger om den delade plattformen
De aktuella modelltabellerna visar ett gemensamt formningshölje. Båda listar 280 kN spännkraft och en 960 x 980 mm formplatta. Båda visar en maximal formstorlek på 700 x 980 mm. Det publicerade formtjockleksintervallet är 460 till 550 mm. Den angivna ackumulatorkapaciteten är 6,6 L, med en PE-ackumulatorvikt på 4,95 kg.
Dessa likheter gör extruderarrangemanget mer synligt. KGB90A använder en 90 mm skruv med en listad 45 kW extrudermotor. KGB90AP använder två 70 mm skruvar med två 22 kW motorer. Båda sidorna publicerar ett HDPE-smältkapacitetsområde på 130 till 160 kg/h.
Lägg inte till de två KGB90AP-kapacitetssiffrorna om inte tabellen uttryckligen visar separata utgångar. Det gör det inte. Det publicerade sortimentet beskriver redan modellen. En dubbelextruderlayout kan dela upp bruttosmältan mellan strömmar, men det godkända skiktförhållandet avgör varje ströms verkliga efterfrågan. Fabriken behöver det förhållandet innan limning av hartshantering och kör ett försök.
Maskinmåtten är också publicerade som lika med 5,45 x 3,5 x 4,2 m. Den listade vikten ändras från 14 t för KGB90A till 15 t för KGB90AP. Den skillnaden på ett ton är användbar för tidig planering. Det räcker inte för den slutliga grundläggningen, lyft- eller fraktplanen.
De två borden bär också samma torrcykeletikett. Behandla det endast som en referens för maskinrörelse. Den identifierar inte en testbehållare, harts, delvikt, kyltid eller avvisningsregel. En produktartikel bör göra den gränsen tydlig istället för att förvandla en kataloglinje till ett produktionslöfte.
Där KGB90A är den mer direkta utgångspunkten
KGB90A är modellen med en extruder i denna jämförelse. Dess publicerade sida listar en 90 mm skruv, ett 24 L/D-förhållande och en 45 kW extrudermotor. Kinggle listar också en MOOG 100 tjocklekskontroller, robotarm och bottenblåsningssystem som en del av standardmodellbeskrivningen.
Denna layout är en praktisk utgångspunkt när den godkända produkten använder en smältström. Möjliga applikationer listade av Kinggle inkluderar kemiska förpackningstunnor, staplingshinkar, utomhusvattentankar, biltankar, leksaker, bildelar, verktygslådor och trafikbarriärer. Listan visar produktbredden. Det intygar inte att varje artikel i dessa grupper passar en form eller ett recept.
Skicka den faktiska delen innan du antar passform. En 60L smal tank och en 60L bred verktygslåda kan ha väldigt olika projicerade ytor. Deras formar kan också skilja sig åt i bredd, höjd och tjocklek. Handtag, djupdrag, skär och avskiljningslinjer påverkar den erforderliga press- och klämbelastningen. Den maximala produktvolymen är endast ett screeningvärde.
Enkelsträngsprutarrangemanget gör också materialbanan lättare att definiera. Det finns en huvudhartsström att torka, mata, färga och rensa. Det tar inte bort processarbete. Hartsförändringar, färgförändringar och omslipningsregler påverkar fortfarande uppstart och byte. DeHDPE och PP guideförklarar varför materialnamn ensamma inte anger receptet.
Välj KGB90A först efter att produktkravet stöder det. Om köparen senare lägger till ett andra lager eller en separat synlig färgström, kan den förändringen påverka hela extruderings- och formhuvudpaketet. Det är billigare att sätta upp väggstrukturen innan maskinkonstruktionen fryses.
Vad KGB90AP lägger till och vad den fortfarande behöver från köparen
Kinggle beskriver KGB90AP som den dubbla extruderingsmodellen för dubbla lager eller dubbelfärgsarbete. Dess aktuella tabell listar två 70 mm skruvar och två 22 kW extrudermotorer. Den publicerade maximala behållarkapaciteten, klämdata, formkuvert och ackumulatorfigurer matchar KGB90A-tabellen.
Den extra extruderingsströmmen är den avgörande skillnaden. Det låter projektet mata två specificerade smältströmmar in i formhuvudsystemet. Dessa strömmar kan representera två färger eller en designad lagerstruktur. Köparen måste tillhandahålla materialparet och det erforderliga förhållandet mellan dem. Kompatibilitet bör inte antas från orden "dubbelt lager."
Skiktkontroll behöver också en inspektionsmetod. Bestäm om fabriken ska kontrollera total väggtjocklek, individuell lagerfördelning, färggräns, utseende eller ett produktspecifikt prestandatest. Ange var delen ska sektioneras eller mätas. Ett godkänt resultat kräver en ritning eller kontrollplan, inte en visuell åsikt vid maskinen.
Den publicerade KGB90AP-sidan namnger också verktygslådor, kemikalieförpackningar och leksaker som applikationer. Var och en kan ställa olika krav på väggform och färgplacering. En verktygslåda kan ha djupa detaljer och bred projicerad yta. Kemisk förpackning kan kräva en definierad material- och prestandaspecifikation. Leksaksdelar kan ge krav på utseende och färggränser. Maskinförslaget måste följa den faktiska delen.
The Kinggle-värdMOOG DigiPack III manualförklarar att ackumulator-maskin väggprofiler är relaterade till ackumulatorns position under push-out. Det stödjer profilplacering längs kyrkogården. Den styr inte automatiskt köparens lagerförhållande. Extruderingen och formhuvudets design måste uppfylla det separata kravet.
En 60L produkt måste fortfarande passa formen och ackumulatorn
Nominell volym är ett dåligt slutgiltigt passningstest. Två ihåliga produkter kan hålla samma volym samtidigt som de kräver väldigt olika formar. Börja med delens maximala bredd, höjd och djup. Lägg till avskiljningslina, pinch-off, blixtfickor, hals- eller bottenblåsgränssnitt, insatser, kylanslutningar och monteringsplattor.
Jämför den färdiga formenheten med det publicerade maskinfönstret. Båda 60L-sidorna har en maximal formstorlek på 700 x 980 mm och ett tjockleksområde på 460 till 550 mm. Plattan är listad på 960 x 980 mm. Dessa siffror möjliggör tidig screening. De godkända maskin- och formritningarna måste bekräfta det slutliga gränssnittet.
Kolla nästa församling. Brutto formmassa inkluderar den färdiga produkten, blixt, svansar och eventuellt processmaterial som fångas upp under formningen. Båda produktsidorna visar en PE-ackumulatorvikt på 4,95 kg. Jämför inte den siffran med enbart färdig delvikt. Använd hela bruttoskottet och bekräfta det faktiska hartset.
Föremålet måste också nå önskad längd och form innan tyngdkraften eller kylningen förvränger den. Väggprogrammering fördelar material längs den längden. Djupa hörn, handtag och breda sektioner kan töja prästen olika. Kingglesparison programmeringsguidevisar hur profilen ska kontrolleras mot uppmätta väggplatser.
Se slutligen efter behov av klämmor och formöppning. Projicerad yta, blåstryck och detaljgeometri påverkar formningsbelastningen. Insatser och borttagning av delar påverkar öppningsutrymmet. Deextrudering blåsform design guideger en fullständigare checklista för gränssnittet.
Sälj inte torrcykelsiffran som slutprodukt
Båda aktuella produktsidorna listar "500 PC/HR" som torrcykelutgång. Etiketten spelar roll. En torrcykel bevisar inte att någon av modellerna kan tillverka 500 accepterade 60L produkter per timme. Den inkluderar inte en identifierad del, bruttovikt, material, väggtjocklek, kylbehov eller nedströmsprocess.
Den faktiska produktionen börjar med hela produktionscykeln. Ackumulering och formpress måste matcha formstängningen. Blåsning, kylning, avgas, öppning och borttagning av delar måste avslutas. Trimning och nedströmshantering måste också hålla jämna steg. En avvisad del hör inte hemma i accepterad utdata.
Det publicerade HDPE-smältkapacitetsintervallet är en annan gräns. Båda sidorna listar 130 till 160 kg/h. Jämför det intervallet med bruttomaterialbehovet, inte enbart den färdiga delens vikt. Bruttoefterfrågan per timme inkluderar varje församlingskomponent och det planerade evenemangspriset. Det faktiska hartset och processtillståndet kan förändra resultatet.
Använd Kinggle'scykeltidsguideför att identifiera den begränsande händelsen. Räkna sedan accepterade delar över en stabil körning. Anteckna delvikt, väggfördelning, mått och nödvändiga funktionstester. En snabb maskinrörelse har lite värde när produkten behöver mer kylning eller linjen kasserar delar.
Energi bör använda samma accepterade nämnare. De två offentliga tabellerna anger ett intervall på 35 till 45 kW som genomsnittlig energiförbrukning. Kilowatt beskriver medeleffekt, inte energi per del. Deenergimätningsguideförklarar hur man mäter kWh per accepterad produkt. Håll det resultatet kopplat till den faktiska rättegången.
Produktionscellen är större än det publicerade maskinkuvertet
De två 60L-sidorna publicerar samma maskinmått: 5,45 m lång, 3,5 m bred och 4,2 m hög. Det är en användbar första kontroll. Den visar inte servicegångar, materialsystem, operatörsplatser, formhantering, tömning av delar eller nedströmsutrustning.
Bygg cellen runt produktflödet. Markera var harts kommer in och var färdiga delar lämnar. Lämna plats för roboten, trimning, inspektion och kasserat material. Visa rutten för att byta mögel. Behåll tillgång till värmare, hydraulik, munstyckshuvudet och styrskåpet. Det slutliga allmänna arrangemanget bör identifiera dessa gränssnitt.

Verktyg tillhör också den valda konfigurationen. Fråga efter den slutgiltiga anslutna lasten, matningsspänningen, maskininloppsluftbehov och kylvattenbehov. Inkludera alla lokala hjälpmedel. Designa inte anläggningen från en liknande modells bord. Tillval och lokal elektrisk design kan förändra slutpaketet.
Kingglesguide för brukskravseparerar ansluten last från driftbehov. Den täcker även tryckluftsflöde, kylning och layout. Använd den med projektverktygsbladet och den slutliga maskinritningen. Platsplanen bör godkännas innan maskinen skickas.
Kontrollera den vertikala rutten lika noggrant som golvet. Den publicerade höjden inkluderar inte varje lyftåtgärd eller platshinder. Se över dörrar, takkonstruktion, krantillgång och vägen som används för mögelhantering. Visa underhållsplattformar och öppna skydd på layouten. En maskin kan passa in i byggnaden och ändå vara svår att installera eller serva.
Slutför granskningen med nedströmslinjen. En stor del behöver utrymme för att stabilisera, trimma och röra sig utan att skadas. Bekräfta robotens släpppunkt, transportörens bredd och inspektionsposition. Om processen återgår till en kvarn, markera den vägen också. Dessa detaljer avgör ofta var maskinen kan sitta.
Bygg anbudsförfrågan runt åtta produktbevis
En modellförfrågan utan delpaket lämnar de största besluten öppna. Kingglesförsäljningsprocessenfrågar efter produktfoton eller ritningar, vikt, storlek, material, tjocklek, effekt och behov av kemikaliebeständighet. För KGB90A- och KGB90AP-beslutet, organisera denna information i denna ordning.
- Skicka den kontrollerade detaljritningen.Inkludera övergripande mått, hals- eller gränssnittsdetaljer, avskiljningslinjegränser och den senaste revideringen.
- Ange brutto och färdig massa.Separera färdig produktvikt från blixt, svansar och annat processmaterial.
- Definiera varje materialström.Ange hartskvalitet, leverantör, färg, omslipningsregel och eventuellt erforderligt förhållande mellan strömmar.
- Beskriv väggkonstruktionen.Markera en ström, dubbelt lager eller dubbel färg. Lägg till inspektionsmetoden och acceptansgränser.
- Tillhandahåll formpaketet.Skicka in slutlig bredd, höjd, tjocklek, vikt, kyllayout, monteringspunkter, skär och blåsgränssnitt.
- Ställ in accepterad utgång.Definiera säljbara delar per timme, planerade skift, avslagsbehandling och den nedströmsprocess som måste hålla jämna steg.
- Lista fabriksvillkoren.Inkludera spänning, frekvens, tryckluft, kylvatten, takhöjd, lyftåtkomst och tillgänglig golvyta.
- Håller med om rättegången.Namnge hartset, mögeln, testets varaktighet, kvalitetskontroller, produktionen, energigränsen och de dokument som krävs innan godkännande.
Be om ett svar som skiljer standardmodelldata från projektspecifika data. Standardtabellen hjälper till att jämföra plattformen. Det tekniska avtalet ska beskriva den beställda konfigurationen. Spara revisionsnummer på produktritningen, formritningen, bruksbladet och acceptplanen.
Användfabriksgodkännandetestguideför att definiera löpningen. Om produktrelaterad energi är en del av beslutet tillhandahåller EUROMAP 46.2 en mätmetod för en given maskin, form och specificerad produkt. Metoden kräver också att produkten uppfyller kundernas krav.
Kingglesnedladdningssidatillhandahåller parametertabeller och styrdokument för granskning. Bekräfta att varje dokument matchar den slutliga modellen och kontrollpaketet. En manual för en liknande maskin är användbar bakgrund, men den åsidosätter inte den beställda tekniska filen.
Be båda sidor att signera samma datauppsättning innan tillverkningen påbörjas. En ändrad väggstruktur kan ändra valet av extruder. Ett tyngre parison kan ändra skottgenomgången. En större form kan ändra maskinpassningen. Revisionskontroll förhindrar att en tidig offert av misstag blir den slutliga acceptansgrunden.
Anbudsförfrågan bör också ange vilka föremål som förblir öppna. Typiska exempel inkluderar slutlig hartskvalitet, formkylningsanslutningar eller nedströms automatisering. Ge varje öppen punkt en ägare och förfallodatum. Fabriken kan sedan separera bekräftade maskinkonstruktionsindata från information som fortfarande behöver köparens godkännande.
Välj den modell som matchar den godkända produkten
KGB90A och KGB90AP delar många publicerade formgränser. Modellvalet börjar därför med extruderingsarkitektur. Använd KGB90A som utgångspunkt för ett godkänt enströmskoncept. Använd KGB90AP när två extruderingsströmmar behövs för det angivna lagret eller färgstrukturen.
Använd inte modellkomplexitet som ett substitut för produktdefinition. En dubbelsträngpressningsmaskin behöver två materialhanteringsvägar, en definierad uppstartsmetod och en lager- eller färginspektionsplan. Om produkten inte behöver dessa funktioner lägger de till arbete utan att skapa en accepterad produktfördel.
Välj inte KGB90A bara för att den angivna maskinvikten är lägre. Mögelpassning, grov efterfrågan och accepterad produktion är viktigare. En enströmsprodukt kan fortfarande kräva noggrann väggprogrammering, kylning och detaljhantering. Produktförsöket måste bevisa det fullständiga resultatet.
Om köparen förväntar sig framtida produkter, lista dem nu. Kontrollera den största mögeln och den tyngsta grova formen. Markera eventuella framtida krav på dubbla lager eller dubbelfärger. Bestäm sedan om den extra arkitekturen hör hemma i det första köpet eller en senare linje. Håll obekräftade framtida idéer åtskilda från det nuvarande acceptanstestet.
Före leverans, kör den överenskomna delen med det överenskomna materialet. Registrera receptet, kvalitetsresultat, accepterad produktion och bruksvillkor. Användchecklista för startför idrifttagning ochväxlingsguidenär produktfamiljen innehåller flera formar eller färger.
Vanliga frågor
Vad är den största skillnaden mellan KGB90A och KGB90AP?
Den nuvarande KGB90A-tabellen listar en 90 mm skruv och en 45 kW extrudermotor. KGB90AP-tabellen listar två 70 mm skruvar och två 22 kW motorer. Kinggle beskriver KGB90AP som dubbelextruderingsalternativet för produkter med dubbla lager eller dubbla färger. Många publicerade formmått är annars desamma.
Betyder en kapacitet på 60L att varje produkt på 60L passar?
Nej. Volym är bara ett värde för tidig screening. Den färdiga formen måste passa plattan, maximala formdimensioner, tjockleksområde och öppningsarrangemang. Bruttoämbetet måste passa ackumulatorkravet. Projicerad yta, krav på klämmor, skär, kylning och borttagning av delar behöver också ses över.
Kan de publicerade 500 styckena per timme användas som produktion?
Nej. Båda sidorna märker den siffran som torrcykelutmatning. Den identifierar inte en gjuten produkt, harts, vikt, kylningstid, avvisningsregel eller nedströmsinstallation. Produktionseffekt ska mätas som accepterade delar under en överenskommen test med den verkliga produkten och materialet.
När ska en köpare välja KGB90AP dubbelextruderingsmodell?
Välj KGB90AP när den godkända produkten kräver två smältströmmar för en specificerad dubbelskikts- eller dubbelfärgsstruktur. Definiera båda materialen, det avsedda förhållandet mellan strömmar och inspektionsmetoden. Lägg inte till den andra extrudern endast som en allmän uppgradering.
Vilken produktinformation behöver Kinggle för ett 60L maskinförslag?
Skicka produktritning eller foton, mått, färdig- och bruttomassa, hartskvalitet, väggstruktur, tjocklekskrav, effektmål och funktionstester. Lägg till formdetaljer och fabriksverktyg när det är tillgängligt. Denna information låter maskinen, formhuvudet, formen och testplanen använda samma produktbas.
Hur ska energiförbrukningen jämföras mellan de två modellerna?
Mät varje modell samtidigt som du gör samma accepterade produkt under likvärdiga förhållanden. Registrera maskinkWh, accepterad effekt, extruderad massa och medföljande hjälpmedel från samma tidsinställda fönster. Jämför inte anslutna motorvärden eller en torrcykel som om de vore produktens energiresultat.
Skicka produkten innan du väljer modell
Dela ritning, harts, brutto formmassa, väggstruktur, forminformation, accepterad produktion och fabriksverktyg. Kinggle kan sedan bekräfta om KGB90A, KGB90AP eller annan plattform passar projektet.
Begär ett produktbaserat förslagKällor kontrollerade för den här guiden
- Kinggle KGB90A 60L ackumuleringsformblåsningsmaskin, aktuell produktbeskrivning och publicerad tabell, kontrollerad 9 september 2026.
- Kinggle KGB90AP 60L ackumulatorformblåsningsmaskin, dubbelextruderingsbeskrivning och publicerad tabell, kontrollerad 9 september 2026.
- Moog DigiPack III bruksanvisning, ackumulatorposition profilkontrollmetod, nås via Kinggle.
- EUROMAP 46.2, version 1.0, januari 2014, produktrelaterad energimätning för en specificerad produkt och mögel.
- Kinggle säljprocess, produktinformation begärd för maskinförslag, kontrollerad 9 september 2026.