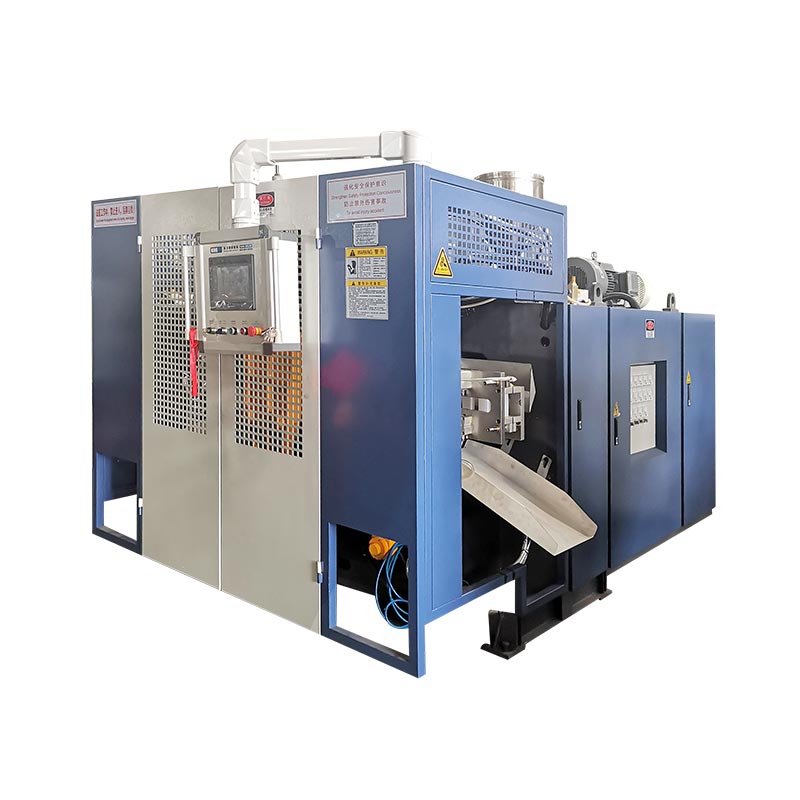
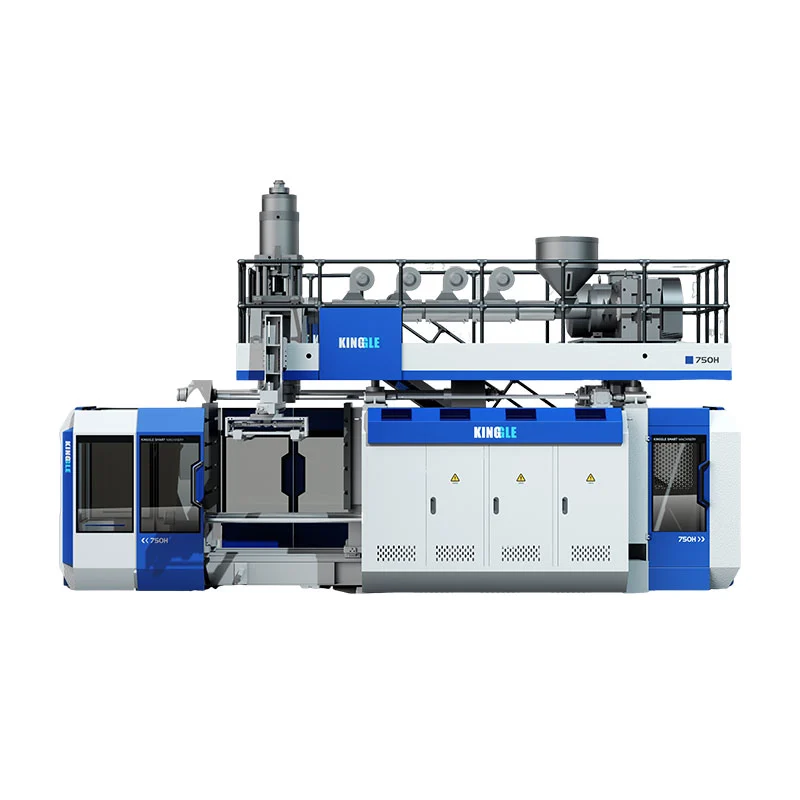
Välj mellan KGB80A och KGB80AP efter antalet materialströmmar som din produkt kräver. Kinggles publicerade KGB80A-tabell listar en 80 mm skruv, medan KGB80AP-tabellen listar två 70 mm skruvar och beskriver produktion i dubbla lager eller dubbelfärger. Deras publicerade formkuvert, klämma, ackumulator och verktygsreferenser är annars desamma, så ett giltigt beslut behöver fortfarande den faktiska delen, formen, hartsplanen och testkriterierna.
Två maskiner kan dela samma 30L-etikett och ändå lösa olika produktionsproblem. En kemisk trumma gjord av en hartsström skapar inte samma extruderingsuppgift som en verktygslåda med två färger eller en vägg gjord av två materiallager. Att bara köpa efter containervolym döljer den skillnaden.
Den här jämförelsen behandlar KGB80A och KGB80AP som produktplattformar, inte som en lista med broschyradjektiv. Den följer den data som för närvarande publiceras på Kinggles två produktsidor. Där webbplatsen lämnar en konfigurationsfråga öppen, säger artikeln det och flyttar objektet till offerten eller fabrikstestet.
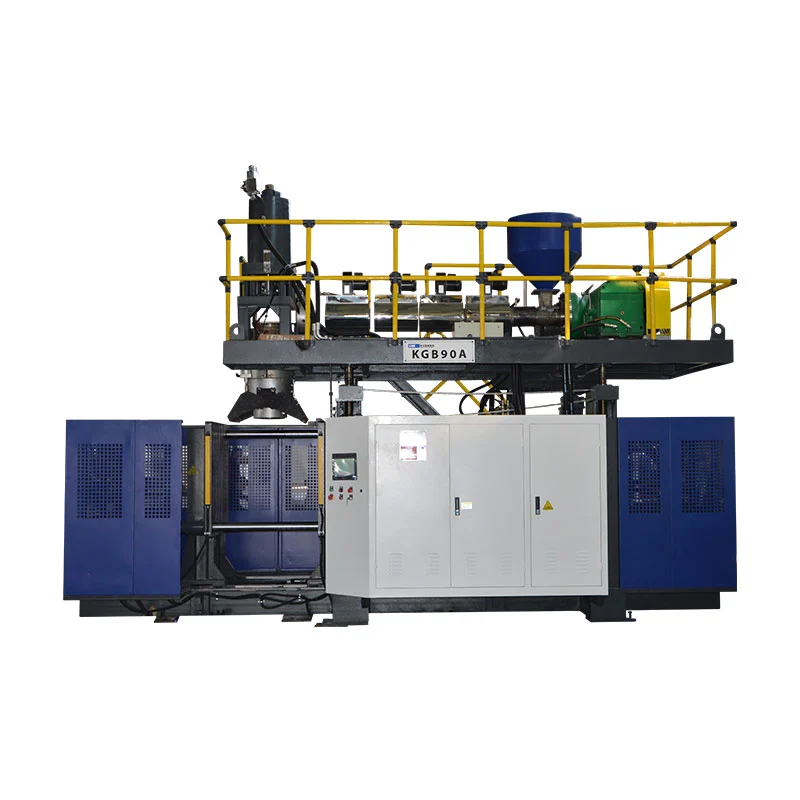
Fem punkter att lösa innan du begär en offert
- Definiera om väggen behöver en smältström, två lager, två färger, en vyrand eller en annan struktur.
- Kontrollera formen mot den publicerade valsen, formkuvertet, öppningsslag och tjockleksintervall.
- Jämför brutto efterfrågan med 5 L och 3,75 kg PE ackumulatorreferenser.
- Behandla 650 st/h som en torrcykelsiffra, inte som utlovad produktionseffekt.
- Skriv regler för material, kvalitet, produktion och användningsacceptans i testplanen.
Datagräns:specifikationer nedan kommer från nuvarandeKGB80A sidaochKGB80AP sida, kontrollerad 11 september 2026. De är jämförelsereferenser. Godkänd offert, maskinritning och tekniskt avtal styr den levererade konfigurationen.
Börja med produktväggen, inte maskinnamnet
Den första frågan är inte om produkten rymmer 20 eller 30 liter. Fråga hur många oberoende kontrollerade smältströmmar som måste komma in i formhuvudet. En konventionell vägg i ett material behöver en definierad hartsväg. En tvåfärgad del behöver två färgströmmar. En dubbelskiktsprodukt behöver två strömmar som möts inuti ett co-extruderingshuvud. Dessa strömmar kan använda samma baspolymer eller olika material, men deras kompatibilitet och bearbetningsfönster behöver fortfarande granskas.
Denna skillnad är lätt att förlora eftersom köpare också hör talas om huvuden och håligheter. Ett lager är en materialzon genom väggen. Ett munstycksutlopp skapar en församling. Ett formhålrum skapar en del. En maskin med två lager är inte automatiskt en maskin med två huvuden, och en form med två hålrum skapar inte två materiallager. Kinggleshuvud, hålrum och lagerstyrninghåller dessa siffror åtskilda.
Den offentliga KGB80AP-beskrivningen är specifik på denna punkt. Den presenterar modellen som en dubbelextruderingsplattform för arbete i dubbla lager eller dubbla färger. Tabellen listar två 70 mm skruvar och två 22 kW extrudermotorer. KGB80A-tabellen listar en 80 mm skruv och en 37 kW motor. Den arkitekturskillnaden är mer användbar än ett vagt påstående om att en maskin är mer avancerad.
Det finns en punkt att förtydliga skriftligen. KGB80A-produktbeskrivningen nämner enkel- och flerskiktsalternativ, medan dess publicerade specifikationstabell visar en extruder. Dessa uttalanden kan båda endast vara möjliga om det slutliga alternativpaketet ändrar standardarkitekturen. Gissa inte vilket paket som är avsett. Be offerten att namnge varje extruder, materialet som tilldelats den, formhuvudets struktur och det justerbara skiktförhållandet.
Vad Kinggle för närvarande publicerar för båda 30L-plattformarna
Tabellen nedan återger de fält som kan jämföras direkt över de två aktuella produktsidorna. De flesta plattformsdata är desamma. Båda sidorna listar en 30 L maximal behållarkapacitet, 215 kN klämkraft, en 5 L ackumulator och en 3,75 kg PE ackumulatorviktsreferens. De viktiga publicerade skillnaderna är extruderingsarrangemanget och maskinvikten.
| Publicerat fält | KGB80A | KGB80AP | Hur man använder det |
|---|---|---|---|
| Maximal containerkapacitet | 30 L | 30 L | Endast screeningetikett; det bevisar inte mögel, hagel eller produktpassning |
| Produktion | 650 st/h, torrcykel | 650 st/h, torrcykel | Maskinrörelsereferens, inte accepterad produktutgång |
| Maskinstorlek | 4,7 x 3,5 x 4 m | 4,7 x 3,5 x 4 m | Startkuvert för layoutplanering |
| Maskinens vikt | 12 t | 13 t | Input för golv- och hanteringsgenomgång, med förbehåll för slutritning |
| Spännkraft | 215 kN | 215 kN | Jämför med projicerad yta och överenskomna blåsförhållanden |
| Maximal formstorlek | 520 x 860 mm | 520 x 860 mm | Kontrollera själva formritningen och anslutningarna |
| Formens tjockleksområde | 360 till 420 mm | 360 till 420 mm | Bekräfta installerad formtjocklek, plattor och adaptrar |
| Öppningsslag | 350 till 850 mm | 350 till 850 mm | Kontrollera delfrigöring, insatser och uttagningsbana |
| Skruvarrangemang | 1 x 80 mm | 2 x 70 mm | Huvudsaklig publicerad arkitekturskillnad |
| Extrudermotorarrangemang | 1 x 37 kW | 2 x 22 kW | Bekräftar en mot två publicerade extruderingsenheter |
| Publicerad HDPE smältkapacitet | 120 till 140 kg/h | 120 till 140 kg/h | Referens med materialomfattning; jämföra med bruttoefterfrågan |
| Ackumulatorkapacitet | 5 L | 5 L | Kontrollera mot det fullständiga grova parison |
| Publicerad PE-ackumulatorvikt | 3,75 kg | 3,75 kg | Inte samma sak som den färdiga produktens vikt |
| Blås-luft referens | 0,8 MPa; 0,7 m³/min | 0,8 MPa; 0,7 m³/min | Bekräfta det slutliga maskininloppskravet |
| Kylvattenreferens | 0,3 MPa; 70 l/min | 0,3 MPa; 70 l/min | Bekräfta temperatur, kvalitet, retur och kretsomfång |
| Publicerad medelenergilinje | 27 till 37 kW | 27 till 37 kW | Effektreferens, ej garanterad kWh per accepterad del |
Delade nummer gör inte maskinerna utbytbara. En andra materialström lägger till en matningsbana, cylinder, drivning, temperaturhistorik och reningssekvens. Produktsidan kan visa samma externa kuvert och verktygsreferens, men produktionsmetoden är fortfarande annorlunda. Projektfilen bör därför identifiera den slutliga elektriska belastningen, materialhanteringsomfattningen och kontrollpaketet istället för att endast förlita sig på jämförelsetabellen.
KGB80A riktning
Börja här när produktbrofan använder en definierad smältström och den publicerade formen och shotkuvertet passar.
KGB80AP riktning
Börja här när två oberoende matade smältströmmar krävs för lager- eller färgkonstruktion.
Där KGB80A är den renare utgångspunkten
KGB80A-tabellen beskriver en 80 mm skruv, en 37 kW extrudermotor och ett publicerat HDPE-smältkapacitetsområde på 120 till 140 kg/h. För en produkt definierad kring en materialström är det den enklare publicerade baslinjen. Materialplanen har en huvudmatningsväg för att identifiera, torka eller konditionera vid behov, färga, dosera, rensa och spåra genom parti.
Enklare betyder inte automatiskt. Hartskvaliteten, masterbatch, tillsatspaket och ommalningsregel behöver fortfarande ett skriftligt recept. En kemisk trumma kan kräva en annan harts- och valideringsplan än en verktygslåda eller vattenbehållare. KingglesHDPE kontra PP guideförklarar varför polymerens familjenamn inte anger smälttemperatur, kylningstid eller produktprestanda.
KGB80A-sidan listar kemiska förpackningsfat, staplingsbehållare, vattenbehållare, verktygslådor, sprutor, leksaker och bilrelaterade delar som applikationsfamiljer. Dessa exempel visar det avsedda intervallet; de bevisar inte att varje produkt i dessa grupper passar. En bred verktygslåda kan misslyckas med kontrollen av form-kuvert även när dess inre volym är under 30 L. En tung teknisk del kan överstiga bruttoskottbehovet samtidigt som den rymmer mycket mindre än 30 L.
Behandla modellen som en kandidat efter att produkten har klarat fyra kontroller: antal materialströmmar, mögelgränssnitt, brutto efterfrågan och accepterad produktion. Om projektet behöver en vyrand, speciell färgbana eller ytterligare lager, be Kinggle att visa det exakta alternativet för KGB80A i offerten. Den offentliga sidans formulering i flera lager bör aldrig ersätta ett diagram över den föreslagna materialvägen.
Där KGB80AP får sitt andra extruderingssystem
KGB80AP är det tydligare publicerade valet när delen behöver två oberoende matade smältströmmar. Kinggle beskriver den för dubbel- eller dubbelfärgsproduktion och listar två 70 mm skruvar med två 22 kW motorer. Varje ström kan få sin egen materialinmatning och bearbetningsinställningar innan smältorna möts i formhuvudet.
En andra extruder bör lösa ett definierat väggkrav. Den kan separera två färger, placera olika material i två lager eller stödja en annan godkänd tvåströmskonstruktion. Det bör inte läggas till eftersom "dubbelt lager" låter mer kapabelt. Köparen ska ange vad varje bäck innehåller, varför avskiljningen behövs och hur den färdiga väggen ska kontrolleras.
Skiktförhållande är ett separat kontrollproblem. De offentliga skruvstorlekarna berättar inte för en köpare om det justerbara skiktet eller stabiliteten hos det förhållandet för ett specifikt hartspar. Genomströmningen måste också balanseras över de två strömmarna. Om ett lager försörjer en liten del av väggen, behöver dess extruder fortfarande ett stabilt driftsfönster med den hastighet som krävs. Fråga efter den föreslagna formhuvudets design, materialtilldelning, skiktförhållande och provtagningsmetod.
Väggtjockleksprogrammering ersätter inte kontroll av lagerförhållande. The Kinggle-värdMoog DigiPack III manualförklarar hur en ackumulatormaskin kan relatera sin väggprofil till ackumulatorns position under push-out. Den funktionen fördelar bruttoväggen längs prästen. Samsträngsprutningssystemet måste fortfarande kontrollera hur de två smältströmmarna delar den väggen.
Två bäckar förändrar också det dagliga arbetet. Fabriken måste förhindra materialbyten, hantera två trattrutter, spåra två temperaturhistoriker och planera en rensning för varje bana. En förändring från en tvåfärgad verktygslåda till en enfärgad trumma kan spara material endast om produktionsteamet kan rensa och dokumentera båda kretsarna. Inkludera det arbetet iövergångsplan.
En 30L-etikett kan inte bekräfta mögelpassning eller passform
Containerkapacitet är endast en volymetikett. Maskinpassningen beror på den yttre geometrin och massan av plast som huvudet måste leverera. Börja med den färdiga produktritningen. Lägg till avklämningsfältet, blixtfickorna, halsverktyg, blåsstiftsarrangemang, insatser, kylanslutningar, lyftpunkter och eventuellt uttagsspel till formgranskningen.
Båda produktsidorna publicerar en 520 x 860 mm maximal formstorlek, ett intervall på 360 till 420 mm formtjocklek och ett öppningsslagintervall på 350 till 850 mm. Jämför dessa värden med hela formen, inte de synliga produktmåtten. Adapterplattor och serviceanslutningar kan ta upp utrymme. Djupa delar kan också behöva mer öppnings- och utdragsavstånd än vad formritningen först antyder.
Klämreferensen på 215 kN behöver sin egen beräkning. Blåstrycket verkar över det projicerade området sett vid avskiljningsplanet. Produktorientering, blixtarea och antalet aktiva positioner påverkar det området. Godkänn inte klämman från enbart volym. Skicka den föreslagna formlayouten och processtrycket till Kinggle för projektbekräftelse. Deextrudering blåsform design guidetäcker gränssnittet mer i detalj.
färdig detaljmassa + toppblixt + bottenblixt + hals- eller handtagsbeklädnad + annat fångat processskrot
Jämför det bruttobehovet med huvudet, inte bara flaskans nettovikt. Båda sidorna publicerar en 5 L ackumulator och en 3,75 kg PE ackumulatorviktsreferens. Siffran på 3,75 kg är materialomfattad och bör inte behandlas som en universell delviktsgräns. Hartstäthet, smältbeteende, formdesign, nödvändig kudde och processmarginal spelar roll.
En användbar projektgenomgång visar massbalansen. Väg eller uppskatta varje fångad sektion från ett representativt verktyg, registrera hartskvaliteten och ange den planerade kudden. Om bruttoämnet ligger för nära den publicerade referensen, fråga om ett annat huvud eller maskinmodell ger ett stabilare fönster. En nominell 30L maskin är inte automatiskt den rätta 30-liters fattillverkningsmaskinen för varje form.
Läs 650 st/h-raden som maskindata, inte ett försäljningslöfte
Båda Kinggle-borden märker 650 st/h som "Output (torrcykel)." En torrcykel mäter maskinens rörelse utan att bevisa smältavgivning, blåsning, kylning, borttagning av delar, trimning eller inspektion. Den identifierar inte heller en behållare, väggtjocklek, harts, formtemperatur eller avvisningsregel. Figuren kan hjälpa till att jämföra den mekaniska plattformen, men den kan inte kopieras till en affärsplan som säljbara delar per timme.
Starta produktionsplanering med hela produktionscykeln. Registrera ackumulatorfyllning, formpressning, stängning av formen, blås, avgas, kylning, formöppning, uttagning och nedströmshantering. Den längsta nödvändiga händelsen styr upprepningstiden. Ett tjockt kemiskt fat kan vara kylningsbegränsat. En tvåfärgsprodukt kan begränsas av den långsammare smältströmmen eller av nedströmsprocessen.
bruttoformningshändelser x delar per händelse x acceptansgrad, dividerat med den uppmätta körtiden i timmar
Det publicerade HDPE-smältkapacitetsintervallet är 120 till 140 kg/h för båda modellerna. Använd den endast som en HDPE-referens. Jämför det med bruttobehovet per timme, vilket inkluderar blixt och annat infångat material. Om KGB80AP använder två olika material, dokumentera erforderlig masshastighet för varje ström. En kombinerad summa kan dölja ett instabilt låghastighetsskikt.
Mät accepterad effekt över ett stabilt fönster med den faktiska formen och specificerat harts. Markera stopp, manuella ingrepp, receptändringar och avvisade delar. Kingglescykeltidsoptimeringsguidevisar hur man hittar det begränsande steget. Defabriksgodkännandetestguideförvandlar resultatet till en upprepningsbar acceptanspost.
Det publicerade fotavtrycket är bara centrum för fabrikscellen
Båda sidorna visar ett maskinkuvert på 4,7 x 3,5 x 4 m. De listar 12 t för KGB80A och 13 t för KGB80AP. Dessa siffror hjälper till med tidigt layoutarbete, men en användbar cell behöver också tillgång till formen, formhuvudet, materialförsörjning, borttagning av robot eller delar, trimning, skrothantering och underhåll. Det godkända allmänna arrangemanget bör sätta den slutliga gränsen.

De allmännyttiga raderna är också desamma: 0,8 MPa och 0,7 m³/min för blåsluft, plus 0,3 MPa och 70 L/min för kylvatten. Registrera tryck och flöde separat. Lägg till inloppstemperatur, vattenkvalitet, anslutningsstorlek och returförhållanden. Ett samlingsrör kan visa tryck medan grenen inte levererar tillräckligt med flöde under samtidig behov.
Båda sidorna anger 27 till 37 kW som genomsnittlig energiförbrukning. Enheten kW beskriver effekt. Det är inte ansluten last, och det är inte energi per produkt. De publicerade motorarrangemangen är olika, så det slutliga elektriska schemat förtjänar projektbekräftelse även om den genomsnittliga kraftledningen matchar. Använd Kinggle'sbruksplaneringsguideatt separera huvudmaskin, hjälpmedel och fabrikstjänster.
Energijämförelser kräver samma produktgräns.EUROMAP 46.2definierar produktrelaterad mätning för en specificerad extruderingsformblåsningsmaskin, form och produkt som uppfyller kundens krav. Den logiken förhindrar en snabb torrcykel eller ett lätt belastat test från att stå för verklig produktion. Rekord kWh per accepterad del eller per accepterat kilogram under de överenskomna provvillkoren.
Fabriksplaneringsnotering:bekräfta den slutliga maskinens vikt, tyngdpunkten, fundamentets laster, lyftmetod, installerad kraft och anslutningspunkter från den godkända ritningen. Den offentliga sidan är inte en stiftelse eller ett elektriskt designdokument.
Låt produkttestet avgöra det slutliga modellvalet
En användbar prövning gör mer än att göra ett acceptabelt prov. Det visar att den valda materialarkitekturen, formen och maskinen kan hålla det önskade resultatet. Skriv godkännandemetoden innan rättegången börjar. Annars kan en köpare och leverantör se samma körning och gå därifrån med olika tolkningar.
- Frys produktrevisionen.Identifiera ritning, mått, nettovikt, väggkarta, hals- eller stängningsgränssnitt och funktionstester.
- Frys materialplanen.Namnge varje harts, leverantör, kvalitet, färg, tillsats och omslipningsregel. För KGB80AP, tilldela varje ström och mållagerförhållande.
- Spela in maskinens konfiguration.Lista modell, skruvar, motorer, formhuvud, väggkontroller, form, blåsstiftsystem, uttags- och nedströmsutrustning.
- Visa massbalansen.Registrera den färdiga delens vikt, varje blixt- eller trimsektion, bruttoämnesmassa och material som återförts till processen.
- Definiera det stabila fönstret.Ange uppvärmningsförhållanden, receptrevision, provtiming, tillåtna manuella ingrepp och minsta kontinuerliga observationsperiod.
- Mät produktkvalitet.Använd köparens godkända kontroller för dimensioner, väggfördelning, läckageprestanda, förslutningspassning, belastning, fall eller kemisk service som tillämpligt.
- Räkna accepterad utdata.Separera bruttohändelser, bruttodelar, accepterade delar, avslag, planerade stopp och oplanerade stopp.
- Spela in verktyg och energi.Observera maskinens inloppsluft och vattenförhållanden. Om energi har betydelse, definiera mätargränsen och beräkna den mot accepterad produktion.
För en KGB80AP-försök, prova väggen för lager såväl som den totala tjockleken när specifikationen kräver det. En korrekt totalvägg kan fortfarande dölja fel lagerdelning. Använd en överenskommen metod för hartset och produkten. Håll det uppmätta resultatet bredvid receptet och provpositionen så att teamet kan spåra eventuella förändringar.
För båda modellerna, inspektera flera positioner längs produkten. Handtag, hörn, klämområden och breda paneler kan sträcka sig annorlunda. Deparison programmeringsguideförklarar hur styrenhetens position ska kopplas till fysiska väggmått. Spara den accepterade profilen med verktyget och produktrevisionen.
Bygg anbudsförfrågan runt delen istället för att be om "en 30L maskin"
En kort modellförfrågan överför för många beslut till leverantören. Kingglesförsäljningsprocessenfrågar efter produktfoton eller ritningar, vikt, storlek, material, tjocklek, effekt och behov av kemikaliebeständighet. För denna jämförelse bör materialströmsdefinitionen sitta nära toppen av det paketet.
Skicka en kontrollerad filuppsättning. Inkludera produktritningen och 3D-data när det är tillgängligt. Lägg till målvikt, väggkrav, hartskvalitet, masterbatch, tillsatser och omslipningspolicyn. Ange varje önskad färg, antalet lager och syftet med varje lager. Lägg sedan till det årliga och timmål för godkända produktionen, skiftmönster, tillgängliga verktyg, anläggningsspänning, tak och åtkomstgränser.
Beskriv sedan testerna som frigör delen. En kemisk trumma kan kräva läckage, stängning, hantering eller reglerade förpackningskontroller. En verktygslåda kan behöva gångjärns-, spärr-, last- eller monteringskontroller. Kinggle kan endast föreslå maskinen, formen och nedströms scope när dessa krav är synliga. Importera inte testvärden från en annan produkt bara för att den har samma nominella kapacitet.
Begär offert för att separera standardutrustning, bekräftade tillval och köparlevererad utrustning. Den ska identifiera extruderns antal, skruvstorlekar, formhuvudkonstruktion, väggkontroller, materialmatare, robot eller uttagning, trimning, slipmaskin, läckagetest, kylutrustning och idrifttagningsomfång. Den detaljnivån gör KGB80A kontra KGB80AP till ett tekniskt beslut snarare än ett suffix på en prislista.
Ett praktiskt KGB80A kontra KGB80AP beslut
Välj KGB80A-riktningen när den godkända produkten använder en smältström och passar den publicerade formen, klämman och ackumulatorreferenserna med arbetsmarginal. Dess nuvarande tabell ger en tydlig baslinje för en extruder. Om offerten lägger till ett alternativ med flera lager eller vyer, kräver det reviderade material-sökvägsdiagrammet och uppdaterade verktygsschema.
Välj KGB80AP-riktning när produkten kräver två separat matade strömmar för färg- eller lagerkonstruktion. Bekräfta vad varje extruder bearbetar och hur de två utgångarna är balanserade. Definiera målskiktsförhållandet, tillåten variation och inspektionsmetod före formförsöket.
Välj inte någon av modellerna bara eftersom den färdiga delen kallas en 30L fat. Produktritningen, bruttoämnet, formmonteringen, hartsplanen och acceptansgraden är de verkliga insatserna. När de är fixade blir modellskillnaden okomplicerad och det återstående arbetet hör hemma i det tekniska avtalet.
Om båda kandidaterna verkar passa, jämför produktionsarbetet de skapar. En materialström innebär vanligtvis färre matningsvägar och en kortare reningsplan. Två strömmar ger den separata kontroll som behövs för ett definierat lager eller färgstruktur, men båda vägarna måste förbli stabila. Rätt maskin är den som producerar den godkända väggen med en repeterbar process, inte den med den längre utrustningslistan.
Håll det slutliga beslutet spårbart. Bifoga den valda konfigurationen till produktrevisionen, formritningen, materialschemat och testrapporten. Detta förhindrar att en senare inköpsorder eller mjukvarurecept förlorar orsaken bakom modellvalet.
Skicka Kinggle delen innan du väljer maskin
Dela produktritning, vikt, dimensioner, hartskvaliteter, färg- eller lagerplan, forminformation, nödvändig produktion, kvalitetstester och fabriksverktyg. Kinggle kan sedan bekräfta om KGB80A, KGB80AP eller annan konfiguration passar projektet.
Begär ett produktbaserat förslagVanliga frågor
Vad är den största skillnaden mellan KGB80A och KGB80AP?
Det publicerade extruderingsarrangemanget är den största skillnaden. KGB80A-tabellen listar en 80 mm skruv och en 37 kW extrudermotor. KGB80AP-tabellen listar två 70 mm skruvar och två 22 kW motorer, och dess produktbeskrivning specificerar dubbel- eller dubbelfärgsproduktion.
Kan KGB80A göra en flerskiktsprodukt?
KGB80A-produktbeskrivningen nämner enkel- och flerskiktsalternativ, men dess nuvarande specifikationstabell listar en extruder. Be Kinggle att definiera det exakta alternativet, antalet materialströmmar, munstycksstruktur och verktygsschema i offerten. Anta inte att den publicerade standardtabellen beskriver en flerskiktsbyggnad.
Betyder en kapacitet på 30 liter vilken 30-liters produkt som helst?
Nej. Produkten och formen måste passa till valsen, formens kuvert, öppningsslag och tjockleksintervall. Brutto efterfrågan, projicerad yta, blåsförhållanden, uttagsavstånd och erforderliga kvalitetstester påverkar också modellbeslutet.
Är 650 st/h produktionseffekten för dessa maskiner?
Båda produktsidorna märker 650 st/h som en torrcykelsiffra. Faktiskt accepterat resultat beror på detalj, harts, mögel, formning, kylning, hantering, inspektion, kasseringar och stopp. Bekräfta produktionen med den överenskomna produkten under en stabil test.
Vad betyder PE-ackumulatorvikten på 3,75 kg?
Det är en publicerad PE-materialreferens för ackumulatorn, inte en garanterad färdig vikt. Jämför huvudet med bruttoämnets massa, inklusive produkt, flash, trim och processmarginal. Bekräfta den slutliga gränsen för det valda hartset och formhuvudet.
Vilken information ska jag skicka för en KGB80A eller KGB80AP offert?
Skicka produktritning, dimensioner, vikt, hartskvaliteter, färger, skiktstruktur, väggmål, forminformation, krav på accepterad effekt, kvalitetstester och fabriksverktyg. Ange tydligt om en eller två oberoende kontrollerade materialströmmar krävs.
Källor och verifieringsanteckningar
Modellspecifikationerna i den här artikeln kontrollerades mot Kinggles live-produktsidor den 11 september 2026. Företagssidor stöder den publicerade konfigurationen och serviceingångarna; de är inte oberoende bevis på produktionsprestanda. EUROMAP-dokumentet tillhandahåller en produktrelaterad energimätningsmetod, inte ett prestandaresultat för någon av Kinggle-modellerna.
- Kinggle KGB80A 30L ackumuleringsformblåsningsmaskin, produktbeskrivning och specifikationstabell.
- Kinggle KGB80AP 30L ackumulatorformblåsningsmaskin, dubbel-extruderingsbeskrivning och specifikationstabell.
- Kinggle säljprocess, köparinformation begärd för ett maskinförslag.
- Moog DigiPack III Installations-, underhålls- och användarmanual, ackumulator-position vägg-profil metod.
- EUROMAP 46.2, version 1.0, januari 2014, produktrelaterad energimätning för extruderingsformblåsningsmaskiner.