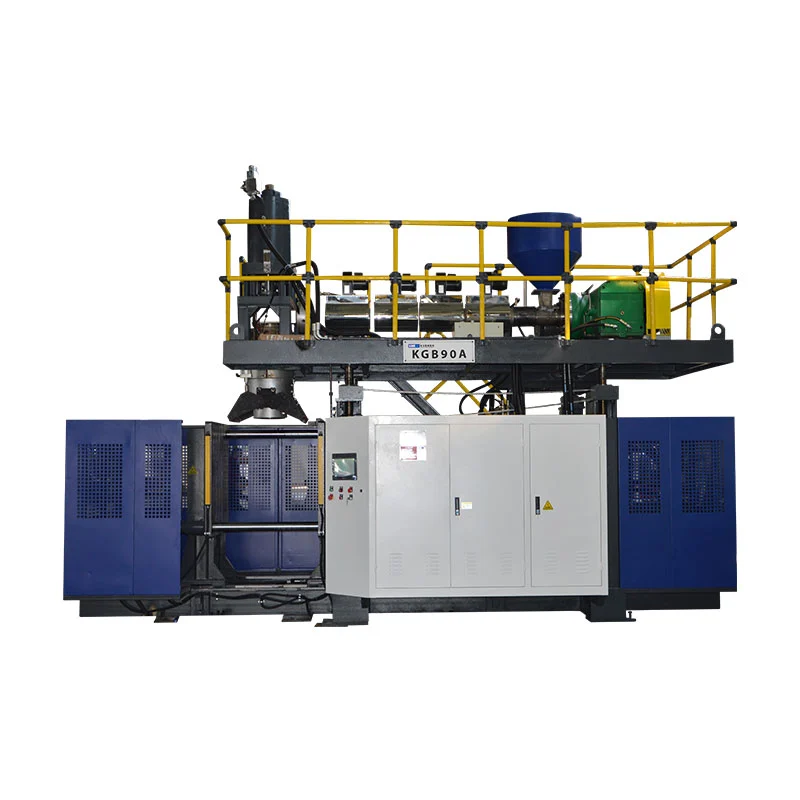
KGB100B är en kandidat för stora ihåliga produkter endast när delen, formen, grovformen och fabriken alla uppfyller dess publicerade gränser. Kinggle listar en maximal behållarkapacitet på 120 L, en maximal formstorlek på 920 x 1200 mm, en 12(20) L ackumulatorreferens och en 9(15) kg PE-ackumulatorviktsreferens. Dessa siffror startar den tekniska granskningen, men en produktritning och testplan måste avgöra det slutliga valet.
En köpare som letar efter en 120L formblåsningsmaskin har vanligtvis en riktig del i åtanke. Det kan vara en kemisk trumma, trafikbarriär, flottör, tank, leksak eller stor teknisk komponent. Volymetiketten är användbar, men den beskriver inte de svåraste områdena, mögelrörelser, väggfördelning eller kylbehov.
Den här guiden läser KGB100B som ett produktionssystem. Den förklarar vad varje publicerat nummer kan berätta och vad det inte kan. Den visar också vad som ska skickas med en RFQ, så diskussionen kan gå från ett allmänt maskinnamn till en testbar lösning.

Sex frågor för en snabb produktpassningskontroll
- Passar hela formen till valsen, formens kuvert och tjockleksintervallet?
- Kan den kylda delen lämna formen genom den tillgängliga öppningen?
- Är bruttoämnesmassan inom den valda ackumulatorkonfigurationen?
- Kan extrudern återvinna tillräckligt med material för målcykeln?
- Kan klämkraften innehålla det överenskomna projicerade området och blåstrycket?
- Kan anläggningen leverera stabil kraft, kylvatten och tryckluft?
Specifikationsgräns:siffrorna i denna guide kommer från strömmenKinggle KGB100B produktsida. De kontrollerades den 15 september 2026. Behandla dem som publicerade screeningsreferenser. Godkänd offert, layout, maskinritning och tekniskt avtal ska definiera den beställda maskinen.
En 120L-etikett är en utgångspunkt, inte ett produktgodkännande
Kinggle publicerar 120 L som KGB100Bs maximala containerkapacitet. Det ger köpare en snabb intervallmarkör. Det står inte att varje del under 120 L kommer att köras på maskinen. En kompakt trumma och en lång trafikbarriär kan ha mycket olika formbredder, projicerade ytor, församlingslängder och borttagningsvägar.
Nominell volym kan också dölja materialbehovet. En stor tunnväggig flottör kan innehålla mer luft men mindre harts än en mindre teknisk del med tjocka ribbor, handtag och klämzoner. Maskinen måste utgöra den fullständiga varma formen, inklusive material som senare blir flash eller trim. Enbart den färdiga produktens vikt underskattar därför det skott som huvudet måste leverera.
Geometrin ändrar beslutet igen. Djupa dragningsområden kan sträcka prästen kraftigt. Breda paneler kan behöva mer klämkraft. Långa delar kan begränsas av form-till-form-avstånd eller uttagningsutrymme innan behållarvolymen blir relevant. Halsinsatser, invändiga gängor och bottenblåsning kan ge mer rörelse till cykeln.
Använd 120L-beskrivningen för att skapa en kortlista. Jämför sedan den riktiga delen och formen med maskinen. Det är därför Kinggles egnaförsäljningsprocessenber om produktfoton, ritningar, vikt, storlek, material, tjocklek och effektkrav innan en modellrekommendation.
Den sekvensen håller kapacitetsetiketten i sin rätta roll: snabb screening först, ingenjörsbekräftelse sedan.
Förvandla KGB100B-specifikationen till köparfrågor
En specifikationstabell är mest användbar när varje nummer leder till en check. KGB100B-sidan täcker maskinstorlek, fastspänning, extrudering, ackumulatorhuvudet och verktygsreferenser. Vissa värden är tydliga gränser. Andra beskriver en publicerad konfiguration eller ett maskintillstånd utan belastning.
Sidan listar ackumulatorn som 12(20) L och PE-ackumulatorns vikt som 9(15) kg. Parentesen verkar indikera listade alternativ, men sidan definierar inte urvalsregeln. Offerten bör därför nämna ett huvudarrangemang och dess materiella omfattning. Kombinera inte den större siffran med ett standardmaskinantagande om inte Kinggle bekräftar det för projektet.
| Publicerat fält | KGB100B referens | Fråga den borde utlösa |
|---|---|---|
| Maximal containerkapacitet | 120 L | Passar den faktiska produktens geometri och bruttoform, inte bara dess nominella volym? |
| Produktion | 320 st/h, torrcykel | Vilken effekt kan maskinen hålla med produktionsform, harts, kylning och kvalitetsregler? |
| Maskinstorlek | 5,9 x 3,8 x 4,6 m | Finns det tillräckligt med installerat utrymme för åtkomst, plattformar, slangar, hantering och underhåll? |
| Maskinens vikt | 18 t | Vilken grund och riggplan följer den slutliga översiktsritningen? |
| Spännkraft | 440 kN | Räcker det för produktens projicerade yta vid överenskommet processtryck? |
| Platt- och formreferenser | 1200 x 1200 mm platta; 920 x 1200 mm maxform | Passar formkroppen, monteringsmönster, tjänster och anslutningar ihop? |
| Öppning och rörelse | 500 till 1400 mm öppning; 600 mm rörlig slaglängd | Kan delen släppa och gå ut utan kollision eller skada heta ytor? |
| Formtjocklek | 510 till 600 mm | Inkluderar den installerade tjockleken stödplåtar, adaptrar och nödvändiga verktyg? |
| Extruder | 100 mm skruv; 24 L/D; 55 kW motor | Passar den valda skruven och processfönstret det angivna hartset? |
| Publicerad HDPE smältkapacitet | 160 till 200 kg/h | Är bruttomaterialbehovet under en bevisad stabil produktion för den faktiska formuleringen? |
| Ackumulatorhuvud | 12(20) L; 9(15) kg PE referens | Vilket alternativ citeras och täcker det bruttoämnesmassa med en användbar processmarginal? |
| Die-pin diameter | Max 450 mm | Vilken form och verktygspaket behövs för formningsdiametern och produktlayouten? |
| Kylvattenreferens | 0,3 MPa; 120 l/min | Vid vilken inloppstemperatur, vattenkvalitet och kretsomfång gäller detta? |
| Publicerad medelenergilinje | 52 till 60 kW | Vilka produktrelaterade kWh/kg och kWh per accepterad del mäts under ett stabilt försök? |
Produktsidan publicerar också 0,8 MPa blåstryck och ett luftflöde på 1,8, men dess synliga enhet återges som M2/MIN. Den enheten behöver korrigering eller bekräftelse innan den går in i en anläggningsspecifikation. En ansvarig RFQ bör flagga osäkerheten istället för att tyst byta enhet.
Läs relaterade rader tillsammans. Formstorlek hör ihop med öppning och tjocklek. Ackumulatormassa hör till valt harts och grovhagel. Smältkapacitet hör ihop med återhämtningstid och stabil smältkvalitet. Maskindimensioner hör till underhållstillträde och hjälputrustning. Denna anslutna läsning förhindrar ett gynnsamt nummer från att dölja en annan projektbegränsning.
Kontrollera formkuvertet och vägen för borttagning av delar
Den publicerade maximala formstorleken är 920 x 1200 mm. Plattan är 1200 x 1200 mm, och formtjockleksintervallet är 510 till 600 mm. Dessa värden beskriver relaterade dimensioner, men de är inte utbytbara. En form kan passa de angivna ytmåtten och fortfarande komma i konflikt med dragstänger, rör, monteringshål eller rörlig utrustning.
Börja med en monteringsritning, inte en produktskiss. Visa både formhalvor, stödplattor, vattengrenrör, blåsstift, hals- eller bottenverktyg, hydrauliska anordningar, sensorer och elboxar. Identifiera mittlinjen och monteringsmönstret. Markera varje föremål som rör sig utanför formkroppen under öppning.
Simulera sedan borttagning. KGB100B-sidan publicerar en öppningsreferens på 500 till 1400 mm och ett 600 mm rörligt slag. Den färdiga delen behöver fritt utrymme för att släppa, rotera vid behov och lämna maskinen. Blixt, svansar, handtag och varma flexibla väggar kan förstora det verkliga borttagningskuvertet.
Delstyvhet spelar också roll. En stor ihålig del kan deformeras om en robot tar tag i den innan väggen är klar. Ett enkelt fall kan skada en hals eller lämna ett märke på en varm panel. Kyltid inuti formen och stöd efter utkast hör hemma i layoutgenomgången.
Fabriksvy:håll formritningen bredvid maskinens allmänna arrangemang. Lägg till kranens krokbana, formvagnsväg, frigång på servicesidan och förarens säkra åtkomst. De publicerade maskinmåtten på 5,9 x 3,8 x 4,6 m är inte hela cellfotavtrycket.
En ordentlig granskning inkluderar också formvikt och lyftpunkter, även om den offentliga produktsidan inte publicerar en formviktsgräns. Be Kinggle bekräfta tillåten formvikt och den rekommenderade hanteringsmetoden för den exakta konfigurationen. Deextrudering formblåsning formdesign guideger en fylligare checklista för kylning, nypning och ventilering.
Dimensionera ackumulatorn från grov parisonmassa
Ett ackumulatorhuvud lagrar smälta och skjuter ut ett stort parison på begäran. Den relevanta materialmängden är hela skottet som lämnar huvudet. Den inkluderar den säljbara delen, topp- och bottenblixt, handtag eller halsskrot och annat trimmat material som skapats av det valda verktyget.
Bruttoämnesmassa = färdig detaljmassa + flash- och trimmassa + kontrollerad processtillägg
Bidraget är inte en universell procentsats. Det ska komma från den godkända delen, formkonceptet, materialbeteende och provresultat.
Kinggle publicerar 9(15) kg som referens för PE-ackumulatorvikt för KGB100B. Det är inget löfte om att den färdiga produkten kan väga 9 eller 15 kg. Det är inte heller automatiskt överförbart till PP, ABS eller en fylld formulering. Hartstäthet, smältstyrka, temperatur och huvudets kondition påverkar det användbara processfönstret.
12(20) L ackumulatorkapacitetslinjen behöver samma omsorg. Literkapaciteten beskriver volymen inuti systemet, medan produktritningen och materialplanen vanligtvis hanteras efter massa. Fråga vilket huvudalternativ som ingår, vilket harts som stöder den publicerade massan och hur mycket material som finns kvar i huvudet vid den överenskomna operationspunkten.
Kör inte vid en teoretisk gräns som standard. Ett projekt behöver tillräckligt med kontrollområde för att korrigera väggfördelning och skott-till-skott variation. Om bruttoämnet upptar nästan all tillgänglig kapacitet, kan en senare materialändring eller lokal tjocklekskorrigering ta bort rummet. Försöket ska visa stabil skottmassa, repeterbar parisonlängd och acceptabel kudde för det valda huvudet.
För en flerdelad form, räkna varje form som släpps per cykel. Hela skottet måste täcka varje aktivt utlopp och dess trim. Antal huvudpersoner och antal hålrum kan ändra matematiken, så ange dem separat i RFQ. Dehuvud och kavitetsguideförklarar den distinktionen.
Matcha extrudern efter materialbehov och återhämtningstid
KGB100B-sidan listar en 100 mm skruv, 24 L/D-förhållande, 55 kW extrudermotor och fyra uppvärmningszoner. Den publicerar ett HDPE-smältkapacitetsområde på 160 till 200 kg/h. Det intervallet är en referens med materialomfattning. Det bör inte behandlas som en garanterad produktion för varje kvalitet, masterbatch, omslipningsförhållande eller temperaturfönster.
Konvertera produktionsmålet till bruttoefterfrågan per timme. Använd grov parisonmassa, ej färdig delmassa. Inkludera alla aktiva positioner och använd de planerade händelserna per timme. Detta ger den materialhastighet som extrudern och huvudet måste upprätthålla medan maskinen tillverkar acceptabla delar.
Bruttomaterialbehov, kg/h = bruttoämnesmassa per evenemang, kg x formningshändelser per timme x aktiva ämnen per händelse
Jämför resultatet med ett försök på den faktiska formuleringen. Enbart ett broschyrsortiment kan inte fastställa smältkvalitet eller återvinningsmarginal.
Återhämtningstiden måste passa in i maskinens cykel. Om formen förblir stängd för kylning, använder extrudern ofta den tiden för att ladda ackumulatorn. En kortare kylcykel kan därför höja den erforderliga smälthastigheten. Snabbare formrörelse har lite värde om huvudet inte är redo för nästa skott.
Materialhantering kan bli den dolda begränsningen. Stora delar förbrukar harts snabbt. Anläggningen behöver pålitlig transport, torkning när materialet kräver det, blandning och kontamineringskontroll. Omslipning kan ändra bulkdensitet och foderbeteende. En skriftlig formulering är mer användbar än en bred etikett som "HDPE plus omslipning."
Be testprotokollet att inkludera hartskvalitet, leverantör, färgpaket, omslipningsprocent, temperaturinställningar, skruvhastighet och faktisk bruttomassa. Om annat material planeras, begär materialspecifika bevis. KingglesHDPE och PP bearbetningsguideförklarar varför polymeretiketten ensam inte avgör maskininställningen.
Anslut klämkraft, projicerad yta och blåsförhållanden
KGB100B-sidan publicerar 440 kN spännkraft. Ett större antal är inte automatiskt bättre, och en volymetikett kan inte validera klämman. Formen ser separerande kraft över det projicerade området utsatt för inre tryck. Produktform, flashland, pinch-off design och processtryck påverkar alla det verkliga kravet.
Det projicerade området är silhuetten av det trycksatta hålrummet på formdelningsplanet. En bred platt komponent kan skapa mer separerande last än en djupare men smalare container. Granskningen bör använda den faktiska kavitetsritningen. Det bör även inkludera valt blåstryck och eventuell överenskommen säkerhetsfaktor.
Den offentliga sidan listar 0,8 MPa som blåstrycksreferens. Det betyder inte att alla produkter ska köras med samma inställning. Hartstemperatur, ventilation, väggtjocklek, ytdetaljer och kylningsstrategi påverkar processen. Fabriksförsöket bör använda ett dokumenterat produktionsfönster som producerar acceptabla delar utan flashtillväxt eller instabilt mögelbeteende.
Pinch-off design är en del av samma system. Svag tätning kan skapa läckage eller en ömtålig svets. För mycket material kan förstora blixten och göra trimningen svårare. Forminriktning, klämrörelse och formningsplacering måste stödja verktyget snarare än att kompensera för det.
Be formleverantören och maskinleverantören granska samma ritning. Detta förhindrar en gemensam lucka där varje part endast godkänner sin egen utrustning. Det slutliga tekniska avtalet bör namnge projicerad yta, processtryck, klämkrav, formtjocklek, monterings- och anslutningsdetaljer.
Planera fabriken runt hela formcellen
KGB100B-sidan publicerar en maskinstorlek på 5,9 x 3,8 x 4,6 m och en vikt på 18 ton. Dessa är värdefulla utgångspunkter för layout och riggning. De inkluderar inte varje plattform, hartssystem, kylare, kompressor, uttagsanordning, transportör, trimmer eller säkerhetsgräns.
Börja ovanför maskinen. Bekräfta fri byggnadshöjd, krankapacitet, väg för borttagning av huvudet och tillgång till värmare och hydrauliska komponenter. Arbeta sedan utåt. Operatörer behöver utrymme för att inspektera formen, ta bort en fast del och nå normala servicepunkter. Materialleverans och hantering av färdiga delar behöver vägar som inte korsar osäkra zoner.
Kylvatten förtjänar mer än en uppskattning av rörstorleken. Sidan listar 0,3 MPa och 120 L/min, men anläggningen behöver även erforderlig inloppstemperatur, acceptabel temperaturhöjning, vattenkvalitet, filtrering och returkondition. Formkretsar och oljekylning kan behöva separat styrning. I det slutliga bruksbladet ska det framgå vad som ingår i det publicerade flödet.
Tryckluft behöver samma behandling. Webbplatsen ger en tryckreferens på 0,8 MPa, men dess synliga luftflödesenhet är inkonsekvent. Begär ett korrigerat maskininloppsbehov, toppbehov, luftkvalitet, daggpunkt och anslutningsstorlek. En mottagare kan behövas för att hålla trycket stabilt under stora blåsningshändelser.
Produktsidan märker 52 till 60 kW som "genomsnittlig energiförbrukning." Eftersom kW är en kraftenhet, använd endast siffran som en publicerad effektreferens. Omvandla det inte till kWh per del. Produktrelaterad energi beror på mögel, harts, cykel, hjälpmedel och accepterad effekt.
EUROMAP 46.2definierar produktrelaterad mätning för en given extruderingsformblåsningsmaskin, form och specificerad produkt. Det kräver stabil drift och produktkvalitet som möter kundernas krav. Detta är en bra grund för ett acceptanstest. Kingglesguide för brukskravkan hjälpa till att strukturera anläggningens datablad.

En torrcykel på 320 st/h är inte produktionsresultat
Kinggle etiketter 320 st/h som KGB100B torrcykelutgång. En torrcykel mäter maskinens rörelse utan att bevisa hela produktionsprocessen. Det inkluderar inte hartsåtervinning, formsprutning, blåsning, kylning, borttagning av delar, trimning eller kvalitetskontroll under avsedda produktionsförhållanden.
Stora delar är ofta kylbegränsade. Tjocka handtag, hörn och klämzoner kan behöva mer tid än breda väggytor. En snabbare öppningsrörelse kan inte släppa en del som fortfarande är för mjuk för att hålla formen. Automatisering kan också ställa in tempot om roboten, trimmern eller transportören är långsammare än formningsmaskinen.
Använd tre separata utgångsvärden. Först, registrera torr cykel endast som en rörelsereferens. För det andra, mät grova gjutna delar per timme under produktionsförsöket. För det tredje, rapportera accepterade delar per timme efter överenskomna kvalitetskontroller och räknade stopp.
Accepterad effekt = grova gjutna delar - kasserade delar - delar förlorade under räknade stopp
För skiftplanering, dokumentera mätperiod och stoppkategorier. En kort observation av bästa cykel är inte en stabil produktionshastighet.
Godkännandeplanen bör namnge delen, formen, hartsen, färgen, omslipningsregeln, operatörens åtgärder och extrautrustning. Den bör också definiera kvalitetsstandarden. Vikt, dimensioner, läckageprestanda, blixtskick, utseende och väggtjocklek är vanliga kategorier, men projektet måste välja de som är viktiga.
Använd målcykeln som en budget. Bryt den i ackumulatorurladdning, mögelrörelse, blåsning, kylning, avgas, öppning, uttagning och återhämtning. Detta visar om gränsen kommer från maskinen, formen, materialet eller nedströmsarbetet. Decykeltidsoptimeringsguideförklarar hur man förbättrar ett steg utan att flytta defekten någon annanstans.
Väggprogrammering måste följa produkten, inte en kopierad kurva
Stora formblåsta delar sträcker sig ojämnt. Material nära en axel, hörn, handtag eller djupdrag kan färdas längre än material på en bred panel. En enhetlig formspalt kan lämna ett område för tunt medan ett annat bär onödig vikt.
KGB100B-sidan säger att standardmodellen inkluderar en MOOG 100 tjocklekskontroller. Exakt installerad styrenhet, profilupplösning och tillvalspaket måste anges i offerten. AKinggle-hosted Moog DigiPack III manualvisar hur en ackumulator-maskinstyrenhet kan koppla verktygsposition till en programmerad profil. Den listar också skottstorlek, kudde och ackumulatorpositionsfunktioner. Den manualen illustrerar kontrolllogik, men den bör inte användas för att anta det exakta KGB100B-gränssnittet.
Bygg den första profilen från känd geometri och gjutningstid. Klipp eller mät sedan delar på definierade platser. Ändra en region i taget och spela in revisionen. En tyngre del är inte automatiskt en bättre del. Målet är tillräckligt med material där prestation behöver det och mindre överskott där det inte gör det.
Profilarbetet måste vara kopplat till skottmassa och ämneslängd. Förstoring av en profilregion ändrar materialet som är tillgängligt någon annanstans. Temperatur och svällning kan också förskjuta resultatet. Spara det godkända receptet med materialkvalitet, färg, huvudtemperatur, skottinställningar och formversion.
Deparison programmeringsguideger en steg-för-steg-inställningsmetod. För detta projekt bör FAT jämföra den slutgiltiga sparade profilen med den uppmätta väggkartan och delviktsintervallet.
Kör en fabrikstest som svarar på köpbeslutet
Ett användbart fabriksacceptanstest är inte en maskindemonstration. Det är ett kontrollerat försök att göra den överenskomna produkten under dokumenterade förhållanden. Resultatet ska visa vad som testades, hur det mättes och vad som blev kvar utanför testomfattningen.
EUROMAP 46.2 erbjuder användbar mätdisciplin. Det kräver att maskinen är i ett stabilt skick, att produktkvaliteten uppfyller kundernas krav och att viktiga processdata ska dokumenteras. Kinggles försäljningsprocess säger också att kunder kan bjudas in att delta i testet. Förvandla den möjligheten till ett skriftligt protokoll innan rättegången börjar.
- Frys testartikeln.Identifiera delrevision, form, huvudarrangemang, hålrum eller utloppsräkning och varje installerat alternativ.
- Anteckna formuleringen.Lista hartskvalitet, leverantör, färgpaket, tillsatser och omslipningsregel. Behåll tillräckligt med material från ett känt parti om möjligt.
- Verifiera inställningen.Registrera trum- och huvudtemperaturer, skottinställningar, profilfil, blåsförhållanden, kylvattenförhållanden och automationsstatus.
- Nå stabil drift.Välj inte den första acceptabla delen. Kom överens om stabiliseringsregler och provfönstret innan du mäter prestanda.
- Mät massbalans.Väg den färdiga delen, blixten och annan trim. Bekräfta bruttoämnesmassan mot det angivna ackumulatorarrangemanget.
- Inspektera produktkvaliteten.Använd godkända platser och metoder för väggtjocklek, dimensioner, vikt, läckageprestanda och synliga defekter.
- Räkna accepterad utdata.Rapportera totala cykler, bruttodelar, avslag och stopp över avtalad period. Håll torrcykeln som ett separat register.
- Mät verktyg.Registrera spänning, effekt, tryckluftstryck och flöde, kylvattentemperatur, tryck och flöde vid definierade gränser.
- Utmana repeterbarheten.Kontrollera skottmassa, ämnesposition och produktmått över provfönstret, inte bara på en utvald del.
- Nära avvikelser.Ge varje misslyckad vara en ägare, åtgärd, beviskrav och förfallodatum innan sändningsgodkännande.
Håll råavläsningar med den undertecknade sammanfattningen. Foton bör visa providentifiering och mätningsplats. Receptfiler, larm och avvikelseanteckningar är en del av bevisningen. Deformblåsmaskin FAT guideinnehåller en fullständigare acceptansram.
Provval behöver också en regel. Numrera delar i följd och ersätt inte ett misslyckat prov med ett bättre. Om inställningarna ändras, starta en ny provgrupp och registrera ändringstiden. Detta håller resultatet spårbart. Den skiljer också normal variation från avsiktlig processutveckling.
Före leveransgodkännande, jämför testprotokollet med den undertecknade kravmatrisen. En godkänd maskinrörelsekontroll kan inte stänga ett öppet produktkvalitetsobjekt. Alla test som inte kunde genomföras ska förbli synliga med anledningen och den överenskomna uppföljningsmetoden.
Förbered en offertförfrågan som en maskintillverkare kan konstruera
En vag begäran om "en 120 liters formblåsningsmaskin" uppmanar till ett vagt förslag. Skicka ett kompakt tekniskt paket istället. Det behöver inte vara perfekt, men det måste skilja kända krav från öppna beslut.
Börja med en dimensionerad produktritning eller 3D-fil. Lägg till foton när de förklarar halsar, skär, handtag eller trim. Ange målvikten och identifiera kritiska väggområden. Namnge materialkvaliteten och eventuell tillåten omslipning. Om kemikalieresistens eller ett regulatoriskt test är viktigt, ange exakt standard och produktskick.
Definiera sedan produktionen. Ge accepterade delar per timme eller per dag, tillgängliga skift, planerad automatisering och nedströmssteg. Ange om projektet innehåller en ny form. Om en form redan finns, ange dess monteringsritning, vikt, tjocklek, montering och serviceanslutningar.
Anläggningsinformation bör inkludera elförsörjning, frekvens, tryckluftskapacitet, kylvattenförhållanden, fri höjd, åtkomstdörr, kran och golvdata. Vänta inte tills installationen ska jämföras med maskinen. Stora projekt kan begränsas genom riggning och produkthantering lika enkelt som genom extrudering.
Bifoga med förfrågan
Produkt- och formritningar, hartsdetaljer, outputmål, kvalitetskriterier, bruksvillkor, layoutgränser och önskat automatiseringsomfång.
Begäran i förslaget
Slutligt huvudalternativ, skruv och drivning, formpassningsförklaring, verktygsgränser, layout, acceptansprotokoll, medföljande tillval och tekniska undantag.
Be om en ifylld kravmatris. Varje rad ska stå "uppfyller", "kräver ändring" eller "ingår inte", följt av en hänvisning till förslaget. Detta är lättare att granska än spridda uttalanden i e-post. Kinggle tillhandahåller ennedladdningsområdeför tekniska dokument och aprojektförfrågningsformulärför första kontakt.
När KGB100B hör hemma på listan
KGB100B förtjänar en närmare granskning när produkten hamnar nära sitt stora applikationsområde och de tekniska kontrollerna stämmer överens. Produktsidan namnger kemikalietunnor, bildelar, trafikbarriärer, flottörer, leksaker och möbler som applikationer. Den listan visar det avsedda fältet, men det är inte ett bevis på att en specifik del kommer att köras.
Ett starkt shortlistfall har fyra funktioner. Formen passar med utrymme för rörelse och tjänster. Gross parison massa passar det bekräftade huvudalternativet. Extruderingsåtervinning stöder den erforderliga cykeln med det avsedda materialet. Fabriken kan leverera verktyg och hantering inom överenskomna gränser.
Flytta till en annan konfiguration när ett av dessa villkor misslyckas. En större ackumulator kan lösa kulmassa men inte mögelbredd. En större platta kan lösa formhöljet men inte extruderingsåtervinning. En annan maskinstorlek kan vara mer ekonomisk när delen är mycket mindre än plattformens arbetsområde.
Pausa även när informationen är ofullständig. Webbplatsens huvudfigurer inom parentes och inkonsekvent luftflödesenhet behöver skriftligt förtydligande. Torrcykelnumret kan inte stänga en utgångsgaranti. Detta är normala föremål för ett tekniskt avtal, inte skäl att gissa.
Köpbeslutet bör avslutas med en delbaserad testplan. Om maskinen kan tillverka stabila, acceptabla delar till överenskommen hastighet och nyttogräns, passar modellen jobbet. Om det beviset saknas förblir kortlistan provisorisk.
Vanliga frågor
Vilka produkter kan KGB100B 120L formblåsningsmaskin göra?
Kinggle listar kemikalietunnor, bildelar, trafikbarriärer, flottörer, leksaker och möbler på KGB100B-sidan. Dessa är ansökningsreferenser, inte automatiska godkännanden. Den verkliga produkten behöver fortfarande kontrolleras för formstorlek, bruttoämnesmassa, klämbehov, material, borttagningsväg och kylning.
Betyder 120 L att varje behållare under 120 L passar?
Nej. Nominell behållarvolym är endast ett sållningsvärde. En del under 120 L kan fortfarande överskrida formen, gränsen för projicerad yta, ackumulatorbehovet eller tillgängligt borttagningsutrymme. Skicka produkt- och formritningarna för en modellspecifik granskning.
Kan KGB100B göra en 15 kg färdig HDPE-produkt?
Gör inte det antagandet från det offentliga bordet. Sidan publicerar 9(15) kg som referens för PE-ackumulatorvikt, uppenbarligen tillsammans med två listade huvudkapaciteter. Brutto formmassa inkluderar delen och alla blixtar eller trim. Det valda huvudet, hartset och användbar processmarginal måste bekräftas av Kinggle och bevisas i ett försök.
Är 320 st/h den förväntade produktionseffekten?
Nr Kinggle etiketter 320 st/h som torrcykel. Faktiskt accepterad utmatning inkluderar extrudering, formning, blåsning, kylning, borttagning, trimning, kassering och stopp. Ange erforderlig accepterad produktion och verifiera den med produktionsformen och materialet.
Hur ska energianvändningen jämföras?
Jämför produktrelaterad energi under samma form, produkt, harts, kvalitetsregler och testgräns. KGB100B-sidan publicerar 52 till 60 kW som en genomsnittlig energilinje, vilket är en effektreferens. Mät kWh/kg och kWh per accepterad del vid stabil produktion istället för att konvertera sidvärdet.
Vilken information ska jag skicka för en KGB100B offert?
Skicka produktritningar och foton, mått, färdig vikt, väggkrav, materialkvalitet, omslipningsregel, accepterad effekt, kvalitetstester, formdata, bruksförhållanden och automationsbehov. Markera okända föremål tydligt. Detta ger leverantören tillräckligt med information för att bekräfta huvudet, formpassningen och testomfattningen.
Kontrollera din del innan du väljer maskin
Skicka Kinggle produktritningen, bruttoviktsuppskattning, harts, mögeldata, outputmål och fabriksförutsättningar. Teamet kan granska om KGB100B-plattformen och dess valda ackumulatorkonfiguration passar projektet.
Begär en produktanpassad recension