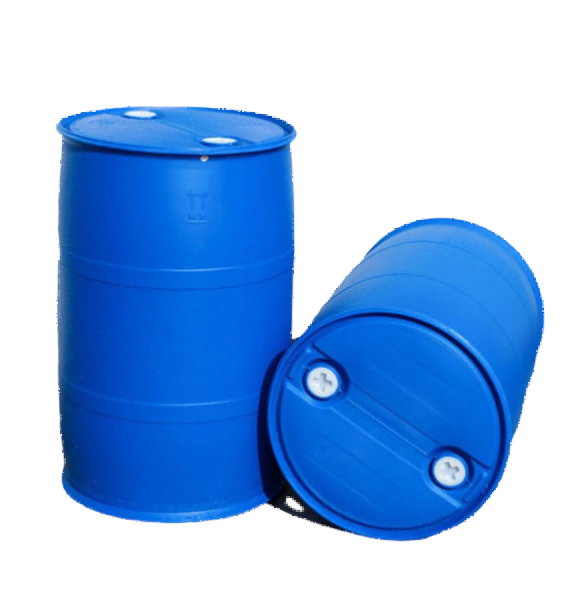
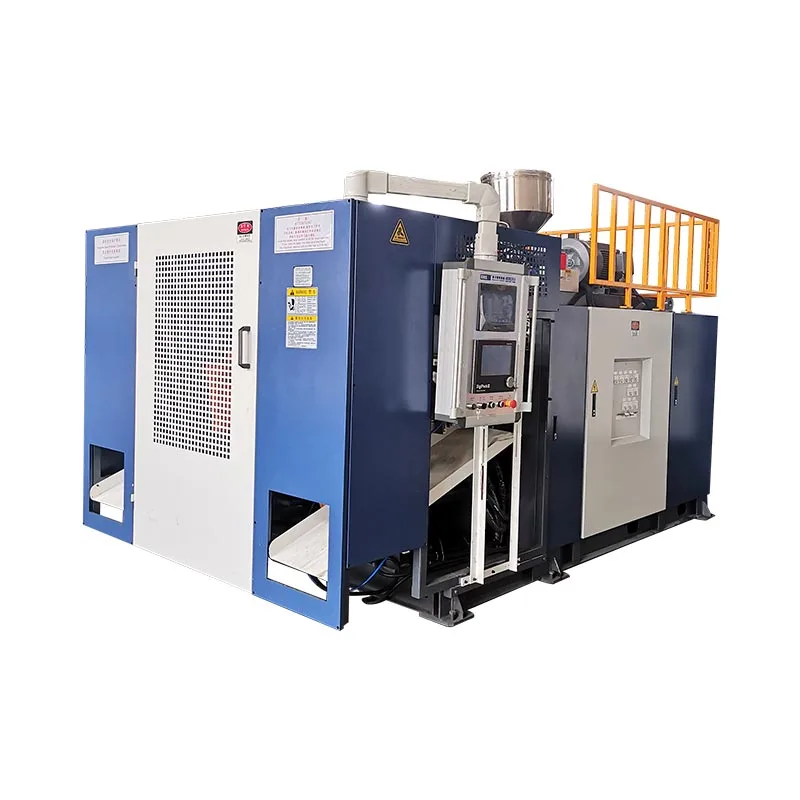
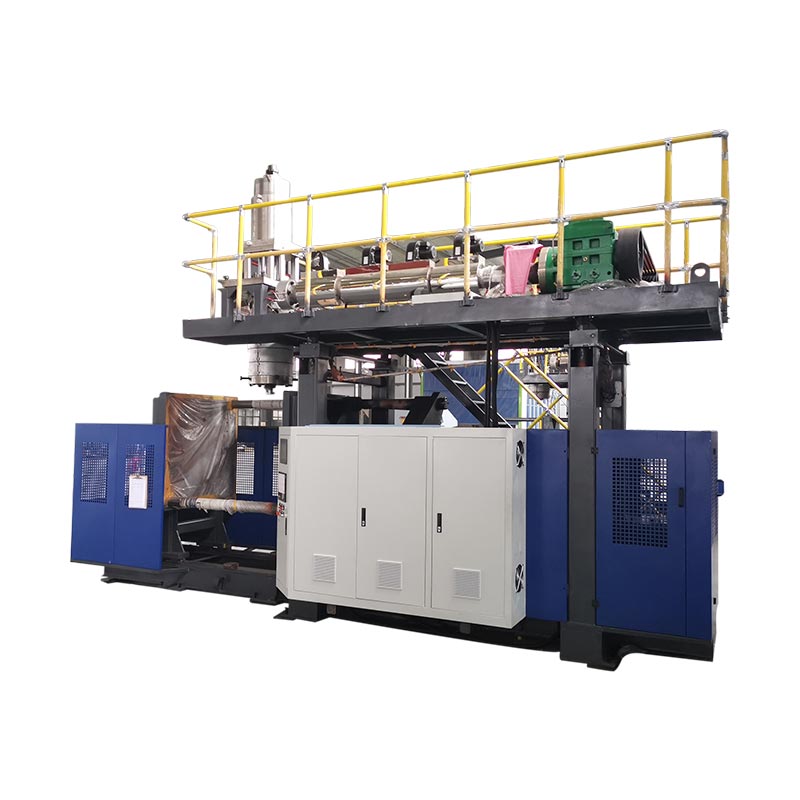
Konfigurera KGB110A från ett uppmätt produktprov, inte från enbart 160L-namnet. Registrera delens geometri, nettovikt, väggkarta, harts, trimning och produktionsmål. Använd sedan dessa ingångar för att kontrollera formens hölje, brutto efterfrågan, extruderingsåtervinning, klämkrav och fabriksverktyg.
En 160 liters formblåsningsmaskin kan göra väldigt olika produkter. En ihålig vägräcke har ett brett projicerat område. En ponton kan ha långa dragzoner och tätningskrav. En bordspanel kan vara bred men relativt grund. Ett modellnamn tar inte bort dessa skillnader.
Den mest användbara utgångspunkten är ofta föremålet som redan ligger på köparens skrivbord. Mät den, väg den och markera de områden som är viktiga. Det provet blir länken mellan produktdesign, verktyg, maskinkonfiguration och acceptanstestet.

Den sexsidiga exempelfilen som ska driva projektet
Dimensionerad detaljritning, totalstorlek, öppningar, insatser och monteringsgränssnitt.
Nettodelvikt, materialkvalitet, färg, tillsatser och tillåten omslipning.
Väggtjocklekskarta med kritiska platser och produkttestkrav.
Trimkarta som visar toppblixt, bottenstjärt, handtagsskrot och andra förluster.
Accepterat resultatmål, skiftmönster, automation och nedströmsarbete.
Fabrikskraft, luft, vatten, åtkomst, lyft och tillgängligt cellutrymme.
Publicerad datanotering:Kinggles nuvarande sidtitel och applikationstext placerar KGB110A i 160L-klassen. Samma sida visar för närvarande 120 L i sammanfattningen och tabellen för maximal kapacitet. Den här artikeln följer den publicerade 160L-produktpositioneringen, men den exakta beställda kapaciteten måste bekräftas i offerten och det tekniska avtalet.
Börja med produktprovet, inte katalogetiketten
Provet talar om var maskinbeslutet kan misslyckas. Dess yttermått påverkar formen. Dess vikt och trim påverkar ackumulatorn. Dess breda ytor påverkar det projicerade området. Djupa hörn och handtag påverkar väggfördelningen. Kylningsbeteendet påverkar cykeltid och borttagning.
Volymen är fortfarande användbar. Det hjälper till att placera projektet i ett allmänt maskinområde. Ändå kan två produkter med samma inneslutna volym behöva olika huvuden, klämmor eller formöppningar. En skrymmande flottör kan innehålla mer luft samtidigt som den använder mindre harts än en tät teknisk panel med lokala ribbor och tjocka monteringszoner.
Lita inte på en konkurrents färdiga del som den enda källan. Om möjligt, lägg till den ursprungliga designfilen och det avsedda prestandakravet. Ett kopierat prov kan innehålla väggtjocklek som kompenserar för en gammal form eller process. Att upprepa den väggen utan att förstå dess jobb kan lägga till vikt utan att förbättra prestandan.
Kinggle är dokumenteradförsäljningsprocessenbörjar med produktbilder, ritningar, vikt, storlek och material. Det ställer också krav på tjocklek, effekt och kemikaliebeständighet. Den ordningen är praktisk eftersom maskinrekommendationen följer produktbeviset.
Exempelfilen bör ha ett versionsnummer. Om halsen, handtaget, insatsen eller den totala längden ändras, uppdatera filen innan maskinen och formen fryses. Detta undviker ett projekt där offerten passar ett tidigt prov men produktionsritningen inte längre passar den citerade cellen.
Bygg ett provunderlag som kan överleva teknisk granskning
Börja med grundläggande mått. Registrera total längd, bredd och höjd. Lägg till öppningsdiametrar, halsfinish, flänsstorlek, handtagsavstånd och placeringen av eventuella skär. Markera skiljelinjen och synliga klämområden om provet avslöjar dem.
Väg hela produkten på en kalibrerad våg. Separera sedan eventuella avtagbara komponenter som inte är formblåsta. En mössa, plugg, metallinsats eller skumfyllning ska inte räknas som gjuten plast. Anteckna materialidentifieringsmetoden istället för att anta polymeren från utseende.
Väggtjocklek behöver en platskarta. Numrera punkterna på en ritning eller foto. Inkludera hörn, axelövergångar, handtag, baskontakter, monteringszoner och breda paneler. En enda genomsnittlig tjocklek döljer det tunna området som kan styra prestandan.
Skriv sedan produkttesterna. En flottör, trafikbom, möbelpanel och industricontainer har inte samma godkända kriterier. Använd köparens faktiska ritning, myndighetskrav eller interna test. Låna inte fallhöjds-, last- eller läckagetest från en icke-relaterad produkt.
| Prov bevis | Hur man spelar in det | Maskinbeslut påverkas |
|---|---|---|
| Övergripande geometri | Måttritning eller kontrollerad 3D-fil | Formkuvert, mittlinje, huvudposition och borttagningsbana |
| Formgjuten nettovikt | Vikt utan separat monterade delar | Utgångspunkt för brutto prästmässa |
| Väggfördelning | Numrerade platser med vald mätmetod | Parisonprofil, skottfördelning och prövningskriterier |
| Hartssystem | Betyg, leverantör, färg, tillsatser och omslipningsregel | Lämplighet för skruv, smälthastighet och bearbetningsfönster |
| Trimma och blinka | Förväntad topp, botten, handtag och sidoskrot | Ackumulatorbehov och efterslipningsbelastning |
| Funktionstester | Namngiven metod, skick, provstorlek och godkänd gräns | Formdesign, kylning, väggmål och FAT scope |
| Godkänd utgång | Bra delar per timme eller skift efter besiktning | Återvinningsgrad, kylning, automatisering och nedströmskapacitet |
Ett prov är bevis, inte en fullständig specifikation. Det kan ha åldrats, skevt eller absorberat kemikalier. Använd den för att ställa bättre frågor och placera sedan den godkända ritningen och teststandarden ovanför det fysiska provet i dokumenthierarkin.
Läs KGB110A-specifikationen som en uppsättning kontroller
DeKGB110A produktsidapublicerar en 6,6 x 4,2 x 5,2 m maskinstorlek och 22 t maskinvikt. Dess klämsektion listar 760 kN, en 1100 x 1400 mm platta och en 1000 x 1400 mm maxform. Sidan ger också ett intervall på 610 till 750 mm formtjocklek.
För öppning och rörelse visar sidan 600 till 1600 mm och ett 600 mm rörligt slag. Dessa nummer behöver formenheten bredvid dem. Den användbara frågan är om den fullständigt kylda delen kan släppa och lämna formen med den avsedda roboten, insatser och trim fortfarande påsatta.
Extruderingsdelen listar en 110 mm skruv, 25 L/D-förhållande, 75 kW extrudermotor och fyra värmezoner. Publicerad HDPE smältkapacitet är 160 till 200 kg/h. Det intervallet tillhör sidans HDPE-formulering. Det bevisar inte samma hastighet för ett annat material eller formulering.
Huvudsektionen publicerar 12(20) L ackumulatorkapacitet och 9(15) kg PE ackumulatorvikt. Den listar också en 450(600) mm maximal stiftdiameter. Parentesvärden kan spegla konfigurationsval, men sidan definierar inte regeln. Förslaget måste ange valt huvud, formverktyg och hartsbas.
Sidan beskriver standardmodellen med MOOG 100 tjockleksregulator, robotarm och bottenblåsningssystem. Dessa är förstapartspublicerade uttalanden. Offerten bör fortfarande namnge varje levererad artikel, dess gränssnitt och eventuella projektspecifika förändringar.
Fabriksläsning:kopiera inte tabellen till en inköpsorder utan dess frågor. Placera provmåttet, formritningen eller nyttoberäkningen bredvid varje specifikation som den är avsedd att uppfylla.
Översätt produktformen till formpassning och borttagningsutrymme
Produktritningen blir en form först efter att ha lagt till krympningsstrategi, kavitetsstål, kylning, pinch-off, ventiler, halsverktyg och montering. Den resulterande monteringen kan vara mycket större än produkten. En del som ser bekväm ut inom en gräns på 1000 x 1400 mm kan bli tät när anslutningar och rörliga enheter läggs till.
Kontrollera bredd, höjd och installerad tjocklek separat. Använd hela monteringen, inklusive stödplåtar och adaptrar. Bekräfta monteringsmönstret mot 1100 x 1400 mm valsreferens. Visa vatten-, hydrauliska, pneumatiska och elektriska anslutningar i sina installerade lägen.
Öppningsutrymme är ett rörelseproblem. En bordspanel kan behöva rensa djupa revben. En barriär kan lämna hålrummet i en vinkel. En ponton kan förbli flexibel medan den är varm och kan behöva stöd under uttagning. Robotgreppet och delrotationen behöver sitt eget svepande kuvert.
Planera vägen för att byta mögel samtidigt. KGB110A-sidan ger en maskinvikt på 22 t men publicerar inte den tillåtna formvikten. Fråga Kinggle om den slutliga gränsen för formvikt, lyftpunkter och ritning för allmän arrangemang. Verifiera sedan växtkranen, krokhöjd och inflygning.
Mögelkylning kan styra hela cykeln. Stora ytor behöver balanserade kretsar, medan tjocka detaljer kan kräva fokuserad kylning. Deextrudering formblåsning formguidetäcker avklämning, avluftning och kretsplanering mer i detalj.
Beräkna brutto efterfrågan innan du väljer huvudet
Ackumulatorn måste leverera allt material som lämnar formen under en formningshändelse. Den färdiga produktens vikt är bara en del. Huvudet matar även blixt, svansar, handtagsskrot och allt material som trimningsprocessen tar bort.
Brutto formmassa = formgjuten nettoprodukt + blixt och trim + dokumenterad processtillägg
Använd uppmätta eller mögelhärledda värden. Det finns ingen universell skrotprocent för flottörer, bommar, möbler och tekniska delar.
Kinggle publicerar 9(15) kg som PE-ackumulatorviktslinje för KGB110A. Behandla det som en huvud- och materialreferens, inte färdig produktkapacitet. PE-kvalitet, smälttemperatur, återvunnet innehåll och forminställning kan ändra användbarhet. Ett annat harts kräver sin egen granskning.
Parisonlängden spelar roll med massan. En lång form kan sjunka eller sträcka sig innan formen stängs. En bred form kan minska det drag som behövs runt produkten men kan ändra kraven på huvud och verktyg. Registrera munstycksstorleken, programmerat mellanrum, extruderingstid och ämnesposition under försöket.
Bruttoefterfrågan påverkar också efterslipningen. Kraftig blixt kan passa ackumulatorn samtidigt som den skapar en stor skrotström. Granulatorn, transport- och blandningssystemet måste hänga med. Om återmalning återkommer till produkten, hör dess procentandel och kontamineringskontroller till den godkända formuleringen.
Lämna kontrollområdet för profilkorrigering. Ett huvud som löper i sin praktiska kant kan ha lite utrymme för tjockare hörn eller en längre form. Försöket bör visa stabil bruttomassa, acceptabel kudde och repeterbar formningsplacering över ett definierat provfönster.
Förvandla väggkartan till en kontrollerad församlingsprofil
Väggkartan säger var produkten behöver material. Församlingsprofilen säger när formspalten ska ändras när formen lämnar huvudet. Att ansluta dessa två poster är mer användbart än att kopiera en profil från en annan del.
Numrera väggplatserna på provritningen. Efter varje försök, skär eller mät samma platser i samma ordning. Anteckna delvikt och profilrevision med varje grupp. Om flera inställningar ändras samtidigt tappar laget orsaken till resultatet.
KGB110A-sidan namnger en MOOG 100 tjocklekskontroller. AMoog DigiPack III-manual värd av Kinggleförklarar en styrmetod som lagrar produktfiler och relaterar programmerad väggtjocklek till maskinposition. Det är användbart processbevis, men det identifierar inte det exakta styrgränssnittet som tillhandahålls på varje KGB110A.
En profil kan inte fixa alla defekter. Formen och dorngeometrin, huvudcentreringen, smälttemperaturen, formningssvällningen och formningstiden spelar fortfarande roll. Om ämnet kommer in i formen utanför mitten, kan tillsats av material dölja symtomen samtidigt som vikten ökar.
När delen passerat, spara hela receptet. Inkludera material, färg, temperaturer, kulinställning, profilfil, blåsning, kylning och formrevision. Deparison programmeringsguideger en fylligare stämningssekvens.
Matcha extruderingsåtervinning med kylning och accepterad effekt
Den offentliga tabellen listar 160 till 200 kg/h som smältkapacitetsintervallet KGB110A HDPE. Produktionsfrågan är om den valda skruven kan fylla på ackumulatorn innan nästa skott med bibehållen stabil smältkvalitet. En maximal broschyrpris kan inte svara på det i sig.
Beräkna bruttoefterfrågan per timme från hela församlingen. Använd de planerade formningsevenemangen per timme och aktiva uttag. Jämför sedan resultatet med den testade smälthastigheten för det faktiska hartset, färgen och omslipningsförhållandet.
Bruttomaterialbehov, kg/h = bruttoformningsmassa x formningshändelser per timme x aktiva formningar per händelse
KGB110A-sidan listar 320 st/h, men märks med torrcykel. Torrcykel är en referens för maskinrörelse. Produktutdata inkluderar återvinning av ackumulatorer, formning, blåsning, kylning, avgas, öppning, uttagning, trimning och kvalitetsförluster.
Stora delar tillbringar ofta en stor del av cykeln med att kyla. Den tiden kan tillåta extrudern att fylla på huvudet. Om bättre formkylning förkortar cykeln, ökar den erforderliga smälthastigheten. Cykeloptimering måste därför kontrollera återhämtningen och väggkvaliteten, inte bara formtemperaturen.
Rapportera accepterade delar per timme efter överenskomna kontroller. Håll torr cykel, bruttocykler, avslag och stopp i separata kolumner. Decykeltidsoptimeringsguidevisar hur man bygger en tidsbudget steg för steg.
Kontrollera 760 kN mot projicerad yta och processtryck
Kinggle publicerar 760 kN spännkraft för KGB110A. Den siffran blir användbar endast vid sidan av kavitetens projicerade område och det överenskomna inre trycket. Det projicerade området är hålighetssiluetten på avskiljningsplanet. Det är inte behållarens volym eller yta.
En bred barriär eller bordsskiva kan skapa betydande avskiljande last även när det är grunt. En djup men smal flottör kan bete sig annorlunda. Layouter med flera kaviteter eller flera delar ökar den totala projicerade ytan som ses av klämman.
Produktsidan listar 0,8 MPa blåstryck. Använd det faktiska produktionsfönstret i beräkningen. Formventilation, smälttemperatur, ytdetaljer och väggtjocklek kan ändra det nödvändiga trycket. Fabrikstestet bör registrera inställt tryck och tillgängligt maskininloppstryck.
Blixttillstånd är ett användbart bevis. Växande blixt kan peka på överdriven separationskraft, slitna klämområden, inriktningsproblem eller överskott av material. Åtgärda inte alla blixtproblem genom att öka klämkraften. Inspektera formen och bearbeta tillsammans.
Maskinleverantören och formleverantören bör godkänna en beräkning. Lägg in projicerad yta, processtryck, klämbehov och den antagna faktorn i den tekniska filen. Detta förhindrar två separata godkännanden som bygger på olika antaganden.
Kontrollera beräkningen igen om kavitetslayouten ändras. Att lägga till en andra del, flytta avskiljningslinjen eller förstora en panel kan ändra projicerad yta. Insatser och sidohandlingar kan också förändra hur formen reagerar. Den slutliga formritningen, snarare än en tidig produktskiss, bör avsluta denna kontroll.
Definiera materiallagren istället för att förlita sig på en funktionsfras
KGB110A-sidan säger att plattformen kan tillhandahålla enskiktsprodukter och kan även konstruera dubbelskikts- eller flerskiktsstrukturer. Samma offentliga specifikationstabell listar en 110 mm skruv och en 75 kW extrudermotor. Ett flerskiktsprojekt behöver därför en konfigurationsritning utöver standardtabellen.
Börja med produktens anledning till ytterligare ett lager. Det kan vara färgplacering, återvunnet kärnmaterial eller en funktionell barriär. Ange materialet i varje lager och målförhållandet. Kontrollera kompatibilitet, bearbetningstemperaturer och tillåten variation.
Begär sedan smältvägsdiagrammet. Den ska identifiera varje extruder, adapter, huvudkanal och kontrollpunkt. Förslaget bör även visa motorstorlekar, värmelaster, materialhantering och den reviderade brukssumman. En generisk "flerlager"-etikett definierar inte denna utrustning.
Omställningsarbetet växer med varje materialväg. Rensningsvolym, rengöringsåtkomst, färgsekvens och skrotsegregering påverkar drifttiden. Om produkten inte behöver flera lager kan det extra systemet lägga till arbete utan att skapa köparvärde.
Enkelskiktsriktning
Använd en definierad hartsström när produktens prestanda, färg och återvinningsplan kan uppfyllas med en väggstruktur.
Flerskiktsriktning
Begär en projektspecifik samextruderingskonfiguration när varje lager har en dokumenterad funktion och acceptansintervall.
Kingglesflerskikts co-extruderingsguideförklarar lagerroller och frågorna som hör hemma i anbudsförfrågan.
Planera hela cellen runt en 22 tons maskin
De publicerade maskinmåtten är 6,6 x 4,2 x 5,2 m. Maskinens vikt är 22 ton. Dessa värden startar anläggningens layout. De inkluderar inte serviceavstånd, trappor, mögelhantering, hartsutrustning, kompressor, kylsystem, uttag eller efterbehandling.
Kontrollera först den vertikala banan. Byggnaden behöver tillräckligt med höjd för maskinen, tillträde till plattformen och planerade lyft. Markera vägen för munstyckshuvudet och extruderkomponenterna om underhåll kräver borttagning över huvudet. Bekräfta krankapaciteten och krokräckvidden från den slutliga ritningen.
KGB110A-sidan publicerar 0,3 MPa och 120 L/min för kylvatten. Projektbladet behöver även inloppstemperatur, returgräns, vattenkvalitet, filtrering och kretsomfattning. Ett flödesnummer utan temperatur kan inte dimensionera kylsystemet.
För tryckluft listar sidan 0,8 MPa och 1,8 m³/min. Bekräfta topp- och medelbehov, mottagarstorlek, daggpunkt, filtrering och anslutningsstorlek. Stora blåsningshändelser kan dra ner trycket när skärbordet är underdimensionerat.
På sidan anges 52 till 60 kW som genomsnittlig energiförbrukning. Eftersom kW är effekt, behandla detta som en publicerad driftseffektreferens. Omvandla det inte till kWh per del.EUROMAP 46.2knyter produktrelaterad energimätning till en given maskin, form och produkt under stabila förhållanden.
Defabriksverktygsguideomfattar elektriska gränser, luft, vatten, anläggningsarbete och tillträde. Använd den slutliga översiktsritningen snarare än det offentliga kuvertet för installationsgodkännande.

Bevisa konfigurationen med en spårbar produkttest
En fabriksprovning bör återskapa produktjobbet som beskrivs i exempelfilen. Den godkända formen, hartset och de viktigaste alternativen måste finnas. Om ett substitut används, registrera skillnaden och begränsa slutsatserna därefter.
Planera provsekvensen innan du kör. Antal delar i formningsordning. Definiera när stabil produktion börjar och hur länge mätfönstret varar. EUROMAP 46.2 kräver stabila maskinförhållanden för sin produktrelaterade energimetod och dokumenterar produktkvalitet som en del av testsammanhanget.
- Identifiera konfigurationen.Registrera maskinens serienummer, huvudalternativ, verktygsverktyg, formrevision, styrenhet och installerad automation.
- Verifiera formuleringen.Registrera hartskvalitet, leverantör, färg, tillsatser och omslipningsinnehåll från det faktiska provmaterialet.
- Fånga receptet.Spara temperaturer, skottinställningar, väggprofil, blåsinställningar, kylförhållanden och automatiseringstid.
- Stäng massbalansen.Väg produkten, varje trimström och hela bruttoskottet. Jämför det med den citerade huvudbasen.
- Mät upp väggkartan.Använd de numrerade platserna och den överenskomna metoden. Håll avläsningarna kopplade till varje provnummer.
- Kör funktionskontroller.Tillämpa endast de produktspecifika tester och gränser som är skrivna i det godkända kravet.
- Räkna produktionen ärligt.Separat torrcykel, bruttocykler, accepterade delar, avslag och stopp under avtalad period.
- Spela in verktyg.Mät effekt, luft och vatten vid definierade gränser medan den accepterade produkten tillverkas.
- Stäng öppna föremål.Ge varje avvikelse en ägare, korrigerande åtgärd, beviskrav och förfallodatum.
Välj inte bara den bästa delen för rapporten. Håll en sekvens som visar variation. Om receptet ändras, starta en ny provgrupp. Detta skiljer processutveckling från acceptansbevis.
Kom överens om mätverktygen innan testet. Registrera skalupplösning, tjockleksmetod och kalibreringsstatus där de påverkar resultatet. Använd samma verktyg för provsekvensen. Om köparen och leverantören mäter med olika metoder, jämför dessa metoder innan du bestämmer dig för att delarna inte överensstämmer.
Ett misslyckat resultat behöver sammanhang. Spara relaterade inställningar, larmhistorik, provnummer och inspektionsprotokoll. En korrigerad del kan bevisa reparationen, men den bör inte radera den tidigare avvikelsen. Den här historiken hjälper teamet att avgöra om korrigeringen är stabil eller tillfällig.
Lagra rådata, foton, receptexporter och signerade sammanfattningar tillsammans. Defabriksgodkännandetestguideger ett bredare protokoll för maskin-, produkt- och dokumentkontroller.
Använd fyra grindar för att avgöra om KGB110A passar
KGB110A hör hemma på listan när fyra bevisportar stängs. Först passar formen till valsen, kuvertet, tjockleksområdet och rörelsen. För det andra kan det valda huvudet leverera den grova formen med användbart kontrollområde. För det tredje stödjer extruderingsåtervinning målcykeln med det faktiska materialet. För det fjärde kan fabriken leverera nödvändiga verktyg och hantering.
En 160L-etikett kan inte ersätta någon grind. En lång del kan misslyckas med mögelkontrollen. En tung del kan misslyckas med skottkontrollen. En kort cykel kan misslyckas med återställningskontrollen. En fabrik med begränsad höjd kan misslyckas med installationskontrollen.
Flytta ner ett maskinsortiment när produkten och formen är mycket mindre och den större plattformen inte tillför någon användbar kapacitet. Flytta uppåt eller begär en annan konfiguration när bruttoskott, mögelutrymme eller krav på klämmor överstiger det beprövade intervallet. DeKGB100B 120L guidetillhandahåller de intilliggande tekniska kontrollerna i lägre intervall.
Avsluta valet med en signerad kravmatris. Varje rad bör namnge köparens input, den föreslagna konfigurationen och bevisen som kommer att bevisa överensstämmelse. Okända föremål bör förbli öppna i stället för att ersättas med ett broschyrantagande.
Maskinmodellen är då resultatet av produktfilen. Den ordern ger formkonstruktören, maskinbyggaren och köparen en uppsättning fakta att arbeta utifrån.
Vanliga frågor
Vilka produkter är KGB110A 160L formblåsningsmaskinen avsedd för?
Kinggles produktsida listar fat, möbler, flottörer, pontoner, leksaker, bildelar och trafikbarriärer. Dessa är applikationsfamiljer. Den specifika produkten behöver fortfarande kontrolleras för formpassning, brutto formmassa, krav på klämmor, material, kylning och borttagning.
Varför ska jag skicka ett fysiskt prov samt en ritning?
Ritningen definierar den godkända geometrin, medan provet hjälper ingenjörsteamet att inspektera vikt, avskiljningslinje, trim, väggfördelning och hantering. Använd båda när det är möjligt. Ritningen och de skriftliga proven ska kontrollera om provet skiljer sig från den nuvarande designen.
Är 320 st/h produktionseffekten för KGB110A?
Nej. KGB110A-sidan märker 320 st/h som torrcykel. Accepterad produktion måste inkludera extruderingsåtervinning, formningsformning, blåsning, kylning, uttagning, trimning, rejekt och räknade stopp med produktionsformen och hartset.
Kan en 15 kg färdig PE-del köras på KGB110A?
Den offentliga tabellen visar 9(15) kg som PE-ackumulatorviktsreferens, inte färdig produktkapacitet. Brutto formmassa inkluderar produkten och all flash eller trim. Bekräfta det valda huvudet, hartsbasen och rörelsemarginalen och bevisa sedan resultatet i produktförsöket.
Gör standarden KGB110A flerskiktsprodukter?
Produktbeskrivningen nämner enskikts- och flerskiktslösningar, medan den offentliga tabellen listar en skruv och en extrudermotor. Ett flerskiktsprojekt behöver en separat smältvägsritning, extruderlista, huvudkonfiguration, lagerförhållandeintervall och reviderat verktygsblad.
Vad ska ingå i en KGB110A-förfrågan?
Skicka produktritning, provfoton, dimensioner, nettovikt, väggkarta, harts, trimningsuppskattning, kvalitetstester, accepterat utdatamål, formdata och fabriksverktyg. Kinggle kan sedan bekräfta huvudet, formutrymmet, extruderingsarrangemanget och acceptplanen.
Skicka produktbeviset, inte bara en volym
Dela provfilen, forminformation, utdatamål och anläggningsförhållanden med Kinggle. Projektgruppen kan använda dessa fakta för att bekräfta KGB110A-konfigurationen och definiera en produktbaserad testversion.
Begär en KGB110A-konfigurationsgranskningKällor och granskningsunderlag
- Kinggle, 160L Accumulate Formblåsningsmaskin, modell KGB110A. Produktpositionering, specifikationer och angivna tillämpningar, kontrollerade 15 september 2026.
- Kinggle säljprocess. Begäran om produktinformation och angivet arbetsflöde för inspektion, kontrollerade 15 september 2026.
- Moog DigiPack III bruksanvisning värd av Kinggle. Lagrade produktfiler och programmerad väggtjocklekskontroll för ackumulator- eller kontinuerliga maskiner.
- EUROMAP 46.2, Extruderingsformblåsningsmaskiner, bestämning av produktrelaterad energiförbrukning. Version 1.0, januari 2014.
Redaktionell anmärkning:Kinggle är tillverkare och utgivare av denna guide. Produktdata presenteras som publicerad information från första part. Den undertecknade projektspecifikationen och bevittnade rättegången bör styra den beställda maskinen.