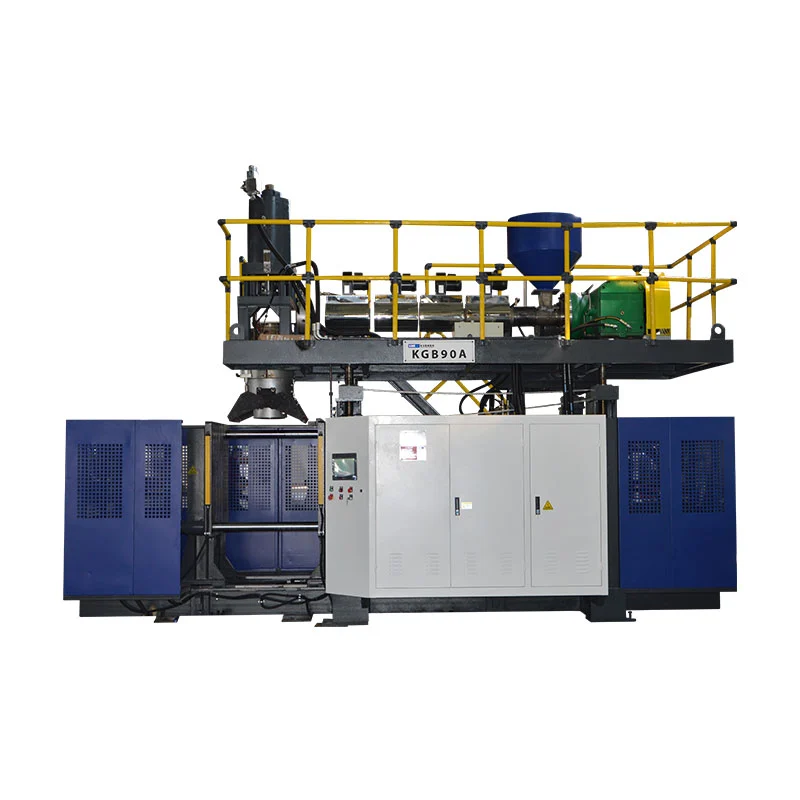
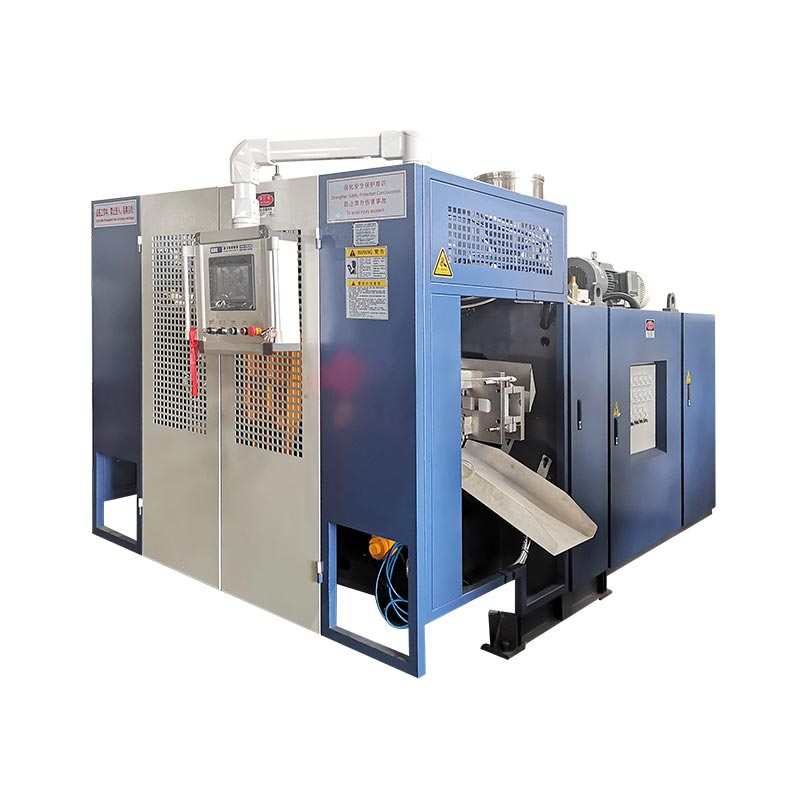
KGB200L/LP är Kinggles 250L-klassade ackumulatorformblåsningsplattform för 220L dubbelringade kemiska trummor. Ett fungerande projekt kräver mer än formningsmaskinen. Den behöver också en godkänd trummaspecifikation, matchad HMWHDPE, form- och kyldesign, parisonprogram, uttagning och deflashing, läckagetestning, spårbara kvalitetskontroller och en fabriksgodkännandeplan.
En kemisk trumlinje bör planeras från den färdiga förpackningen baklänges. Trumman måste hålla det avsedda innehållet. Den måste överleva de definierade hanterings- och transporttesterna. Dess nedläggningar, väggkarta och produktionsregister måste hållas under kontroll. Enbart en snabb torrcykel bevisar inget av dessa saker.
Denna guide följer en trumma genom hela cellen. Den separerar publicerade maskindata från projektingångar. Den visar också vilka resultat som måste bevisas under ett produktionsförsök.

- Frys in trumritningen, förslutningarna, material, nettovikt och väggkarta.
- Konvertera den färdiga vikten till bruttomassa, inklusive all trim.
- Matcha huvudet, formprogrammet, mögeln och kylningen till de kritiska zonerna.
- Definiera hantering, avblinkning och inspektion som en del av cykeln.
- Acceptera linjen med godkänd harts, produktionsinställningar och mätbara godkända kriterier.
Vad en komplett 220L kemisk trumcell faktiskt innehåller
Maskinen bildar den ihåliga kroppen. Cellen gör repeterbara, accepterade trummor. Den distinktionen förändrar inköpslistan. Det ändrar också frågorna som ställs under konstruktionen.
Utrustning uppströms kan innefatta hartslagring, transport, torkning eller blandning när formuleringen kräver det. Färg och tillsatsdosering kräver kontrollerade recept. Återmalning kräver en definierad källa, partikeltillstånd och tillåtet förhållande. Dessa föremål avgör vad som når extrudern. Ett instabilt foder kan inte ge ett stabilt ämne.
Kärncellen innehåller extrudersystemet, ackumulatorhuvudet, klämenheten, formen, blåsstift eller bottenblåsarrangemang, hydraulsystem och kontroller. KingglesKGB200L/LP produktsidalistar också en MOOG 100 tjockleksregulator, robotarm och bottenblåsningssystem i sin publicerade beskrivning. Den slutliga beställningen bör identifiera de exakta levererade versionerna.
Nedströms arbete startar när formen öppnas. Den varma trumman behöver kontrolleras bort. Topp- och bottenbleck måste skäras utan att tätningsytorna skadas. Öppningar kan behöva bearbetas eller efterbearbetas. Förslutningar kan behöva monteras. Varje accepterad trumma behöver sedan överenskomna dimensioner, vikt, vägg och läckagekontroller.
Kylutrustning, tryckluft, materialhantering, trimuppsamling och säker åtkomst sitter runt denna cell. Ett laboratorium eller ett kvalitetsområde kan sitta utanför det. Det området hanterar längre tester, bevarade prover och journalgranskning.
En fullständig omfattning namnger också varje gräns. Vem levererar formkylaren? Vem tillhandahåller kompressorn och mottagaren? Vem kopplar ihop robotvakten? Vem levererar läckagetestaren? Om en gräns inte har någon ägare blir det ofta en startfördröjning.
Lås trumspecifikationen innan du väljer den slutliga konfigurationen
Frasen "220 liter fat" är inte en fullständig specifikation. Två trummor kan dela nominell volym men behöver olika processförhållanden. En dubbelringtrumma med slutet huvud har olika halsar och hanteringszoner från en design med öppet huvud. Även stängningssystemet, innehållet och transportvägen påverkar provningen.
Börja med en kontrollerad ritning. Inkludera övergripande mått, nominell och bräddkapacitet, öppningar, stängningsdetaljer, klockspel, ringar, handtag och etikettområden. Markera skiljelinjen och nyp av. Identifiera varje dimension som påverkar fyllning, palletering, stapling eller lockpassning.
Lägg till en numrerad väggtjocklekskarta. Kartan ska täcka den övre ringen, axeln, sidoväggen, nedre ringen, basen, halsen och nypområdena. Ett genomsnittligt väggnummer kan inte visa hur hartset är fördelat. Kinggles sida listar 3,5 till 4 mm för dess publicerade 200L-applikation. Använd det som en sidspecifik referens, inte som en ersättning för den godkända väggkartan.
Anteckna den gjutna nettovikten. Inkludera inte separat monterade förslutningar. Uppskatta sedan toppblixt, bottensvans, halsskrot och annat trimmat material. Detta skapar bruttoförsamlingsmålet. En 12 kg färdig trumma kan behöva ett skott över 12 kg eftersom processen också måste bilda löstagbart material.
Det avsedda innehållet hör hemma i filen. Lägg till densitet, viskositet, fyllningstemperatur, ångtryck, krav på kemisk kompatibilitet och förväntad lagringstid. Köparen bör även ange om trumman kommer att bära reglerat farligt gods. Det svaret ändrar valideringsvägen.
Kingglesförsäljningsprocessenfrågar efter foton, ritningar, vikt, storlek, material, tjocklek, daglig produktion och kemikalieresistens. Dessa indata bör vara en revisionskontrollerad trumma. Offerten, formdesignen och acceptplanen bör alla peka på samma revision.
Läs publicerade KGB200L/LP data som en matchad uppsättning
KGB200L/LP-sidan ger ett användbart startkuvert. Den identifierar en 250L maximal behållarklass, en 39 tons maskin och ett fast öppet stängningsarrangemang. Den listar också en 760 kN spännkraft, en 1300 x 1500 mm platta och en maximal formstorlek på 1100 x 1700 mm.
Den offentliga extruderingstabellen visar två 100 mm skruvar med 32 L/D-förhållanden. Publicerad HDPE smältkapacitet är 180 kg/h per skruv. Tabellen listar också en 25 L ackumulator och en 18 kg PE ackumulatorviktsreferens. Dessa är värden på maskinsidor. De bevisar inte en viss trumma, harts eller cykel utan ett matchat försök.
| Publicerad KGB200L/LP artikel | Webbplats värde | Vad projektet fortfarande måste kontrollera |
|---|---|---|
| Maximal containerkapacitet | 250 L | Faktisk mögel, skottbehov, geometri och borttagningsväg |
| Maskinstorlek och vikt | 9,5 x 4,1 x 6,5 m; 39 t | Serviceröjning, grundläggning, transportdelning och lyftplan |
| Spännkraft | 760 kN | Projicerad yta, blåstryck, avklämningslast och marginal |
| Maximal formstorlek | 1100 x 1700 mm | Komplett formkuvert, slangar, grenrör och rörliga delar |
| Formtjocklek | 810 till 950 mm | Ritning av stängd formstapel och gränssnittsritning |
| Skruv och L/D | 100 mm x 2; 32 L/D | Beställd lagerarkitektur, hartskvalitet och färgsystem |
| Publicerad HDPE smältkapacitet | 180 kg/h x 2 | Stabil utgång med den godkända HMWHDPE-formuleringen |
| Ackumulator | 25 L; 18 kg PE referens | Brutto parisonsmassa, reserv och programmerad profil |
| Blås luft | 0,8 MPa; 1,8 m³/min | Erforderlig luftkvalitet, toppflöde, mottagare och tryck vid maskinen |
| Kylvatten | 0,3 MPa; 120 l/min | Framledningstemperatur, returtemperatur, kvalitet och värmebelastning |
| Publicerad effektreferens | 70 till 80 kW i genomsnitt | Mätgräns, produkt, inställningar och produktionsläge |
The page also displays 300 pcs/h as “Output (dry Cycle).” That is not production output for chemical drums. Den beskriver en referens för torr maskinrörelse. The same page separately publishes 17 to 20 drums per hour for its chemical-barrel application. Håll båda etiketterna intakta.
Rätt acceptansmål är ingetdera numret i sig. Det accepteras fat per överenskommen tid under godkända produktionsförhållanden. Körningen måste innefatta extrudering, blåsning, kylning, uttagning, trimning, inspektion och räknade stopp.
Läs data i anslutna grupper. Formens dimensioner hör till öppningsslaget och borttagningsvägen. Ackumulatormassa hör ihop med bruttoskottmassa och harts. Luftflöde hör ihop med tryck vid maskinen. Ett enda stort värde kan inte kompensera för en svag matchning någon annanstans i cellen.
Varför /LP-suffixet inte ska försvinna från citatet
Kinggle publicerar för närvarande två relaterade produktsidor. En namnger KGB200L/LP specialiserad plattform för kemiska fat. Den andra namnger KGB200L 220 liters plasttrummaskin. Deras delade 250L-klass gör inte modellnamnen utbytbara.
KGB200L/LP-sidan listar en 39 tons maskin och två 100 mm skruvar. Dess beskrivning är centrerad på ett dubbellagers ackumulatorhuvud. KGB200L-sidan listar en 36 tons maskin och en 120 mm skruv. Den publicerar 320 kg/h för HDPE. Båda sidorna visar samma breda formkuvert och 760 kN klämreferens.
Den skillnaden pekar på arkitektur, inte bara kapacitet. En layout med två extruder kan stödja en ordnad lagerstruktur eller materialdelning. En singelextruderlayout tjänar en annan smältbana. Den exakta funktionen för varje lager behöver fortfarande ett skriftligt processdiagram. Anta aldrig att två extruderare automatiskt skapar en nödvändig barriär, struktur med återvunnet innehåll eller färgarrangemang.
KGB200L/LP offentlig positionering
Specialiserad 220L dubbelring kemisk trumma plattform. Sidan listar två 100 mm skruvar, en beskrivning av huvudet i två lager och en maskinvikt på 39 t.
KGB200L offentlig positionering
220 liters trummaskin i plast. Sidan listar en 120 mm skruv, 320 kg/h HDPE smältkapacitet och en maskinvikt på 36 ton.
En inköpsorder bör innehålla hela modellen, revisionen och konfigurationen. Bifoga en processflödesritning. Lista varje extruder, motor, skruv, huvudpassage och kontroller. Visa vilket material som matar varje passage. Om lagerförhållandet är kontrollerat, definiera dess arbetsområde och verifieringsmetod.
Denna kontroll skyddar båda sidor. Köparen får den tänkta arkitekturen. Leverantören får ett stabilt tekniskt mål. Den håller också reservdelslistor, elektriska ritningar och förarutbildning i linje med den installerade maskinen.
Kontrollera HMWHDPE som en produktionsinsats, inte en generisk etikett
Kinggles applikationsreferensnamn HMWHDPE. Akronymen beskriver högmolekylär högdensitetspolyeten. Den identifierar inte ett exakt betyg. Trumprestandan beror på vald harts, formulering, bearbetningshistorik och förpackningsdesign.
Den godkända materialfilen ska namnge leverantör och klass. Lägg till materialdatabladet, färgförsamlingen, tillsatser och regler för förändringskontroll. Registrera hur inkommande partier identifieras. Om ett alternativt betyg tillåts, ange godkännandeprovet innan det går in i normal produktion.
Regrind behöver sin egen regel. Separera ren trim under processen från återvunnet material efter användning. Definiera tillåten källa, beredning, partikelstorlek, lagring och blandningsförhållande. Registrera hur operatörer reagerar när kvarnen eller transportören stannar. En procentandel på en receptskärm har lite värde om den faktiska matningsströmmen inte kontrolleras.
Fukt, föroreningar och fina partiklar kan störa utfodringen eller ytkvaliteten. Materialtemperatur och bulkbeteende kan också förändra återhämtningen. Inspektera det verkliga systemet under produktionsförsöket. Hartset ska gå genom den avsedda behållaren, mixern, transportören och omslipningsöglan.
Om trumman kommer att innehålla kemikalier, tillhör kompatibiliteten det färdiga förpackningsprogrammet. Formningsmaskinen kan inte etablera kompatibilitet av sig själv. Det avsedda ämnet, lagringstid, miljöexponering och tillämpliga regler avgör bevisen.
En materialförändring kan förändra smältstyrkan och sjunka. Det kan förändra hur prästen sträcker sig runt ringar och hörn. Det är därför materialgodkännande ochparison programmeringbör inte hanteras som separata projekt.
Bygg församlingen runt ringar, axlar, bas och förslutningar
En stor trumma sträcker sig inte jämnt. Axeln går över en del av formen. Det nedre hörnet går över ett annat. Ringarna, baskontakten och halsområdena frågar var och en av prästen om olika material. Ett munstycksgap kan inte tjäna varje zon lika.
Börja med massa. Lägg till den färdiga trumman, toppblixten, bottenblixten, halsskrot och annan trim. Detta är den brutto församlingsmassan. Jämför det med den beställda ackumulatorkapaciteten under godkänd hartsbas. Lämna en ingenjörsreserv istället för att matcha det publicerade maximumet exakt.
färdig trummassa + toppblixt + bottensvans + hals- eller handtagsskrot + annat trimmat material
Kartlägg sedan församlingen längs dess längd. Use the numbered wall map from the approved drum. Connect each critical drum location to a position in the parison program. Den första profilen är bara ett startrecept. The production trial should update it from measured wall results.
Titta på dubbelringzonerna. För lite material kan minska lokal vägg eller ändra ringgeometri. För mycket kan öka vikten, kylningstiden och blixt. Halsarna och förslutningarna behöver stabil geometri. Basen behöver tillräckligt med material för kontakt- och slagprestanda. Inget av dessa mål löses genom att göra hela trumman tyngre.
Ackumulatorurladdning har också betydelse. Formen bör komma in i formen inom en kontrollerad tid. Smälttemperatur, urladdningshastighet, form-gap-rörelse och formstängning samverkar. Om församlingen hänger för länge, byter saga väggkartan innan formen stängs.

Lagra den slutliga profilen med ett revisionsnummer. Anteckna formverktyget, hartset, temperaturbörvärden, urladdningstid och provväggkarta. En profil utan de förutsättningarna är svår att reproducera.
Behandla trumformen och kylkretsen som ett designbeslut
Det offentliga formkuvertet är bara en passningskontroll. Det bevisar inte att formen kommer att svalna jämnt, släpper trumman eller rengör roboten. Granska hela formen. Inkludera grenrör, slangböjar, blåsutrustning, rörliga insatser, klämblock och lyftpunkter.
Skiljelinjen och pinch-off måste klara ett tungt parison. Snittet ska täta konsekvent utan att fånga för mycket material. Blixtfickor behöver plats för den förväntade massan. Hals- och bottenblåsdetaljer måste matcha trumritningen och nedströms efterbehandlingsmetoden.
Kylningen ska följa trummans termiska belastning. Ringar och tjocka övergångar kan hålla värmen. Breda sidoväggar kan deformeras vid borttagning. Bas- och stängningszonerna kan behöva hårdare temperaturkontroll. Designa kanaler runt dessa behov istället för att använda en enkel krets för hela formen.
Dela formen i namngivna kylzoner. Ge varje zon ett målflöde och inloppstillstånd. Tillhandahåll tillgängliga anslutningar och en spolplan. Registrera framlednings- och returtemperaturer under försöket. En tryckavläsning ensam kan inte visa om värme lämnar varje krets.
Avlägsningstemperaturen är en del av cykeln. En tidig release kan öka uteffekten medan trumman fortfarande är mjuk. Roboten, transportören eller operatören kan då förvränga ringar eller tätningsytor. Definiera ett säkert borttagningstillstånd med dimensionella och funktionella bevis.
Kinggle-sidan listar 0,3 MPa och 120 L/min som maskinkylvattenreferenser. Dessa värden hjälper storleken på anslutningen. De är inte en komplett kylmaskinspecifikation. Det slutliga kylpaketet behöver vattentemperatur, omgivande designtillstånd, formvärmebelastning, maskinvärmebelastning, flödesstabilitet och vattenkvalitet.
Användextrudering formblåsning formdesign guideför att granska ventilation, pinch-off, kylning och frigöring. Lägg den accepterade formritningen i samma tekniska fil som maskinlayouten.
Planera uttagning, avflashning och läckagetestning inuti cykeln
Formningscykeln slutar inte när formen öppnas. En stor trumma behöver fortfarande säkert avlägsnas och kontrollerad efterbehandling. Dessa steg kan bli den verkliga uteffektgränsen om de läggs till efter att maskinen har byggts.
Börja med avhämtning. Definiera greppets placering, trumtemperatur, nyttolast och rörelsebana. Roboten måste rensa formen, skydda och blåsa hårdvara. Dess grepp ska inte krossa en varm ring eller markera en etikettpanel. Överlämningspunkten bör stödja trumman utan okontrollerad rullning.
Kartlägg sedan varje snitt. Toppblixt, bottensvans och nackematerial kan behöva olika verktyg. Skydda förslutningsytor och kritiska dimensioner. Samla trim utan att blanda det med golvskräp. Om ren trim återgår till processen, visa vägen till kvarnen och mixern.
Läckagetestning kräver en skriftlig gräns. Definiera de testade öppningarna, stängningsvillkor, tryck- eller vakuummetod, stabiliseringstid, testtid och avvisningströskel. Definiera också vad som händer efter misslyckande. En avvisad trumma bör förbli spårbar till dess hålrum, tidsfönster och processregister.
| Station | Input | Produktion | Bevis att fånga |
|---|---|---|---|
| Avhämtning av robot | Varmformad trumma | Stöd trumma vid trimstation | Frigång, greppmärken, cykeltid och repeterbarhet |
| Avblinkande | Trumma med processtrim | Rengör färdiga kanter | Klippkvalitet, trumskador och trimmassa |
| Öppningsavslutning | Formgjutna halsar | Stängningsfärdiga gränssnitt | Mått, yta och mätresultat |
| Läckagetest | Färdiga trumma och testförslutningar | Godkänt eller spårbart avslag | Recept, resultat, instrument-ID och tidsstämpel |
| Slutbesiktning | Testad trumma | Godkänd produkt eller kontrollerat avslag | Vikt, väggkarta, mått och utseende |
Tid varje station under fabriksförsöket. En gjutmaskin kan vänta eftersom uttagningsvägen är lång eller trimstationen är full. Dessa fördröjningar hör hemma i accepterad utdata. De bör inte döljas bakom torrcykelnumret.
Separera maskinkapacitet från FN:s förpackningsgodkännande
På Kinggles produktsida står det att trummor från den publicerade applikationen kan klara ett 3 m falltest och fullfölja FN-certifiering. Behåll det påståendet kopplat till den angivna ansökan. Skriv inte om det som en garanti för varje trumma, fyllnadsämne eller marknad.
En maskin kan inte ge ett FN-förpackningsmärke. Godkännandet gäller för en förpackningsdesigntyp enligt det relevanta systemet. Den färdiga trumman, förslutningarna, innehållet eller testmediet, förberedelser, konditionering och testresultat har betydelse. Pågående tillverkningskontroller spelar också roll efter att designen har godkänts.
Förenta nationernas ekonomiska kommission för Europa publicerarFN:s modellföreskrifter. Revision 24 publicerades 2025. Tillämpliga nationella eller modala regler kan använda en viss utgåva eller lägga till krav. Bekräfta myndigheten, testlaboratoriet och godkännandevägen för destinationsmarknaden.
Bygg två bevislager. Det första är maskinfabrikens acceptanstest. Det bevisar att den beställda cellen kör den överenskomna trumman under definierade förhållanden. Den andra är testning av förpackningsdesigntyp. Det bevisar den färdiga förpackningen mot det tillämpliga programmet. Det ena ersätter inte det andra.
Mät funktionerna som stöder senare tester under maskinförsök. Registrera nettovikt, bruttoskottmassa, väggkarta, stängningsmått, ringgeometri, läckageresultat och processinställningar. Behåll märkta prover. Detta ger förpackningstestteamet ett spårbart startparti.
För mer detaljer om produkttestning, använd Kinggles befintligakemisk trumma falltestguide. Håll den nuvarande artikeln fokuserad på produktionscellen. Den separationen hjälper köpare att hitta antingen maskinintegreringssvaret eller testsvaret utan att läsa två sidor som säger samma sak.
Beräkna accepterad produktion från verkliga produktionshändelser
Produktsidan publicerar 17 till 20 trummor per timme för dess namngivna applikation. Det är en användbar planeringsreferens. Det är inte ett garanterat pris för en annan trumma. Vikt, väggkarta, harts, mögelkylning, uttagning och inspektion kan alla förändra resultatet.
Start with a timed run. Räkna varje formningshändelse. Klassificera sedan varje trumma som accepterad, avvisad eller i väntan på ett test. Registrera varje stopp och dess orsak. Använd samma kvalitetsplan som kommer att styra produktionen.
accepterade trummor ÷ observerade produktionsminuter x 60
Beräkna även bruttomaterialbehovet. Multiplicera brutto formningsmassa genom att gjuta händelser per timme. Multiplicera inte den färdiga trummans vikt med en kataloghastighet. Den genvägen ignorerar flash, avslag, startmaterial och andra processförluster.
brutto formmassa x formningshändelser per timme
Separat första-pass-utbyte från omarbetning eller omtest. En trumma som misslyckas med läckagestationen och senare passerar efter stängningsjustering ska inte försvinna från händelseloggen. Anledningen spelar roll. Det kan peka på formning, efterbehandling, förslutningsmontering eller testaren.
Kylning styr ofta cykeln. Om några extra sekunder skyddar ringgeometrin, hör den tiden till den accepterade hastigheten. En snabbare release som skapar ovala halsar eller instabila dimensioner är inte en produktivitetsvinst.
Använd en tillräckligt lång körning för att exponera återhämtning och balans nedströms. Spela in maskininställningar i början och slutet. Decykeltidsguideförklarar hur man separerar extruderingsåtervinning, formning, kylning och hantering. Deenergiguideförklarar varför effekt och energi per accepterad trumma behöver en angiven mätgräns.
En användbar slutlig KPI-uppsättning inkluderar accepterade fat per timme, utbyte vid första passage, brutto kilogram per accepterad trumma, trimkilogram per trumma, räknad stilleståndstid och energi per accepterad trumma. Varje nummer behöver en överenskommen start- och stoppregel.
Planera fabriksgränsen kring toppar, tillträde och värmeavlägsnande
De offentliga maskinens dimensioner är 9,5 x 4,1 x 6,5 m. Den lådan är inte installationsutrymmet. Operatörer, formbyten, plattformar, skåp, rör, transportörer och skydd sträcker sig bortom det. Taket ska också tillåta montering och underhåll.
Börja med ritningen av utrustningens layout. Lägg till underhållsdragutrymme för skruvar och hydrauliska komponenter. Markera formvägen från lastbilen eller lagringsområdet till plattorna. Kontrollera kranens eller gaffeltruckens kapacitet vid varje punkt. Visa vart borttagna heta trummor och blixt kommer att resa.
Compressed air needs pressure and flow at the machine connection. Kinggle publicerar 0,8 MPa och 1,8 m³/min. The compressor room must account for line loss, other users, peak demand, receiver volume and air treatment. The blowing process also needs the agreed air quality.
Kylning kräver stabil temperatur och flöde. Den offentliga sidan listar 0,3 MPa och 120 L/min. Be om ett värmebelastningsark som separerar formen, hydrauliken och andra konsumenter. Storleken på kylaren eller kyltornet för den lokala omgivningen och vattenkvaliteten.
Elplanering behöver ansluten last, spänning, frekvens, kabeldragning, skydd och transformatorkontroll. Sidans rad "genomsnittlig energiförbrukning" på 70 till 80 kW är en effektreferens. Det är inte den installerade lasten och inte energi per trumma.

Granska helaverktygsplan för formblåsningmed maskin- och hjälpleverantörer. Sätt alla leveransvillkor och gränser i det tekniska avtalet.
Kör ett acceptanstest som följer ett spårbart trumparti
Fabrikens acceptanstest bör använda den godkända trumritningen, formen och materialet. Om produktionsharts inte är tillgänglig, dokumentera ersättningen och gränserna för resultatet. Kalla inte en torr maskinrörelse för ett produktacceptanstest.
Kom överens om testplanen innan besöket. Namnge instrumenten, provstorlek, körlängd och acceptansgränser. Bestäm hur stopp räknas. Definiera vilka inställningar som kan ändras under körningen och vem som godkänner en ändring.
- Verifiera bygget.Kontrollera hela KGB200L/LP-modellen, extrudrar, huvud, styrenhet, klämma, robot, bottenblåsning, bevakning och beställda hjälpmedel mot kontraktet.
- Verifiera kalibrering och verktyg.Spela in instrument-ID. Bekräfta kraft-, luft- och kylförhållanden vid maskingränsen.
- Ladda det godkända materialet.Registrera hartskvalitet, parti, färg, tillsats och omslipningsrecept. Följ den avsedda förmedlingsvägen.
- Stabilisera processen.Uppnå repeterbara smältförhållanden, ackumulatoråtervinning, urladdningsbeteende, kylning och uttag innan den formella körningen påbörjas.
- Frys in startreceptet.Spara temperaturer, hastigheter, ämnesprofil, timings, tryck och nedströmsinställningar med ett revisionsnummer.
- Kör det överenskomna fönstret.Räkna gjutna, accepterade och avvisade trummor. Logga varje stopp med varaktighet och orsak.
- Mät provplanen.Kontrollera massa, mått, väggkarta, ring- och halsgeometri, trimkvalitet, utseende och läckageresultat.
- Granska saldot nedströms.Kontrollera att roboten, trimningen, testaren och transportörerna kan upprätthålla formningshastigheten utan osäker ackumulering.
- Stäng varje avvikelse.Anteckna resultatet, ägaren och testmetod. Dölj inte ett öppet problem i ett allmänt "prov godkänt"-utlåtande.
Behåll prover från början, mitten och slutet. Märk varje trumma med tid, recept och resultat. Förvara väggkartan och läckageprotokollet med försöksrapporten. Detta förvandlar ett fabriksbesök till bevis som kan stödja senare start och felsökning.
Fotografera de godkända proverna och deras etiketter. Exportera det slutliga receptet före avstängning. Rapporten bör också lista olösta observationer som inte utlöste avslag. Dessa detaljer ger webbplatsteamet en tydlig omstartspunkt efter installationen.
Funktionella pakettester kan bevittnas under maskinprojektet om metoden är överenskommen. Ändå kan formellt konstruktionstypgodkännande ske någon annanstans. Håll dessa rapporter åtskilda. Varje rapport bör ange exakt vad den bevisar.
Kinggles försäljningsprocess inkluderar inspektion, testning och en inbjudan att delta i testet. Använd den möjligheten att följafabriksgodkännandetestguide. Efter leverans, upprepa en definierad platsacceptanskörning med de installerade verktygen och det lokala materialsystemet.
Bygg en offertklar RFQ för KGB200L/LP-cellen
En användbar förfrågan låter leverantören kontrollera hela produktionsvägen. Börja med trumfilen. Lägg till en ritning, foton och ett fysiskt prov om det finns. Ange om produkten är 200L, 220L eller annan storlek inom den föreslagna klassen.
Ange gjuten nettovikt, bruttoskottuppskattning och den numrerade väggkartan. Namnge HMWHDPE-kvalitet, färg, tillsatser och omslipningsregel. Ange innehåll, förslutningssystem, krav på kemikaliebeständighet och tillämpliga förpackningstester.
Definiera utdata som accepterade trummor per timme. Lägg till årsvolym, skiftmönster och planerade byten. Beskriv uttagning, trimning, öppningsfinish, läckagetest, besiktning, märkning och palletering. Markera vilka varor Kinggle ska citera och vilka köparen kommer att tillhandahålla.
Bifoga fabriksdata. Inkludera spänning, frekvens, tryckluftskapacitet, kylkälla, omgivande räckvidd, höjd, byggnadshöjd, krankapacitet och tillgänglig planlösning. Lägg till önskad maskinorientering och trumflöde.
Be om ett skriftligt svar med den fullständiga KGB200L/LP-konfigurationen. Det bör inkludera formkuvert, extruder- och huvudarkitektur, ackumulatorbas, verktyg, hjälplista, layout, acceptplan och dataöverlåtelse. Acceptera inte "standardkonfiguration" som enda beskrivning.
Det slutliga beslutet bör koppla alla viktiga trumkrav till en maskinfunktion eller ett test. Om ett krav inte har någon ägare, stäng det innan beställningen släpps. Om du fortfarande samlar in filer, använd Kinggle'snedladdningscenterochmaskinvideorför tillgängliga referenser. Skicka sedan det kontrollerade projektpaketet genomkontaktformulär.
Vanliga frågor
Dessa svar täcker de köpfrågor som oftast ändrar konfigurationen eller acceptplanen. De använder Kinggles aktuella produktsidor som maskinreferens. Projektdokument bör styra den slutliga beställningen.
Vilka produkter är KGB200L/LP designad för att tillverka?
Kinggle positionerar KGB200L/LP som en 250L-klass specialiserad maskin för 220L dubbelring blå kemiska trummor. En annan trumma behöver fortfarande kontrolleras för grov formningsmassa, formpassning, väggfördelning, förslutningar, kylning, uttagning och obligatoriska pakettester.
Betyder 300 st/h att maskinen producerar 300 kemiska fat per timme?
Nej. Produkttabellen anger 300 st/h som torrcykel. Samma sida publicerar 17 till 20 stycken per timme för dess namngivna kemikalie-trumma. Slutligt accepterat resultat måste bevisas med produktionsform, harts, kylning, automation och kvalitetsplan.
Kan KGB200L/LP göra en 15 kg färdig trumma?
Sidan listar en referens på 12 till 15 kg färdiga fat och en referens för 18 kg PE-ackumulatorvikt. Brutto parison massa inkluderar även blixt och annan trim. Bekräfta den fullständiga massbalansen, hartsbasen, reserv- och väggkartan innan du fryser huvudkonfigurationen.
Är KGB200L/LP samma maskin som KGB200L?
Nej. Kinggle publicerar dem som relaterade men distinkta konfigurationer. KGB200L/LP-sidan listar två 100 mm skruvar, en beskrivning av två lager och en maskinvikt på 39 ton. KGB200L-sidan listar en 120 mm skruv och en maskinvikt på 36 t.
Ger valet av denna maskin trummorna FN-certifiering?
Nej. En maskin ger inte ett FN-förpackningsmärke. Godkännande gäller för den testade förpackningsdesigntypen enligt relevanta regler. Den färdiga trumman, förslutningarna, avsett innehåll eller testmedia, förberedelser, testresultat och pågående produktion kontrollerar allt.
Vad ska jag skicka för en KGB200L/LP offert?
Skicka trumritningen, foton, provet, mått, öppningar, nettovikt, väggkarta, HMWHDPE-kvalitet, trimuppskattning, förslutningar, innehåll, tester, accepterat utmatningsmål, nedströms omfattning och fabriksverktyg. Ange även erforderlig lagerstruktur och automationsgräns.
Förvandla en godkänd trumma till en komplett maskinspecifikation
Skicka till Kinggle trumritningen, material, väggkarta, stängningar, testplan, utdatamål och fabriksverktyg. Ingenjörsteamet kan sedan bekräfta KGB200L/LP-konfiguration, form, hjälpmedel och acceptans omfattning.
Begär en KGB200L/LP-lösning