Läckagetestning av plastflaskor kontrollerar en definierad behållare eller förpackning mot ett överenskommet läckagekriterium. Välj metod för den faktiska flaskan, validera testförhållandena och fixturen, verifiera sedan upptäckt och avvisande hantering. Ett pass med tomflaskor verifierar inte i sig den slutliga lockförseglingen eller distributionsprestanda.
Fyra beslut före godkännande av besiktning
- Definiera om testet täcker den tomma flaskan eller den stängda förpackningen.
- Behåll acceptansgränsen med dess testvillkor och enheter.
- Utmana systemet med oberoende karakteriserade prover.
- Bekräfta att misslyckade och oprövade flaskor inte kan komma in i den accepterade strömmen obemärkt.
Var passar läckagetestning i formblåsningsprocessen?
I en extruderingsformblåsningsprocess formas flaskan, kyls, släpps och färdigställs innan den når den överenskomna inspektionspunkten. Välj den punkten kring de operationer som ska verifieras. Ett test före trimning kan inte fastställa att flaskan förblir oskadad efter trimning. Hantering efter besiktning förtjänar samma granskning.
Blåsformade flaskor och behållare: definiera inspektionsgränsen
För formblåsta behållare förseglar ett tomflasktest öppningen med en testfixtur. Den faktiska förslutningen kan använda en annan kontaktyta eller tätningsarrangemang. Identifiera vilka halsfunktioner som fixturen utvärderar och vilka den går förbi. Flaskritningen, förslutningsritningen och fixturgeometrin ska beskriva samma inspektionsuppgift.
Ett slutet pakettest inkluderar det specificerade förslutnings- och monteringsförhållandet. Distributionsvalidering lägger till sina egna belastnings- och konditioneringskrav. Håll dessa slutsatser åtskilda: ett resultat som erhålls vid en gräns bör inte tyst bli bevis för en annan.
Håll läckage, dimensioner och styrka som separata krav
En flaska kan uppfylla ett läckagekriterium samtidigt som den inte uppfyller ett dimensions- eller hållfasthetskrav. Omvänt ger en tillfredsställande vikt- eller väggmått inte ett läckageresultat. Specificera de kontroller som krävs av produkten istället för att behandla ett instrument som ett komplett kvalitetssystem.
För väggfördelning, användparison programmering och väggtjocklek kontroll guide. När klagomålet gäller formning, trimning eller själva halsen, behåll det misslyckade provet för en separat processutredning. Inspektion identifierar ett avvikande svar; För att hitta orsaken krävs ytterligare bevis.
Metoder för testning av flaskläckage: jämför alternativen för den faktiska behållaren
Jämför metoder mot paketet och fel som spelar roll, inte en känslighetssiffra som är frikopplad från dess testförhållanden. En användbar jämförelse anger vad som är förseglat, var trycket mäts, hur behållaren stöds och vilka defekter försöket måste urskilja.
Tryckfall för lämpliga tomcontainerapplikationer
Tryckavfallstestning observerar tryckförändringar efter att ett definierat positivt trycktillstånd har fastställts. Leverantören ska förklara hur provningen skiljer läckage från andra förändringar i provningsarrangemanget. Fyllning, stabilisering och mätning är distinkta delar av sekvensen, även när regulatorn presenterar dem som ett program.
ASTM E2930-26beskriver en praxis för tryckavklingning som använder uppmätt tryck, temperatur och tid för att bestämma massaförlust. Dess publicerade omfattning utesluter uttryckligen deformerbara kärl. Denna begränsning visar inte att tryckbaserad inspektion är omöjlig för en flexibel flaska. det betyder att standarden inte automatiskt kan göras anspråk på för den applikationen.
För en tunn eller flexibel HDPE-flaska, begär applikationsspecifikt bevis från det valda inspektionssystemet. Fixturen, flaskans svar och validerade beslutsregel hör hemma i det beviset. Överför inte en tryck-till-läckage-beräkning från en annan behållare utan att granska dess antaganden.
Vakuumsönderfall kräver en definierad kammare och förpackningsarrangemang
ASTM F2338-24beskriver vakuumavklingningsdetektering i en evakuerad kammare som innehåller förpackningen. Gas eller ånga som läcker ut från förpackningen bidrar till en tryckökning i kammaren. Detta arrangemang skiljer sig från att helt enkelt evakuera insidan av en öppen flaska.
Den publicerade metoden täcker flera förpackningstyper, men dess rapporterade känslighet kommer från specificerade produktförpackningsstudier. Dessa siffror är inte universella detektionsgränser för en annan HDPE-flaska, förslutning eller fixtur. Utvärdera den faktiska konfigurationen innan du väljer en gräns.
| Närma sig | Vad utvärderas | Vad behöver bekräftelse |
|---|---|---|
| Övertryckssönderfall | Tryckresponsen för den förseglade testvolymen över ett definierat intervall | Flaskdeformation, temperaturtillstånd, fixturtätning och den validerade beslutsregeln |
| Kammarvakuumsönderfall | Kammartrycksvar med specificerad förpackning inuti | Paketförberedelse, fixtur/kammararrangemang och demonstrerad detektionsprestanda |
| Offline utvärdering av slutet paket | Det specificerade flask-och-förslutningssystemet enligt dess definierade procedur | Tillslutningsapplicering, konditionering, lastning och den exakta slutsatsen som proceduren stöder |
Offlinepakettester svarar på en annan fråga
Vissa krav gäller vätskeläckage från det färdiga behållare-och-förslutningssystemet under distributionsförhållanden. Till exempel,ASTM D5094/D5094M-24åtgärdar grovt vätskeläckage för specificerade gängade förslutningar eller förslutningar av tappliknande typ på stela och halvstyva behållare upp till 4 L. Dess omfattning identifierar också begränsningar för transport av farligt material.
Använd en sådan procedur endast inom dess tillämpliga omfattning. Det är inte ett standardrecept online för varje flaska eller en ersättning för alla andra distributionskrav.
Definiera testgränserna innan du ställer in receptet
Börja med misslyckandet som paketet måste motstå och de bevis som krävs för acceptans. Kom sedan överens om hur inspektionssystemet ska identifiera ett oacceptabelt svar. En leverantörs minsta annonserade hålstorlek kan inte definiera det fullständiga kravet utan dess paket, testarrangemang och driftsförhållanden.
Behåll den rapporterade kvantiteten med dess villkor
En tryckfallsgräns och en volymetrisk läckagehastighet är olika rapporterade kvantiteter. Anteckna vad instrumentet faktiskt mäter och grunden för eventuell konvertering. Bevara enheterna, referensförhållandena och mätintervallet med gränsen. Ett nummer som kopierats från ett annat recept är ofullständigt utan det sammanhanget.
En visad nolla behöver också tolkas inom instrumentets upplösnings- och beslutsregel. Det bör inte skrivas om som bevis på absolut noll läckage under alla förhållanden. Ange det definierade acceptanskriteriet och behåll det resultat som faktiskt erhölls.
| Fält | Definiera det för den faktiska applikationen |
|---|---|
| Produktidentitet | Flask- och förslutningsrevisioner, hartskvalitet och relevant geometri eller viktområde |
| Besiktningsgräns | Tom flaska eller stängd förpackning; utvärderad yta och fixturkontakt |
| Resultat och gräns | Uppmätt kvantitet, enheter, acceptansregel och behandling av ogiltiga resultat |
| Laddar och timing | Tryck/vakuumtillstånd, påfyllnings- eller evakueringssteg, stabilisering och mätintervall |
| Provskick | Temperaturtillstånd, tid från formning och relevant konditionering eller hantering |
| Utrustningsidentitet | Testare, testhuvud, fixtur, tätning, programrevision och referenskontrollstatus |
| Verifiering och disposition | Provuppsättning, kontroller, omtestningsregel, avslagsbekräftelse och frisläppandeansvar |
Lös fixturgränsen innan du godkänner gränsen
Fråga om tätningshuvudet kommer i kontakt med den funktion som är viktig vid service. Kontrollera om dess kontakt kan täcka en öppning som testet ska avslöja. Granska variationen i flaskhöjd och halspresentation med fixturleverantören istället för att kompensera för dåliga sittplatser genom att ändra avslagsgränsen.
Det godkända programmet bör resa med sina matchande bytesdelar. Ett sparat recept fastställer inte att rätt tätnings- eller halsverktyg har installerats. Behandla programmet, fixturen och produktdefinitionen som en kontrollerad installation.
Varför misslyckas bra flaskor medan defekta flaskor passerar?
Vi rekommenderar att du bevarar bevisen innan du ändrar antingen formreceptet eller förkastningsgränsen. Märk flaskan, registrera dess hålighet och testhuvudidentitet och behåll det ursprungliga resultatet. En misslyckad läsning startar en utredning; den identifierar inte den felaktiga komponenten.
Bevara övergångsbevisen
För en avslagsspik efter ett flaskbyte, kontrollera testarrangemanget innan du gör en processkorrigering. Bekräfta valt program, halsverktyg, tätningsskick och flaskpresentation mot den godkända inställningen. Jämför sedan oberoende karakteriserade acceptabla och defekta prover under samma inspektionsförhållanden.
Jämförelsen kräver en definierad provtemperatur och tid från formning till testning. Tryckförändringen kan inte tolkas oberoende av modellen och förhållandena bakom mätningen. En varm flaska som testats direkt efter trimning ska inte jämföras slentrianmässigt med en referens som har svalnat bredvid maskinen. Behåll dessa villkor i protokollet.
Separera ett fixturfynd från ett processfynd
Om bevisen pekar på fixturen, ta upp det fyndet istället för att kompensera med en lösare gräns. Om testaren fungerar korrekt med verifierade prover, spåra de avvisade behållarna tillbaka till deras formnings-, trimnings- och hanteringsregister. Ändra endast en auktoriserad variabel som bevisen stödjer och upprepa sedan de relevanta kontrollerna.
Ett mönster begränsat till ett testhuvud ger undersökningen en användbar utgångspunkt. Det gör också ett mönster som är associerat med en formhålighet. Ingendera fastställer orsaken ensam. Flaskdirigering kan associera en viss hålighet med ett speciellt huvud; bevara båda identiteterna innan du bestämmer vilken sida av gränssnittet som ska justeras.
Vi rekommenderar också att separera detektering från avvisningsverifiering. En korrekt felsignal är otillräcklig om fel flaska tas bort eller en avvisad flaska återgår till den accepterade strömmen. Inkludera spårning, fysisk borttagning och felåterställning i verifieringsplanen. Behåll den reviderade inställningen och resultaten tillsammans så att ytterligare ett skift kan upprepa kontrollerna.
Använd auktoriserade åtkomst- och isoleringsprocedurer för service.OSHA:s vägledning för farlig energiadresserar oväntad start och frisläppning av lagrad energi. Ett inspektionsproblem motiverar inte att man sträcker sig in i rörlig utrustning eller improviserar tillgång till trycksatta komponenter.
Validera upptäckt med kända-bra och kända-defekta prover
Det förväntade resultatet måste komma från bevis som är oberoende av testet som utvärderas. Om man annars kallar en flaska "bra" eftersom samma testare klarat den skapar det en cirkulär kontroll. Ge varje verifieringsprov en identitet och registrera hur dess acceptabla eller defekta tillstånd fastställdes.
ASTM F2338-24illustrerar denna princip för dess vakuum-sönderfallsmetod: acceptanskriterier jämför baslinjemätningar från icke-läckande förpackningar med läckande förpackningar och simulerade läckor som introduceras med en kalibrerad flödesmätare. En referenskontroll och en paketutmaning bidrar med olika bevis; ingen av dem bör i tysthet ersätta den andra.
| Prov eller kontrollera | Oberoende grund | Vad som ska spelas in |
|---|---|---|
| Acceptabel behållare | Fastställd mot överenskommen produkt och referensförfarande | Prov-ID, skick, presentationer, resultat och eventuellt falskt avslag |
| Relevant fysisk defekt | Defekt identitet, plats och karakterisering dokumenterad | Förväntat misslyckande, faktiskt beslut, chefsidentitet och avslagsbekräftelse |
| Nära gränsfall | Karaktäriserad i förhållande till det överenskomna beslutskriteriet | Variation, beslutskonsekvens och erforderlig uppföljning |
| Instrumentreferens | Tillämplig referensidentitet och verifieringsstatus | Instrumentsvar och resultat under dess föreskrivna kontroll |
Räkna presentationer samt fysiska prover
Upprepade presentationer av ett prov hjälper till att undersöka repeterbarheten, men de är inte ytterligare oberoende flaskor. Anteckna antalet prover och antalet presentationer separat. Inkludera relevanta testhuvuden, format och normala produktionsförhållanden i den överenskomna planen.
Håll falsk acceptans och falsk avvisning åtskilda. Ett defekt provtagningsprov som accepteras av systemet är ett annat fynd än ett acceptabelt prov som avvisats av det. Rapportera var och en mot lämplig utmaningsgrupp. Kombinera dem inte med den ordinarie produktionsreduktionsgraden och kalla den totala inspektionsnoggrannheten.
Ställ in omtestningsregeln innan ett misslyckat resultat inträffar
Definiera vem som kan auktorisera omtestning, vilken procedur som gäller och vad som händer med det ursprungliga resultatet. Att upprepa ett test tills ett godkänt resultat visas är inte en frisläppningsregel. Ett olöst misslyckande kräver kontrollerad disposition, inklusive det berörda produktionssortimentet där kvalitetsplanen kräver det.
En utmaningsuppsättning utan observerade missar förblir ett resultat för det setet och dessa villkor. Fortsatt verifiering, provtillstånd och relevanta ändringar av fixturer eller program hör fortfarande hemma i inspektionsplanen.
Välj ett inline-flaskläckagetestsystem för produktionslinjen
Den bästa passformen är det system som uppfyller det faktiska inspektionskravet vid erforderlig inkommande hastighet och hanteringsskick. Börja med flaskan, bedöm sedan testpositionerna och överför. En snabb styrenhet kan inte kompensera för en fixtur som sitter inkonsekvent eller en avvisningsmekanism som förlorar produktens identitet.
Räkna hela testsekvensen
Inkludera lastning, tätning, fyllning eller evakuering, stabilisering, mätning, frigöring och lossning. Identifiera vilka händelser som kan överlappa och vilka som delar en resurs. Enbart ett angivet mätintervall är inte stationens fullständiga cykeltid. Deautomatisk produktionslinjekonfigurationsguidekopplar dessa kontroller med trimning, överföring och packning.
Planeringsexempel: en åtta sekunders testare på en 600-flaska/tim-linje
Antag att en 1 L HDPE-flasklinje levererar 600 behållare per timme till inspektion. Anta också att en enskild testposition behöver åtta sekunder för sin fullständiga sekvens, inklusive lastning och lossning.
Enpositions teoretisk kapacitet = 3 600 s/h ÷ 8 s/flaska = 450 flaskor/h
Den antagna stationen är kort med 150 flaskor i timmen, även före avbrott. En buffert kan absorbera en tillfällig våg; den kan inte eliminera denna ihållande obalans.
Om två oberoende positioner genomför samma åtta sekunders sekvens parallellt, utan delad hantering eller pneumatisk flaskhals, blir deras kombinerade teoretiska kapacitet 900 flaskor per timme. Den beräkningen stöder att utvärdera ett parallellt arrangemang samtidigt som inspektionsvillkoren bibehålls. Den fastställer inte faktisk accepterad utdata.
Godkänn det valda arrangemanget först efter det att det installerade systemet visar erforderlig diskriminering, överföring och avslagshantering med de faktiska behållarna. Siffrorna ovan är planeringsantaganden, inte ett produktionsresultat från Kinggle.
Bekräfta den fysiska rutten för varje resultat
En felindikation måste förbli associerad med rätt flaska tills dispositionen är klar. Definiera produktspårning, avvisa aktivering och bekräftelse. En opestad flaska eller ett ogiltigt resultat behöver sin egen kontrollerade väg; ingen av dem ska bli ett pass bara för att transportören fortsätter att köra.
Utmana det angivna svaret på saknade flaskor, misslyckade placeringar, försörjningsstörningar, avvisningsfel, en full avvisningsbehållare och linjestopp. Kom överens om hur påverkad produkt identifieras och innesluts. Felåterställning måste bevara distinktionen mellan accepterade, avvisade och olösta flaskor.
Använd inspektionsprotokoll för kvalitetskontroll av formblåsning
Koppla resultat till tid, flaskformat, hålighet, testhuvud och receptrevision där systemet stöder dessa fält. Lägg till materialparti och relevanta processregister när du undersöker en förändring. Detta gör inspektion användbar för styrning av formblåsningsprocessen utan att behandla ett resultatmönster som en diagnos.
Inspektera även hanteringsbanan för skador som uppstått genom styrningar, överföring eller avslag. Inline förpackningsinspektion kan screena för ett definierat fel; För att minska uppkomsten av detta fel krävs korrigering och verifiering uppströms. Behåll detekteringsprestanda och defektreduktionsanspråk som separata resultat.
Specificera och acceptera läckagetestningsomfånget med formlinjen
En begäran om "automatisk läckagetestning" lämnar de viktigaste acceptansbesluten olösta. Ge leverantörer samma flaskdefinition, inspektionsgräns, provtillstånd och erforderlig produktion. Inkludera produktmixen och byten så att förslaget omfattar normal produktion snarare än en oavbruten demonstration.
| Köparens input | Leverantörsvar att få |
|---|---|
| Flask-, hals- och förslutningsritningar; material och produktsortiment | Inspektionsgräns, fixturarrangemang och nödvändiga bytesdelar |
| Definierat fel, prover och acceptanskrav | Föreslagen metod, beslutsregel och plan för tillämpningskontroll |
| Inkommande hastighet, avstånd, orientering och behållarens skick | Komplett cykelbas, överföringsarrangemang och understödda driftsförhållanden |
| Krav för avvisande, ogiltigt resultat och återställning | Spårning, bekräftelse, inneslutning och gränssnittsansvar |
| Spela in, byta och släppa krav | Programkontroll, bibehållna resultat, acceptansbevis och överlämningsomfång |
Två Kinggle-flaskmaskinreferenser
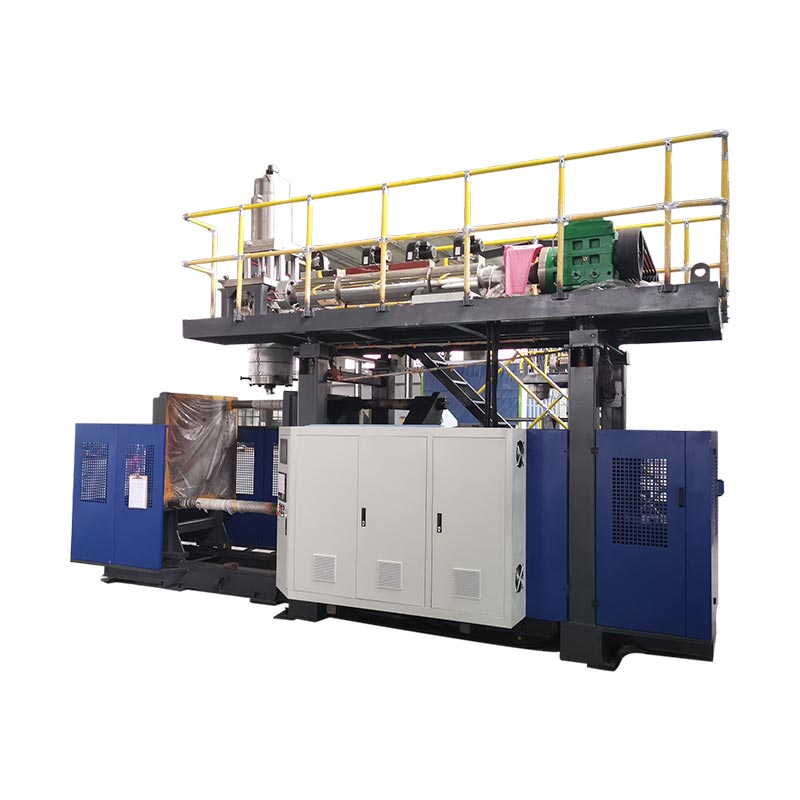
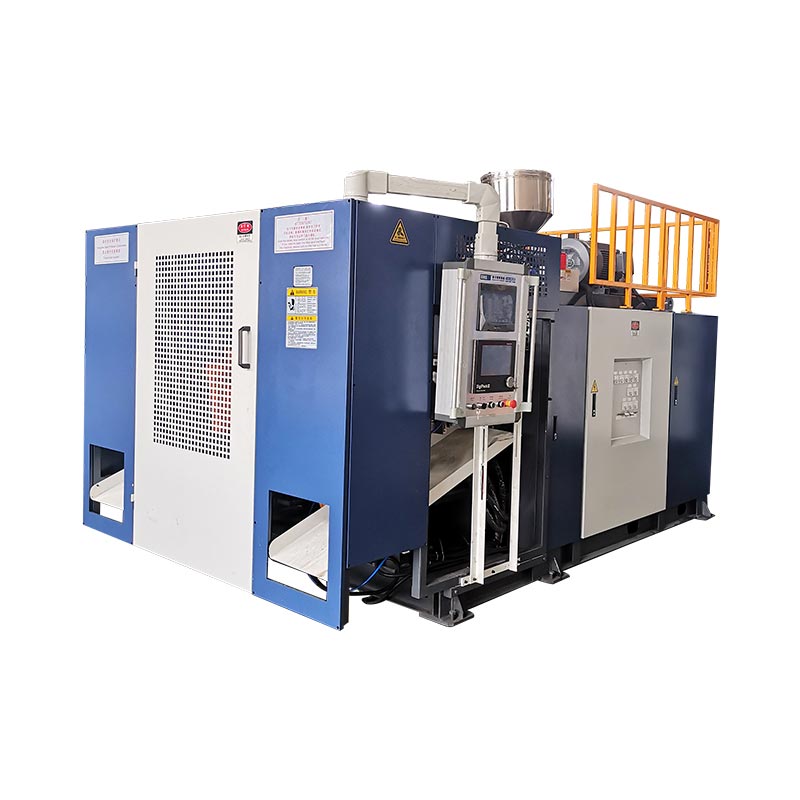
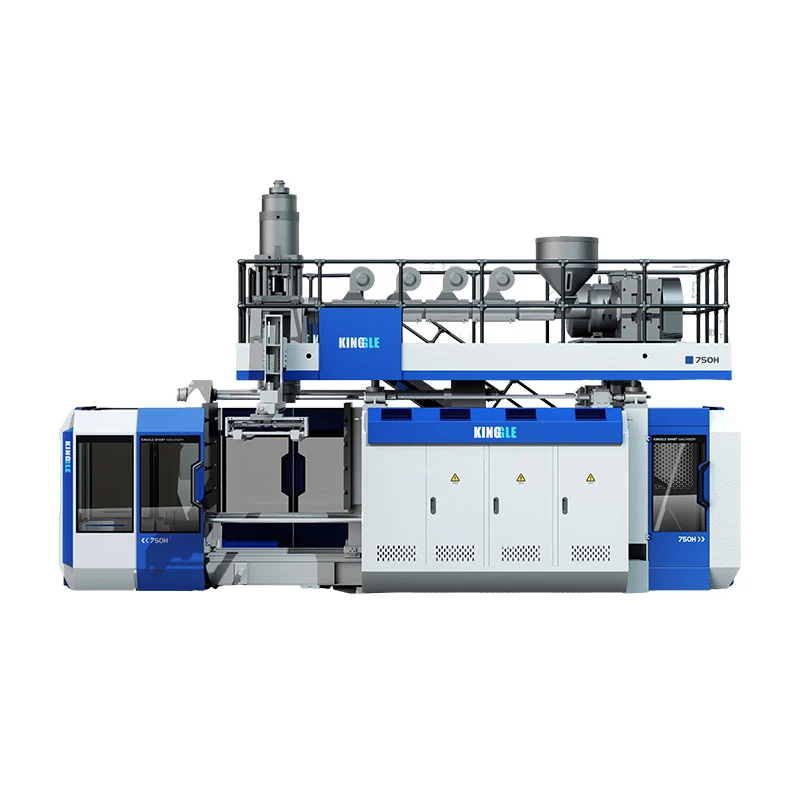
DeKGB5L enstationsplattformochKGB5D dubbelstationsplattformpubliceras 5 L maskinreferenser. De ger exempel på formningsplattformar för ett flaskprojekt. Inspektionssystemet behöver fortfarande väljas mot den faktiska flaskan, formlayout, utmatningsmönster och testkrav.

Ange gränssnittet, inte ett antaget tillbehör
Identifiera vilken part som levererar inspektionsmodulen, fixturer, överföring, styrintegration och avvisande utrustning.
Håll varje maskins publicerade formningsspecifikationer åtskilda från de överenskomna inspektionsvillkoren. Ett blåstryck i formningsspecifikationen är inte ett flaskläckagetesttryck.
För det bredare formningskravet, användVal av HDPE-flaskmaskin.
Acceptera instrumentet, applikationen och linjen
Acceptansposten bör särskilja referenskontroller, diskriminering av faktisk behållare och den fullständiga avvisningssekvensen. Inkludera normala format och överenskomna avbrotts- eller återställningskontroller. Ange kvantiteter, förhållanden, misslyckanden och korrigerande åtgärder istället för att lita på en video med flera passerande flaskor.
Ta med produkten, fixturen och programrevisionerna i överlämnandet. Identifiera vem som godkänner release efter en relevant förändring. Defabriksgodkännandetestguidetäcker den bredare maskinbedömningen; behålla de inspektionsspecifika bevisen som bifogas projektprotokollet.
Vanliga frågor om flaskläckagetestning
Verifierar ett läckagetest på tomflaskor den slutliga locktätningen?
Inte av sig själv. Testfixturen kan komma i kontakt med en annan yta än den faktiska förslutningen. Bekräfta de inspekterade funktionerna och ange sedan eventuell ytterligare utvärdering av slutna förpackningar som krävs av designen för flaska och förslutning. Behåll stängningsidentitet och tillämpningsvillkor med det resultatet.
Är tryckavfall lämpligt för varje HDPE-flaska?
Ingen metod bör väljas från enbart hartsnamnet. Flaskgeometri, deformation, temperatur, fixtur och erforderlig feldiskriminering spelar roll. Begär verifiering för den faktiska behållaren. Anta inte att en tryckavfallsstandard som täcker icke-deformerbara kärl fastställer överensstämmelse för en flexibel flaska.
Kan en kamera eller CT-skanning ersätta det angivna läckagetestet?
Dimensions- och bildbevis kan stödja defektanalys, men det bör inte märkas om som ett funktionellt läckageresultat. Behåll det specificerade läckagetestet såvida inte ett alternativ har visats uppfylla samma acceptanskrav och godkänts genom tillämpligt kvalitetsförfarande.
Kan en avvisad flaska testas igen?
Endast enligt överenskommet dispositionsförfarande. Bevara det första resultatet, identifiera orsaken och villkoren för omtestning och behåll auktorisationen och resultatet. Ett senare genomslag bör inte tyst radera ett tidigare fel eller tillåta upprepade tester tills ett föredraget resultat visas.
Ingår läckagetestning med varje automatisk formblåsningsmaskin?
Nej. En automatisk formningscykel definierar inte inspektionsomfånget nedströms. Det tekniska erbjudandet ska identifiera testare, fixturer, överföring, avvisande utrustning, styrgränssnitt och acceptansarbete. Bekräfta dessa artiklar för det beställda systemet istället för att sluta dem från ordet "automatisk".
Diskutera formningen och inspektionsomfattningen tillsammans
Skicka flaskritning, material, stängningskrav, målinkommande hastighet och felet som inspektionen måste identifiera. Lägg till representativa prover och aktuella testposter där sådana finns, så utrustningsdiskussionen börjar med ett definierat produktionskrav.
Diskutera produktions- och kontrollbehovetNingbo Kinggle Machinery Co., Ltd. ·Företagsinformation