På den här sidan
Om du tillverkar smörjmedelsburkar, behållare för jordbrukskemikalier, tvättmedelsflaskor eller vattenbärare, är maskinen i mitten av din linje en jerrycan formblåsningsmaskin. Den formar kroppen, handtaget och halsen i en extruderingscykel, och den modell du väljer anger ditt utgångstak, din materialkostnad per burk och din energiräkning under hela linjens livstid. Den här guiden går igenom de beslut som faktiskt flyttar dessa siffror.
Maskinkonfigurationer: enkel vs dubbelstation
Jerryburkar tillverkas på två relaterade plattformar. Akontinuerlig formblåsningsmaskinextruderar formen nonstop och är standardvalet för burkar upp till cirka 30 L. För större fat och behållare med tunga väggar, enackumulera (ackumulator) formblåsningsmaskinbutiker smälter i ett huvud och skjuter det i ett snabbt slag. Inom den kontinuerliga familjen är nyckelbeslutet enkel vs dubbelstation.
| Konfiguration | Hålrum / cykel | Bäst för | Relativ produktion | Investering |
|---|---|---|---|---|
| Enkel station | 1 | Nya linjer, blandade eller korta körningar, provtagning | Baslinje | Lägre |
| Dubbel station | 2 | Enkla SKU:er med hög volym | ≈ 2× baslinje | Högre, bättre kostnad per burk i volym |
| Multi-die-huvud | 2/3/4 | Små flaskor (100 ml–1 L) går flera gånger upp | Multiplicerar utdata i små delar | Beror på antalet anställda |
| Ackumulera | 1 (stor bild) | Tungväggiga och stora burkar (30 L+) | Storleksdriven, inte hastighetsdriven | Högre |
Små behållare under ~1 L körs vanligtvis flera upp på ett multi-die-huvud, varför en 2 L-maskin också kan göra 100 ml–1 L-flaskor kostnadseffektivt.
Modell och storleksguide (1–30 L)
Matcha din burkstorlek och dagliga volym till rätt maskin. Dubbelstationsmodeller kör två kaviteter per cykel för att ungefär fördubbla effekten.
| Jerry burk storlek | Enkelstationsmodell | Dubbelstationsmodell | Maskinvikt (S/D) | Torrcykelutgång* |
|---|---|---|---|---|
| 1 – 2 L | 2L enkelstation | 2L dubbelstation | 2,5 t / 4,5 t | ~600 / 1 200 burkar·h⁻¹ |
| 3 – 5 L | 5L Single Station | 5L dubbelstation | 3,0 t / 5,2 t | ~500 / 1 000 burkar·h⁻¹ |
| 10 – 15 L | 15L enkelstation | 15L dubbelstation | 7,5 t / 12,5 t | ~450 / 900 burkar·h⁻¹ |
| 20 – 30 L | 30L ackumuleras | — | på begäran | ~450 burkar·h⁻¹ |
*Torrcykeleffekt är det teoretiska maximala utan stilleståndstid. Den verkliga uteffekten är lägre när kylningstiden och burkvikten har räknats in - se utmatningen nedan.
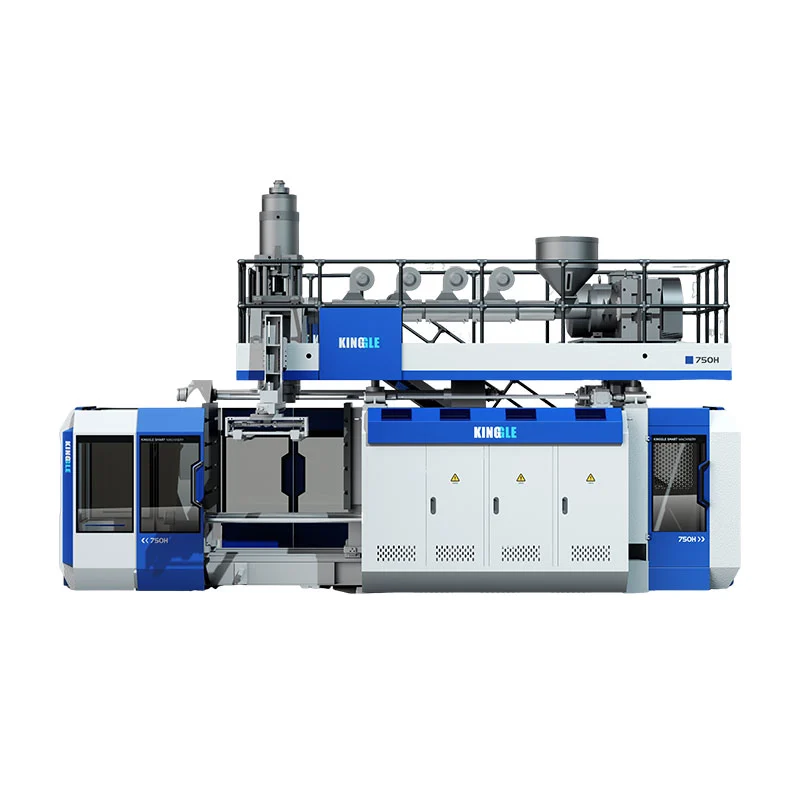
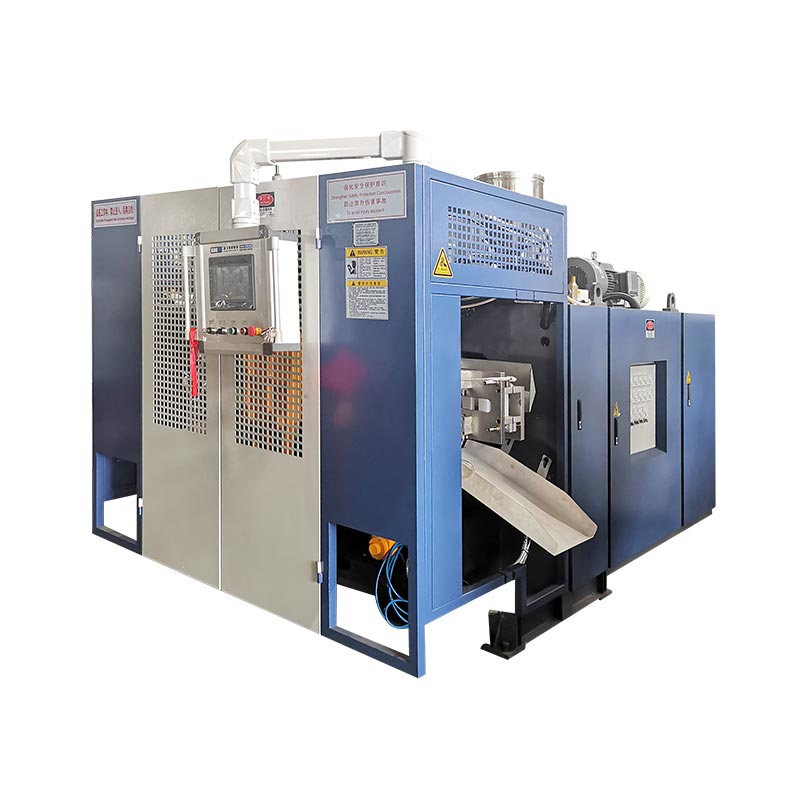 2L enkelstation — 100 ml–2 L burkar
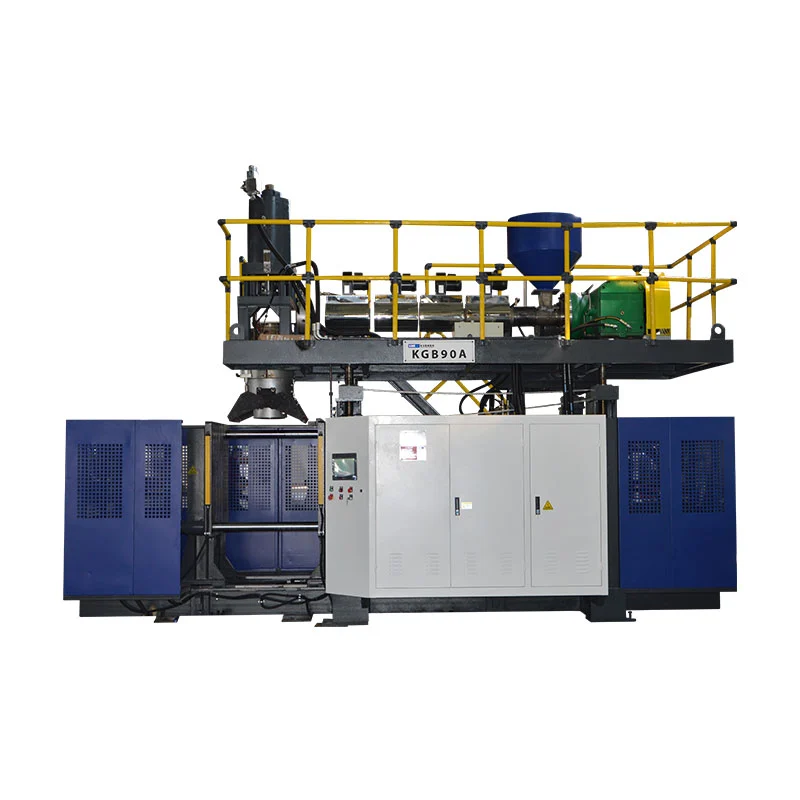
 5L Single Station — olje- och tvättmedelsburkar
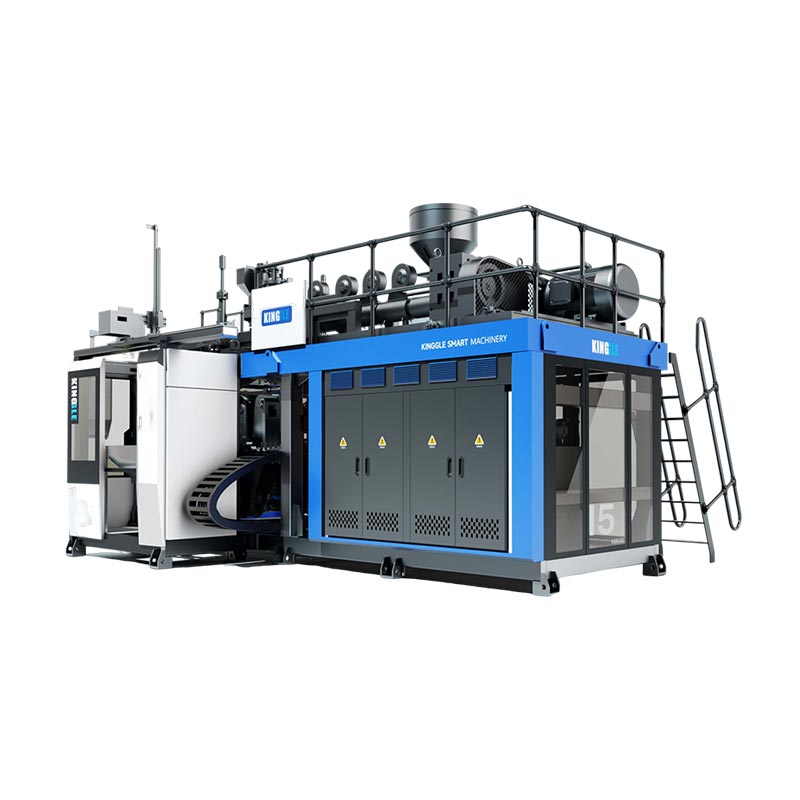 15L enkelstation — kemikalie- och vattendunkar
Produktionsresultat: matematiken som betyder något
Numret som skrivs ut på ett specifikationsblad ärtorrcykel(friluftshastighet) — maskinen körs utan plast och utan kylning. Ditt verkliga tal är lägre, och att veta hur man konverterar det hindrar dig från att över- eller underköpa kapacitet.
Verklig utgång= torrcykel × effektivitet (≈ 0,75–0,85)
Daglig produktion= verklig effekt × drifttimmar
Arbetat exempel — a5 L enstationsmaskinmed en 7,2 s cykel:
Verklig vid 80 % verkningsgrad: 500 × 0,8 =400 burkar/h
Två skift (16 h): 400 × 16 =6 400 burkar/dag
På endubbel station: ≈12 800 burkar/dag
Cykeltiden styrs främst av väggtjocklek och kylning – en tyngre 15 L kemikalieburk kyler långsammare än en 5 L oljedunk, så anta inte att en större maskin är snabbare. Om ditt lagringsslag känns långsamt, är det vanligtvis ett dy-head- eller kylproblem; vi täcker orsakerna ivad som orsakar långsam materiallagring i formblåsningsmaskiner.
Material & jerry can design
Jerryburkar är nästan alltid HDPE, men det exakta hartset och väggdesignen förändras med vad som går inuti. Maskinen kör PE, PP, PVC och PA; mögel- och parisonprogrammet gör resten.
| Jerry kan skriva | Typisk storlek | Material | Designanteckning |
|---|---|---|---|
| Smörj-/motoroljeburk | 1 – 5 L | HDPE | Integrerat handtag, F-stil, tryckfärdigt ansikte |
| Kemisk / jordbrukskemikalie | 5 – 30 L | HDPE / HMW-HDPE | Kontrollerad väggtjocklek för UN-transportklassificering |
| Vatten/bärarburk | 5 – 20 L | HDPE (livsmedelskvalitet) | Slät interiör, tillval med tap-boss |
| Tvättmedel/rengöring | 2 – 5 L | HDPE / PP | Visningsremsa för fyllnadsnivå |
| Stapelbar kapsel | 10 – 30 L | HDPE | Häcknings-/staplingsgeometri, förstärkt bas |
Den enskilt största spaken på kostnaden per burk ärparisons väggtjockleksprogram: den lägger ner plast där burken behöver styrka (bas, handtag, hals) och tunnar ut den där den inte gör det, så att du träffar din dropptest spec med minsta kåda. Tillverkare av kemiska fat investerar specifikt i denna kontroll — sevarför kemikaliefattillverkare investerar i speciella formblåsningsmaskiner.
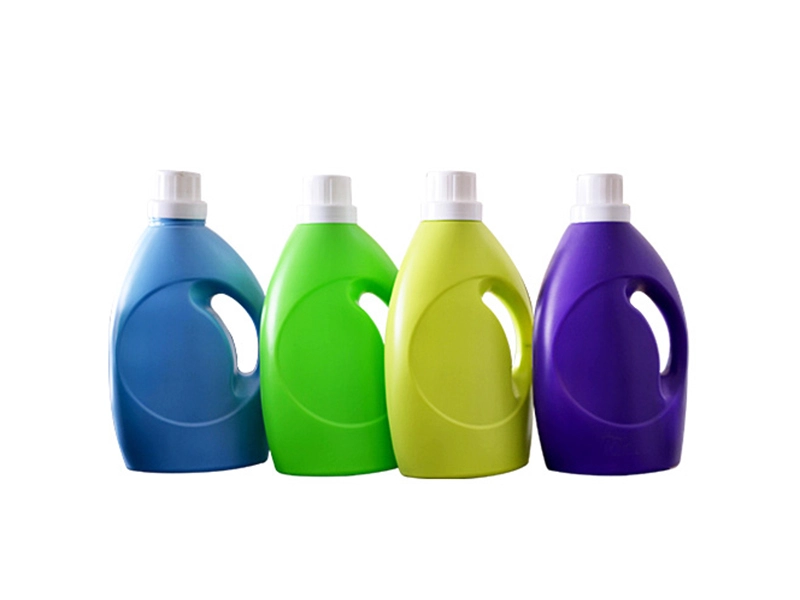 5 L eller mindre — olje- och tvättmedelsburkar
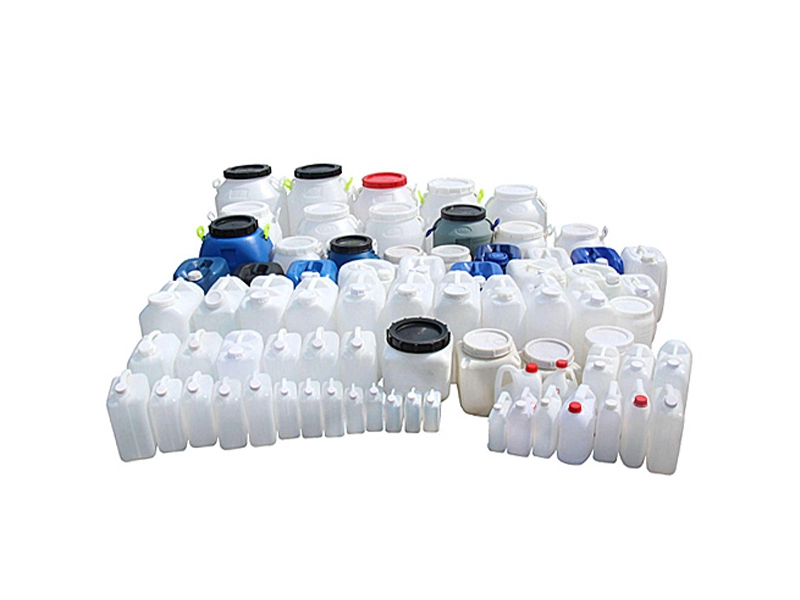 15 L eller mindre — kemikalieburkar
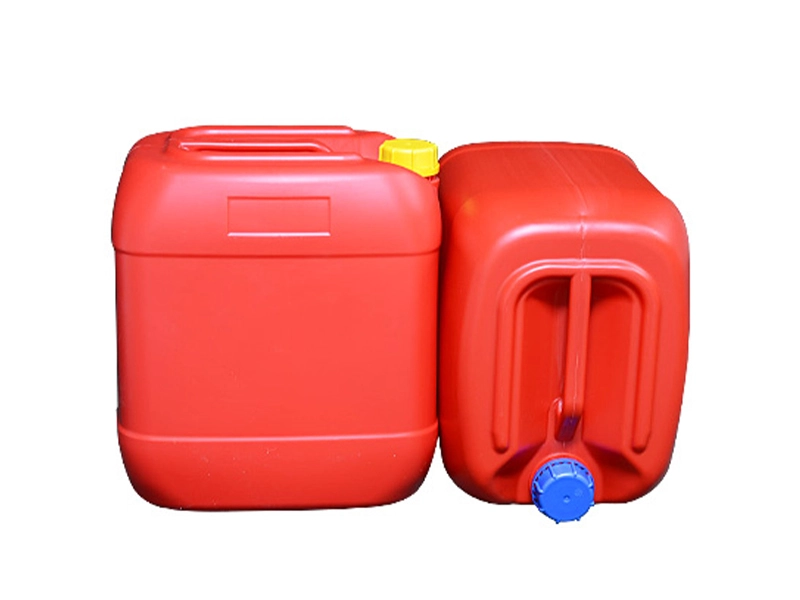 30 L — kemiska fat och dunkar
Automation, kontroller och energi
Det som skiljer en stabil jerrycan-linje från en besvärlig är sällan ramen – det är kontroll- och automationspaketet runt den.
- Parison väggtjocklekskontroll.Punkt-för-punkt väggprofilering för konsekvent burkar och minimal användning av harts - den största enskilda kostnadsspaken på linjen.
- Servo energibesparande drivning.En servohuvudpump drar ström på begäran istället för att köra full-tilt, vilket minskar elräkningen som följer linjen i flera år.
- Uttag av robotarm och blinkande.Automatiserad uttagning, tail/blixt-trimning och inspektion håller kvaliteten stabil över långa obemannade körningar.
- Importerade nyckelkomponenter.Mitsubishi PLC, Weinview HMI, Omron, Schneider, MOOG och AirTAC för tillförlitlighet och service över hela världen.
- Integrering av hela växten.Central matning, centraliserad vattenförsörjning och centraliserad krossning kan levereras som en nyckelfärdig linje, inte en fristående maskin.
Installerade effektskalor med storlek — från cirka 11 kW på en 2 L-maskin till 75 kW eller mer på en 30 L-maskin — men det verkliga draget beror mycket på om huvudpumpen är servodriven. För en djupare processjämförelse, seformblåsning vs rotationsgjutning för stora ihåliga delar.
Driftskostnader & kostnad per burk
Maskinpriset är ett engångsnummer; kostnad per burk går för evigt. Det bryts ner i harts, energi, arbete och overhead - och harts dominerar.
Harts= burkvikt (kg) × hartspris ($/kg)
till exempel 5 L HDPE-burk ≈ 0,20 kg × $1,30 =0,26 USD
Energi= maskin kW × $/kWh ÷ burkar per timme
till exempel 15 kW × $0,12 ÷ 400 =0,0045 USD
Arbetskraftmed robotuttag ≈ bråkdelar av en cent per burk
Nyckeln: energi och arbete är litet bredvid harts, så den snabbaste återbetalningen kommer från en maskin som låter dig köra tunnare, mer konsekventa väggar - inte från att jaga ett lägre klistermärkespris. Skär bort 5 % av hartset från en burk som säljs i miljoner och besparingen dvärgar maskinens energikostnad.
Att välja din konfiguration
Arbeta igenom fyra frågor och rätt maskin väljer vanligtvis själv:
- Vilken storlek burkar och hur många SKU:er?En högvolymstorlek gynnar en dubbelstation; en blandning av storlekar gynnar en flexibel enkelstation.
- Vilken daglig volym?Kör utmatten ovan mot tvåskiftstimmar innan du avgör singel vs dubbel.
- Vilken harts och väggspecifikation?FN-klassade kemikalieburkar behöver stark väggtjocklekskontroll; mat/vattenburkar behöver rena interiörer.
- Fristående eller nyckelfärdig?Om du skalar, ta hänsyn till central matning, vatten och krossning från början.
Få en offert på jerry can maskin
Skicka oss din burkstorlek, dagliga mål och harts — vi kommer att rekommendera den exakta modellen och hålrumsinställningen, med riktiga cykelsiffror.
Få en offert Chatta på WhatsAppVanliga frågor
Vilken plast används till jerryburkar?
De flesta jerryburkar är formblåsta av HDPE. Kraftiga kemikalieburkar använder HMW-HDPE för extra slag- och sprickresistens; vissa tunnväggiga eller tvättmedelsburkar använder PP. Kinggle-maskiner kör PE, PP, PVC och PA.
Är det en formblåsning eller en formblåsningsmaskin?
Samma maskin — "gjutning" är den amerikanska stavningen och "formar" stavningen i Storbritannien/Commonwealth. En jerrycan-formblåsningsmaskin och en jerrycan-formblåsmaskin är identiska.
Hur beräknar jag jerry can output per timme?
Torrcykelutgång = formhuvuden × (3600 ÷ cykeltid i sekunder). Multiplicera med en verklig effektivitetsfaktor på cirka 0,75–0,85 för faktiska burkar per timme, sedan med dagliga drifttimmar för burkar per dag.
Vilka material kan maskinen köra?
Kinggle jerry can bearbetar PE (HDPE / HMW-HDPE), PP, PVC och PA. HDPE är standarden för olje-, kemikalie- och vattenburkar.
Hur mycket energi använder en jerryburk formblåsningsmaskin?
Installerad effekt sträcker sig från ungefär 11 kW på en 2 L-maskin till 75 kW+ på en 30 L-maskin. En servohuvudpump minskar det verkliga draget avsevärt, och energi är vanligtvis en liten bråkdel av kostnaden per burk jämfört med harts.
Levererar du formen och installationen?
Ja. Vi levererar maskinen, kan para ihop den med formar efter dina ritningar och tillhandahåller installation, driftsättning, operatörsutbildning och support efter försäljning. Hela nyckelfärdiga linjer finns också.