Den här FAT-rapporten säger "godkänd". Det bevisar nästan ingenting.
Ett acceptanstest för formblåsmaskinsfabriken blir användbart endast när varje slutsats pekar tillbaka på en identifierad maskin, produkt, metod, gräns och resultat.
Maskinen cyklar. Flaskorna lossnar från transportbandet. Vittnet skriver under en sida märkt PASS. Alla känner sig färdiga tills rapporten når en projektledare som inte var i rummet. Vilken hartskvalitet gick? Vilken formrevision? Hur många flaskor passerade? Vad testade "säkerhet OK" egentligen? Sidan kan inte svara.
Det är skillnaden mellan att bevittna en formblåsningsmaskinförsök och att skapa ett acceptansprotokoll. Ett fabriksacceptanstest, ofta förkortat till FAT, bör avslöja specifikationsluckor före leverans och bevara tillräckligt sammanhang för att förklara beslutet senare. Det är inte en ceremoniell avrinning, och det är inte ett bevis på alla framtida produktionsförhållanden.
Kinggles strömförsäljningsprocessensäger att köpare är inbjudna att delta i maskintestning och att tredjepartsbesiktning kan ordnas vid behov. Den som bevittnar testet behöver fortfarande ett överenskommet protokoll. Närvaro ersätter inte bevis.
Fabriksgodkännandetestrapport
5 L flaska, HDPEbeskriver kategorier, inte flaskan
Två nominellt 5 L behållare kan ha olika vikt, handtag, halsfinish, nypgeometri, trimförhållanden och väggmål. Dessa skillnader förändrar efterfrågan på fabrikat, kylningstid och innebörden av en accepterad del. "HDPE" är också en materialfamilj, inte en betygskod.
Testartikeln behöver en kontrollerad delritning och revision, färdigt skick, form- och formidentifierare, hartsleverantör och kvalitet, parti, färg eller tillsatsförpackning och en överenskommen regel för omslipning eller återvunnet innehåll. Till villkorsjournalen hör också nyttigheter och materialberedning. Utan dem kan ett bra resultat inte bli en reproducerbar utgångspunkt på köparens anläggning.
Deextrudering formblåsning formdesign guideförklarar varför formen, formhuvudet, trimningsmetoden och inspektionsdatumet bör godkännas som ett system. Där väggfördelning har betydelse bör samma ritningsplatser visas iparison programmering och väggtjockleksrekord.
Tillverkningsprov använde harts [leverantör, full kvalitet och parti] med [färg, tillsats och omslipningsskick], form [ID och revision], form och stift [ID] och delritning [ID och revision]. Prover utvärderades i överenskommet färdigt skick efter [namngivna nedströmsoperationer].
500 x 2 st/haccepteras inte flaskutgång
Exemplet har kopierat en katalogreferens till resultatkolumnen. Kinggles nuvarande KGB5D-sida publicerar flera kapacitetsrelaterade värden, men de mäter inte samma sak.
Vad KGB5D-sidan faktiskt säger
Dessa förstapartsvärden är katalogreferenser. De är inte ett resultat för en namnlös flaska.
En torr mekanisk cykel kan testa rörelse och sekvens utan harts. Smältkapacitet avser polymergenomströmning under angivna betingelser. Accepterad flaskutgång lägger till den faktiska formen, hartset, kylning, trimning, inspektion och avslag. Att rapportera en som en annan skapar en falsk nivå av säkerhet.
Samma separation spelar roll när man jämförenkel- och dubbelstationsmaskinereller utvärderaarrangemang med flera huvuden och flera kaviteter. Mer rörelse eller fler uttag ger inte automatiskt fler godkända produkter.
Torrcykelresultat: [händelser per timme] under [namngiven sekvens och inneslutningar]. Produktionsförsöksresultat: [godkända flaskor] under [definierad observerad produktionstid], med den kontrollerade testartikeln och godkännandemetoderna som registreras i denna rapport.
En blandbehållare kan visa att acceptabla flaskor fanns. Den kan inte avslöja om en station, chef eller tidsperiod orsakade felen.
Kvalitet: godkänddöljer både metoden och missarna
En kvalitetsslutsats kräver en kontrollerad gräns och en spårbar observation. Håll station, huvud eller kavitet, tidsstämpel och sekvens fästa vid varje prov genom vägning, väggmätning, dimensionskontroller och funktionstester. För en uppställning med två stationer och två utlopp kan en blandning av alla flaskor i en behållare radera positionsmönstret som skulle ha lokaliserat ett verktygs- eller processproblem.
Registrera mätarens identitet, mätmetod och färdigt skick. En nacke kan se acceptabel ut innan trimning men misslyckas med en lockmätare efteråt. En behållare kan klara visuell inspektion och fortfarande läcka vid nypning eller slut. Inspektionen ska följa jobbet som flaskan ska utföra, inte en generisk lista kopierad från en annan produkt.
När en defekt uppstår, klassificera bevisen innan du ändrar flera inställningar. Deextrudering formblåsning defekter guideseparerar material, form, mögel, kylning och mekaniska orsaker så att en korrigering inte blir gissningar.
Prover [ID-intervall] samlades in av [station/uttag] vid [tider]. Tabell [referens] registrerar varje uppmätt värde, metod, mätare, acceptansgräns och disposition. Avslag kvarstår i räkningen och har orsakskoder.
Säkerhet: godkändbeskriver inte ett funktionstest
En etikett eller deklaration visar inte hur maskinen reagerade när en skyddsanordning aktiverades. Den godkända projektsäkerhetsplanen bör identifiera den initierande enheten, maskintillstånd, förväntat svar, observerat svar och återställningsbeteende. Journalen ska också visa vilka skydd, förreglingar, nödstopp och överenskomna felförhållanden som faktiskt testades.
ISO 12100ger allmänna principer för maskinriskbedömning och riskminskning.IEC 60204-1:2016+A1:2021behandlar elektrisk, elektronisk och programmerbar elektronisk utrustning för maskiner. Dessa referenser hjälper till att skapa en recension, men den här artikeln kan inte fastställa vilka lagar, standarder eller överensstämmelseprocedurer som krävs på destinationen. Köparens ansvariga säkerhetspersonal måste definiera denna omfattning.
Säkerhetsfunktioner testades mot godkänd plan [ID och revision]. Registrera [referens] identifierar varje enhet, startmaskinstillstånd, förväntat svar, observerat svar och återställningsresultat. Otestad integration och objekt på destinationsplatsen listas som SAT-omfattning.
Körtid: 1 timmehar ingen betydelse förrän klockan är definierad
Mättes timmen från kallstart, efter stabilisering, eller bara medan den automatiska produktionen fortsatte? Gällde materialpåfyllning, kvalitetshållningar, manuella ingrepp, trimningsstopp eller larmåterställning? En varaktighet utan start- och stoppregler låter två parter rapportera olika prestanda från samma körning.
Håll formningsevenemang, grova delar och accepterade delar som separata diskar. Registrera avvisade skäl och loggstopp med tidsstämplar. En NIST-rapport om produktions-KPI:er behandlar tillgänglighet, effektivitet och kvalitet som separata mått, och noterar att linjegenomströmning beror på utrustning, buffertar och deras interaktioner. Den distinktionen är användbar här: en formningsmaskin kan fortsätta cykla medan en trimmer eller läckagetestare begränsar accepterad effekt. Se denNIST-publikation.
Upplevd god produktion = accepterade flaskor / definierad produktionstid
Ange vad tidsunderlaget innehåller. Ta inte tyst bort stopp, kasseringar eller inspektionsspärrar från nämnaren.
Den erforderliga varaktigheten är projektspecifik. En kort sikt kan verifiera ett snävt tillstånd, men det kan inte fastställa årlig kapacitet eller livstidstillförlitlighet. Om materialpåfyllning, skrotretur, temperaturstabilisering eller ett skiftbyte har betydelse för acceptans, inkludera det uttryckligen i protokollet.
Godkännandefönstret löpte från [tidsstämpel] till [tidsstämpel]. Den överenskomna tidsbasen inkluderar [händelser] och exkluderar [händelser]. Händelseloggen registrerar varje stopp, ingrepp, inställningsändring och omstartsbeslut.
Bygg om rapporten kring anspråk, inte bockar
Den reparerade första sidan behöver inte vara lång. Det måste peka på bevis. Varje godkännandeanspråk bör ange sin kontraktskälla, testmetod, godkänd gräns, faktiska resultat och stödjande dokument. Denna matris kan sedan leda en granskare till fotografier, datatabeller, larmloggar, receptbackuper, provlistor och signerade avvikelser.
| Acceptanskrav | Krav och metod | Faktiskt resultat | Bevisreferens | Disposition |
|---|---|---|---|---|
| Beställd konstruktion finns | Inköpsspecifikation och godkänd bygglista, båda genom revision | Identitet och undantag registreras | Namnskyltfoton, build walkdown, punch-ID:n | Godkänd, villkorad eller underkänd |
| Torr sekvens är repeterbar | Namngiven automatisk sekvens, observationsfönster och tillåtna ingrepp | Händelser, stopp och observerade svar | Cykellogg, larmexport, video eller vittnesprotokoll | Ange omfattning tydligt |
| Kontrollerad flaska uppfyller gränserna | Delritning, testmetod, mätare, provplan och gränser | Uppmätta värden och avslag, inte bara medelvärden | Spårbart provbord efter position och tid | Registrera varje miss |
| Accepterad utgång uppfyller målet | Överenskommen tid och bra definition | Bruttoantal, accepterat antal och händelselogg | Motpost, kvalitetstabell, stopplogg | Ingen katalogersättning |
| Överlämning är reproducerbar | Erforderlig ritning, manual, mjukvara och receptlista | Filer kontrolleras efter revision och format | Dokumentindex och backupkontrollsumma eller kvitto | Öppna luckor blir stansobjekt |
Detta tillvägagångssätt förändrar också hur teamet skriver. "Stabil drift observerad" blir ett uttalande kopplat till ett definierat fönster och händelselogg. "Flaskkvalitet OK" blir ett provintervall, metod, gräns och resultat. "Dokument färdiga" blir en indexerad fillista. Specifikt språk gör oenighet lättare att lokalisera och stängning lättare att bevisa.
En signatur ska registrera ett beslut, inte radera öppet arbete
Vid avslut behöver varje olöst problem ett ID, krav, ägare, förfallodatum, korrigering, omtestmetod och slutlig disposition. Ett muntligt löfte är inte avslutning. Inte heller en signatur på en rapport som döljer undantagen i e-post.
Varje erforderligt kriterium har godtagbara bevis och inga öppna föremål blockerar leverans.
Avgränsade öppna föremål har ägare, datum, stängningsbevis och skriftlig fraktbefogenhet.
Ett obligatoriskt resultat ligger utanför dess gräns, saknas eller kan inte kopplas till den testade konfigurationen.
Transportmyndighet hör till avtalet, inte i denna artikel. Rapportens uppgift är att synliggöra underlaget. Om laget väljer ett villkorligt pass, bör posten visa vem som accepterade den kvarvarande risken och exakt hur varje objekt kommer att stängas.
FAT stänger fabriksfrågan, inte webbplatsfrågan
Ett fabrikstest kan inte verifiera köparens slutliga grund, strömkvalitet, anläggningens kylslinga, tryckluftssystem, bevakningsintegration, materiallogistik, nedströmsledning eller lokala driftprocedur. Dessa villkor hör till installations- och platsacceptanstestning, vanligtvis kallad SAT.
För vidare FAT-bevisen. Det accepterade receptet, ritningsrevisioner, prov-ID:n, larmposten och punch-liststatusen utgör baslinjen för idrifttagning. Jämför webbplatsens verktyg med de registrerade fabriksförhållandena; Kingglesguide för verktygskrav för formblåsningsmaskinförklarar varför tryck ensamt inte beskriver luft, vatten eller elektrisk kapacitet. Deguide för förebyggande underhållkan sedan omvandla det överlämnade tillståndet till rutinkontroller.
Skicka bevismaterialet före vittnesdatumet
För ett användbart avrinningstest för utrustningen, skicka Kinggle flaskans ritning och revision, hartsleverantör och kvalitet, form- och formdetaljer, tester av färdiga delar, utdatadefinition, nödvändiga körförhållanden, dokumentlista och vittnesmyndighet. Projektgruppen kan sedan anpassa maskinförsöket med det produktbeslut du faktiskt behöver fatta.
Diskutera ditt FAT scope med KinggleAlla fält inom parentes och den inledande rapporten är mallar eller konstruerade undervisningsexempel. De är inte kundregister, kontraktuella begränsningar eller resultat från Kinggle.
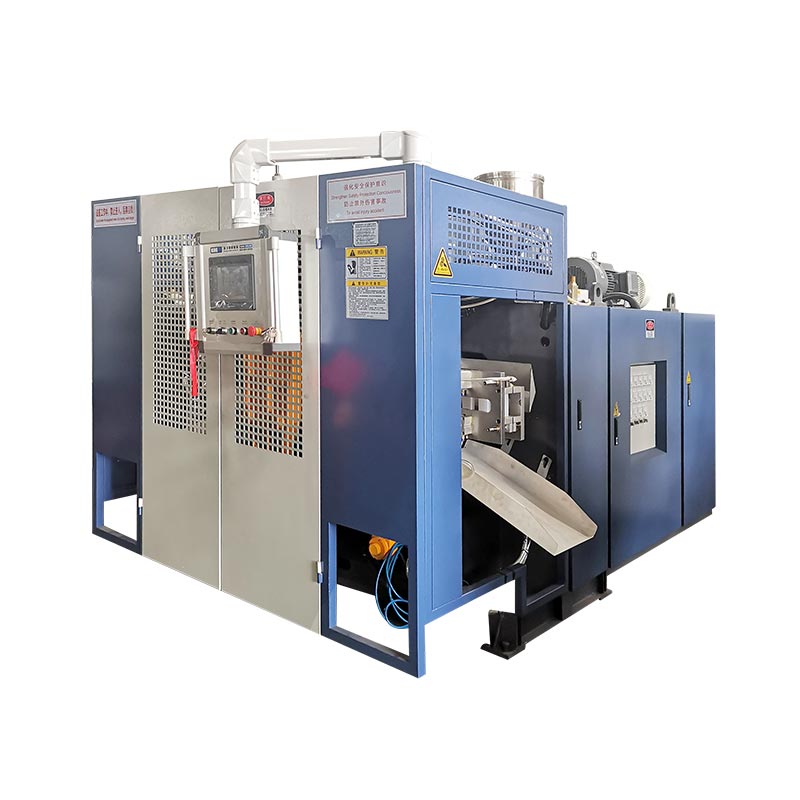
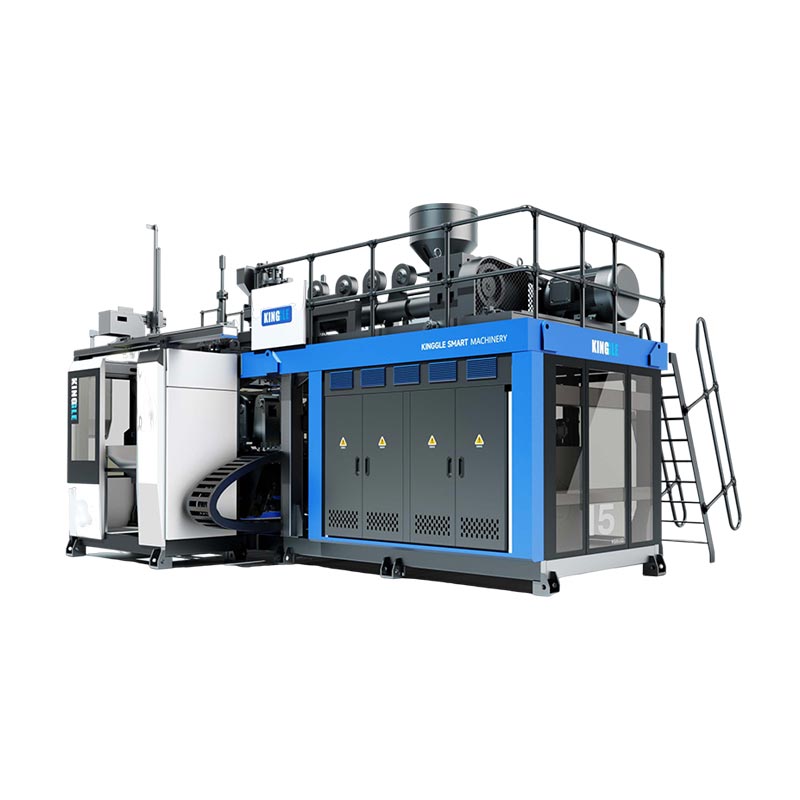
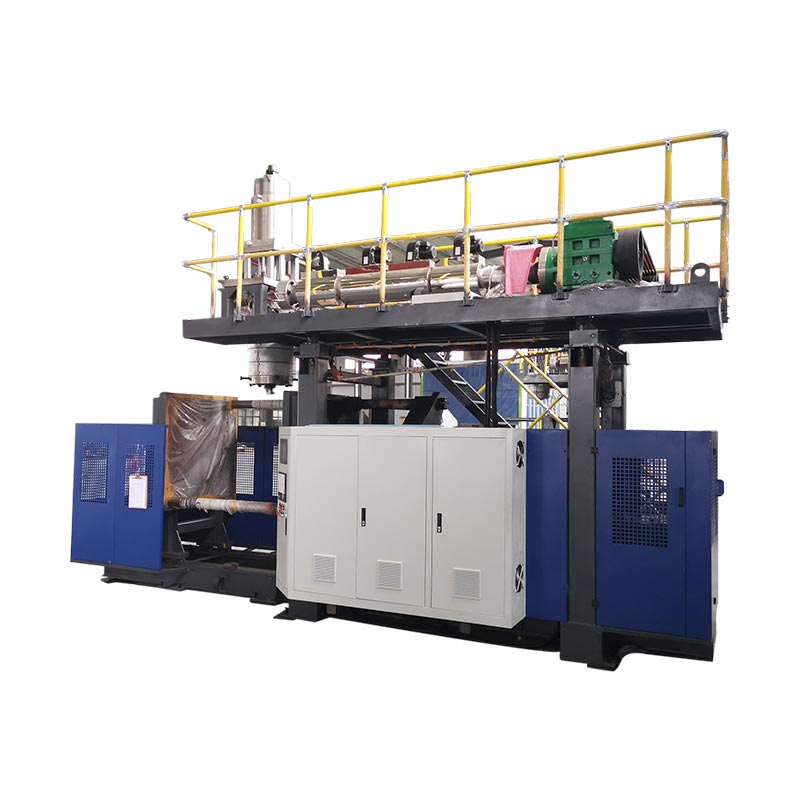
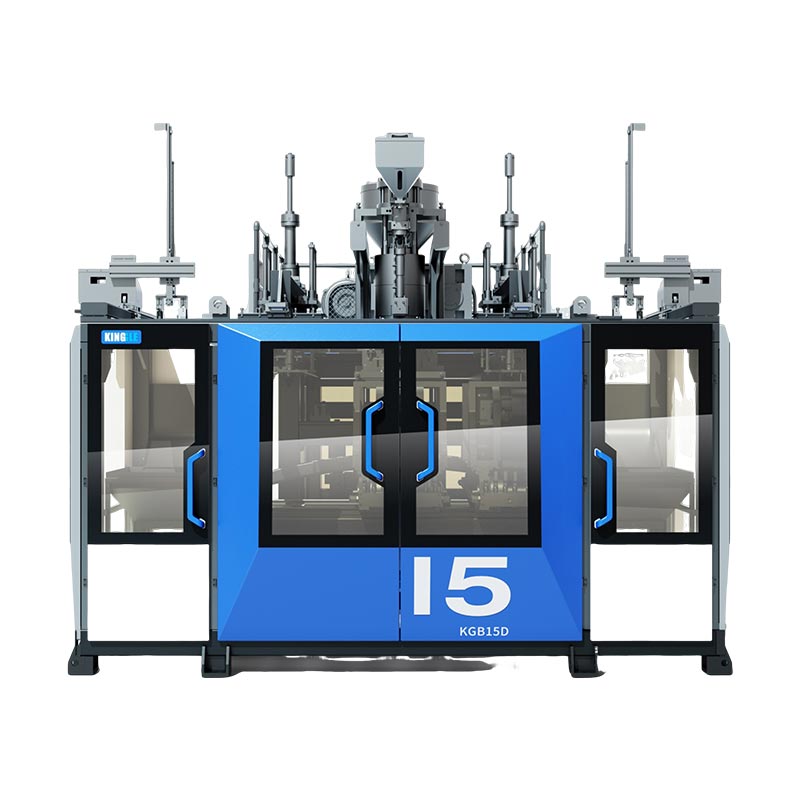
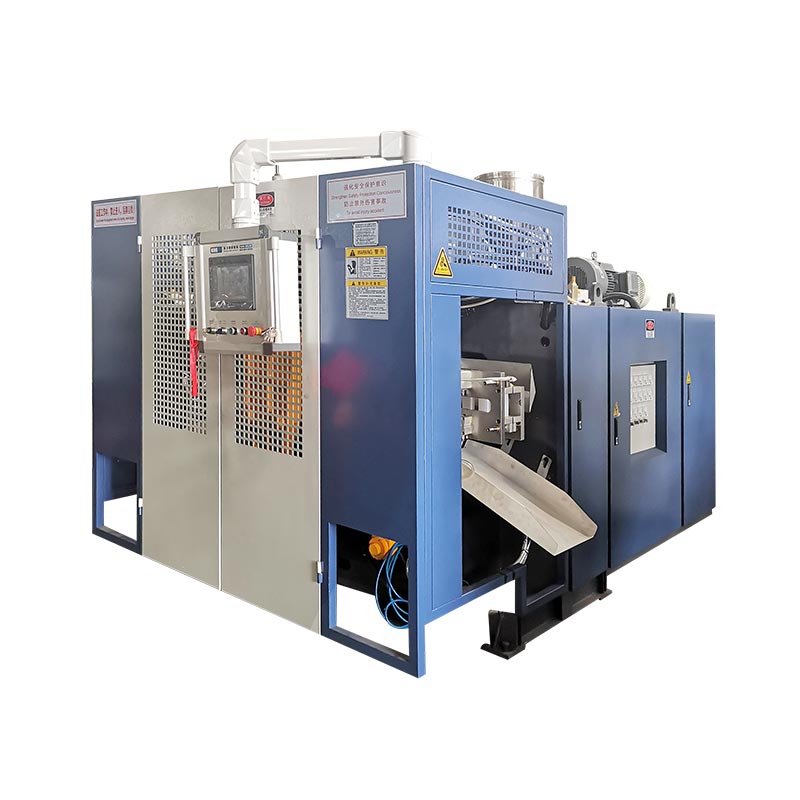
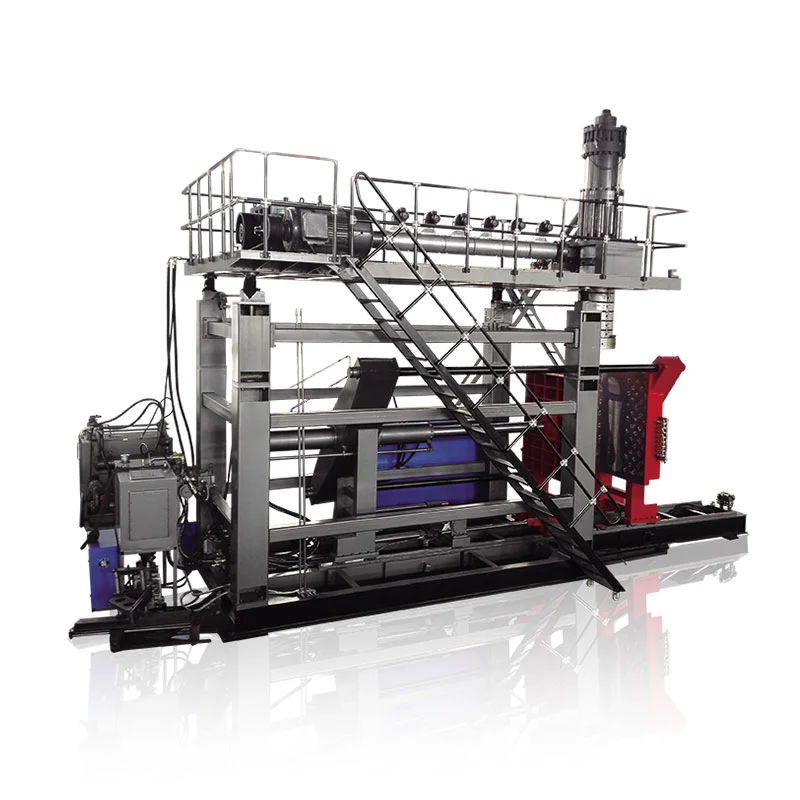
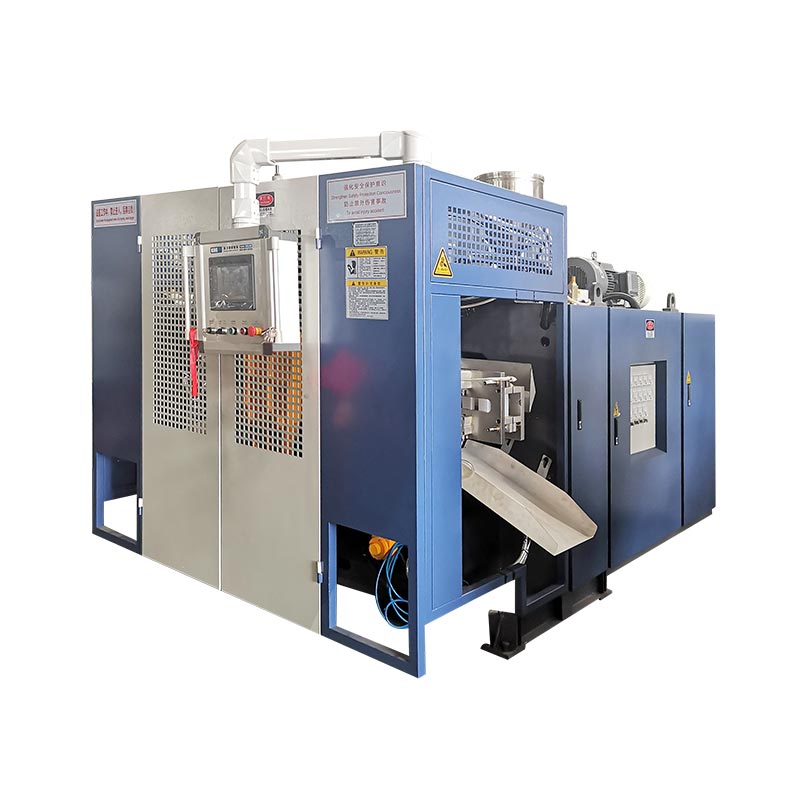
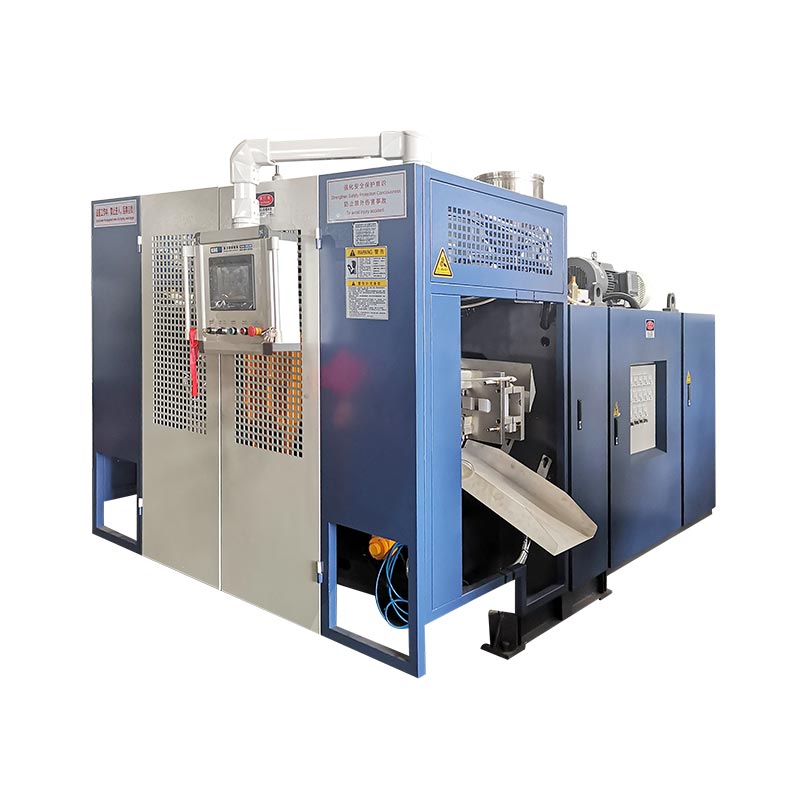
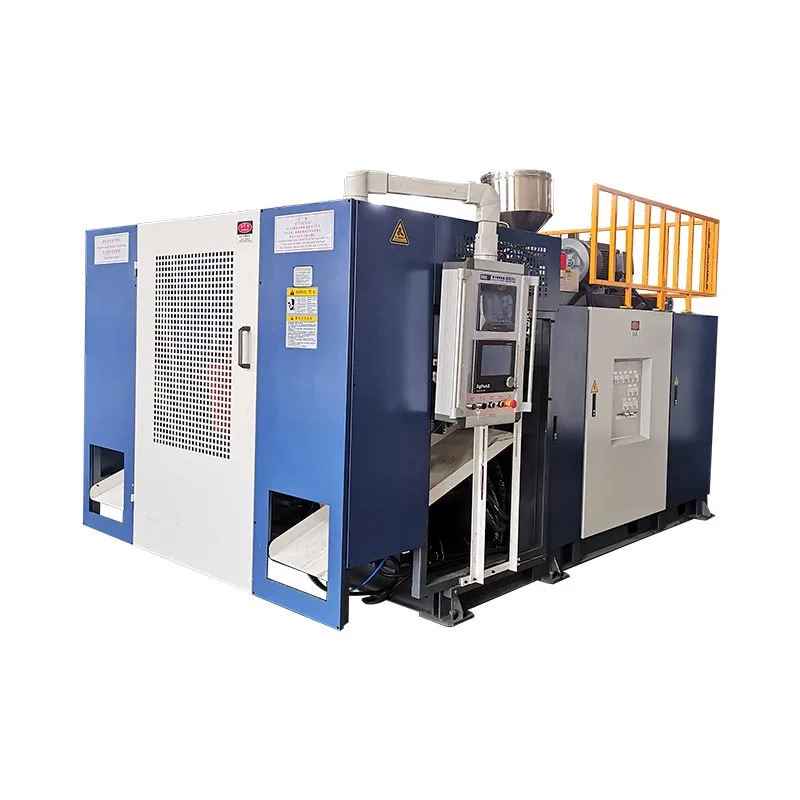
Maskin: KGB5Där inte en byggidentitet
Ett modellnamn placerar utrustningen i en familj. Den visar inte vilken seriebyggnad som inspekterades eller vilka alternativ, kontrollversion, verktygsgränssnitt och nedströmsenheter som fanns. En framtida tekniker måste kunna matcha rapporten till den fysiska maskinen och till den beställda konfigurationen.
Börja med maskinens namnskylt och den godkända bygglistan. Anteckna den seriella identiteten, den elektriska basen, extruderns och huvudets konfiguration, klämenheten, stationsarrangemanget, medföljande hjälpmedel, mjukvara eller receptrevision och ritningsindex. Fotografera identifieringsskyltar och sammansättningar. Om offerten inkluderar en automatisk uttagnings- eller deflashanordning men FAT utesluter det, gör den gränsen synlig.
Konfigurationsidentitet verifierad mot köpspecifikation [dokument och revision]. Undantag listas i stansobjekt [ID:n]. Fotografier [filreferenser] visar den testade namnskylten, större sammansättningar och medföljande nedströmsutrustning.
De tomma fälten är avsiktliga. En rapportmall ska aldrig uppfinna en identitet som hör till projektfilen.