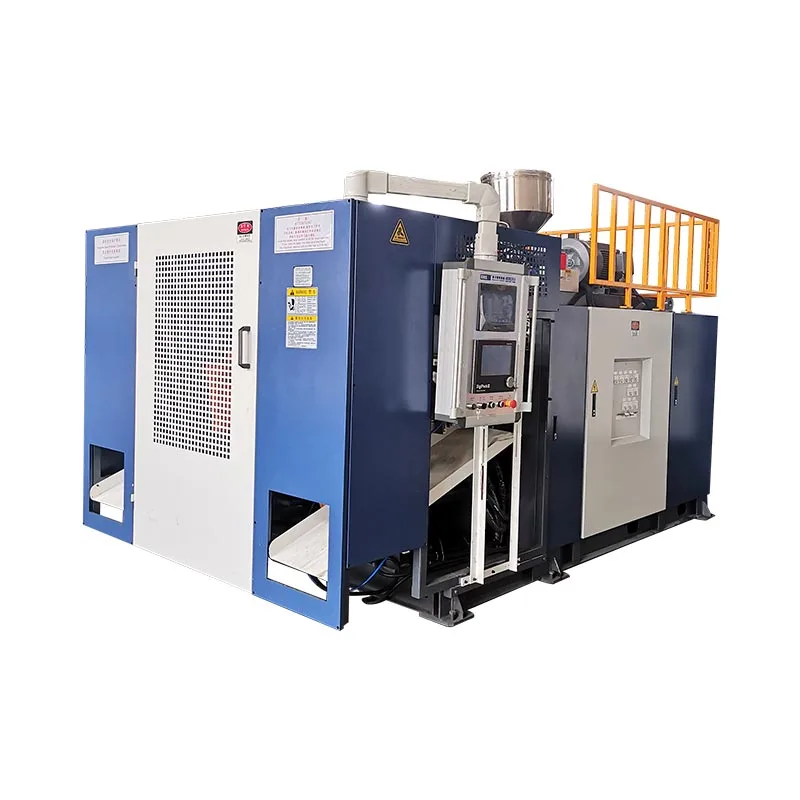
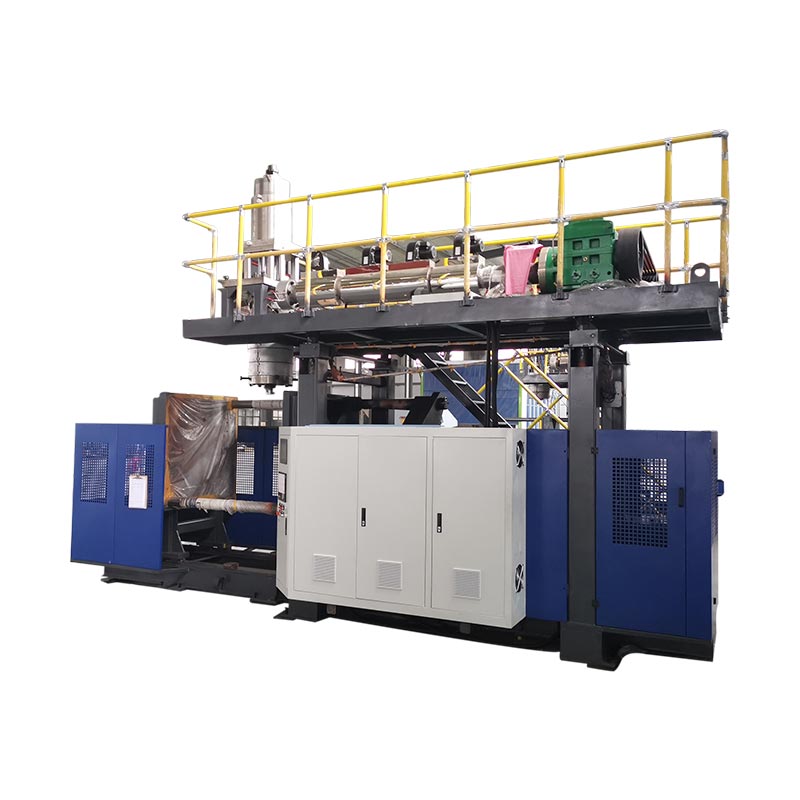
Parison-programmering ändrar munstycksgapet under extrudering så att materialet placeras där den färdiga delen behöver det. En bra profil skyddar hörn, handtag, axlar och avklämningsområden utan att göra hela behållaren tyngre.

Vad parison programmering faktiskt kontrollerar
Vid extrudering av formblåsning lämnar smält plast formen som ett rör som kallas ett ämne. Tyngdkraft, smältstyrka, formsvällning, sträckning och formgeometri påverkar hur det röret blir en del. En enhetlig formspalt skapar sällan en enhetlig färdig vägg när delen har axlar, hörn, ett handtag eller ett djupdrag.
Styrenheten flyttar verktyget för att göra valda sektioner tjockare eller tunnare. Målet är kontrollerad materialfördelning: tillräckligt med material i mycket sträckta eller högbelastade områden, med mindre onödig vikt i sektioner som formas lätt.
| Profilåtgärd | Processeffekt | Vad ska verifieras |
|---|---|---|
| Öka öppningen vid valda punkter | Lägger till material till den delen av församlingen | Tunna hörn, handtagsrötter, axlar, botten och nypningsområde |
| Minska öppningen vid valda punkter | Reducerar material i den delen | Tunga raka väggar, långsamt kylande zoner och överskjutande delvikt |
| Flytta profilen | Flyttar de tjocka och tunna zonerna längs prästen | Om en programmerad zon överensstämmer med den avsedda delfunktionen |
| Skala övergripande profilvikt | Ändrar hela profilen | Totalvikt och minimal vägg, inte bara genomsnittet |
Ett användbart produktionsregister håller profilfilen tillsammans med formnummer, hartskvalitet, färg eller omslipningsskick, temperaturrecept, skottstorlek, kylningstid och godkända delmått.
Kontinuerliga system och ackumulatorsystem använder olika referenser
På enkontinuerlig formblåsningsmaskin, formen fortlöpande. Profilen är normalt synkroniserad med tid eller parisonlängd. Extruderingsstabilitet spelar roll eftersom en förändring i uteffekt kan flytta en programmerad punkt längs delen.
På enackumulatorformblåsningsmaskinsmältan lagras och trycks genom munstycket. Profilen kan knytas till ackumulatorposition. Skottstorlek, fyllningskonsistens och givarens kalibrering blir en del av väggtjockleksproblemet.

Den officiellaMOOG DigiPack III manualdokumenterar både ackumulator- och kontinuerliga extruderingsapplikationer. Detta betyder inte att alla Kinggle-maskiner använder samma kontroller. Bekräfta regulatormodell, profilkapacitet, ställdon och verktyg i projektofferten.
En kontrollerad inställningssekvens
- Bekräfta rätt recept.Matcha formen, materialet, formen och produktrevisionen.
- Stabilisera smältan.Låt faktiska temperaturer sjunka och bekräfta konsekvent matning och extrudering.
- Kontrollera verktygets noll och spännvidd.Inspektera rörelser för att se om det fastnar, läcker eller felinriktning.
- Ställ in parisonlängd och skottstorlek.Formen måste nå rätt position vid mögelstängning.
- Börja med en enkel profil.Breda förändringar är lättare att diagnostisera än många skarpa korrigeringar.
- Forma flera stabila cykler.Bedöm inte den första delen efter en större processförändring.
- Mät fasta platser.Registrera minsta vägg, delvikt, utseende och funktionella resultat.
- Ändra ett område i taget.Spara en ny version först efter upprepad förbättring.
Felsökning av väggtjocklek efter symptom
| Symptom | Inspektera | Nästa steg |
|---|---|---|
| Tunn botten eller axel | Profilposition, parison häng, stretch och blås timing | Bekräfta inriktningen innan du lägger till totalvikt |
| Ena sidan genomgående tunnare | Formcentrering, forminriktning, kylning och ämneskontakt | Korrigera den asymmetriska fysiska orsaken |
| Tjockleken flyttas cykel till cykel | Smälttemperatur, effekt, skottstorlek, återkoppling och hydraulisk stabilitet | Stabilisera processen innan du redigerar punkter |
| Tung vägg men svag nypning | Materialets placering, nypningsdesign och församlingsposition | Flytta material till klämzonen istället för att höja hela vikten |
| Bra fördelning men övervikt | Övergripande skala och onödigt tunga partier | Minska i uppmätta steg samtidigt som du skyddar minimala väggplatser |
| Kommandot ändras men en del gör det inte | Ställdon, ventil, ledningar, kalibrering eller begränsning | Jämför kommando och feedback och eskalera sedan till underhåll |
Fabriksvyn: repeterbarhet betyder mer än ett perfekt prov
En profil är produktionsfärdig endast när den överlever normal variation, såsom en varm omstart, byte av materialparti, skiftbyte och det förväntade utbudet av kylvattenförhållanden. En bra behållare bevisar att maskinen kan göra delen; en stabil körning bevisar att processen kan hanteras.
Kom överens om mätplatser, provkvantitet, funktionstester och godkänd receptrevision före godkännande. Skydda baslinjefilen samtidigt som utbildade operatörer får en dokumenterad rutt för att göra och vända kontrollerade justeringar.
Om profilinstabilitet uppstår med larm, oenighet om position eller sekvensändringar, användHMI och larmguide. Köpare som fortfarande definierar utrustningen kan börja med Kinggle'smaskinvalsguide.
Vanliga frågor
Vad är parison programmering?
Parison-programmering ändrar munstycksöppningen under extrudering så att olika sektioner av ämnet får olika mängder material.
Kan parison-programmering fixa alla tunnväggsproblem?
Nej. Den kan inte på ett tillförlitligt sätt korrigera felinställning av formen, instabil extrudering, skadade verktyg, dålig kylning, felaktig formdesign eller ett felaktigt ställdon.
Ska jag ändra individuella poäng eller totalvikt först?
Använd totalvikten endast när hela delen är konsekvent lätt eller tung. Använd lokala punktändringar när mätningar visar ett repeterbart problem i ett specifikt område.
Varför rör sig profilen på delen?
Vanliga orsaker inkluderar förändringar i extruderingshastighet, ämneslängd, ackumulatorskottskonsistens, materialtemperatur, startfördröjning eller sensorkalibrering.
Hur många profilpoäng behöver en maskin?
Det antal som krävs beror på delens geometri och styrenhetens konfiguration. Fler poäng kompenserar inte för en instabil process.