Tillvälj en formblåsningsmaskin, arbeta från behållaren och utåt. Din dels volym ställer in maskinstorleken. Din målutgång avgör enkel eller dubbel station. Tre specifikationer avgör resten: klämkraft, ackumulatorstorlek och smältkapacitet. Som ankare: en 2 L flaska behöver cirka 40 kN klämning, en 30 L fat cirka 215 kN och en 1000 L IBC cirka 1000 kN. Fixa behållaren och utgången först, så väljer modellen själv.

Köpare som väljer fel maskin gör nästan alltid samma misstag. De börjar med att titta på maskiner istället för att definiera delen.
En maskin är ett verktyg format till ett jobb. Definiera jobbet, så krymper listan snabbt. Hoppa över det steget och du betalar för mycket för kapacitet du aldrig använder - eller köp en maskin som inte alls kan göra din del.
Följ de fem stegen nedan i ordning. Våra ingenjörer leder varje kund på samma väg.
Valvägen i fem steg
Steg 1: Definiera behållaren
Allt börjar med delen. Tre detaljer betyder mest.
Volym.En 500 ml flaska och en 250-liters fat behöver helt olika maskiner. Volym driver maskinstorleken mer än någon annan faktor.
Material.HDPE, PP och PVC bearbetar olika. Styva kvaliteter som HMWHDPE kräver mer smältkraft, vilket ändrar skruv och motor du behöver.
Väggtjocklek och vikt.En tjockväggig trumma rymmer mer smälta än en tunn flaska med samma volym. Det ändrar skottstorleken som maskinen måste leverera.
Gör så här nu:skriv ner din dels volym, material, väggtjocklek och färdig vikt. Varje steg efter detta matchar siffrorna till den listan.
Steg 2: Välj enkel eller dubbel station
Kinggles modellnamn bär svaret i en bokstav.L betyder enkelstation. D betyder dubbelstation.
En dubbelstation sätter två formsatser på en extruder. Ena sidan blåser medan den andra matas ut, så utmatningen fördubblas ungefär från samma formhuvud. Du betalar mer än för en enda station — men mycket mindre än för två maskiner.
Matematiken förblir enkel. Höga volymer av små containrar håller båda stationerna sysselsatta, så endubbel stationlönar sig snabbt. Små volymer eller stora delar lämnar den andra stationen inaktiv — hoppa över den och spara pengarna.
Steg 3: Kontrollera de tre specifikationerna som avgör det
Spännkraft
Klämkraften måste slå slagtrycket gånger delens projicerade yta. Förlora den matematiken, och mögeln spricker under tryck. Blixt visas vid varje tagning.
Större delar kräver mycket mer kraft. Klämning klättrar från 40 kN på en 2-liters flaska till 215 kN på en 30-liters fat och 1000 kN på en 1000-liters IBC. Kontrollera den här siffran först - blixten från en underdimensionerad klämma har inga inställningar, som vår defektguide förklarar.
Ackumulatorstorlek (skott).
Stora delar behöver ett förvaringshuvud. Ackumulatorn samlar upp en full laddning av smälta och skjuter sedan ut den snabbt - innan den hängande formen töjs ut och tunnas ut. Vårackumulator vs kontinuerlig guidetäcker som delar sig helt.
Ackumulatorns kapacitet begränsar din delstorlek. Kinggle-ackumulatorer går från 3 liter på små förvaringsmaskiner till 33 liter på IBC-linjen. Små delar på kontinuerliga maskiner hoppar över denna spec. Stora delar lever av det.
Smältkapacitet
Skruven är motorn. Dess diameter och förhållande mellan längd och diameter (L/D) bestämmer hur mycket plast maskinen smälter per timme. Ingen maskin går snabbare än den smälter.
Kinggle skruvar spänner över 50 mm på de minsta maskinerna till dubbla 100 mm skruvar på IBC-linjen, med L/D från 24 till 32. Styva material som HMWHDPE behöver extra smälthöjd. Den efterfrågan förklarar varför de största maskinerna kör dubbla skruvar.
Behållarstorlek till maskin: urvalstabellen
Den här tabellen kartlägger behållarvolymen till riktiga Kinggle-modeller. Använd den för att landa i rätt grannskap. Bekräfta sedan den exakta modellen mot din del.
| Behållare | Typ | Exempelmodell | Klämning |
|---|---|---|---|
| 2 L | Kontinuerlig | KGB2L / KGB2D | 40 kN |
| 5 L | Kontinuerlig | KGB5L / KGB5D | 65 kN |
| 15 L | Kontinuerlig | KGB15L / KGH15 | 165–200 kN |
| 30 L | Ackumulator | KGB80A | 215 kN |
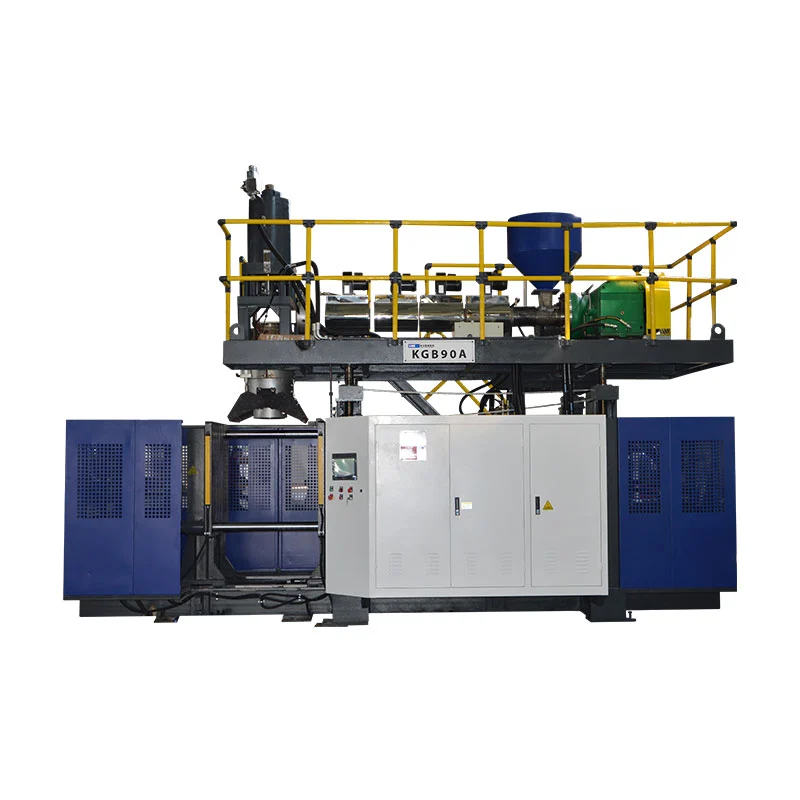
| 60 L | Ackumulator | KGB90A | 280 kN |
| 100 L | Ackumulator | KGB100B | 440 kN |
| 120 L | Ackumulator | KGB110A | 760 kN |
| 160 L | Ackumulator | KGB110B / 110F | 760 kN |
| 250 L | Ackumulator | KGB120E | 800–1200 kN |
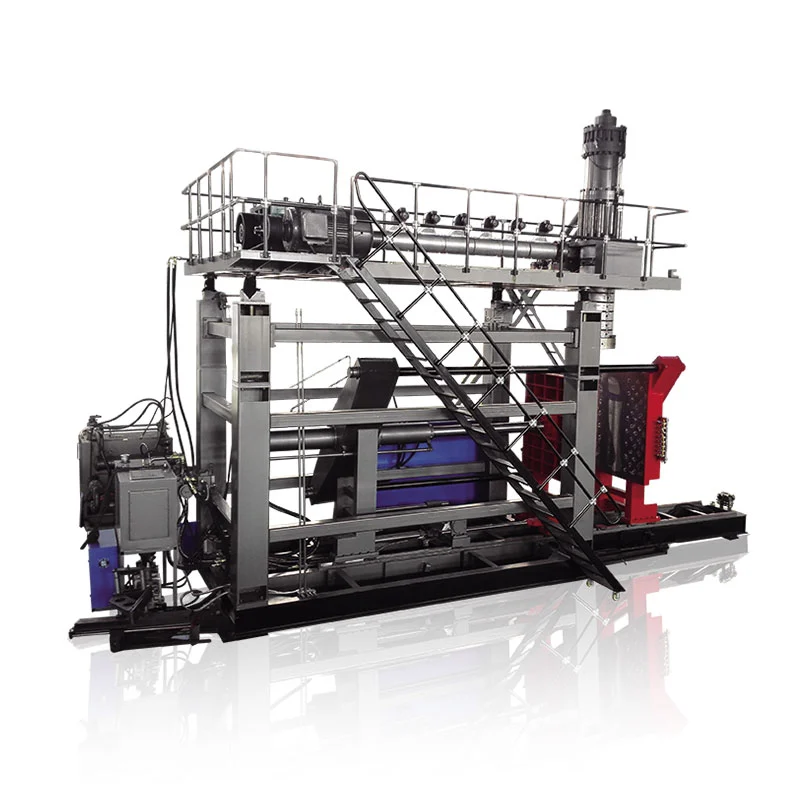
| 1000 L (IBC) | Ackumulator (3-cyl) | KGS120A / KGS1000L-IBC | 1000 kN |
| 2000 L | Ackumulator (3-cyl) | KGS135A / KGS150A | 1800 kN |
Läs utdatanummer på rätt sätt
Varje specifikationsblad listar utdata i bitar per timme. Läs det numret med omsorg. Kataloger visartorr cykel— maskinen cyklar tom i full fart, ingen plast, ingen kylning.
Den verkliga effekten blir lägre. Varje del måste svalna tillräckligt för att hålla sin form innan den matas ut. Tjocka väggar och stora delar svalnar långsammare, så gapet vidgas när delar växer.
Använd torrcykelsiffror för att jämföra maskiner på ett plant fält. Planera din kapacitet – och dina leveranslöften – till realistiska priser. En leverantör som anger torrcykelsiffror som produktionsoutput rundar till sin egen fördel.
Tre verkliga exempel
1 L diskmedelsflaska, hög volym.Liten del, stora mängder. Välj en kontinuerlig maskin med en dubbelstation, som en5L-klass dubbelstationmed multikavitetsverktyg. Jobbet kräver snabbhet, inte storlek.
30 L HDPE kemikalietrumma.Föremålet väger nu tillräckligt för att sjunka, så du behöver en ackumulator. DeKGB80Apassar: 215 kN fastspänning, en 80 mm skruv, en 5 L ackumulator. Enkel station — en andra station betalar sällan vid denna storlek.
1000 L IBC tank.Den bortre änden av intervallet. Den trecylindrigaKGS1000L-IBCger 1000 kN fastspänning, dubbla 100 mm skruvar och en 33 L ackumulator på en 55-tons ram. Inget mindre bildar ett parison så stort innan det sjunker.
De två sätten som köpare har fel på
Underköp.Vissa köpare jagar klistermärkespriset och väljer en maskin som inte riktigt kan göra delen. För lite klämning ger blixt. En för liten ackumulator ger tunna väggar. Den billiga maskinen blir det dyraste misstaget på golvet.
Överköp.Andra antar större medel säkrare och köper långt över jobbet. Den överdimensionerade maskinen går långsamt på små delar, förbränner extra energi och låser kapital. Större är inte försäkring – större är avfall enligt ett schema.
Båda misstagen delar en fix. Definiera behållaren och skriv ut ärligt, kontrollera de tre specifikationerna mot dem och motstå att avrunda uppåt "för säkerhets skull."
Vanliga frågor
Hur vet jag vilken storlek formblåsningsmaskin jag behöver?
Börja med din behållare, inte maskinen. Delens volym bestämmer maskinstorleken. Materialet och väggtjockleken avgör smältbehoven. Din måleffekt per timme avgör enkel eller dubbel station. Fixa behållaren och utmatningen först, så följer maskinstorleken.
Vilken spännkraft behöver jag för en formblåsningsmaskin?
Spännkraften måste överstiga blåstrycket gånger delens projicerade area. Kommer till korta och formen spricker under tryck och lämnar blixt på avskiljningslinjen. Större delar kräver mer kraft: en 2-liters flaska behöver cirka 40 kN, en 30-liters fat cirka 215 kN och en 1000-liters IBC cirka 1000 kN. Matcha kraften till den del du gör.
Ska jag köpa en enkelstation eller dubbelstationsmaskin?
En dubbelstation sätter två formstationer på en extruder. Ena sidan blåser medan den andra matas ut, så utmatningen fördubblas ungefär från samma formhuvud. Välj dubbelstation när du kör stora volymer av mindre containrar. Välj en station för blygsamma volymer eller stora delar — en andra station som du inte kan hålla upptagen slösar bort pengar.
Vad händer om jag köper en formblåsningsmaskin som är för stor?
En överdimensionerad maskin går långsammare på små delar, förbränner mer energi än jobbet behöver och låser kapital. Större betyder inte säkrare. Rätt maskin matchar din containerstorlek och kapacitet. Överköp kostar lika mycket som underköp – det gör bara långsammare ont.
Hur bestäms formblåsningseffekten (bitar per timme)?
Katalogutgångssiffror visar torrcykeln — maskinen går tom på full hastighet. Den verkliga effekten blir lägre eftersom varje del måste svalna innan den matas ut, och större eller tjockare delar svalnar långsammare. Använd torrcykeltal för att jämföra maskiner. Planera din kapacitet på realistiska priser.
Berätta för oss din behållare - vi specificerar maskinen
Skicka volym, material, väggtjocklek och måleffekt per timme. Våra ingenjörer kommer att namnge den exakta modellen, klämkraften och skruvuppsättningen för din del – och tala om för dig direkt om en enda station gör jobbet. Byggt formblåsningsmaskiner sedan 2002, 15 ingenjörer i teamet.
Få en maskinrekommendation →Maskinvalet följer en ordning: behållare, utgång, sedan klämning, ackumulator och skruv. Förankra den del du gör. Matcha specifikationerna till den. Bläddra igenom helamaskinsortiment— eller hoppa direkt tillkontinuerligellerackumulatorkategorier när du känner till ditt område.