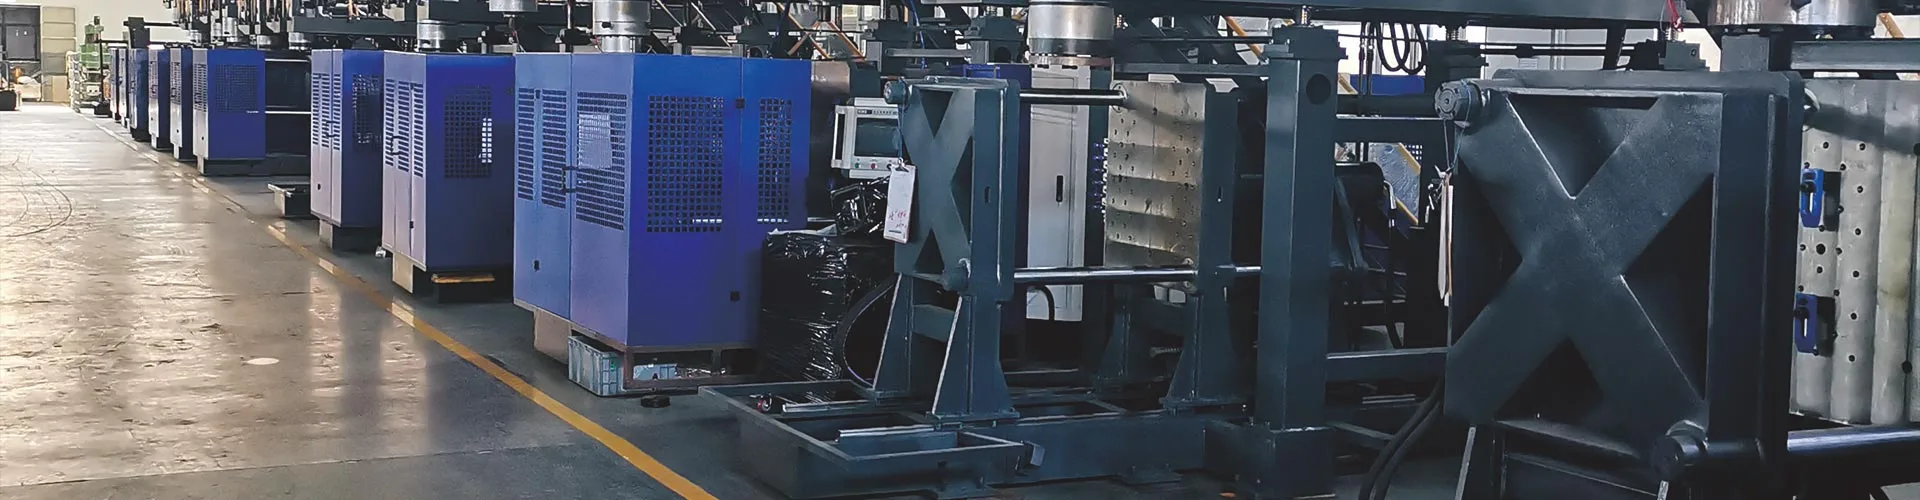
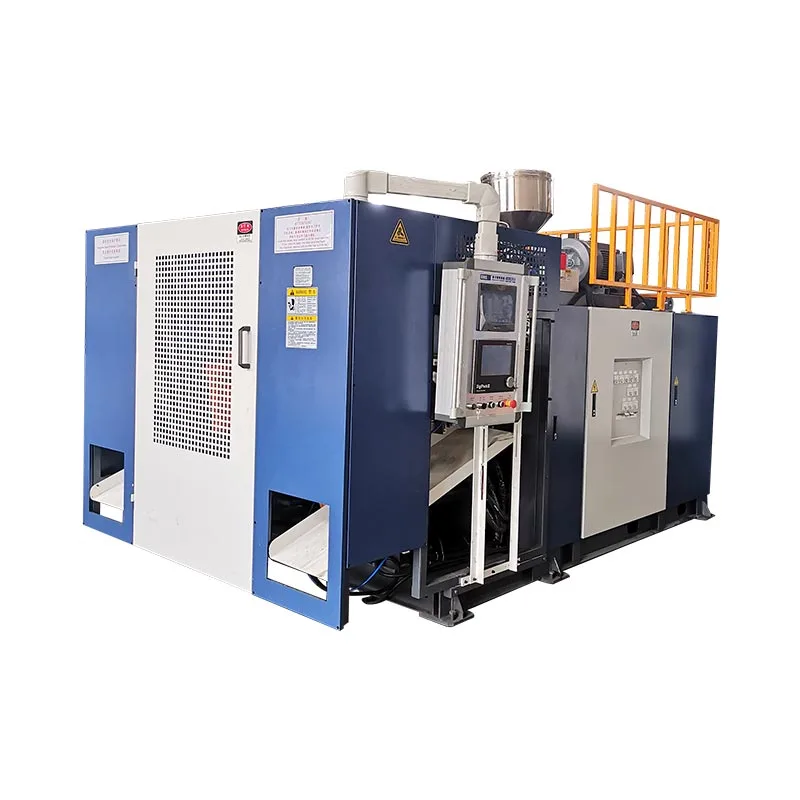
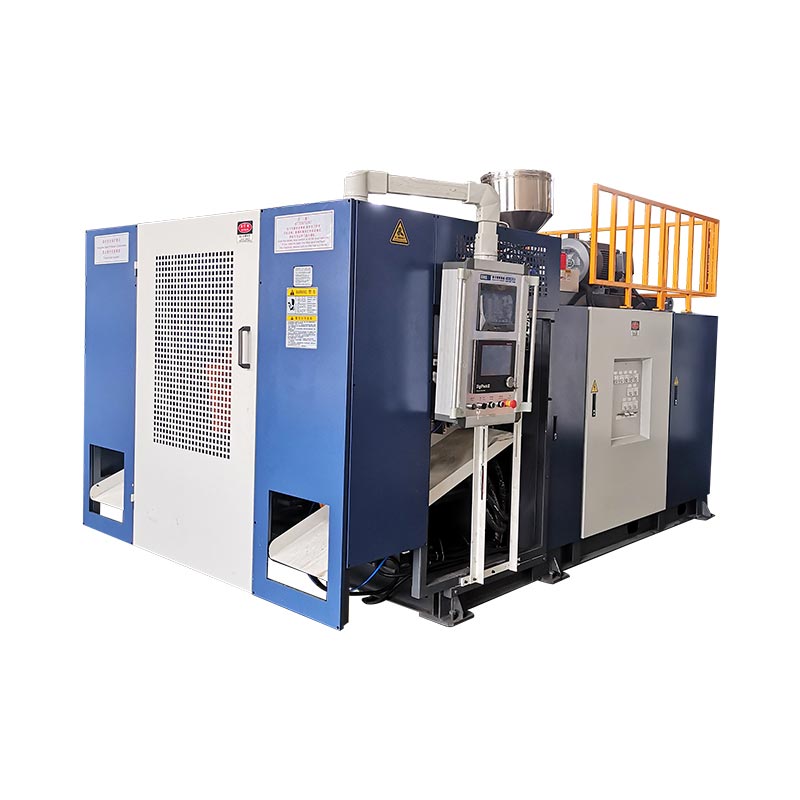
En servohydraulisk formblåsningsmaskin använder ett servostyrt motor-pumppaket för att leverera hydraulisk kraft enligt maskinens driftsbehov. Välj det utifrån rörelser, krav på tryckflöde och accepterade produktresultat som det måste leverera, snarare än en servoetikett eller en energibesparingsprocent som inte stöds. Det avgörande beviset är ett kontrollerat produktionsförsök med tydliga mätgränser.
En köpjämförelse blir missvisande när tre olika frågor delar ett svar: vad som driver pumpen, vad som flyttar formen och vad som styr delen. En servomotor kan förbättra hur ett hydraulaggregat reagerar. Den förvandlar inte en hydraulcylinder till ett elektriskt ställdon, tar inte bort kylbehovet eller fastställer flaskans färdiga väggtjocklek.
Håll dessa kontroller på inköpslistan:
- Identifiera drivningstypen och kontrollomfattningen för varje maskinaxel.
- Läs pumpmotoreffekten separat från extrudering och total maskinbehov.
- Granska samtidiga rörelser, inte bara individuella maximala betyg.
- Testa varm produktion med de faktiska reglerna för mögel, harts och acceptans.
- Kräv diagnostiska register, återställningsbara inställningar och servicedokument.
Börja med vad servosystemet faktiskt styr
I ett servohydrauliskt system styr den elektriska drivningen och motorn pumpen som levererar hydraulisk kraft. Maskinens hydraulkrets distribuerar sedan den kraften till de aktuella ställdonen. Fråga vilken variabel reglerslingan reglerar: matningstryck, beordrat flöde, axelposition eller en kombination. Det här är olika kontrolluppgifter, även när en offert kallar dem alla "servokontroll".
Bosch Rexroth beskriver dessSytronix frekvensomriktaresom motor-pumpkombinationer som matchar efterfrågan på ansluten last och minskar efterfrågan under tomgångsfaser. Det fastställer driftprincipen. Den fastställer inte vilka Rexroth-komponenter, sensorer eller mjukvara som en viss Kinggle-byggnad använder, eller vilka besparingar som byggnaden kommer att uppnå.
Det första inköpsdokumentet bör därför vara ett axelschema. Ange formöppning och stängning, vagnsrörelse, blåsstiftsrörelse, uttagning och eventuell ackumulatorurladdningsrörelse som gäller. Anteckna dess ställdon och styrmetod bredvid varje rörelse. Om två rörelser delar en hydraulisk tillförsel, gör detta förhållande synligt. Om en separat drivning styr extruderingen, håll den åtskild från hydraulpaketet.
Försörjningskontroll är inte detsamma som delkontroll
En tryckstyrd pump kan stödja repeterbar rörelse, men ett tryckvärde bevisar inte att en cylinder nått sitt beordrade läge. På samma sätt beskriver en kodare på pumpmotorn den motorns rörelse. Den mäter inte automatiskt plattans position, formparallellitet eller den färdiga produktens väggtjocklek. Offerten ska identifiera den feedback som används för varje utlovad funktion.
KingglesKGB2L produktsidalistar en hydraulisk differentialdesign, en servooljepumpmotor och en Mitsubishi PLC. Dessa artiklar beskriver olika delar av maskinen. En PLC är sekvenskontrollern, inte bevis på helelektrisk rörelse. För en bredare processöversikt,formblåsningsmaskinguideförklarar var extrudering, fastspänning och blåsning passar ihop.
En användbar servospecifikation namnger den kontrollerade funktionen och bevisen som verifierar den. Enbart ett komponentmärke eller ett motormärke är inte ett acceptanskriterium.
Läs de publicerade siffrorna utan att blanda deras betydelser
Kinggles småflask- och ackumulatormaskiner ger användbara exempel på servohydraulisk utrustning i olika skalor. Figurerna nedan kommer från de länkade modellsidorna. De är publicerade konfigurationsreferenser, inte mätningar från en delad produktionsförsök. De borde vägleda en ingenjörsdiskussion snarare än att ställa dessa maskiner mot varandra.
| Modell och källa | Maximal containerkapacitet | Spännkraft | Servo oljepumpmotor | Publicerat pumpvärde |
|---|---|---|---|---|
| KGB2L | 2 L | 40 kN | 11 kW | 80 l/min |
| KGB90A | 60 L | 280 kN | 18,5 kW | 150 l/min |
| KGB100B | 120 L | 440 kN | 25 kW | 200 l/min |
Källor: de tre länkade Kinggle-specifikationstabellerna. Sidorna betecknar L/min-värdena "servopumpens deplacement"; L/min är en flödesenhet, till skillnad från förskjutning per varv. Bekräfta pumpens faktiska slagvolym, hastighetsområde och nominella driftsförhållanden i den valda byggdokumentationen.
KGB2L har ett enstationsformskiftande arrangemang. KGB90A- och KGB100B-sidorna beskriver ackumulatorhuvudmaskiner med oljecylinderformlåsning och hydrauliska servosystem. Deras behållarstorlekar och fastspänningskrav skiljer sig avsevärt. 25 kW pumpmotorn på KGB100B är därför inte bevis för att den är mindre effektiv än 11 kW motorn på KGB2L.
Separera pumpmotorn från extrudermotorn också. DeKGB100B bordlistar en 55 kW extrudermotor tillsammans med sin 25 kW servooljepumpmotor. Dessa klassificeringar tillhör olika laster. Inget av siffrorna representerar den el som förbrukas under produktionen av en viss accepterad behållare.
Två katalogetiketter förtjänar särskild uppmärksamhet
KGB2L-sidan listar 600 PC/HR under "Output (torrcykel)." Behandla det som en torrcykelreferens, inte ett löfte om 600 accepterade flaskor per timme. Produktionseffekten beror på den faktiska flaskan, formen, hartsen, kylningen och efterbehandlingssekvensen. En snabb tom rörelse kan inte fastställa dessa resultat.
Samma sida listar "Genomsnittlig energiförbrukning" som 12 till 18 kW. Dessa enheter beskriver kraft, inte energi ackumulerad över tiden. Omvandla inte intervallet till kWh per flaska utan ett matchat mätfönster och antal accepterade produkter. Kingglesenergiförbrukning guideförklarar den mätningen separat.
Tryck och flöde måste samverka genom den önskade sekvensen
En pumps huvudflödesvärde berättar inte för en köpare hur mycket flöde som finns kvar vid det önskade trycket. Motoreffekt, pumpegenskaper, oljetillstånd och kretsförluster begränsar denna driftspunkt. Granska tryckflödeshöljet för den faktiska arbetscykeln, inklusive tiden som spenderas vid varje tillstånd. En lista med separata maxvärden räcker inte.
Parkers T6-pumpkatalogger en urvalsrutin som kontrollerar deplacement, hastighet, läckage, tillgängligt flöde och effektbortfall. Dess bearbetade metod skiljer teoretiskt flöde från effektivt flöde och adderar förluster till det teoretiska effektbehovet. Metoden är användbar här; dess specifika pumpvärden bör inte överföras till en Kinggle-maskin.
En kort beräkning avslöjar den saknade informationen
Den idealiska hydraulkraften förknippad med en tryckskillnad och levererat flöde är:
För en illustrativ driftpunkt på 100 bar och 60 L/min är den ideala hydrauliska effekten 10 kW. Vid 200 bar med samma flöde är det 20 kW. Dessa är konstruerade exempel, inte Kinggle-drifttryck eller testresultat. Den faktiska drivinmatningen måste också täcka de relevanta förlusterna; en elektrisk effekt kan inte behandlas som idealisk hydraulisk effekt.
Beräkningen förklarar varför en 11 kW pumpmotor och ett katalogvärde på 80 L/min inte fastställer att pumpen levererar 80 L/min vid varje tryck. Leverantören behöver visa de driftsförhållanden som kan uppstå tillsammans. Be om kontinuerliga och intermittenta gränser, tillåtet hastighetsområde, effektbegränsningsbeteende och konsekvenserna av att nå en gräns.
Se över överlappande rörelser innan du ökar pumpstorleken
Om vagnens rörelse och en annan hydraulaxel överlappar varandra kan deras kombinerade behov skilja sig från deras individuella behov. Kretsen kan prioritera en axel, temporärt minska hastigheten eller separera matningar. Be leverantören förklara den valda strategin och visa den under den angivna sekvensen. Anta inte att varje citerad rörelse når sin individuella maximala hastighet samtidigt.
Spännkraften behöver en separat granskning av formen och spännmekanismen. En pumptrycksavläsning är inte ett direkt mått på användbar kraft vid verktyget, inte heller ett bevis på plattans parallellitet. Jämför den beställda formtjockleken, öppningstakten, monteringsarrangemanget och kravet på nypning med den godkända klämkonfigurationen.
Fortsätt att blåsa luft ur denna beräkning. KGB100B-sidans värde på 0,8 MPa är märkt med blåstryck. Det är inte hydraulsystemets tryckklassificering. Kingglesguide för verktygskravseparerar elförsörjning, tryckluft och kylvatten så att dessa system kan ses över på sina egna villkor.
Följ cykeln istället för att bedöma en imponerande rörelse
En kort demonstration kan få en maskin att se responsiv ut samtidigt som den döljer var produktionstid går förlorad. Spela in den faktiska sekvensen från parison-beredskap till nästa accepterade del. Inkludera de behörigheter som gör att varje rörelse kan börja. En hydraulaxel som väntar på en robot eller ett kyltillstånd kan redan vara tillräckligt snabb; att accelerera den skulle inte förkorta hela cykeln.
Under snabb färd, observera om rörelsen når den programmerade positionen jämnt och bromsar innan kontakt. Under formlåsning, undersök tryckuppbyggnaden och det faktiska klämtillståndet. Under hållning eller kylning, kontrollera vilka hydrauliska laster som förblir aktiva och hur tillförseln reagerar. Vid öppning och uttagning, se upp för störningar, försenade tillstånd eller upprepade korrigeringar.
Spela in rörelsetider och kvalitetsresultat tillsammans. En kortare stängningstid för formen har litet köpvärde om den ger en instabil nypning eller tvingar fram en senare justering. På samma sätt räcker det inte med en tyst kraftenhet om en rörelse saktar ner när oljan når sitt normala drifttillstånd. Försöket måste koppla rörelsen till den del som följer efter den.
Håll församlingskontrollen på sin egen diagnostiska väg
En servohydraulisk formblåsningsmaskin kan ha ett separat kontrollsystem för väggtjocklek. Kinggles KGB100B-sida listar en MOOG 100 tjocklekskontroller. Det gör inte pumphastighetsstyrning och stans-gap-programmering utbytbara. De adresserar olika delar av processen, och ett test bör bevara båda uppsättningarna av inställningar.
Om väggfördelningen går från cykel till cykel, jämför parisonkommandot och tillgänglig återkoppling med extruderingsstabilitet, skottkonsistens och timing. Om ena sidan förblir tunn, inspektera centrering och inriktning innan du ökar hela profilen. Kingglesparison programmeringsguideförklarar varför programvaruredigeringar inte på ett tillförlitligt sätt kan reparera ett mekaniskt eller processfel.
Den praktiska inköpsprioriteten är en repeterbar sekvens som ger acceptabla delar. Maximal axelhastighet hör under det målet. Kräv händelseposter som avslöjar vilket steg som ändrades när utdata eller kvalitet ändrades, snarare än att acceptera ett enstaka totalcykelnummer utan uppdelning.
Jämför hydrauliska, servohydrauliska och elektriska drivningar efter applikation
Enhetsetiketter är användbara först efter att rörelsearkitekturen är tydlig. "Hydraulisk" beskriver hur kraften når ställdonet. "Servohydraulisk" lägger till en beskrivning av styrningen, ofta vid motor-pumppaketet. "All-electric" bör identifiera elektrisk aktivering för de angivna maskinrörelserna. En maskin kan också kombinera olika drivtyper, så ett axelschema är mer informativt än en etikett.
| Enhetsbeskrivning | Vad man ska fastställa | Bevis att begära |
|---|---|---|
| Konventionell hydraulisk | Pumptyp, motordrift och metod för styrning eller avlastning av tillförseln | Krets, driftförhållanden, värmehantering och ett matchat produktionstest |
| Servo-hydraulisk | Vilka motor-pumpfunktioner varierar med efterfrågan och vilka axlar som delar utbudet | Tryck-flödesgränser, kontrollomfattning, återkoppling och resultat av cykelhändelser |
| Elektriskt rörelsesystem | Vilka axlar som använder elektrisk manövrering och om några hydrauliska funktioner finns kvar | Axellista, kraft-/hastighetsgränser, mekaniska servicebehov och produktionsresultat |
Tillverkarens dokumentation visar varför den distinktionen är viktig. Bosch Rexrothsbeskrivning av hydraulisk drivning med variabel hastighetförklarar behovsbaserad motor-pumpdrift. DäremotBekums elektriska maskinbeskrivningidentifierar uttryckligen elektrisk fastspänning, extruderlyft och uttagning. Det senare är ett definitionsexempel, inte en rekommendation att ersätta Kinggles hydrauliska modeller eller bevis på ett Kinggles elerbjudande.
Anta inte att ett konventionellt hydraulpaket körs med full last under varje paus. Dess pump- och avlastningsarrangemang måste kontrolleras. På samma sätt, anta inte att ett servopaket eliminerar kylning, oljevård eller varje hydraulisk förlust. Bosch Rexroth beskriver minskad värmetillförsel och kylbehov för sina system med variabel hastighet, men det är inte ett påstående om att hela produktionscellen inte behöver kylas.
För upphandling, välj en maskin som passar formen och den kraft som krävs, slutför sekvensen och kan underhållas lokalt. Jämför sedan uppmätta resultat på samma produktbasis. Om hygienregler begränsar hydraulolja nära produkten, definiera det begränsade området och tillåtna arrangemang uttryckligen. Om det är svårt att komma åt service, inspektera komponentbytesvägarna innan du väljer paketet.
En enhetsarkitektur vinner sin plats genom produktpassning och dokumenterade resultat. Att välja den nyaste etiketten innan man definierar delen skapar en dyr jämförelse utan något tillförlitligt beslutsunderlag.
Få acceptanstestet att svara på köpfrågan
Ett servohydrauliskt acceptanstest bör fastställa om det beställda paketet fullföljer den erforderliga produktionssekvensen under definierade förhållanden. Kom överens om produktritningen, formrevisionen, hartskvaliteten och godkända delar innan körning. Identifiera den faktiska maskinbyggnaden och programvaruversionen. Att byta testartikel halvvägs kan göra uppenbarligen bättre energi- eller cykelresultat omöjliga att jämföra.
Använd separata register för hydraulisk drivning och total maskinenergi. En pumpdriven undermätare kan hjälpa till att förklara var hydraulpaketet använder elektricitet. Den inkommande maskinmätaren kan också fånga extrudering, värmare och installerade hjälpmedel. Varken fångar nödvändigtvis kompressorn eller kylaren. Anteckna gränsen bredvid resultatet istället för att beskriva varje avläsning som "maskinförbrukning".
EUROMAP 46.2, version 1.0, specificerar produktrelaterad energimätning för en extruderingsformblåsningsmaskin med en given form och kunddefinierade produktkrav. Det kräver stabil automatisk drift, fatförhållanden och oljetemperatur före mätning. Dess mätförhållanden inkluderar minst 10 minuter och minst 15 cykler. Dessa är energimätningskrav, inte ett fullständigt tillförlitlighets- eller leveransacceptanstest.
Använd rekommendationens definierade villkor när den metoden ingår i köpeavtalet. Lägg till en separat körnings- och provtagningsplan som är lämplig för produkt- och produktionsrisken. Ett längre uthållighetskrav behöver sin egen överenskomna varaktighet, stopppolicy, besiktningar och avvikelsehantering; det bör inte antydas enbart av energitestet.
- Frys testkonfiguration, produktidentitet, verktyg och kvalitetsgränser.
- Stabilisera maskinen enligt överenskommen metod och bruksanvisning.
- Spela in den normala produktionssekvensen, inklusive överlappande rörelser och pauser.
- Mät el och accepterad effekt över samma definierade fönster.
- Inspektera prover mot överenskomna mått, väggplaceringar och funktionstester.
- Reproducera tillåtna stopp-och-start-förhållanden och registrera återställningsbeteende.
- Stäng avvikelser med stödjande resultat och spara de godkända inställningarna.
Energi per accepterad del mäts kWh dividerat med accepterade delar från samma fönster. Om försöket endast gäller maskingränsen, namnge måtten i enlighet med detta. Detta inköpsmått ska inte förväxlas med EUROMAP:s produkt-massnämnare, och det bör inte dölja avslag genom att räkna varje gjuten artikel som accepterad produktion.
Kingglesfabriksgodkännandetestguidevisar varför ett "godkänt" resultat är svagt bevis. Tillämpa den logiken på enhetspaketet: ange vad som observerades, under vilket villkor, mot vilken gräns och vad som hände när sekvensen ändrades.
Ett servicebart system skiljer hydrauliska fel från processfel
Välj ett paket som låter underhåll identifiera ett problem innan du justerar inställningarna. Ett servolarm, en tryckfluktuation och en tunn flaskvägg är olika observationer. De kan vara anslutna, men att behandla dem som ett "hydrauliskt problem" kan leda till onödiga förändringar. Börja med den inspelade händelsen och jämför den med den senast godkända produktionsbaslinjen.

| Observation | Jämför först | Undvik denna genväg |
|---|---|---|
| Rörelse saktar ner efter uppvärmning | Faktiskt oljetillstånd, tryck/flödesrespons, kylning och registrerad axeltid | Ökar varje tryckinställning |
| Trycket ändras medan rörelsen stannar | Kommando, tillgänglig återkoppling, sekvensbehörighet och kretsvillkor | Förutsatt att motorn är underdimensionerad |
| Cykeltiden stiger men axeltiderna förblir stabila | Kylning, parisonberedskap, uttagning och nedströms väntan | Att köpa en snabbare pump för att fixa en annan flaskhals |
| Väggfördelning förändras | Parison-profil, extruderingsstabilitet, verktyg och relevant ställdonsåterkoppling | Behandla pumphastighet som ett recept för väggtjocklek |
Dessa kontroller organiserar utredningen; de ersätter inte leverantörens felsökningsförfarande. Fysiska inspektioner, elektriska mätningar och hydrauliska justeringar kräver auktoriserad personal. Maskininstruktioner bör ange hur man isolerar elektrisk, hydraulisk och pneumatisk energi och hanterar kvarhållna laster. Att enbart stoppa en motor visar inte att en hydraulkrets är säker att öppna.
OSHA:s vägledning för farlig energiidentifierar hydraulisk och pneumatisk energi tillsammans med elektriska och mekaniska faror. Använd tillämpliga lokala krav och den maskinspecifika isoleringsproceduren. Förbigå aldrig en förregling eller lossa en spänningsförande anslutning för att undersöka ett tryckproblem.
Inspektera servicepaketet före leverans
Kräv en indexerad hydraulkrets, elektriska ritningar, komponentnummer, godkända olje- och filterspecifikationer, underhållsinstruktioner och en dokumenterad säkerhetskopia av inställningar. Köparen bör veta hur man byter ut en frekvensomriktare eller styrenhet utan att förlora den godkända konfigurationen. Kom överens om vem som kan komma åt skyddade parametrar och hur en ändrad inställning kommer att spelas in och vändas.
Kontrollera åtkomst till skåpet och kylarrangemangen mot anläggningsmiljön. Inspektera om underhåll kan nå servicepunkter utan att ta bort orelaterad utrustning eller gå in i ett riskområde. Reservdelstillgänglighet förtjänar en konkret diskussion om identifierare och leveransarrangemang, inte ett löfte om att bekanta komponentmärken eliminerar driftstopp.
En användbar överlämning inkluderar den accepterade baslinjen, larmlistan och de bevis som behövs för fjärrdiagnos. Det gör att fabriken kan rapportera ett identifierbart tillstånd istället för att skicka en video av ett oförklarat stopp.
Sätt in drivsystemet i inköpsspecifikationen
En offert ska koppla drivpaketet till en godkänd produkt och produktionsmål. Börja med detaljritningen, färdig vikt, väggkrav, hartskvalitet, verktygsarrangemang och planerade skift. Definiera sedan de rörelser och driftsförhållanden som maskinen måste utföra. Detta ger leverantören en skyldighet att lösa snarare än en begäran om en viss motorstorlek.
För en liten flaska, denKGB2Lger en publicerad utgångspunkt för liten kapacitet. För större industriprodukter,KGB90AochKGB100Btillhandahålla referenser till ackumulator-maskin. Välj bland dem genom hela verktygs- och processkraven, inte enbart nominell behållarvolym.
Körschemat bör ange hydraulförsörjningsarrangemanget, pumpens och motorns identitet, kontrollerade variabler, erforderlig återkoppling och tillåtet driftområde. Bifoga den överenskomna sekvensen och identifiera vilka åtgärder som kan överlappa varandra. Inkludera oljekylning och anläggningsförhållanden eftersom utrustningen måste fungera i den mottagande fabriken, inte bara i leverantörens testområde.
- Definiera acceptabel produktproduktion separat från torrcykelprestanda.
- Ange energigräns och överenskommen mätmetod.
- Ange hur cykelhändelser, avvikelser och providentitet kommer att registreras.
- Identifiera ritningarna, säkerhetskopieringarna av programvaran och underhållsfilerna som tillhandahålls vid överlämnandet.
- Godkänn de tillåtna omstartsscenarierna och de bevis som krävs för att acceptera dem.
Håll prestanda och kommersiella villkor tydliga. Om energireduktion är ett köpvillkor, definiera jämförelsebaslinjen och testartikeln. Om en garanterad effekt är viktig, ange kriterierna för accepterad del och testvillkoren. Ett allmänt löfte om snabb respons kan inte lösa en tvist om en långsam produktionslinje.
Det starkaste förslaget kommer att förklara varför det valda tryckflödespaketet passar formen och sekvensen, hur testet kommer att bevisa det valet och hur den mottagande fabriken kan bevara resultatet. Köp den tekniska passformen. En servoetikett är bara början på bedömningen.
För att diskutera en Kinggle-konfiguration skickar du produktritning, hartskvalitet, forminformation och mål för accepterad utdata viaKinggle projektförfrågningssida. Inkludera den mottagande fabrikens spänning, kylförhållanden och nedströmsutrustning så att drivsystemet kan granskas som en del av produktionscellen.
E-post:sales@kinggle.com· Telefon:+86-574-87103665
Vanliga frågor
Är en servohydraulisk formblåsningsmaskin helt elektrisk?
Nej. En servohydraulisk maskin använder en elektrisk servodrift för att styra en hydraulpump medan hydraulolja fortfarande överför kraft till de relevanta ställdonen. Ett helelektriskt rörelsesystem använder elektriska drivenheter för de specificerade maskinrörelserna. Kontrollera drivtypen för varje axel, inklusive formstängning, vagnsrörelse och uttagning, istället för att lita på en allmän maskinetikett.
Förbättrar servokontrollen automatiskt flaskans väggtjocklek?
Nej. Pumpstyrning och parisonprogrammering utför olika jobb. En stabil hydraulisk försörjning kan stödja ett ställdon som är beroende av det, men väggfördelningen beror också på formspaltprofilen, verktygsinriktning, strängsprutningsstabilitet, harts och detaljgeometri. Diagnostisera kommando- och feedbackbeteende innan du ändrar profilen eller ökar den totala delens vikt.
Kan servooljepumpmotoreffekt förutsäga elräkningen?
Inte av sig själv. Motorns klassificering beskriver en installerad komponent, inte total maskinenergi under ett produktionsskift. Mät kWh vid en identifierad gräns och räkna accepterad effekt över samma fönster. Inkludera kompressor- och kylenergi separat när de faller utanför den gränsen. Jämför samma produkt- och kvalitetskrav.
Vad ska en köpare jämföra mellan två servohydrauliska offerter?
Jämför axellistan, klämma och formpassning, nödvändiga tryck-flödesdriftpunkter, samtidiga rörelser, oljekylning, styrdiagnostik och servicedokument. Jämför sedan provresultat under matchade produktförhållanden. En större pump eller en mindre motor är inte automatiskt det bättre valet. Paketet måste slutföra den överenskomna sekvensen utan att förlora acceptabel produktion.
Kan en befintlig hydraulisk formblåsningsmaskin uppgraderas med en servopump?
En eftermontering kan vara möjlig, men den kräver en teknisk översyn. Kontrollera kombinationen av pump, motor och drivenhet, ventiler, tryckgränser, kyla, styrgränssnitt och säkerhetsfunktioner. Identifiera även den befintliga produktionsflaskhalsen. Att byta ut pumpdriften kan inte ta bort en gräns för formkylning eller extrudering, och den modifierade maskinen behöver en definierad idrifttagnings- och acceptplan.