HDPE eller PP? Följ flaskan, inte polymeretiketten
Två hypotetiska produktfiler visar hur valet förändras när innehåll, utseende, tester och produktionsbevis förändras.
HDPE är ofta den praktiska utgångspunkten för ogenomskinliga hushålls- och kemikalieflaskor. En formblåsningskvalitet av PP kan finnas kvar när klarhet, styvhet eller driftstemperatur ändrar tyget. Inget av svaren överlever utan exakt betyg och färdiga flaskprov.
De flesta jämförelser mellan HDPE och polypropen börjar med ett egenskapsdiagram. Det hjälper till med screening, men det uppmuntrar en dålig genväg: att behandla två polymerfamiljer som om var och en hade en fast densitet, flödesbeteende, slagvärde och bearbetningsfönster.
Leverantörsportföljer säger något annat. Braskem publicerar flera typer av formblåsning av polyeten och polypropen för olika förpackningsstorlekar och användningsområden. SABIC separerar HDPE-homopolymer, HDPE-sampolymer och slumpmässiga PP-sampolymeralternativ på sin flaskmaterialsida. Ett efternamn startar jämförelsen; det kan inte avsluta det.
De två filerna nedan är undervisningsfall. De beskriver inte namngivna Kinggle-kunder eller genomförda fabriksförsök.
Tvättmedelsflaskan börjar med HDPE och tjänar den sedan
- Produktkort
- En liten ogenomskinlig flaska för en hushållsvätska.
- Köparens prioritet
- Kemisk kompatibilitet, läckageprestanda, handtag och nypintegritet, repeterbar trimning och accepterad effekt.
- Fortfarande okänd
- Exakt innehåll, förvaringsförhållanden, förslutning, vikt, väggkarta, testgränser och hartskvalitet.
Innehållet avgör om listan är trovärdig
"Hushållskemikalie" är för brett för godkännande. Förpackningens ägare måste identifiera innehåll, koncentration, lagringstid och temperaturintervall. SABIC nämner slagtålighet, kemikaliebeständighet och miljöpåfrestning-sprickhållfasthet bland urvalsbehoven för icke-matflaskor. Det är betyg och testfrågor, inte filtlöften för varje HDPE-flaska.
Handtaget och nyplinjen gör data till ett delproblem
Ett gjutet plackvärde kan inte visa hur handtagsbryggan sträcktes eller om svetssvetsen smält. Produktritningen ochblåsform designbestämma var församlingen färdas, nyper och svalnar. Väggmått, läckageresultat och funktionstester hör till databladet.
Opacitet tar bort en anledning att föredra PP
Denna flaska behöver inte likna klar PET. Färgkonsistens, ytfinish och form på etikettpanelerna spelar fortfarande roll, men hög transparens är inte avgörande. Lämpliga HDPE formblåsningskvaliteter stannar på listan medan teamet kontrollerar de hårdare kraven.
Flaskan har slutomröstningen
Den namngivna kvaliteten måste bilda en stabil form, gå igenom den föreslagna formen och formen, trimma korrekt och klara de överenskomna inspektionerna. Bra utseende med en svag nypa är ett misslyckat materialbeslut. Deguide för defekterhjälper till att separera harts-, formnings-, verktygs- och kylbevis under rättegången.
Håll en lämplig HDPE formblåsningskvalitet som huvudkandidat. Släpp inte det förrän det exakta innehållet, betygsdokumenten och färdiga flaskprov är överenskomna.
Varför det inte är en universell HDPE-vinst
Fil A tog bort en anledning att föredra PP, bevarade riskerna som fortfarande betyder något och bifogade valet till ett flasktest. Det är smalare än en fördelstabell och mycket mer användbart.
Hartsleverantören äger kvalitetsdata
Siffror för flöde, densitet, styvhet, slag, värme och spänningssprickor håller metoderna och villkoren utskrivna på källdokumentet.
Flaskägaren äger servicebrevet
Innehålls-, förslutnings-, fyllnings-, lagrings-, transport- och mottagningstester definierar förpackningens jobb.
Formen skapar lokala väggar
Skiljelinje, nypgeometri, ventiler, kylning och dragbana påverkar hur materialet formas.
Rättegången kopplar samman bevisen
Resultatet behöver en namngiven maskin, form, form, recept, material och provpost.
Samma datablad kan vilseleda båda projektteamen
En köpare kan öppna två hartsdokument, ringa in det högre slagvärdet och kalla jämförelsen avslutad. Det fungerar bara när testmetoden, provet, konditioneringen och enheterna är jämförbara. ExxonMobil HDPE-guiden, till exempel, märker dess publicerade värden som typiska snarare än specifikationsgränser. Braskems portfölj placerar testmetoder bredvid fastighetskolumnerna. Dessa uppgifter är en del av numret.
Fil A bör leta efter betygsbevis som relaterar till kemisk exponering, sprickbildning i miljön, påverkan och processstabilitet, och bekräfta sedan dessa behov på flaskan. Fil B kan lägga mer tid på dis, glans, styvhet och termiska förhållanden. Inget av lagen bör främja ett påstående på familjenivå som "PP är alltid tydligare" eller "HDPE är alltid tuffare" i ett inköpskrav. Ett kandidatbetyg kan gå framåt eftersom dess dokumenterade profil passar instruktionen. Det går bara igenom när det färdiga paketet klarar de kontrollerade testerna.
Flödesdata behöver samma disciplin. Smältflödeshastighet och smältindex kan rapporteras under olika belastningar och temperaturer för olika polymerer. Att jämföra de tryckta siffrorna utan deras metoder kan vända den avsedda betydelsen. Den användbara frågan för maskinteamet är mer direkt: kan denna namngivna kvalitet bilda och hålla den erforderliga formen på det föreslagna extruderingshuvudet, med en repeterbar cykel och acceptabel flaska?
Den klarare flaskan för personlig vård ger PP en anledning att stanna
- Produktkort
- En mindre flaska för personlig vård där köparen vill se produkten och behålla en styv förpackningsform.
- Köparens prioritet
- Visuellt utseende, finishkvalitet, stängningspassform, serviceförhållanden och stabil formblåsning.
- Fortfarande okänd
- Måla dis eller klarhet, vägg, produktkontakt, fyllningstemperatur, dekoration, droppbehov och kvalitet.
"Clear" måste bli ett acceptansmål
Transparent, genomskinlig och bara mindre ogenomskinlig är olika förväntningar. Braskems portfölj inkluderar slumpmässiga sampolymerkvaliteter av PP för transparenta formblåsta förpackningar. Det gör PP trovärdigt, men det garanterar inte utseendet på denna vägg, färgpaket, formyta och process.
Saknade servicevillkor kan avsluta ärendet
Briefen anger ännu inte fyllnings- och lagringsförhållanden. Ett påstående om värmebeständighet skulle vara för tidigt. Leverantören bör bekräfta den exakta kvalitetens data och aktuella deklaration för den avsedda kontakten och regionen. Projektgruppen testar sedan den gjutna flaskan under sin serviceplan.
Lägre densitet garanterar inte en lättare godkänd flaska
Leverantörstabeller visar vanligtvis PP-kvaliteter med lägre densitet än HDPE-kvaliteter. Det kan informera tidiga massuppskattningar, men lika hartsvolym är inte lika flaskprestanda. Styvhet, slag, väggfördelning, ytmått och tester avgör slutvikten.
Det gamla HDPE-receptet kan inte godkänna PP
En förändring av polymerfamiljen kan ändra flöde, smältstyrka, svällning, neddragning, termiska inställningar och kylning. Fackgranskat arbete med ämnesbildning använder processdata inklusive svällning, neddragning och temperatur. I fabriken är det hängande röret en del av materialbeslutet.
Håll en lämplig PP-formblåsningskvalitet för provutveckling eftersom utseendet ger det en produktspecifik anledning att konkurrera. Behåll en HDPE-referens tills visuella, dimensionella och funktionella bevis jämförs.
Filerna delar inte en vinnare
Fil A ger HDPE en startfördel eftersom kompatibilitet och strukturella bevis driver den ogenomskinliga flaskan. Fil B håller PP i strid eftersom utseende är en del av jobbet. Båda förblir villkorade eftersom varken gav en exakt kvalitet, kompletta servicevillkor eller resultat av formgjutna delar.
Produkttyp, utseendeavsikt, bred innehållskategori, processtyp och förekomsten av formblåsningskvaliteter i båda familjerna.
Kontrollerad ritning, stängning, exakt gradering och parti, kontaktförhållanden, vägg- och viktmål, metoder, resultat och försöksrekord.
Även testkorten borde se annorlunda ut
Försöket med tvättmedelsflaskor bör bevara bevis runt handtaget, klämlinjen, förslutningsgränssnittet och alla exponerings- eller transporttester som krävs av förpackningsägaren. Utseende hör hemma på arket, men en liten kosmetisk preferens bör inte uppväga en läcka eller funktionsfel. Försöket med personlig vård kan ge större vikt åt visuell konsistens, finishkvalitet, dekoration och köparens definierade mål för klarhet, samtidigt som dimensionella och funktionella gränser bibehålls som icke förhandlingsbara grindar.
Den distinktionen påverkar provtagningen. Häll inte flaskor från varje station och uttag i en låda. Märk maskinen, formrevision, materialparti, recept, station eller uttag och tidssekvens. Mät proverna efter det överenskomna trimnings- eller efterbehandlingssteget. Ett blandat medelvärde kan dölja ett svagt utlopp eller en väggtjockleksdrift som blir synlig endast i tidsordning.
Processregistret bör visa faktiska förhållanden snarare än börvärden enbart. Registrera det termiska tillståndet, extrudering och huvudinställningar, revidering av parisonprogram, kylvattentillstånd, cykelsteg och eventuella manuella ingrepp. Om laget ändrar en större inställning under jämförelsen, markera tiden och bestäm om acceptansfönstret startar om. Annars kan resultatet kombinera två olika processer samtidigt som det presenterar ett bekvämt medelvärde.
Rättegången behöver också stoppa regler. En kandidat som inte kan ha en säker, kontrollerbar form på den valda utrustningen bör inte fortsätta att bara producera attraktiva prover. En kandidat som formar smidigt men missar ett produktkritiskt test vinner inte eftersom dess cykel ser lugn ut. Dessa är tekniska beslut, inte en skönhetstävling mellan material.
Kostnaden inträder först efter att den accepterade flaskan finns
Hartspris per kilogram är synligt och lätt att jämföra. Den är också ofullständig. Den kommersiella enheten är en accepterad, färdig flaska. Slutlig delvikt, trimskrot, startförlust, avvisad produkt, cykeltid, nedströmsarbete och växlingsbeteende alla påverkar det användbara resultatet. En PP-kvalitet med lägre densitet kan tillåta en lovande viktuppskattning, men konstruktionen kan behöva annan väggfördelning eller massa för att klara slag- och hanteringstester. En HDPE-kandidat med ett lägre noterat pris kan fortfarande förlora om den önskade flaskan inte kan tillverkas konsekvent.
Håll beräkningen transparent: använd den faktiska godkända flaskans vikt och den observerade accepterade avkastningen för varje kandidat, använd sedan aktuella kommersiella indata från köparen och hartskällan. Förvandla inte en laboratorieegendom eller ett maskinkatalogvärde till ett besparingsanspråk. Jämförelsen blir trovärdig när upphandlingen kan spåra varje input tillbaka till en offert, kontrollerat prov eller försöksregister.
Kinggles katalog drar en användbar gräns
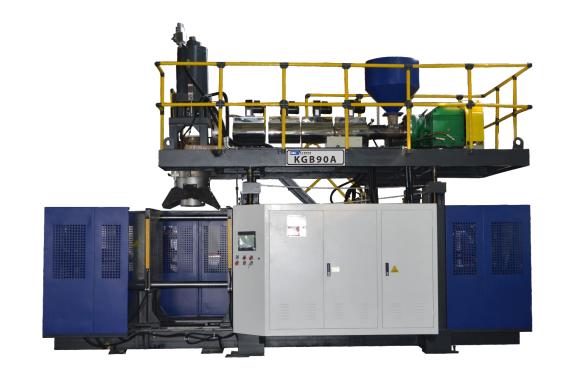
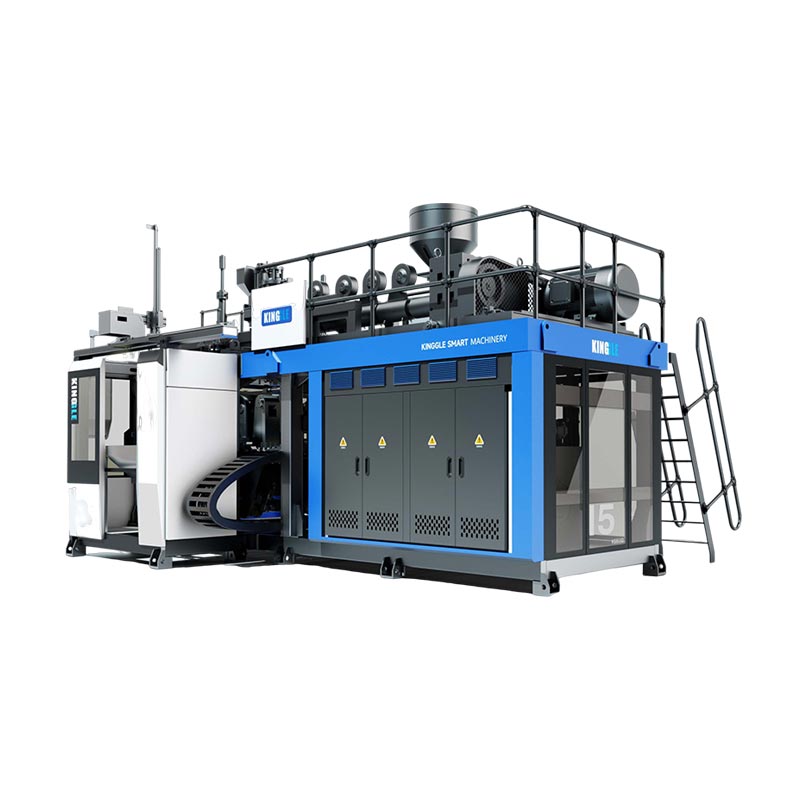
Aktuella sidor förKGB2L, KGB5L, KGB15LochKGB80Alista PE och PP bland sina materialfamiljer. Deras rader med extruderingskapacitet är specifikt märkta för HDPE.
StödsPE och PP är inom det publicerade materialomfånget för dessa maskinfamiljer.
StödsReferenserna 30, 55, 100 och 120 till 140 kg/h är märkta som HDPE-smältkapacitet.
Stöds inteDessa siffror kan inte märkas om som verifierad PP-genomströmning, säljbara flaskor per timme eller en garanti för något av undervisningsfallen.
Om köparen föreslår PP behöver Kinggle betygsdata och produktbeskrivning innan han bekräftar skruv, huvud, process och utgång. Om köparen föreslår HDPE ersätter kg/h fortfarande inte bruttoämnesmassa, kyltid, stations- eller utloppstal och accepterat utbyte. Defabriksgodkännandetestguidevisar hur man separerar dessa siffror under verifieringen.
Sex frågor avslutar mötet
Vilka produkt- och stängningsritningar kontrolleras och vilka mått kontrolleras efter trimning?
Vad ska flaskan innehålla och vilka fyllnings-, förvarings-, transport- och användningsvillkor gäller?
Vilka exakta HDPE- och PP-kvaliteter övervägs fortfarande, med aktuella leverantörsdata?
Vilket utseende, vikt, vägg, läckage, fall, toppbelastning, vridmoment eller andra gränser definierar acceptans?
Vilken maskin, form, form, station, utlopp och nedströmskonfiguration kommer att göra proverna?
Hur kommer rättegången att bevara provets identitet, inställningar, förluster och anledningen till att en kandidat avancerar?
En användbar post slutar med ett namngivet betyg och ett avgränsat skäl. "HDPE är bättre" är inte ett beslut en fabrik kan reproducera.
Ta med flaskan och betygskoden
Skicka Kinggle del- och förslutningsritningar, hartsdatablad, innehåll och servicevillkor, vikt- och väggmål, tester, utdata, färg- och omslipningsplan, forminformation och nedströms omfattning. Svaret kan fortfarande vara HDPE eller PP. Det blir åtminstone ett svar på din flaska.
Diskutera material- och maskinförsöket