Två huvuden, två parisons och två hålrum hör ofta till samma produktionskoncept – men de är inte utbytbara termer. Den korrekta layouten börjar med flaskan, utloppsstigningen, formutrymmet och bruttobehovet av smältan, inte ett mål för antalet personer.

A buyer asking for a “four-cavity bottle blowing machine” may receive a four-outlet die head, a four-cavity mold and one or two mold stations. En annan köpare som ber om en "dubbelhuvudformblåsningsmaskin" kanske bara hänvisar till två kyrkor. Om inte offerten listar varje element, kan de två parterna diskutera samma antal samtidigt som de föreställer sig olika utrustning.
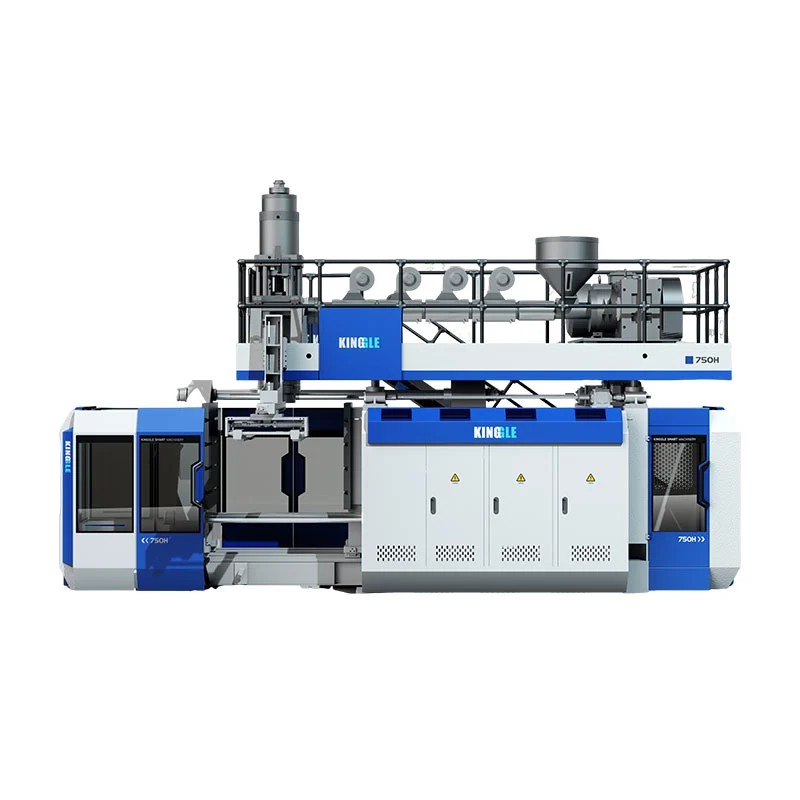
Den här guiden separerar dessa termer, använder nuvarande Kinggle 2L, 5L och 15L specifikationer för att visa dimensionsgränserna bakom val av huvud, och tillhandahåller en massbalanseringsmetod för att jämföra koncept med en, två, tre och fyra huvuden utan att uppfinna produktionsutdata.
Nämn först de fyra olika räkningarna
Ordethuvudanvänds löst på marknaden. Ett extruderingsformblåsningsmunstycke fördelar smältan och bildar den rörformiga formen. Ett multi-parison munstyckshuvud har flera utlopp. Formen stängs sedan runt dessa formningar, och varje formhålighet utgör en del. En station är den kompletta form-och-klämma position som tar emot dem. Ett lager är ett materiallager skapat av extruderings- och formhuvudsystemet.
| Räkna | Fysisk mening | Exempel på köparfråga | Anta inte |
|---|---|---|---|
| Die-head uttag | Öppningar från vilka församlingar kommer fram vid ett gjutningsevenemang | Är förslaget enkel-, dubbel-, trippel- eller fyrahuvuden? | Att ett uttagsantal garanterar samma antal accepterade flaskor |
| Parisons | Rörformiga smältlängder fångas av formen | Hur kommer vikt och timing att balanseras mellan församlingar? | Att uttag med jämna mellanrum alltid levererar lika delar |
| Mögelhåligheter | Del former formade i en form nära | Gör formen en, två eller fyra delar per evenemang? | Det håltalet beskriver antalet formstationer |
| Stationer | Kompletta form-och-kläm-positioner som används av maskinen | Är maskinen enkelstation eller dubbelstation? | Att en andra station är ett andra formhuvud |
| Lager | Materialskikt över väggstrukturen | Är delen monolager eller flerlager? | Det "dubbelskiktet" betyder dubbelt huvud eller dubbelt hålrum |
Oberoende utrustningslitteratur gör samma skillnad. DeR&B datablad för kontinuerlig extruderinglistar klämkonfigurationer med en eller två stationer separat från formhuvudskonfigurationer med flera uttag. Denna separation är användbar i alla offertförfrågningar: specificera stationer, formuttag, formhåligheter och lager på olika linjer.
Vad förändras när ett munstyckshuvud får uttag?
En formblåsningsmaskin med flera huvuden, multiformar eller flerformsformar skapar flera förformningar parallellt. Om formen och processen är utformade för att fånga varje form och bilda en flaska, kan delar per formningshändelse öka. Vinsten är villkorad. Varje utlopp behöver utrymme, smältflöde, temperaturkontroll och motsvarande kavitetsposition.
Detta diagram är konceptuellt, inte en Kinggle-verktygsritning. Verkliga utloppsdiametrar, stigning, flödeskanaler och kavitetslayout beror på flaskan och maskinen. "Två huvuden", "tre huvuden" och "fyra huvuden" är därför startbeskrivningar snarare än fullständiga specifikationer.
Fler huvuden delar upp den tillgängliga formbredden
En enda stor form kan använda mer av maskinens tillgängliga formbredd. När flera uttag delar på det utrymmet måste flaskbredd, hålighetsdelning, halsposition, blixtficka och kylanslutningar passa sida vid sida. Formen behöver också tillräckligt med stål mellan håligheter och tillräckligt med utrymme för trimning och borttagning av delar.
Fler huvuden ökar det totala smältbehovet per händelse
Om en bruttoformning väger 0,10 kg, kräver fyra ekvivalenta förformningar 0,40 kg per formningshändelse innan någon skillnad i deras faktiska vikt beaktas. Exemplet förklarar endast aritmetiken; det är inte en Kinggle-flaskaspecifikation. Att förkorta intervallet mellan händelser ökar efterfrågan på timmassmältningar ytterligare.
Fler huvuden skapar fler positioner att kontrollera
Fyra synliga flaskor efter öppning av formen bevisar inte fyra likvärdiga processer. Ett uttag kan bli varmare, ett parison kan sjunka annorlunda, en hålighet kan svalna långsammare, eller en trimningsposition kan lämna extra blixt. Multikavitetsutgång bör därför räknas och inspekteras efter position - inte bara som en kombinerad summa.
Ursprunglig jämförelse: publicerade Kinggle-huvudgränser per maskinplattform
Kinggles nuvarande formblåsningssidor för kontinuerlig extrudering beskriver valfria konfigurationer med två, tre och fyra munstycken på flera modeller. Specifikationstabellerna publicerar exakta mått för enkel- och dubbelhuvudreferenser. De publicerar inte trippel- eller fyrahuvuden för dessa sidor, så dessa layouter kräver projektering snarare än extrapolering.
| Kinggle modell | Station | Max produktkapacitet | Max formstorlek (B×H) | HDPE smältkapacitet | En-huvud max formstiftsdiameter | Publicerad dubbelhuvud mittavstånd | Dubbelhuvud max stiftdiameter |
|---|---|---|---|---|---|---|---|
| KGB2L | Enda | 2 L | 360 × 380 mm | 30 kg/h | 90 mm | 130 mm | 60 mm |
| KGB2D | Dubbel | 2 L | 360 × 380 mm | 55 kg/h | 90 mm | 130 mm | 60 mm |
| KGB5L | Enda | 5 L | 410 × 450 mm | 55 kg/h | 150 mm | 150–180 mm | 80 mm |
| KGB5D | Dubbel | 5 L | 410 × 450 mm | 80 kg/h | 150 mm | 150–180 mm | 80 mm |
| KGB15L | Enda | 15 L | 580 × 500 mm | 100 kg/h | 220 mm | 240–280 mm | 150 mm |
| KGB15D | Dubbel | 15 L | 580 × 550 mm | 120 kg/h | 220 mm | 240–280 mm | 150 mm |
Kinggles 2L-sidor beskriver också applikationer från 50 ml till 2 L. Det sortimentet identifierar produktfamiljen; det betyder inte att varje behållare i sortimentet passar alla personer. En bred 2L flaska kan kräva ett enda utlopp medan flera smala flaskor kan passa ett koncept med flera hålrum. Enbart maximal volym kan inte avgöra layouten.


Vad Kinggle-data avslöjar om huvudval
1. Stationsantal och huvudgeometri är oberoende val
Within the 2L pair, both the single- and double-station models publish the same 90 mm single-head limit, 130 mm double-head center distance and 60 mm double-head die-pin limit. 5L och 15L paren följer samma mönster inom sina respektive plattformar. En andra station ändrar hur formar växlar; den ändrar inte automatiskt antal uttag eller utloppsstigning.
2. En layout med dubbelt huvud har mindre tillgänglig diameter per utlopp
Varje plattform publicerar en mindre maximal stiftdiameter för referensen med dubbelt huvud än för referensen med ett huvud: 60 mot 90 mm vid 2L, 80 mot 150 mm vid 5L och 150 mot 220 mm vid 15L. Detta förutsäger inte den färdiga flaskans diameter, men det visar varför "lägg till ytterligare ett huvud" inte bara är en utmatningsinställning. Formen, formen och flaskans geometri förändras tillsammans.
3. Större plattformar publicerar bredare form- och utloppsavståndsreferenser
Den maximala formreferensen växer från 360 × 380 mm på 2L-paret till 410 × 450 mm på 5L-paret och upp till 580 mm bred på 15L-paret. Publicerad dubbelhuvud mittavstånd växer från 130 mm till 150–180 mm och sedan 240–280 mm. Dessa siffror kopplar plattformsval till flaskavstånd, inte bara nominella liter.
4. Parade dubbelstationsmodeller publicerar mer smältkapacitet
Exemplen med dubbla stationer publicerar högre HDPE-smältningskapacitet än sina enstationspartners: 55 mot 30 kg/h vid 2L, 80 mot 55 kg/h vid 5L och 120 mot 100 kg/h vid 15L. Skillnaderna har inget enskilt förhållande och bevisar inte en utmatningsmultiplikator. De visar varför extruderingssystemet hör hemma i samma beräkning som stationer och huvuden.
5. Tre- och fyrdelade krav behöver en produktspecifik ritning
Produktbeskrivningarna tillåter flexibla 2/3/4 multi-die-head-konfigurationer, men deras tabeller anger inte ett universellt trippel- eller fyra-huvuds centrumavstånd. Att uppfinna dessa dimensioner från dubbelhuvudsraden skulle ignorera flaskbredd, formstål, stigning, halsplacering och servicetillgång. Det korrekta nästa dokumentet är en föreslagen huvud-och-form-layout baserat på köparens delritning.
Välj antal personer från flaskan – inte från en önskad multiplikator
En fabriksoffert blir mer tillförlitlig när köparen ger leverantören en fullständig produktdefinition. Börja med den bredaste och tyngsta SKU:n avsedd för den föreslagna verktygsfamiljen. Kontrollera sedan om mindre produkter kan dela samma maskin utan att tvinga fram en opraktisk kompromiss.
Flaskans bredd och mittavstånd
Centrumavståndet mäts mellan intilliggande utloppscentrumlinjer. Den måste matcha hålighetsarrangemanget tillräckligt noga för att varje formning ska komma in i rätt formposition. Flaskkroppens bredd är bara en del av kravet. Halsfinishen, handtaget, blixtfickan, nypningsområdet och formväggen mellan hålrummen tar också upp utrymme.
Delvikt och bruttoämnesmassa
Den färdiga flaskans vikt är inte den massa som extrudern måste leverera för varje evenemang. Bruttoformen inkluderar materialet som fångas upp för flaskan plus topp- och bottenblixt och eventuellt annat trimmat material. Multiplicera bruttomassan för en position med alla aktiva positioner och jämför sedan summan med extruderingssystemet vid den planerade händelsehastigheten.
Kylning och borttagning
Fler hålrum kan skapa mer värme att ta bort i varje form nära. Olika vattenvägar kan göra en hålighet till den långsamma positionen. Efter att formen öppnat måste cellen separera, trimma, testa och transportera varje del utan kollisioner eller överdriven ackumulering. En formningsmaskin kan fullborda sin rörelse medan nedströmsutrustning redan är produktionsflaskhalsen.
SKU-strategi
En form med hög hålighet kan passa en stabil, smal flaskfamilj. Det kan vara mindre attraktivt när beställningarna är korta, designen ändras ofta eller en stor andel av SKU:erna inte kan använda samma tonhöjd. Jämför årlig efterfrågan på goda delar och övergångstid efter SKU. Dimensionera inte varje form runt en säsongsbetonad topp om inte resten av fabriken kan använda den kapaciteten.
Beräkna realistisk produktion med händelser, delar och massbalans
Katalogtorrcykel och antal personer räcker inte för att förutse säljbara flaskor. Använd två sammankopplade beräkningar: en för accepterade delar och en för bruttobehovet av smältan.
Bra delar per timme = stabila formningshändelser per timme × delar bildade per händelse × accepterad fraktion
Brutto smältbehov (kg/h) = stabila formningshändelser per timme × total brutto formmassa per händelse (kg)
Den accepterade fraktionen måste komma från köparens kvalitetsdefinition och en överenskommen prövning eller ärligt planeringsantagande. Den totala bruttomassan är summan av alla parisoner som används i en händelse. Om fyra uttag inte ger identisk massa, registrera de fyra positionerna separat innan du lägger till dem.
Ett transparent hypotetiskt exempel
Antag att en föreslagen layout med fyra uttag bildar fyra flaskor per evenemang. Under ett stabilt försök – inte en torrcykel – genomför cellen 300 formningshändelser per timme. Om den överenskomna accepterade fraktionen är 0,97 är den beräknade goda effekten 300 × 4 × 0,97 = 1 164 flaskor per timme. Om den totala bruttomassan per händelse är 0,44 kg, är bruttobehovet för smältning 300 × 0,44 = 132 kg/h.
Dessa siffror är endast ett undervisningsexempel och är inte ett resultat av Kinggle-modellen. De visar varför en fyrhuvudsmaskin inte automatiskt är lämplig: den föreslagna extrudern skulle behöva verifierad kapacitet för materialet och förhållandena, medan kylning och alla nedströmssteg skulle behöva upprätthålla händelsehastigheten och kvaliteten. Ersätt uppmätta projektdata innan du fattar ett köpbeslut.
Kinggleskontinuerlig formblåsningsmaskinguideförklarar hur stationsräkning, hålrum i munstycket och cykeltid kombineras. För anläggningsplanering, verifiera även elektriska, trycklufts- och kylförhållanden medverktygsguide för formblåsningsmaskin.
Fabriksdrifttagning: kvalificera varje uttag och hålrum som en position
Ett kombinerat medelvärde kan dölja en svag position. Om tre flaskor klarar en viktkontroll och en är lätt, kan deras genomsnitt se acceptabelt ut även om en hålighet är instabil. Under fabriksgodkännande och uppstart, märk varje formutlopp och hålrumsposition och bevara den identiteten genom trimning och inspektion.
Upprätta en position för position baslinje
- Identifiera maskinen, formhuvudet, formen, hartspartiet, receptet och användningsförhållandena.
- Samla in delar i sekvens från varje utlopp/hålrumsposition.
- Registrera bruttoförsamlingsmassan där den överenskomna säkra prövningsmetoden tillåter det.
- Mät färdig vikt och samma kritiska väggplaceringar för varje position.
- Inspektera pinch-off, halsfinish, blixt, dimensioner, utseende och läckageprestanda.
- Registrera händelseintervall, avslag, larm, manuella ingrepp och nedströms stopp.
- Upprepa efter att stabila förhållanden har återställts efter godkänd justering.
Ändra en kontrollerad faktor i taget
Om ett ämne skiljer sig, bestäm först om mönstret följer munstycksutloppet, kaviteten, kylkretsen eller nedströmsläget. En koordinerad post är mer användbar än att justera flera HMI-värden samtidigt. KingglesHMI-inställningar och larmguiderekommenderar att du registrerar bevis innan du ändrar ett recept.
Kontrollera väggfördelningen, inte bara totalvikten
Två flaskor kan väga lika och ändå fördela material olika. Jämför definierade axel-, kropps-, handtags-, bas- och nypningsplatser där det är relevant för delen. Om projektet använder programmerad väggkontroll,parison programmeringsguidetillhandahåller en strukturerad metod för att koppla programpunkter till uppmätta regioner.
Förvandla den godkända testversionen till en underhållsreferens
Behåll godkänd positionsdata, temperaturförhållanden, rengöringstillstånd, vattenförhållanden och verktygsidentitet. När en position senare driver kan underhållet jämföras med den ursprungliga baslinjen. Dechecklista för förebyggande underhållkan överföra dessa observationer till rutininspektioner.
Vanliga kombinationer – och vad varje beskrivning fortfarande lämnar öppet
| Kort beskrivning | Vad det förmodligen betyder | Vad anbudsförfrågan fortfarande måste bekräfta |
|---|---|---|
| Dubbelhuvud, tvåhålsmaskin | Två formstycken matar två formhåligheter per formningshändelse | Stationsantal, utloppsstigning, formstorlek, delvikt, extruderingskapacitet och nedströms scope |
| Fyrhuvuden flaskblåsningsmaskin | Fyra munstycksutlopp bildar fyra parisons parallellt | Om formen har fyra motsvarande hålrum, exakt stigning och om alla SKU:er passar |
| Dubbelstation, dubbelhuvudmaskin | Två formstationer alternerar runt ett matrissystem med två utlopp | Antal gjutformsuppsättningar, händelsesekvens, smältbehov, borttagningsmetod och garanterade provförhållanden |
| Formblåsningsmaskin med fyra hålrum | En form nära kan bilda fyra delar | Utloppsarrangemang, stationsantal, kavitetsbalans, kylning och accepterad effekt |
| Dubbelskiktsmaskin med dubbelt huvud | Ett flerskiktssystem kan mata två uttag | Antal extruder, materialstruktur, lagerförhållanden, skrotväg, utlopp, hålrum och stationer |
"Plastflasktillverkningsmaskin", "HDPE-flaskblåsningsmaskin", "extruderingsflaskmaskin", "multi-die head-formblåsare" och "multi-parison extrusion formblåsningsmaskin" kan alla visas i sökningar efter relaterad utrustning. En tekniskt fullständig specifikation bör förbli förståelig även när dessa marknadsföringsnamn ändras.
RFQ checklista för ett formblåsningsprojekt med flera huvuden
Skicka samma produkt- och fabriksindata till varje leverantör. Be varje offert att svara i samma ordning, med katalogreferenser separerade från projektgarantier.
| RFQ-grupp | Information att tillhandahålla | Krävs leverantörssvar |
|---|---|---|
| Produkt | 2D/3D ritning eller prover, kapacitet, maximala mått, hals, handtag, avskiljningslinje och trimgeometri | Kompatibel maskinplattform, orientering, hålrumslayout och eventuella designproblem |
| Material | Exakt hartskvalitet, färg/tillsatser, omslipning eller PCR-plan och leverantörsdata | Förslag till skruv/extruderingsomfattning, bearbetningsantaganden och provmaterialbehov |
| Massa och kvalitet | Färdig vikt, uppskattad bruttofördelning/flash, kritiska väggar, dimensioner och funktionstester | Försöksmetod, provtagning efter position och acceptansdefinition |
| Produktion | Krävs bra delar per timme, skift/årsvolym, SKU-mix och bytesfrekvens | Händelser per timme, delar per händelse, antagen accepterad fraktion och bruttosmältberäkning |
| Verktyg | Befintliga formar eller föredraget hålrumskoncept | Antal uttag, centrumavstånd, stiftintervall, formstorlek, hålighetsdelning, formuppsättningar och kyldesign |
| Maskin | Föredragen automationsnivå och fabriksbegränsningar | Stationsräkning, klämma, extruder, kontroller, uttag och medföljande tillval |
| Fabrik | Effektstandard, luft/vattenförhållanden, omgivningsgränser, golv, höjd och lyftväg | Projektverktygsblad, allmänt arrangemang, fundament/lastning och service-röjningskrav |
| Nedströms | Trimning, läckagetestning, transport, märkning, packning och skrothanteringsplan | Kapacitet och gränssnittsgräns för varje inkluderat och av köparen tillhandahållet steg |
Acceptera inte en utgångsledning utan dess testvillkor
Ett användbart acceptansdokument anger flaskritningen, materialkvalitet, färdig och bruttovikt, aktiva utlopp och hålrum, formkylningsförhållanden, stabilt körfönster, kvalitetstester, provtagningsplan och inkluderad nedströmsutrustning. Den registrerar accepterade delar per position. Utan dessa villkor kan "st/h" beskriva maskinrörelse, formade delar före inspektion eller bra packade flaskor - tre olika resultat.
Fråga efter layouten innan du fryser inköpsordern
The final drawing should show die-outlet centerlines against the mold cavities, mold and platen boundaries, blow pins, trimming or deflashing method, take-out path and service clearances. För en Kinggle-förfrågan med tre eller fyra huvuden, är denna ritning där projektspecifik tonhöjd bekräftas; det ska inte utläsas från den publicerade dubbelhuvudtabellen.
Vanliga frågor
Vad är en formblåsningsmaskin med flera huvuden?
En formblåsningsmaskin med flera huvuden använder ett munstycksarrangemang med flera utlopp för att bilda flera förformningar vid en formningshändelse. Antalet utlopp, centrumavståndet och formstorleken måste matcha flaskans och formhålighetens layout.
Är en dubbelhuvudmaskin detsamma som en tvåkavitetsmaskin?
Nej. Dubbelt huvud beskriver två munstycksutlopp eller formstycken; två hålrum beskriver två delformer i formen. De är vanligtvis utformade som en matchad tvådelad layout, men offerten bör specificera båda separat.
Gör en fyrhudad formblåsningsmaskin fyra gånger fler flaskor?
Inte automatiskt. Det kan bilda fler delar per gjutningshändelse, men den faktiska bra produktionen beror på stabil händelsehastighet, total bruttobehov av smältan, balans mellan utlopp och kavitet, kylning, trimning, testning och accepterad kvalitet.
Hur väljs stanshuvudets mittavstånd?
Centrumavståndet väljs från den föreslagna hålighetsdelningen och produktlayouten. Flaskbredd, halsposition, blixtfickor, formstål, kylning, blåsstift, trimnings- och borttagningsutrymme påverkar alla den slutliga dimensionen.
Kan en maskin växla mellan en- och flerhuvudsproduktion?
Ett annat formhuvud eller verktygsarrangemang kan vara möjligt på en lämpligt konstruerad plattform, men det bör inte antas. Bekräfta mekanisk passning, extruderingsomfång, kontroller, växlingsarbete, formkompatibilitet och idrifttagningskrav med leverantören.
Vad begränsar antalet hålrum i formblåsning?
Gränser inkluderar produktdimensioner, tillgängligt utrymme för form och platta, utloppsdelning, form- och formgeometri, krav på klämmor, extruderingskapacitet, kylbalans, borttagning av delar och nedströmskapacitet.
Vilka data ska jag skicka för en offert på en maskin med flera hålrum?
Skicka delritning eller prover, materialkvalitet, färdig och brutto vikt, kritiska väggar och tester, nödvändiga bra resultat, SKU-plan, fabriksverktyg, layoutgränser och nedströmskrav.