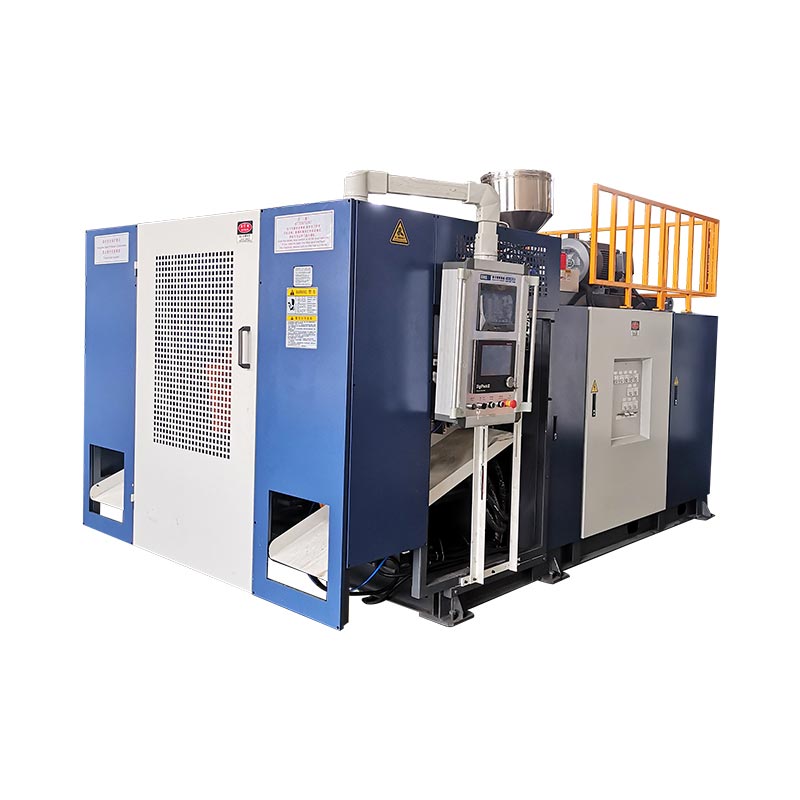
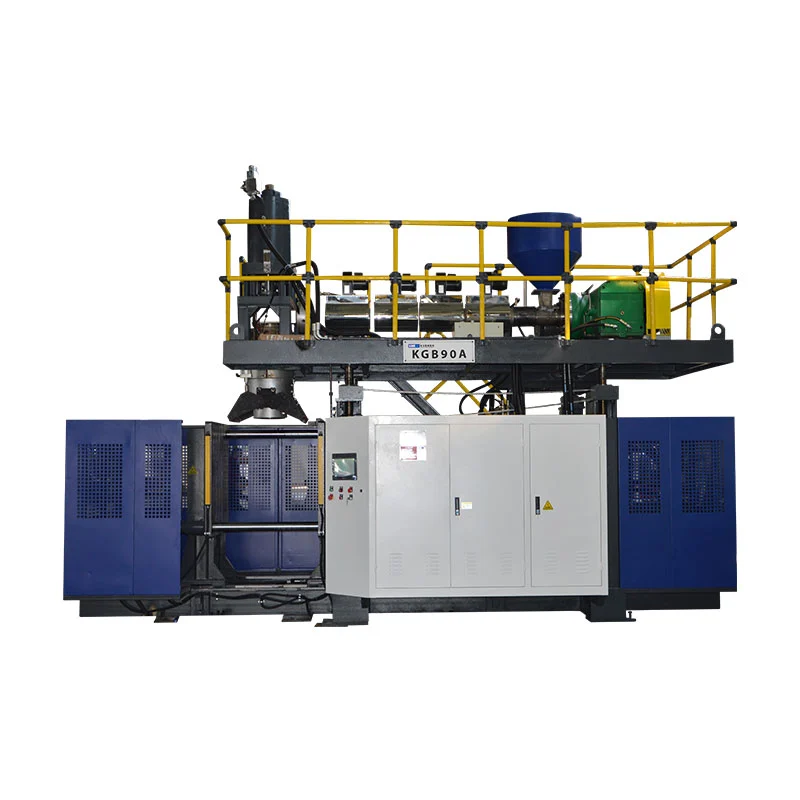
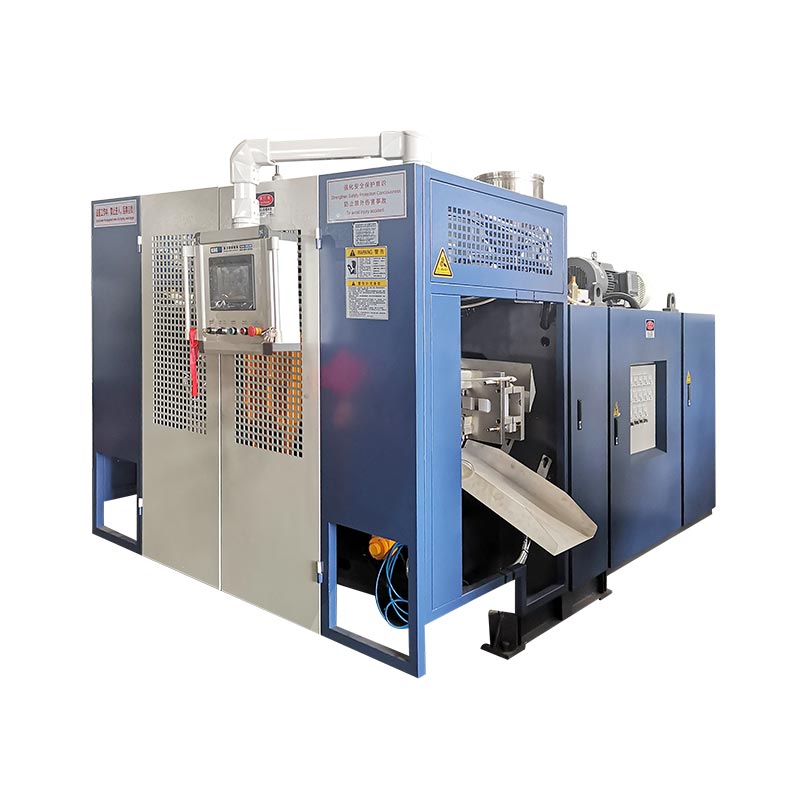
En andra station ändrar hur maskinen använder tid för extrudering, kylning och formhantering. Det fördubblar inte automatiskt säljbar produktion, lägre energi per flaska eller gör en större produkt. Tre parade Kinggle-maskinstorlekar visar var de verkliga skillnaderna uppträder.

Den verkligaenkel vs dubbel station formblåsningsmaskinJämförelse är därför en komplett cellstudie, inte en vagnräkning. Beslutet måste koppla ihop flaskan, produktionsschema, bruttobehov av smältan, tvåstationssekvens och krav på accepterad del.
Vad förändras mellan en station och två?
I en enstationsformblåsningsmaskin för kontinuerlig extrudering, fångar en form-och-kläm-position formen, formar delen, kyler den och frigör den. Nästa formningshändelse måste passa runt den ena stationens sekvens.
En dubbelstation – eller dubbelstation – extruderingsformblåsningsmaskin alternerar två formpositioner runt ett delat extruderingssystem. Den ena stationen kan vara i ett blåsnings-, kylnings- eller delborttagningssteg medan den andra förbereder sig för att fånga nästa parison. Det är därför som dubbelstationsutrustning också beskrivs som en dubbelsidig eller shuttleformblåsningsmaskin på vissa marknader.
Denna förenklade sekvens förklarar möjligheten, inte den slutliga produktionstakten. Stationsrörelse, formning, formstängning, blåsning, avgas, kylning, utkastning, trimning och nedströmsöverföring måste fortfarande passa ihop. Oberoende skyttelmaskinslitteratur listar också enkel- och dubbelsidiga konfigurationer separat från stanshuvuden med enkel- och multiparison, vilket förstärker att dessa är olika utrustningsval.
Blanda inte ihop antal stationer, antal personer, antal hålrum och antal lager
Många citatfel börjar för att "dubbel" används utan att säga vad som är dubbelt. En dubbelstationsmaskin är inte nödvändigtvis en dubbelhuvudmaskin, en tvåkavitetsform eller en tvålagerslinje.
| Kalla | Vad det räknas | Vad det förändrar | Fråga till leverantören |
|---|---|---|---|
| Enkel eller dubbel station | Form-och-kläm-positioner som fungerar i sekvens | Maskinsekvens, krav på formuppsättning, utgångspotential, fotavtryck och hantering | Hur många kompletta formstationer alternerar på denna maskin? |
| En- eller flerhuvudsmatris | Parisons extruderade vid ett gjutningsevenemang | Hur många formhåligheter kan matas på en gång och önskad utloppsstigning | Hur många uttag ingår och vad är deras centrumavstånd? |
| Enkel eller multikavitetsform | Delar bildade i en form stängs | Delar per formningshändelse, formstorlek, kylbalans och trimning | Hur många säljbara delar bör ett formevenemang producera? |
| Enkel eller flerlager | Materiallager i delväggen | Extruders, formhuvudsarkitektur, materialhantering och processkontroll | Vilka material och lagerstruktur ingår i offerten? |
DeR&B datablad för kontinuerlig extruderingt.ex. listar en- och flerparisonsformhuvuden separat från en- eller tvåstationsklämkonfigurationer. Multi-parison tooling is one output lever; a second mold station is another. Ett förslag kan använda antingen spak eller kombinera båda, så offerten måste identifiera var och en separat.
Terminologin ändras också per region. Köpare kan söka efter endubbelstation formblåsningsmaskin, dubbelstation formblåsningsmaskin, två-stations flaskblåsningsmaskinellerdubbelsidig skyttelblåsformare. Bekräfta den fysiska sekvensen istället för att välja enbart med namn.
Originaljämförelse: tre parade Kinggle-maskinstorlekar
Följande analys använder specifikationer publicerade på sex aktuella Kinggle-produktsidor. Varje par har samma nominella maximala containerkapacitet, vilket gör stationsskillnaden lättare att se. Siffrorna är katalogreferenser, inte en produktionsgaranti för varje flaska, harts, formhuvud eller tillvalspaket.
| Kapacitet och modell | Stationer | Publicerad utdataetikett | HDPE smältkapacitet | Maskinmått (L×B×H) | Enkelt L×W kuvert* | Vikt | Spännkraft |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Enda | 600 st/h torrcykel | 30 kg/h | 3,1 × 1,7 × 2,5 m | 5,3 m² | 2,5 t | 40 kN |
| 2LKGB2D | Dubbel | 600 × 2 st/h torrcykel | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 4,5 t | 40 kN |
| 5LKGB5L | Enda | 500 st/h torrcykel | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 3,0 t | 65 kN |
| 5LKGB5D | Dubbel | 500 × 2 st/h torrcykel | 80 kg/h | 3,2 × 2,2 × 2,5 m | 7,0 m² | 5,2 t | 65 kN |
| 15LKGB15L | Enda | 450 st/h torrcykel | 100 kg/h | 4,5 × 2,2 × 2,8 m | 9,9 m² | 7,5 t | 165 kN |
| 15LKGB15D | Dubbel | 450 × 2 st/h torrcykel | 120 kg/h | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5 t | 165 kN |

Vad den parade datan avslöjar
1. Stationsantalet definierar inte maximal delstorlek
Inom varje Kinggle-par förblir den nominella behållarkapaciteten och publicerade klämkraften desamma: 2L och 40 kN, 5L och 65 kN, eller 15L och 165 kN. Den andra stationen ändrar produktionssekvensen; det förvandlar inte en 5L-plattform till en 15L-plattform.
Denna distinktion är viktig vid val av maskin. Delvolym, projicerad yta, formdimensioner och erforderlig klämma måste fortfarande passa plattformen. Kingglesvalguide för formblåsningsmaskinstartar från containern innan man väljer stationsräkning.
2. Dubbelstationsparen lägger till smältkapacitet, men inte med ett fast förhållande
Den publicerade HDPE-smältkapaciteten stiger från 30 till 55 kg/h i 2L-paret, från 55 till 80 kg/h i 5L-paret och från 100 till 120 kg/h i 15L-paret. Dessa ökningar är inte identiska och bör inte omvandlas till en universell "dubbelstationsmultiplikator".
Detta är den viktigaste kapacitetsläxan i data. Två stationer kan skapa fler gjutningsmöjligheter, men extrudern måste fortfarande leverera bruttoformningsmassan. En tyngre flaska, mer blixt, fler munstycken eller kortare händelseintervall ökar efterfrågan på smältning. När extrudering blir flaskhalsen kan det inte lösa det att lägga till stationstillgänglighet.
3. Vikt och installationsomslag ökar olika efter storlek
Att gå från singelmodellen till dubbelmodellen höjer den publicerade maskinvikten från 2,5 till 4,5 ton vid 2L, 3,0 till 5,2 ton vid 5L och 7,5 till 12,5 ton vid 15L. Det beräknade L×W-maskinhöljet ändras från cirka 5,3 till 6,8 m², 6,8 till 7,0 m² respektive 9,9 till 13,9 m².
Golvarean beskrivs därför inte säkert som "nästan lika stor" eller "dubbelt så stor". The result depends on the platform. Ingendera beräkningen av maskin-kuvert är en fabrikslayout: serviceåtkomst, materialförsörjning, kylningsgrenrör, styrskåp, tömning av delar och formhantering behöver fortfarande plats. Använd Kinggle'skraft, luft, vatten och layoutguideinnan du fryser platsplanen.
4. Torrcykeletiketten är en jämförelsesignal, inte ett leveranslöfte
En torrcykel registrerar maskinrörelser utan att bevisa produktionsförhållandena för en färdig detalj. Den faktiska uteffekten måste inkludera formning, blås- och utblåsningstid, kylning, utkastning, trimning, kvalitetsförlust och planerade stopp. En tjock 15L jerrycan och en lätt 500ml flaska kan inte tilldelas samma effekt bara för att de körs på en maskin med samma stationsantal.
Beräkna output från formningshändelser och massbalans
Börja med produkten och arbeta bakåt. Börja inte med att multiplicera ett katalognummer med skifttimmar.
Steg 1: definiera den önskade goda utgången
Konvertera bekräftad efterfrågan till bra delar per timme med hjälp av schemalagda produktionstimmar, planerade byten och anläggningens egna tillgänglighetsantaganden. Håll efterfrågescenarier åtskilda – bas, säsongstopp och framtida tillväxt – så överskottskapacitet är synlig snarare än gömd inom ett optimistiskt mål.
Steg 2: mät en komplett formningshändelse
För den föreslagna formen, registrera antalet formstycken, bildade delar, bruttoämnesmassa, massa av färdiga delar, flash-/omslipningsväg, stabilt händelseintervall och accepterat kvalitetsresultat. En formningshändelse innebär att en form fångar upp formningsmaterial och producerar dess uppsättning delar.
Bra delar/h = formningshändelser/h × delar per händelse × accepterad fraktion
Brutto smältbehov (kg/h) = formningshändelser/h × brutto formmassa per händelse (kg)
Den accepterade fraktionen måste komma från ett överenskommet försök eller ett ärligt växtantagande. Brutto formmassa inkluderar materialet som kommer in i formningsevenemanget, inte bara den färdiga flaskan. Om blixten slipas om, påverkar dess hantering och återinförande fortfarande linan.
Steg 3: testa flaskhalsarna som en rad
Jämför bruttobehovet av smälta med den föreslagna extrudern under det faktiska materialet. Bekräfta sedan formkylning, blåsluft, borttagning av delar, trimning, läckagetestning, transport, packning och kvarnkapacitet. Det lägsta hållbara steget ställer in linjeutgången.
För bredare logik för kontinuerlig maskinutgång, se Kinggleskontinuerlig formblåsningsmaskinguide. Om delvikten eller väggfördelningen ändras under hastighetsförsök, användparison programmeringsguideoch verifiera samma väggplaceringar vid varje tillstånd.
Vilken konfiguration passar produktionsplanen?
Single station är vanligtvis den renare listan när...
- verifierad efterfrågan passar en formstation med acceptabel driftsmarginal;
- produktbyten är frekventa eller produktionsserierna är korta;
- en formsats är att föredra av budget-, underhålls- eller valideringsskäl;
- delen, mögeln eller borttagningsmetoden gör en alternerande layout mindre praktisk;
- fabriksutrymme, lyfttillgång eller nedströmsautomatisering är begränsad;
- projektet går in på en marknad där efterfrågan ännu inte är bevisad.
Dubbelstation förtjänar en komplett linjestudie när...
- stabil upprepning efterfrågan överstiger den realistiska enstationsutgången;
- två matchade formstationer kan köra en repeterbar process;
- extrudern och munstyckshuvudet kan tillhandahålla den erforderliga bruttosmälthastigheten;
- kylning lämnar användbar tid för alternerande mögelarbete;
- trimning, testning och materialhantering kan acceptera det ökade flödet;
- den extra formen, maskinen och verktyget har ett försvarbart affärscase.
Ingen av listan ersätter en produkttest. Det förhindrar ett vanligt upphandlingsfel: att behandla den andra stationen som ett fristående utgångstillbehör. Det är ett systembeslut som ändrar verktyg, kontroller, idrifttagning och flödet av delar genom fabriken.
Verktyg och nedströmsutrustning kan radera stationsfördelen
En dubbelstationslinje kan skicka mer värme in i formkylsystemet och skapa formningshändelser närmare varandra. Tryckluft måste hålla trycket och leverera flöde när ledningen kräver det, inte bara på tomgång. Kylvatten måste nå båda formkretsarna med stabila förhållanden. Eldistribution, hydraulisk kylning och skåpmiljö måste matcha den slutliga konstruktionen.
Beräkna inte anläggningstjänster från jämförelsetabellen. Vissa aktuella Kinggle-webbspecifikationer använder inkonsekvent enhetstypografi, och de genomsnittliga energisiffrorna beskriver inte ett identiskt produkttest. Begär det projektspecifika verktygsbladet, elritningen och översiktsritningen för den beställda konfigurationen.
Kontrollera varje process efter att formen öppnats
- Kan uthämtningsutrustning ta emot delar från växelstationerna?
- Klarar trimningen själva blixten och hals/bottengeometrin?
- Kan läckagetestaren inspektera varje kavitet med den erforderliga linjehastigheten?
- Kan transportörer förhindra kollision, ansamling och deformation av delar?
- Kan kvarnen och mixerhandtaget blinka utan att destabilisera omslipningsandelen?
- Kan operatörer nå båda stationerna säkert för godkänd besiktning och omställningsarbete?
Om snabbare körning skapar instabil väggtjocklek, blixt, kyldistorsion eller upprepade larm, anslutregister över förebyggande underhållmed Kinggle'sHMI felsökningsmetodinnan du döljer en fysisk flaskhals med receptändringar.

Jämför total installationskostnad, inte bara maskinpriset
En köpare som letar efter ett pris för en maskin för tillverkning av plastflaskor kan få två offerter som inte är likvärdiga. Man kan inkludera den andra formsatsen, uttagning och läckagetestning; another can show only the base molding machine. Det lägre rubrikpriset kan därför beskriva en mindre komplett produktionscell.
| Kostnadslager | Enstationsfråga | Dubbelstationsfråga |
|---|---|---|
| Maskinplattform | Vilken extruder, klämma, kontroller och standardhjälpmedel ingår? | Vilken extra vagn, klämma, blås och styrutrustning ingår? |
| Formar och formhuvud | Ingår en komplett form och rätt utloppspaket? | Ingår två matchade formstationer och är antalet personer och utloppsstigning identiska med verktygsplanen? |
| Fabrikstjänster | Vilken kraft, luft, vatten och golv/lastarbete krävs? | Kan befintliga tjänster stödja den snabbare händelsesekvensen under samtidig efterfrågan från fabriken? |
| Nedströms cell | Vilka steg för uttagning, trimning, testning, transport och slipning är manuella eller automatiska? | Kan varje nedströmssteg ta emot delar från alternerande stationer utan ackumulering? |
| Byte och validering | Hur lång tid tar ett byte av form och recept enligt köparens förfarande? | Hur anpassas, kvalificeras och återställs två stationer efter ett produktbyte? |
| Operativ risk | Vilken utgång går förlorad om den enda formstationen stannar? | Kan båda stationerna isoleras säkert, och vad händer med den delade extruderingssekvensen? |
En användbar ekonomisk jämförelse använder samma projektgräns på båda sidor. Inkludera gjutmaskinen, gjutformarna, formhuvudet, hjälpmedel, installation, driftsättning, utbildning och fabriksändringar. Beräkna sedan arbetskraft, verktyg, planerat underhåll, omställningsförlust, kvalitetsförlust och stilleståndstid med hjälp av köparens egna driftantaganden.
Kostnad per varadel = total kostnad under jämförelseperioden ÷ accepterade delar producerade under samma period
Täljaren och nämnaren måste använda samma tidsfönster och omfattning. Placera inte en dubbelstationsstor siffra ovanför en enkelstations torrcykelutgång, eller jämför en automatisk dubbellinje med en basmaskin som utesluter trimning och testning. Om efterfrågan inte kan använda den extra uteffekten förblir ledig kapacitet en kostnad. Om efterfrågan överstiger enstationskapaciteten är utebliven produktion och övertid också kostnader.
Priset är fortfarande en giltig inköpsbegränsning, men det tillhör efter teknisk passform. Be Kinggle att identifiera varje inkluderad komponent och varje köparen levererad artikel så att offerten kan jämföras rad för rad.
En bättre RFQ skiljer garanterade villkor från katalogreferenser
Skicka samma inmatningsblad till alla leverantörer. Annars kan två citat använda olika antaganden och ändå framstå som jämförbara.
| RFQ-fält | Obligatorisk input | Varför det ändrar stationsbeslutet |
|---|---|---|
| Del | Ritning eller prov, maxmått, hals/finish, handtag, avstickningslinje och trimningskrav | Definierar formpassning, rörelse och nedströmsarbete |
| Material | Exakt hartskvalitet, färg, tillsatser, omslipning/PCR-plan och leverantörsdata | Ändrar smältbeteende, bruttogenomströmning och kylning |
| Mass och vägg | Färdig vikt, bruttofördelning/blixtuppskattning, kritiska väggplaceringar och tolerans | Förvandlar kretsloppsmål till smältefterfrågan och kvalitetsbevis |
| Efterfrågan | Bra delar per timme, skift, år och högsäsong; SKU/bytesplan | Visar om den andra stationen kan hållas produktivt laddad |
| Verktyg | Stationsantal, formuttag, hålrum, centrumavstånd, formuppsättningar och kyllayout | Förhindrar "dubbelstation" från att dölja ett annat huvud- eller hålrumsantagande |
| Kvalitet | Vikt, dimensionell, vägg, läckage, fall, topplast eller andra överenskomna tester | Definierar bra utgång istället för rörelsehastighet |
| Fabrik | Effektstandard, luft/vattenförhållanden, golv- och takgränser, lyftväg och nedströmsutrustning | Testar om hela dubbelstationscellen kan installeras och stödjas |
Anteckna dessa föremål under acceptanstestet
- Maskin, form, formhuvud, harts och receptidentitet.
- Stabilt intervall för formningshändelser för varje station – inte en snabbaste händelse.
- Brutto parisonmassa, färdig-delvikt och blixtväg.
- Godkända delar per hålrum och station över överenskommet testfönster.
- Kritiska vägg-, dimensionella och funktionella resultat.
- Faktiska luft-, vatten- och elektriska förhållanden under den påvisade belastningen.
- Registrera larm, stopp och manuellt ingripande under försöket.
Denna post förvandlar "enkel kontra dubbel station" till ett beslut baserat på köparens produkt. Den tillhandahåller också idrifttagningsbaslinjen för framtida felsökning och förebyggande underhåll.
Vanliga frågor
Vilket är snabbare: en enkelstations- eller dubbelstationsformblåsningsmaskin?
En dubbelstationsmaskin har högre effektpotential eftersom två formstationer alternerar runt ett delat extruderingssystem. Den faktiska goda uteffekten beror fortfarande på smältkapacitet, ämnesantal, kylning, borttagning av delar, nedströmsutrustning och accepterad kvalitet.
Fördubblar en dubbelstationsformblåsningsmaskin produktionen?
Inte automatiskt. Publicerade torrcykelsiffror kan visa två alternerande stationer, men säljbar produktion kan begränsas av bruttobehovet av smältan, kylning, trimning, testning, stopp eller avslag. Verifiera maskinen med den faktiska produkten och materialet.
Är en dubbelstationsmaskin detsamma som en dubbelhuvudsmaskin?
Nej. Antal stationer beskriver form-och-klämma positioner. Antalet anställda beskriver hur många formstycken som extruderas för en formningshändelse. En maskin kan kombinera två stationer med ett eller flera munstycken.
Kan de två stationerna köra olika formar?
Anta inte att de kan köra orelaterade produkter effektivt. Stationerna delar extruderings- och processförhållanden, så produktmassa, tidpunkt för ämnet, kylning och nedströmsarbete måste vara kompatibla. Bekräfta det exakta arrangemanget under konstruktionen.
Ska jag välja en enkel eller dubbel station för 5L behållare?
Containervolymen identifierar endast plattformen. Välj stationsantal från verifierad efterfrågan på bra delar, produktvikt, körlängd, form- och stansplan, tillgängliga verktyg, fabrikslayout och nedströmskapacitet.
Hur ska formblåsningsmaskinens effekt beräknas?
Använd formningshändelser per timme multiplicerat med delar per händelse och den accepterade fraktionen. Kontrollera resultatet mot bruttobehovet av smältan, kylning och varje nedströmssteg. Använd inte enbart torrcykel som produktionsutgång.
Vilken information behövs för en offert för en-mot-dubbelstation?
Tillhandahåll delritning, materialkvalitet, färdig och brutto formmassa, vägg- och kvalitetskrav, mål för bra delar, SKU-plan, form- och kavitetskoncept, verktyg, layout och nedströmsutrustning.