En blåsform är inte bara den negativa formen på en flaska. Den måste fånga upp och försegla en varm form, släppa ut instängd luft, ta bort värme, skapa halsen och basen, kasta blixt, passa in klämman och släppa delen – i den nödvändiga produktionsrytmen.

Sökspråk kan skymma detta omfång. Köpare använderblåsform, blåsform, flaskform, plastflaskform, EBM-verktygochextrudering blåsformför relaterade verktyg. Formhuvudet är annorlunda: det bildar formen innan formen stängs. En offert bör ange munstycksverktyget och blåsformen som separata artiklar.
Den här guiden fokuserar på extruderingsformblåsning snarare än formsprutning eller sträckblåsning av förformverktyg. Den separerar också publicerade maskin-enveloppdata från projektgarantier. Ingen universell nypnings-, ventilations- eller kyldimension är lämplig för varje harts och del.
En produktionsblåsform har sju sammankopplade jobb
Kaviteten ger delen dess yttre form, men formåtergivning är bara det första jobbet. Verktyget måste utföra följande funktioner tillsammans:
- Hitta församlingen.Den öppna formen måste ta emot varma röret utan att dra, vika eller sakna en nypa region.
- Täta och svetsa den.Avklämda regioner stänger ämnet och hanterar förskjutet material vid halsen, svansen, handtaget eller andra blixtområden.
- Låt instängd luft komma ut.Ventiler ger en väg för luft mellan den expanderande formen och kavitetsytan.
- Överför värme.Kylkretsar tar bort värme med tillräcklig balans för att frigöra en stabil del vid en repeterbar tidpunkt.
- Skapa gränssnitt.Halsinsatser, kalibreringsdetaljer, blåsstift eller bottenblåsfunktioner måste matcha behållarförslutningen och maskinen.
- Släpp och avsluta delen.Draft, insatser, öppningsrörelse och blinkande strategi avgör om delen kan lämna formen rent.
- Passa in och överlev maskinen.Den kompletta monteringen måste passa plattan, öppningen, tjockleken och monteringsarrangemanget samtidigt som den bär upprepade fastspännings- och termiska cykler.
En förändring som görs för ett jobb kan påverka ett annat. En djupare blixtficka kan ändra värmekoncentrationen runt svetsen. Ett polerat hålrum kan återge utseendet annorlunda samtidigt som det ändrar hur instängd luft färdas. En stor rörlig skär kan lösa ett underskärning men förbrukar kylning och öppningsutrymme. Se över beslut på systemnivå.
Blåsformens anatomi: termer att sätta på ritningen
Följande konceptuella vy identifierar de gränssnitt en köpare bör förvänta sig att diskutera. Det är inte ett verktygstryck och innehåller inga tillverkningsmått.
Kavitetsyta bildar en sida av delen. Inlägg kan definiera nacke, handtag eller slitageområden.
Ligger vid den avslutande gränsen där församlingen är förseglad.
Motstående hålighet möter vid avskiljningsplanet. Uppriktning och monteringskontroll repeterbar stängning.
Avluftningsvägar leder instängd luft bort från utvalda hålrumsregioner.
| Särdrag | Fungera | Bevis att godkänna |
|---|---|---|
| Kavitetsyta | Definierar yttre geometri, textur, markeringar och lokal kontaktkyla | Slutlig delmodell, krympgrund, ytbeteckning och kritiska dimensioner |
| Skiljelinje | Gräns där formhalvorna möts | Synlig sömplacering, drag, blixtåtkomst och effekt på funktionella ytor |
| Pinch-off / kompressionsland | Komprimerar och tätar ämnets material samtidigt som svets- och brottlinjen kontrolleras | Materialspecifik verktygsdetalj och överenskommet svets-/trimprov |
| Blixtficka eller relief | Tar emot material som förskjuts bortom klämområdet | Brutto parisonsuppskattning, blixtgeometri och blinkande rutt |
| Ventiler | Släpp ut luft som är instängd utanför den expanderande formen | Platskarta, tillåtna vittnesmärken och städbarhet |
| Kylkretsar | Ta bort värmen och kontrollera temperaturfördelningen | Kanalritning, kretsidentifiering, flödesriktning och verktygsgränssnitt |
| Hals- och blåsgränssnitt | Formar eller kalibrerar finishen och introducerar blåsluft | Stängningsritning, blåsstift/bottenblåskoncept och trimtillägg |
| Montering och uppriktning | Anslut formen till plattan och bevara repeterbar förslutning | Maskingränssnittsritning, massa, tyngdpunkt, fästelement och lyftpunkter |
Börja med delen och dess tester – inte en generisk hålighet
Formmaskinen behöver mer än nominella liter. En 5L hanterad jerryburk, en 5L rund flaska och en dubbelväggig teknisk del kan kräva olika skiljelinjer, parisondiametrar, blixtlayouter och borttagningssekvenser.
Karta var församlingen ska sträcka sig
Formen fyller inte kaviteten som en formsprutad smälta som flyter under högt tryck. Den expanderar och sträcker sig mot hålväggen. Djupa drag, breda plana ytor, skarpa hörn, förskjutna halsar och handtagsrötter kan kräva mer lokalt material eller en annan skiljelinjestrategi. Använd radier och geometri som kan formas utan att be ett tunt område att sträcka sig längre än materialet och processen kan stödja.
Sätt kvalitetsplatser på ritningen
"Uniform wall" är inte en mätbar acceptansregel. Markera kritiska platser och ange testmetoden. Axel, hörn, handtagsrot, bas, nypsvets och panel kan ha olika funktionsbehov. Anslut dessa platser tillparison-programmeringså formgeometri och materialfördelning justeras inte oberoende av varandra.
Planera för krympning utan att låna en icke-relaterad procentandel
Krympningen beror på hartskvalitet, väggfördelning, kavitetstemperatur, kylningstid och detaljgeometri. Använd material-leverantörsdata som utgångspunkt, använd sedan formtillverkarens metod och validera den faktiska delen. En generisk procentandel kopierad från en annan flaska är inte en acceptabel hålighetsdimensionering.
Skiljelinje, pinch-off och blixt ska utformas tillsammans
Skiljelinjen bestämmer var de två verktygshalvorna stängs och var en synlig söm kan uppträda. Placera den där formen kan öppnas, formen kan fångas, delen kan släppa och trimningsutrustning kan nå blixten. Undvik att placera en okontrollerad söm över en tätningsyta, viktig dekoration eller annat funktionellt gränssnitt.
Pinch-off är en svetsformningsfunktion
Vid svansen eller basen klämmer de motstående nypområdena ihop två varma församlingsväggar. Detaljen måste flytta tillräckligt med material för att bilda svetsen samtidigt som man skapar en kontrollerbar brytlinje för borttagning av blixt. Rätt landning, vinklar, avstånd och ficka beror på hartset, ämnets tjocklek, stängningsverkan och detalj. Behandla dem som konstruerade dimensioner, inte ett standardblock som kopieras över material.
Publicerad patentlitteratur om formblåsning av strängsprutning behandlar också klämområdet, blixtfickan, formtemperaturen, stängningshastigheten och tidpunkten för deflashing som interagerande variabler snarare än en enda kantdimension. Detta stödjer en konservativ inköpsregel: godkänn nypdetaljen med dess harts och testmetod, inte bara genom utseendet.
Designa blixtrutten innan du beställer automatisering
Identifiera toppblixt, bakblixt, handtagsblixt och eventuellt kalibreringsavfall. Bestäm om borttagning sker i formen, vid en stansstation, med en trimmer eller genom en sekundär fixtur. Flashmassa hör hemma i bruttobehovet av smälta, kvarnkapacitet och omslipningsplanering. Verktygsritningen ska också visa hur borttaget skrot rensar formen och uttagningsbanan.
Kylning och avluftning avgör om kaviteten kan arbeta i produktionshastighet
Kylning styr när delen är tillräckligt stabil för att lämna formen; ventilering styr om det expanderande ämnet kan nå kavitetsytan. Båda är fördelade problem. En långsam, varm eller luftfångad region kan ställa in cykeln och utseendet för hela delen.
Dela upp kylkretsar efter värmebelastning och styrbehov
Tunga hörn, klämområden, halsinsatser och djupa detaljer kanske inte avger värme i samma takt som en tunn rak vägg. Flera identifierbara kretsar gör det möjligt att diagnostisera och balansera dessa regioner. Dokumentera inlopp, utlopp och riktning för varje krets. Anslut inte en form till plantvatten endast baserat på slangens diameter; verifiera erforderligt flöde, tryck, temperatur, vattenkvalitet och tryckfall för det slutliga verktyget.
En publicerad studie med finita element av strängsprutning av blåsgjuten kylning undersökte formmaterial, intern värmeöverföring, deltjocklek och initial formtemperatur som variabler som påverkar temperaturfältet och formens öppningstid. Den forskningen ger inte ett löfte om cykeltid för ett Kinggle-projekt, men det förstärker varför en formoffert måste definiera både termisk design och processantaganden.
Leta upp ventiler där luft kan fastna
När ämnet expanderar blir luft kvar mellan dess utsida och kaviteten. Utan en väg ut kan den luften fördröja kontakt och bidra till ofullständig struktur, draglinjer eller dåligt utformade detaljer. DeCustom-Pak extrudering formblåsning designguidebeskriver avskiljningslinjeavluftning och hålrumsventiler nära skär eller djupa delar. Den exakta ventilstorleken och tillåten vittnesmärke beror fortfarande på delen och materialet.
Rengörbarhet är en del av ventilationsdesignen
Ventiler kan förlora effektivitet när rester, damm eller nedbrutet material samlas. Formritningen och underhållsfilen ska visa var ventilerna finns, hur de ansluter till atmosfären och hur de inspekteras utan att skada hålrummet. Spåra yt- eller fyllnadsförändringar efter position innan du ökar blåstrycket för att kompensera för en blockerad bana.
Högglansarbete är ett separat termiskt projekt
Kallare verktyg kan gynna värmeavlägsnande, medan ytreplikering kan kräva en annan kavitetstemperaturstrategi. En peer-reviewed studie från 2023 visade extruderingsblåsning med variabel temperatur på ett ABS-fordonsspoilerhölje med kontrollerad uppvärmning och vattenkylning. Det är bevis för ett specialiserat tillvägagångssätt, inte bevis på att varje flaska bör använda variotherm-verktyg. Ange utseendekrav tidigt så att formen och cykeln kan designas tillsammans.
Halsfinish, blåsningsmetod och deflashing är ett gränssnitt
Förslutningssystemet ställer in funktionella mått på toppen av en flaska. Ange lock- eller stängningsritning, tätningsyta, gäng- eller snäppdetalj, sabotagefunktion och tillåtet trimskick. Bestäm om finishen ska formas, kalibreras, brotschas eller skäras i en senare operation. Citera inte "standard hals" utan en kontrollerad ritningsrevision.
Matcha verktyget till blåsarrangemanget
Toppblåsning, bottenblåsning och nålarrangemang placerar luft och hårdvara på olika sätt. Blåsstiftet kan också delta i nackkalibrering eller blixthantering. Bekräfta slag-, centrerings-, kylnings-, tätnings- och kollisionsavstånd med den valda Kinggle-maskinen istället för att låta formtillverkaren sluta sig till dem från flaskan ensam.
Kontrollera nedströms mätare mot samma datum
En hals kan se ren ut men misslyckas fortfarande med applicering eller tätning. Kom överens om vilka datum och mätare som används vid formprovning, läckagetestning och fyllningslinjekvalificering. Bevara mätarens identitet och kalibreringsstatus i acceptansposten. Om en automatiserad trimmer byter hals efter gjutning, inspektera det färdiga skicket snarare än bara det gjutna provet.
Ursprunglig jämförelse: Kinggle maskinreferenser för formpassad screening
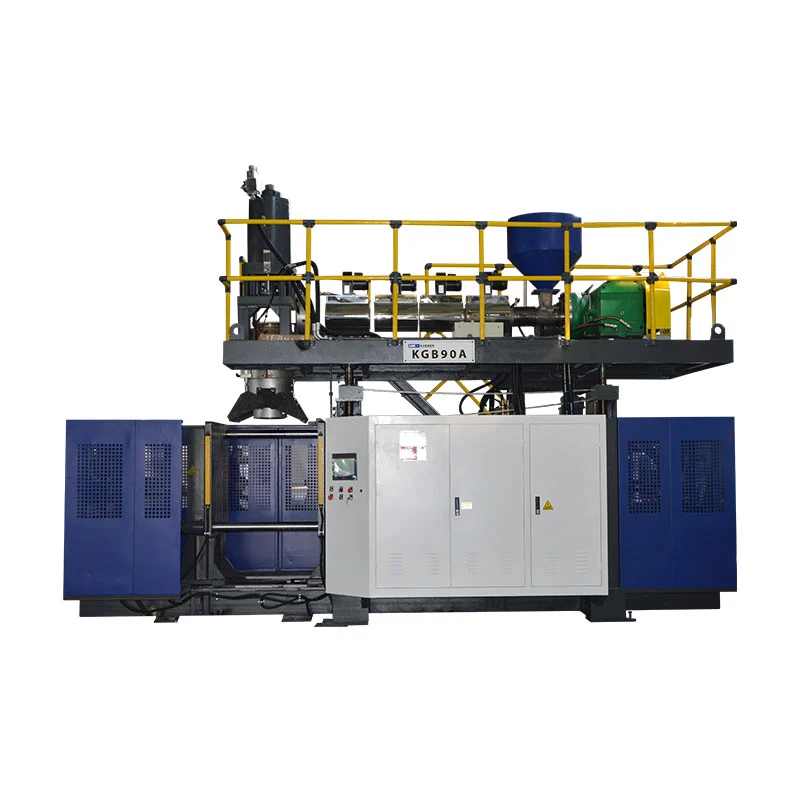
Tabellen nedan extraherar mögelrelaterade fält från fem aktuella Kinggle-produktsidor. Det sträcker sig över kontinuerliga maskiner och ackumulatormaskiner så att köpare kan se varför nominell containerkapacitet inte kan ersätta en ritning för verktygsgränssnitt.
| Publicerad modell | Maskinklass | Max containerreferens | Formplattans storlek (B×H) | Publicerad max formstorlek (B×H) | Formens tjockleksområde | Spännkraft |
|---|---|---|---|---|---|---|
| KGB2L | Kontinuerlig, enkel station | 2 L | 380 × 430 mm | 360 × 380 mm | 160–300 mm | 40 kN |
| KGB5L | Kontinuerlig, enkel station | 5 L | 368 × 450 mm | 410 × 450 mm | 200–310 mm | 65 kN |
| KGB15L | Kontinuerlig, enkel station | 15 L | 500 × 550 mm | 580 × 500 mm | 300–380 mm | 165 kN |
| KGB80A | Ackumulator, fast form | 30 L | 750 × 860 mm | 520 × 860 mm | 360–420 mm | 215 kN |
| KGB90A | Ackumulator, fast form | 60 L | 960 × 980 mm | 700 × 980 mm | 460–550 mm | 280 kN |
Tre fynd som är viktiga innan mögelsläpper
För det första, liter definierar inte formen orientering.Den kontinuerliga referensen på 15L publicerar en bredare men kortare maximal formrad än ackumulatorreferensen på 30L. Arkitektur och delform spelar roll vid sidan av volym.
För det andra har formtjockleken sitt eget intervall.Ett hålrum kan passa de angivna ytmåtten och ändå falla utanför den tillåtna tjockleken eller öppningsarrangemanget. Bakplåtar, insatser och kylanslutningar bidrar till monteringen.
För det tredje hör klämkraften till produkten och processen.Ett maskinsidavärde är tillgänglig kraft, inget bevis på att någon form inuti kuvertet är lämplig. Prognostiserat område, blåsförhållanden, nypa efterfrågan och formkonstruktion kräver ingenjörsgranskning.


Formmaterial, insatser och ytfinish bör följa produktionsplikt
Verktygsmaterial påverkar värmeöverföring, bearbetbarhet, reparation, slitage och kostnad. Enbart produktionsvolym räcker inte för att välja det. Tänk på harts, ytspecifikationer, nypningsförmåga, nötande eller korrosiva förhållanden, rörliga egenskaper, underhållskapacitet och den accepterade reparationsstrategin.
Basformmaterial
Fråga efter exakt legering eller kvalitet, värmebehandling i förekommande fall, tillverkningsmetod för kavitet och termisk design. "Aluminiumform" eller "stålform" är för bred för jämförelse.
Utbytbara insatser
Hals-, nypnings-, slitage-, gäng- eller ventilinsatser kan lokalisera underhåll och tillåta ett annat material vid en krävande funktion. Registrera insatsidentifiering och reservomfattning.
Textur och gravyr
Specificera teckningsfiler, orientering, acceptans för djup/utseende, ventilinteraktion och revisionskontroll. Bekräfta hur processen kommer att reproducera den begärda ytan.
Skydd och förvaring
Definiera rengöring, godkänt korrosionsskydd, vattenavtappning, transportlås, lyftpunkter och förvaringsvillkor. Bevara vattendrag och nypa ytor under stillestånd.
Verktygstillverkarens materialrekommendation bör ange dess antaganden och undantag. När du jämför två offerter, kontrollera om båda innehåller samma insatsmaterial, kylningsomfattning, gravyr, ytfinish, slangar, beslag, lyftbeslag, provarbete och reservdelar.
Fabriksförsök: bevisa mögeln som en repeterbar process
En första acceptabel flaska bevisar att systemet kan utgöra delen en gång. Produktionsacceptans kräver en stabil körning med spårbara förhållanden. Följande arbetsflöde är en rekommenderad bevisstruktur, inte ett påstående om att alla Kinggle-projekt redan använder samma protokoll.
- Bekräfta identitet.Registrera maskin, form, skär, verktygsverktyg, materialkvalitet/parti, färg eller omslipningsskick och receptrevision.
- Stabilisera förhållandena.Registrera faktiska temperaturer, kylvattentillförsel/retur, blåsförhållanden och cykelsteg efter att processen når överenskommet tillstånd.
- Inspektera verktyget.Kontrollera avskiljningslinjens stängning, inriktning, vatten- och luftläckor, ventilationsskick, avklämningsytor och säker rörelse.
- Prov efter position.Håll hålrum, utlopp och stationsidentitet genom vägning, väggmätning, trimning och funktionstestning.
- Mät det färdiga skicket.Inkludera effekterna av brotschning, stansning, deflashing eller andra inkluderade efterbehandlingssteg.
- Registrera alla förluster.Logga avslag, stopp, larm, manuella korrigeringar och nedströms avbrott under avtalat fönster.
- Spara baslinjen.Godkänn ritningsrevision, recept, fotografier, mått, mätare och öppna korrigerande åtgärder tillsammans.
Diagnostisera mönster innan du ändrar receptet
| Observerat mönster | Verktyg eller processområden att inspektera | Bevis att samla in |
|---|---|---|
| Svag eller inkonsekvent svetssvets | Parison-position, nypdetalj, mögelstängning, lokal temperatur, blixtavlastning och deflashing | Positionsmärkta svetsprover, bruttomassa, tätsekvens och funktionstest |
| Dålig struktur eller ofullständig detalj | Ventiler, instängd luft placering, kavitets tillstånd, ämneskontakt och temperatur | Defektkarta, ventilinspektion, faktiska processförhållanden och kavitetsfoton |
| Skevning efter utkastning | Väggfördelning, kylbalans, utkastningstid, hantering och efterkylning | Temperatur/flöde per krets, tidsinställda dimensionskontroller och väggkarta |
| Blixt på ena sidan | Uppriktning, platta parallellitet, avskiljningsyta, formmontage och formningscentrering | Positionshistorik, stängningsinspektion och upprepade delar före/efter korrigering |
| Långsam eller variabel cykel | Kylkretsbegränsning, heta områden, deltjocklek, ventilation och nedströmsfördröjning | Cykelstegstider, matnings-/returförhållanden och stopplogg |
Använd Kinggle'sHMI bevis arbetsflödenär larm eller sekvensförändringar följer med ett mögelproblem. Ta med godkända inspektionspunkter in iplan för förebyggande underhållistället för att vänta på att delens kvalitet ska glida.
Blåsform RFQ och checklista för designgranskning
- Kontrollerad 2D/3D delfil, revision, kapacitet, maxmått och avsett innehåll.
- Ritning av stängning och halsfinish, lockprover, tätningsdatum och färdigt trimtillstånd.
- Exakt hartskvalitet, färg/tillsatser, omslipning/PCR-plan och materialleverantörsinformation.
- Färdig vikt, beräknad bruttoform och blixtväg.
- Kritiska vägg- och dimensionella placeringar med testmetoder och acceptansgränser.
- Läckage-, fall-, toppbelastnings-, vridmoment-, miljö- eller andra projektspecifika funktionstester.
- Maskinmodell, stations- och kavitetsräkning, utloppsplan för munstyckshuvuden och ämnescentrumavstånd.
- Platt/monteringsgränssnitt, formhölje, tjocklek, öppning, klämma och blåsstiftsarrangemang.
- Skiljelinje, pinch-off, blixtficka, halsinsats, ventiler, kylkretsar och ytfinish.
- Gränssnitt för uttagning, trimning, läckagetestning, transport och skrothantering.
- Verktygsmaterial, skärkvaliteter, hårdhet/behandling i förekommande fall, reservdelar och reparationsmetod.
- Provmaterialmängd, körlängd, prover, mätare, datapost och acceptansansvar.
- Allmänt arrangemang, lyftpunkter, formmassa/tyngdpunkt och godkänt bytesprocedur.
- Omfattningsgräns: gjutform, formverktyg, kopplingar, slangar, ritningar, utbildning, förpackning och varor levererade av köparen.
För fabrikstjänster, anslut de slutliga formkretsarna och blåsarrangemanget till Kinggle'sbruks- och planeringsguide. För maskinklass och produktionssekvens, användkontinuerlig extrudering formblåsning guideoch bekräfta om en ackumulatorplattform krävs för den sista delen.
Vanliga frågor
Vad är skillnaden mellan en blåsform och ett formblåsningshuvud?
Formhuvudet bildar den smälta formen före formning. Blåsformen sluter sig runt det ämnet, tätar det, tar emot blåsluft, kyler delen och definierar dess yttre form. De är separata men sammankopplade verktygssystem.
Vilken information behövs för att designa en extruderingsform?
Tillhandahåll de kontrollerade detalj- och förslutningsritningarna, hartskvalitet, färdiga och brutto vikter av ämnet, kritiska väggar och dimensioner, funktionstester, utgångsmål, maskingränssnitt, kavitetsplan, trimningsmetod och fabriksverktyg.
Varför är pinch-off design viktig vid extrudering formblåsning?
Pinch-off komprimerar och förseglar hett formningsmaterial och hjälper till att definiera var blixten separerar. Dess geometri interagerar med material, formtjocklek, stängning av formen, temperatur, blixtavlastning och deflashing, så den måste valideras på det faktiska projektet.
Varför behöver en extruderingsform ventiler?
Luft kan fastna mellan den expanderande formen och kaviteten. Ventiler ger den en utrymningsväg så att formen kan komma i kontakt med formytan och återge den avsedda formen och detaljerna.
Hur påverkar kylkanalerna formblåsningscykeltiden?
Kylkretsar tar bort värme tills delen kan släppas utan oacceptabel deformation. Den långsammaste varma regionen kan begränsa cykeln, så kretslayout, flöde, temperatur, formmaterial och väggfördelning måste utvärderas tillsammans.
Kan en befintlig blåsform passa en annan maskin?
Möjligen, men anta det inte. Kontrollera formens bredd, höjd, tjocklek, massa, montering, öppning, klämma, blåsstiftsposition, verktyg, uttagsbana, stanshuvudets inriktning och kontroller mot den mottagande maskinen.
Ska jag välja en blåsform av aluminium eller stål?
Valet beror på termisk prestanda, produktionskapacitet, harts, yt- och slitagekrav, skärstrategi, reparationsförmåga, ledtid och kostnad. Fråga efter exakt betyg och designantaganden istället för att välja enbart från metallnamnet.