På den här sidan
- Vad är en formblåsningsmaskin?
- Hur formblåsning fungerar
- Typer efter process: EBM, IBM, ISBM
- Inuti maskinen: delar som bestämmer kvaliteten
- Typer efter struktur och modellutbud
- Material vi kör
- Vad formblåsningsmaskiner gör
- Produktion och kostnad: siffrorna som betyder något
- Hur vi hjälper dig att välja
- Kvalitet, testning och vad vi tittar på
- Det som driver maskinpriset
- Köper från en tillverkare
- FAQ
Vad är en formblåsningsmaskin?
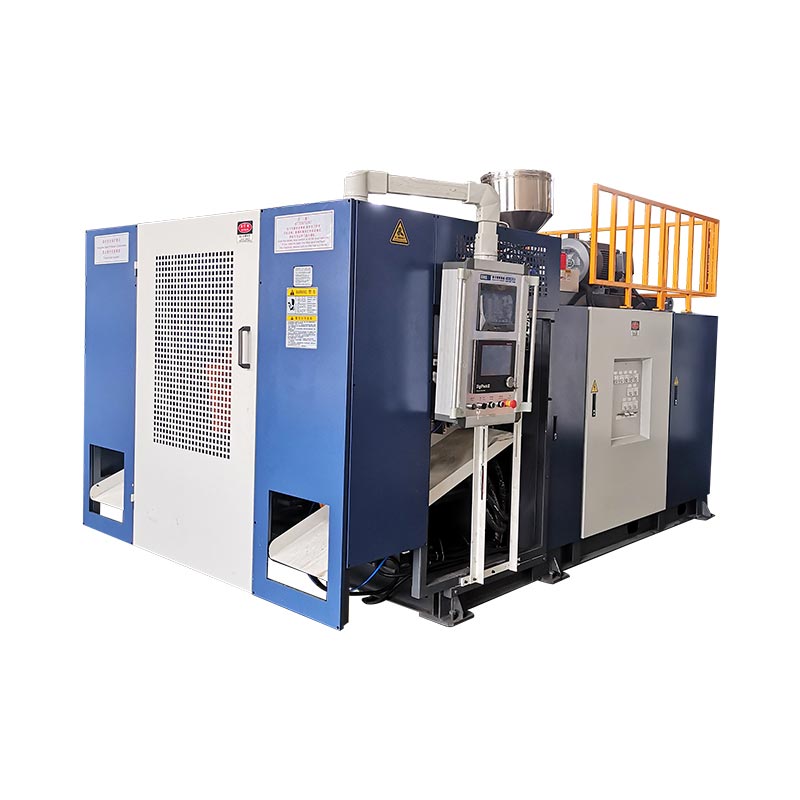
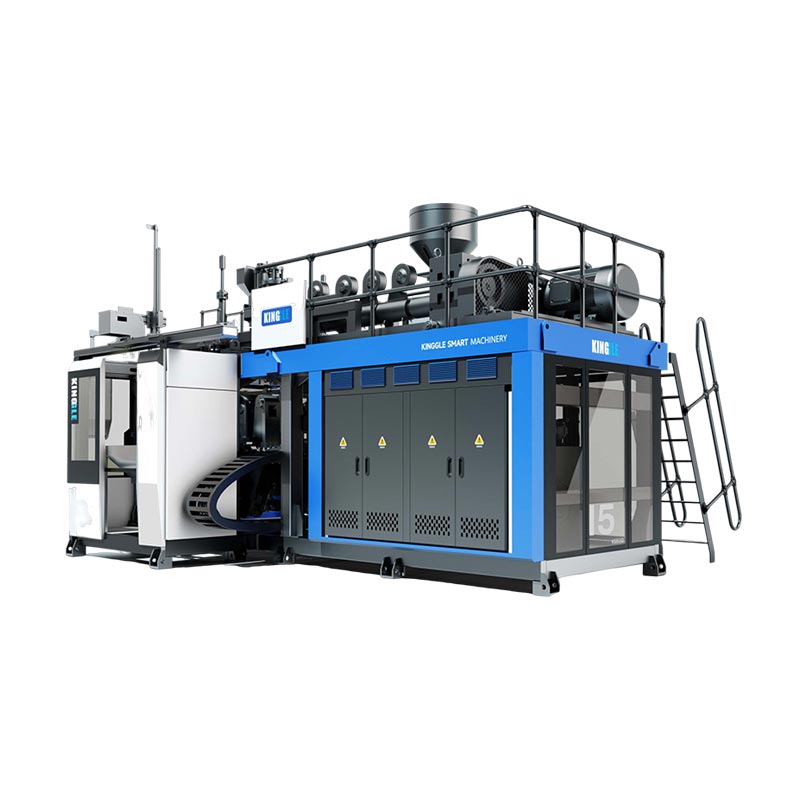
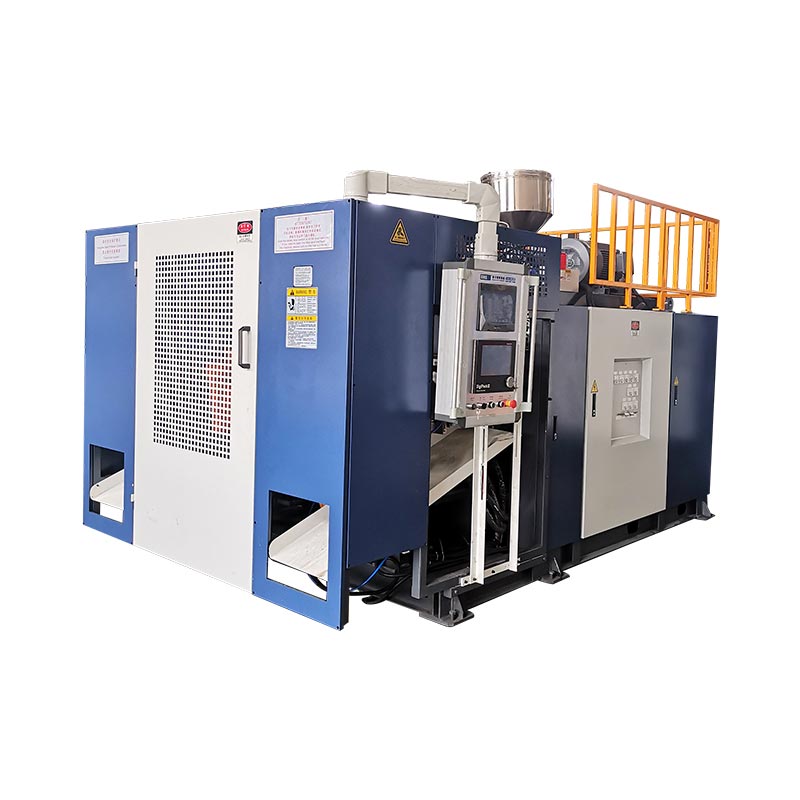
En formblåsningsmaskin förvandlar plastharts till ihåliga delar genom att smälta det, forma det till en mjuk form och blåsa tryckluft inuti den formen så att den trycker ut mot en form. När plasten svalnar och formen öppnar sig har du en färdig ihålig produkt — en flaska, en burk, en trumma, en tank. Nästan varje styv plastbehållare du hanterar började på en formblåsningsmaskin av ett eller annat slag.
Kategorin är bred eftersom delarna är så olika: en 100 ml pipettflaska och en 220 L kemisk trumma är båda "blåsta", men ingenting med de två maskinerna är detsamma. Att välja väl innebär att förstå två saker - hur den mjuka formen bildas (denprocesstyp), och hur maskinen är byggd för att leverera den (denstrukturera). Vi tar båda i tur och ordning.
Hur formblåsning fungerar
Extrudering formblåsning - processen bakom de flesta industriella behållare - körs i en tät slinga. Att förstå det gör varje senare beslut (kostnad, produktion, kvalitet) uppenbart:
- Smält och mät.En extruderskruv smälter hartset och pressar ett jämnt, homogent flöde mot formhuvudet.
- Bilda församlingen.Smältan lämnar munstyckshuvudet som ett ihåligt rör - formen. En väggtjocklekskontroller profilerar röret längs dess längd så att plasten sitter där delen behöver styrka.
- Klämma.Formen stängs runt prästen. Synchronous clamping and direct-pressure locking hold the platens parallel so the part won't flash.
- Blåsa.En blåsstift injicerar luft (med ett bottenblåsningssystem på många delar) och ämnet blåses upp mot kaviteten och tar sin slutliga form.
- Sval.Delen sätter sig mot den kylda formen. This is usually the longest step, and it — not the extruder — sets your cycle time.
- Mata ut och avsluta.Formen öppnas, en robotarm tar bort delen och blixten trimmas. På en automatiserad linje går detta obemannat.
Två av dessa steg avgör tyst ekonomin för hela linjen. Parison profilering anger hur mycket harts varje del bär; kylning anger hur snabbt du kan göra dem. Få de två rätt och resten av maskinen sköter till stor del sig själv - det är därför de förtjänar mer uppmärksamhet än de rubrikspecifikationer som köpare vanligtvis jämför först.
Typer efter process: EBM, IBM och ISBM
Det finns tre kärnprocesstyper av formblåsningsmaskiner. Skillnaden ligger helt och hållet ihur den mjuka formen är gjordinnan det blåser.
| Typ | Hur formen bildas | Bäst för | Typiska produkter |
|---|---|---|---|
| Extrudering (EBM) | Parison extruderade som ett rör, sedan blåstes | Hanterade och stora ihåliga delar | Jerryburkar, trummor, tankar, flaskor |
| Injektion (IBM) | Förform formsprutad, sedan blåst | Små behållare med hög precision | Pharma flaskor, kosmetika burkar |
| Injection stretch (ISBM) | Preform injicerad, sträckt och blåst | Klara, starka PET-flaskor | Vatten- och läskflaskor |
Extrudering formblåsning (EBM)är arbetshästen för industricontainrar och processen vi bygger. Eftersom kroppen, handtaget och halsen bildas i ett slag gör EBM hanterade och stora delar som de andra processerna inte kan.Formsprutning (IBM)formar en exakt förform först, vilket ger utmärkt liten flaskhalsnoggrannhet men inga handtag och inga stora delar.Injection stretch (ISBM)sträcker en PET-förform för den klarhet och styrka du ser i vattenflaskor - en annan produktfamilj än HDPE-industridelar.
I praktiken är valet sällan tvetydigt. En burk, fat, tank eller vilken som helst hanterad eller stor behållare är en extruderingsdel; IBM och ISBM tillhör små precisa flaskor och klar PET. Genom att veta vilken familj din produkt tillhör innan du listar maskiner sparar du jämförande av offerter för två processer som aldrig skulle passa.
Inuti maskinen: delarna som bestämmer kvaliteten
Två maskiner kan dela samma rubrikkapacitet och bete sig helt olika, eftersom kvaliteten bor i komponenterna. Det här är delarna som våra ingenjörer bryr sig mest om:
| Komponent | Vad den gör | Varför det spelar roll |
|---|---|---|
| Extruder och skruv | Smälter och mäter hartset | 50–100 mm skruvar vid 24–25 L/D ger en stabil, homogen HDPE-smälta – basen för konsekventa delar |
| Matrishuvud + parison controller | Formar och profilerar församlingsväggen | En MOOG 100-punkters väggtjocklekskontroller är den enskilt största hävstången på hartskostnad och delstyrka |
| Spännenhet | Stänger och håller fast formen | Dubbel dragstång synkron fastspänning + oljecylinder direkttryckslås håller plattorna parallella under högt tonnage |
| Blås och kyler | Blåser upp och sätter delen | Blåsstift + bottenblåsning formar delen; kyldesign driver den verkliga cykeltiden |
| Kör och styr | Drivs och kör maskinen | Servo huvudpump skär energi; Mitsubishi PLC + Weinview HMI skyddar drifttid på 24/7 linjer |
| Automatisering | Avhämtning, deflashing, inspektion | Robotarm + nedströms trimning håller kvaliteten stabil på obemannade körningar |
På en linje som löper dygnet runt är kontrolltillförlitlighet det som skyddar avkastningen - vilket är anledningen till att de importerade komponenterna i den sista raden betyder mer än de ser ut. Mitsubishi PLC, Weinview HMI och MOOG väggtjocklekskontroll är inte märken; de är beprövade delar som förblir funktionsdugliga nästan var som helst i världen, så ett fel i Lagos eller Lima går inte på tomgång på flera veckor.
Typer efter struktur och modellutbud
Inom extrudering grupperas maskiner efter hur ämnet levereras och hur väggen är byggd. Det är här du matchar maskinen till din delstorlek och volym.
- Kontinuerlig formblåsningsmaskin.Formen extruderas non-stop och formen skjutsar för att fånga den - hög kadens på små till medelstora delar upp till cirka 30 L, och där ett multi-die-huvud kör flaskor flera upp.
- Ackumulator (ackumulera) formblåsningsmaskin.Smält lagras i huvudet och skjuter snabbt, vilket hindrar stora sänkor att hänga - typen för fat, IBC-tankar, bränsletankar och barriärer.
- Flerskiktsformblåsningsmaskin.Ett 2–6-lagers munstyckshuvud co-extruderar barriär-, omslipnings- eller färgskikt till en vägg – används för bränsletankar och högspecifika kemikaliefat.
- Automatisk formblåsningsmaskin.Något av ovanstående med full automatisering — uttagning av robotar, deflashing och inspektion för obemannad, konsekvent körning.
Vårt eget sortiment sträcker sig över 100 ml till 220 L fat (och större på begäran), så samma fabrik täcker en liten oljeflaska och en FN-klassad kemikaliefat:
| Kapacitet | Maskintyp | Exempel modeller | Torrcykelutgång* | Klämning |
|---|---|---|---|---|
| 100 ml – 2 L | Kontinuerlig, singel/multi-die | 2L singel/ dubbelstation | upp till 1 200/h | 40 kN |
| 3 – 15 L | Kontinuerlig, enkel/dubbel | 5L / 15Lstation | 450–1 000/h | 65–200 kN |
| 20 – 60 L | Ackumulator | KGB70A / 80A /90A | 500–700/h | 130–280 kN |
| 120 – 160 L | Ackumulator | KGB100B /110A | 300–320/h | 440–760 kN |
| 220 L fat+ | Kemisk-fat special | 250L special | 17–20/h | på begäran |
*Torrcykel är det teoretiska maximum; verklig produktion är lägre. Full specs and worked numbers are in our deep dives on thejerry can maskinochsamla maskin.



Material vi kör
Maskinen ställer in processen; hartset sätter egenskaperna. Våra extruderingsmaskiner kör industrifamiljen nedan i enkel- eller flerskiktsväggar.
| Material | Varför det används | Typiska delar |
|---|---|---|
| HDPE | Styv, kemikaliebeständig, låg kostnad | Jerryburkar, flaskor, tankar |
| HMW-HDPE | Hög slag- och spänningssprickhållfasthet | Kemiska fat, bränsletankar |
| PP | Värmebeständighet, alternativ för klarhet | Tunnväggiga och varmfyllda behållare |
| PVC/PA | Barriär- och specialegenskaper | Specialflaskor, barriärlager |
Vad formblåsningsmaskiner gör
Byt formen och en maskinfamilj tjänar många industrier. Det här är applikationsområdena vi använder mest för:
| Industri | Produkter |
|---|---|
| Förpackning | Olje- och tvättmedelsflaskor, jerryburkar, kemikaliefat, IBC-tankar |
| Bil | Bränsletankar, luftkanaler, spoilers |
| Vägförvaltningen | Trafikhinder, kottar, isoleringspirer |
| Flytande | Bojar, flottörer, pontoner |
| Logistik med mera | Pallar, verktygslådor, bord och stolar, leksaker |
Produktion och kostnad: siffrorna som betyder något
Två beräkningar avgör om en maskin passar ditt företag — och båda är lätta att köra innan du köper.
Exempel — en 5 liters burk vid en 7,2 s cykel, enkelhuvud:
(3600 ÷ 7,2) × 0,8 =400 burkar/h· två skift ≈6 400/dag
Harts = delvikt × hartspris → t.ex. 0,20 kg × 1,30 USD =0,26 USD
Energi = maskin kW × $/kWh ÷ delar/h → t.ex. 15 × 0,12 ÷ 400 =0,0045 USD
Lägg märke till att harts dvärgar energi och arbetskraft i kostnad per del. Det enda faktumet är hela fallet för exakt väggtjocklekskontroll: att trimma 5 % av hartset från en del som levereras i miljontal sparar mycket mer än någon elräkning - och det är därför en billigare maskin med svag väggkontroll vanligtvis visar sig vara den dyra.
Hur vi hjälper dig att välja
När en köpare skickar en förfrågan arbetar vi igenom delen, inte maskinen. Svara på dessa och rätt konfiguration är vanligtvis tydlig:
- Största delen och formen.Storlek och om den har ett handtag avgör extrudering vs injektion, och kontinuerlig vs ackumulator.
- Harts och vägg spec.Barriär- eller omslipningsskikt behöver ett flerskiktshuvud; UN-klassade trummor behöver stark väggtjocklekskontroll.
- Daglig produktion.Kör utmatten mot tvåskiftstimmar innan du väljer enkel mot dubbel station.
- Certifiering.Drop-test eller FN-krav ändrar verktyg och validering.
- Fristående eller nyckelfärdig.Skalningslinjer drar nytta av central matning, vatten och krossning som levereras tillsammans.
Kvalitet, testning och vad vi tittar på
Konsistens är hela spelet i formblåsning, och det är där två decennier av att bygga samma maskiner dyker upp. Några saker vi gör och tittar på:
- Väggtjocklekslikformighet.Profilerad punkt för punkt så att varje del uppfyller sina falltestspecifikationer med minsta möjliga kåda - kontrolleras före leverans.
- Droptest och FN-validering.Kemiskt trumverktyg klarar ett 3-meters falltest och FN-certifiering innan det lämnar vårt golv.
- Där sjunkande produktion brukar börja.Slower cycles more often trace to the storage stroke or cooling than to the extruder — that's the first place to look, not the last. (Mer ivad som orsakar långsam materiallagring.)
Det som driver maskinpriset
Det finns inget enskilt listpris för en "formblåsningsmaskin" eftersom specen ändrar kostnaden. De viktigaste drivkrafterna:
- Delstorlek och klämkraft.Större delar behöver tyngre ramar och mycket högre tonnage — den största kostnadsdrivaren.
- Antal stanshuvuden.Twin/multi-die multiplicerar produktion och pris.
- Enkel vs flerlager.Ett flerskiktshuvud lägger till kapacitet och kostnad.
- Automation och kontroller.Robotuttag, avblinkning och premiumkontroller höjer priset men sänker driftskostnaderna.
- Nyckelfärdiga system.Central utfodring, vatten och krossning bidrar till offerten men minskar avfall och arbetskraft.
Köper från en tillverkare
En maskin är ett decennielångt förhållande, så vem som står bakom den spelar lika stor roll som specen. Som fabrik backar vi varje maskin med:
- Garanti.Huvudkomponenter har 1–2 års garanti; slitdelar byts fritt inom det första året.
- Installera och träna.Våra ingenjörer reser till din fabrik för att installera, driftsätta och utbilda dina operatörer.
- Fjärrstöd.Ett larmsystem ombord låter oss diagnostisera och felsöka problem på distans.
- Skräddarsydda lösningar.Formar efter dina ritningar och konfigurationer anpassade till din del, harts och utgång.
Berätta för oss din del - vi specificerar maskinen
Skicka din produkt, storlek, harts och daglig produktion. Vi rekommenderar rätt typ, konfiguration och spännkraft, med riktiga cykelsiffror.
Få en offert Chatta på WhatsAppVanliga frågor
Vad är en formblåsningsmaskin?
Den gör ihåliga plastprodukter genom att smälta harts, forma det till en mjuk form och blåsa upp det med luft i en form - används för flaskor, jerryburkar, fat, tankar, bränsletankar och mer.
Vilka typer av formblåsningsmaskiner finns det?
Genom process: extrudering (EBM), injektion (IBM) och injektionssträckning (ISBM). Efter struktur: kontinuerlig, ackumulator och flerlager. Genom drift: automatisk. Extrudering är det vanligaste för industriella HDPE-behållare.
Hur mycket kostar en formblåsningsmaskin?
Priset styrs av delstorlek och klämkraft, antal stanshuvuden, enkla vs flerskiktiga och automatisering. En liten enstationsmaskin kostar mycket mindre än en stor ackumulatortrumma - dela din del och produktion för en korrekt offert.
Hur väljer jag rätt?
Börja från delen: största storleken, handtag eller inte, harts, väggspecifikationer, certifiering, sedan daglig produktion. Hanterade och stora delar använder extrudering (kontinuerlig för små–medelstora, ackumulator för stora); exakta små flaskor använder injektion; klara PET-flaskor använder injektionssträckning.
Vilka material kan den köra?
Extruderingsmaskiner kör PE (HDPE och HMW-HDPE), PP, PVC och PA i enkel- eller flerskiktsväggar. Injektionssträckmaskiner kör PET för klara flaskor.
Hur mäts output?
Specifikationsblad visar torrcykel (teoretisk) utdata. Verklig effekt är torrcykel × cirka 0,75–0,85, eftersom kylningstid och delvikt förlänger den verkliga cykeln.