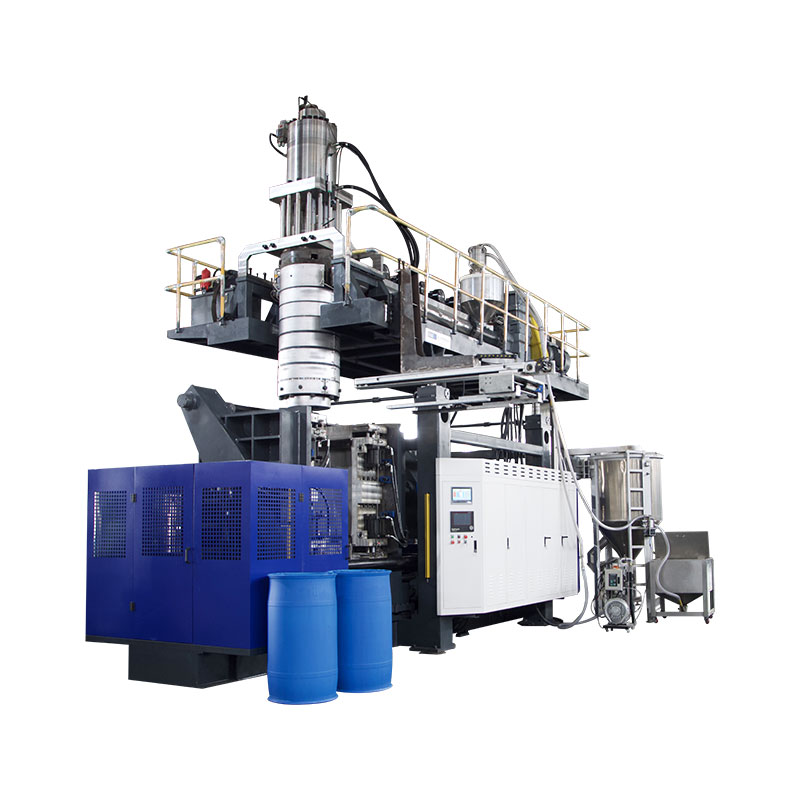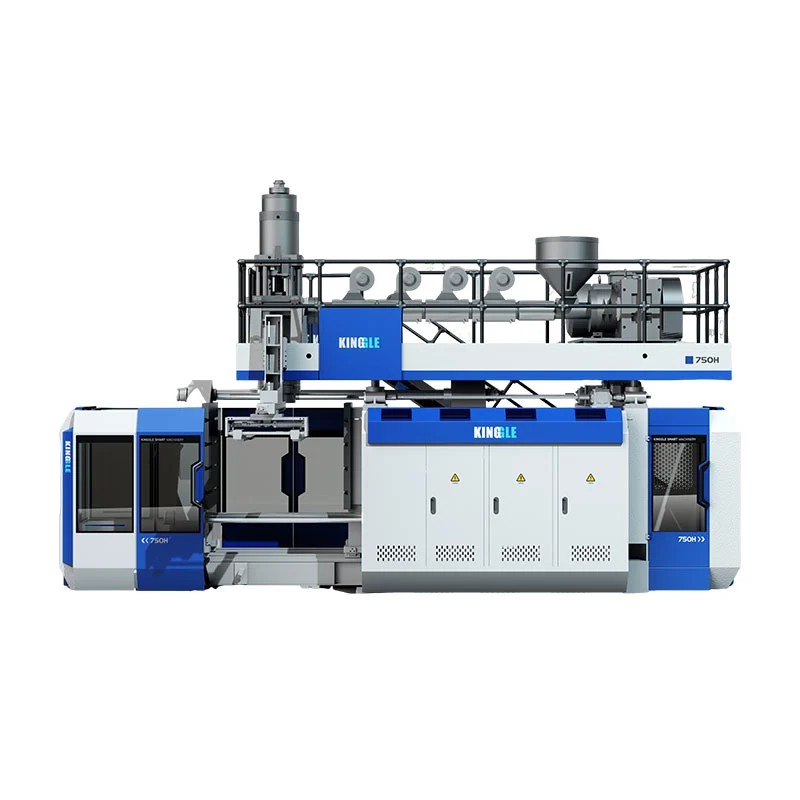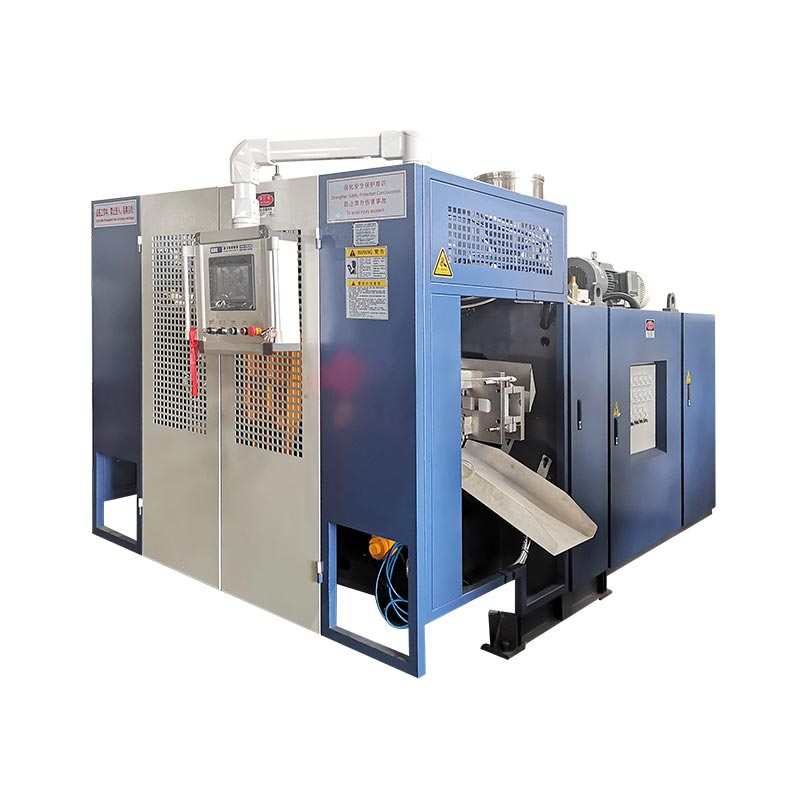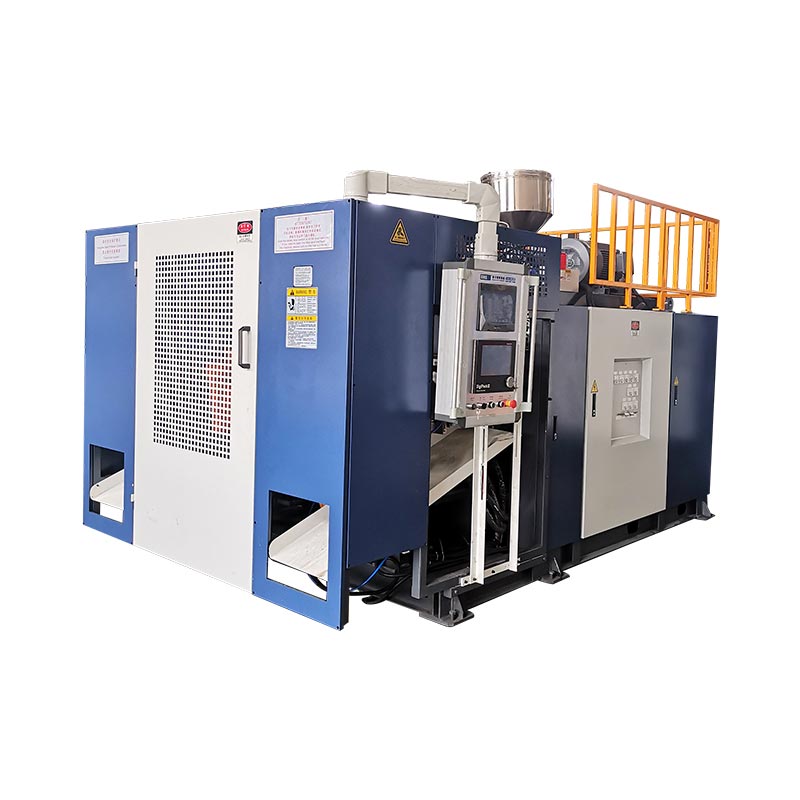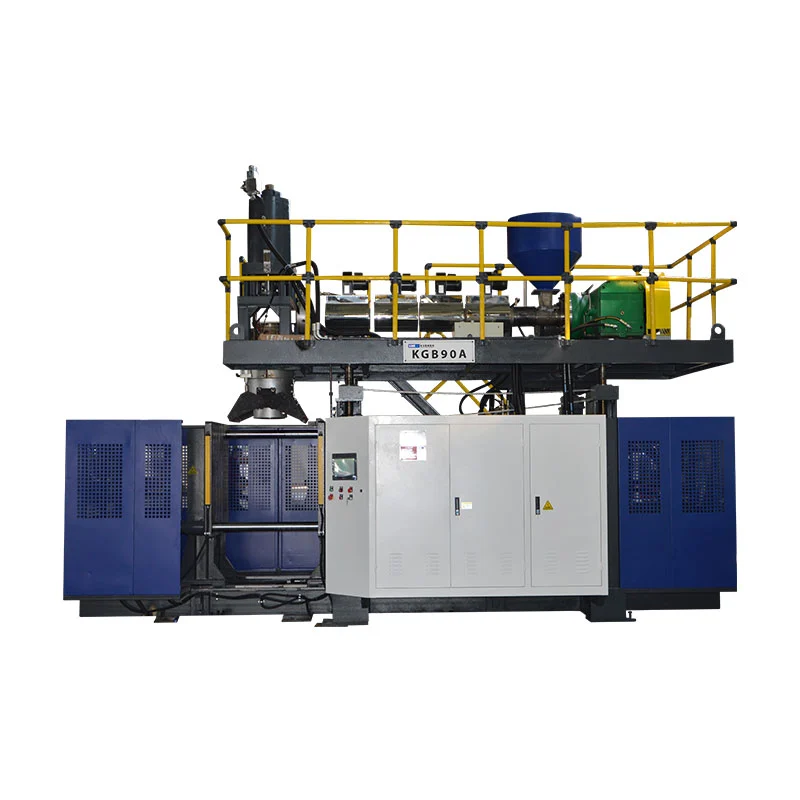
En byte av formblåsmaskin är slutförd endast när den nya formen, materialbanan, verktyget, receptet och nedströmsuppsättningen är korrekt identifierade och den nya delen klarar sina definierade kontroller.Att starta automatiska cykler är en mellanliggande milstolpe, inte bevis på slutförande. Den säkraste och snabbaste praktiska metoden är att förbereda allt möjligt innan stoppet, isolera farlig energi för utsatt arbete, återställa funktioner i en kontrollerad ordning och mäta tiden till det första accepterade produktionsfönstret, med acceptansdefinitionen, övergångsförlust, ansvarig godkännare och erforderlig bevis registrerad innan teamet påbörjar nästa produktionskampanj från en kontrollerad och spårbar produktionsbaslinje.

Terminologianmärkning:Produktionsteam kan beskriva detta arbete som ett byte av formblåsningsmaskin, byte av formblåsning, byte av form, verktygsbyte, byte av flasklinje, byte av formblåsningsfärg, byte av formblåsning av harts eller byte av formblåsningsrecept. Dessa etiketter överlappar varandra, men de beskriver inte alltid samma omfattning. I jobbpaketet ska det anges exakt vilka fysiska, materiella, digitala och nedströmselement som kommer att förändras.
Fem beslut som styr övergången
- Definiera slutpunkten som en accepterad del och stabilt produktionsfönster.
- Identifiera varje ändrat föremål: form, formverktyg, blåsstift, harts, färg, recept och efterföljande utrustning.
- Flytta verifiering, iscensättning och dokumentation utanför fönstret med stoppad maskin där det är säkert.
- Använd platsens auktoriserade procedur för farlig energi innan någon går in i ett exponerat riskområde.
- Registrera den godkända installationen och bevis så att nästa körning börjar från en kontrollerad baslinje.
| Byt domän | Vad måste matcha det nya jobbet | Starta om bevis | Typiskt dolt beroende |
|---|---|---|---|
| Mögel och gränssnitt | Korrekt revision, montering, kylning, blåsstift/kärna och uttagsförhållanden | Kontrollerad manuell rörelse och läckagefria anslutningar | Slangdragning, sensorposition eller nedströms spel |
| Dys- och formverktyg | Godkänd verktygsidentitet, mekanisk position och kalibrering | Rak, stabil form placerad för formen | Verktygsfilen matchar inte installerad hårdvara |
| Material och färg | Korrekt hartskvalitet, parti, masterbatch och godkänd omslipningsregel | Ren, homogen smälta och spårbar materialövergång | Gammalt harts eller färg finns kvar i hanterings- och smältbanor |
| Recept och kontroller | Släppt receptrevision för det installerade produktpaketet | Kommando och faktisk tillstånd överensstämmer genom en kontrollerad cykel | Ett gammalt produktvärde lever kvar utanför det sparade receptet |
| Del och linje acceptans | Ritning, visuell gräns, vikt, vägg, mått och funktionstester | Definierat på varandra följande eller tidsbaserat acceptansfönster | Trimmer, läckagetestare, transportör eller packning använder fortfarande den gamla SKU:n |
En byte är klar först när den nya flaskan är godkänd
Växter använder ofta ordetövergångför flera olika evenemang. En handledare kan stoppa klockan när den nya formen kläms fast. En annan kan stoppa den när den första automatiska cykeln börjar. Kvalitet kan definiera färdigställande som den första delen som klarar inspektion, medan produktion kan kräva en uthållig körning av godkända delar. Dessa definitioner ger olika siffror, så en jämförelse av övergångstid är meningslös tills startpunkten och slutpunkten är fasta.
För en extruderingsformblåsningslinje är en användbar startpunkt den sista accepterade delen från det utgående jobbet. En användbar slutpunkt är det första godkända produktionsfönstret för det inkommande jobbet. Anläggningen måste definiera det fönstret. Det kan vara ett bestämt antal på varandra följande delar, en definierad tid vid stabila förhållanden eller en provtagningsregel över stationer, kaviteter eller munstycksutlopp. Kravet hör hemma i den kontrollerade produkt- eller processspecifikationen, inte i en operatörs minne.
Den här definitionen avslöjar arbete som ett mått med enbart mögel döljer. Den inkommande produkten kan kräva en annan form eller dorn, blåsstift, halsverktyg, kärnrörelse, formningsprofil, harts, färg, omslipningslinjal, läckagetestprogram, trimningsfixtur, etikett, transportörstyrning eller utpackningsmönster. Även när den fysiska formen förblir installerad, kan en material- och receptövergång fortfarande vara en fullständig övergång till tillverkning av plastflaskor.
Dela upp resultatet i fyra mått: stoppad maskintid, tid till först bildad del, tid till första accepterad del och tid till accepterat produktionsfönster. Registrera avvisade inställningar och rensningskvantitet vid sidan av dessa tider. Detta lovar inte att varje nummer kommer att falla. Det gör förlusten synlig och förhindrar att en snabb omstart rapporteras som en lyckad byte av formblåsningsmaskin när nedströmslinjen eller kvalitetsgrinden fortfarande kasserar delar.
Planera det nya produktpaketet innan maskinen stannar
Bytet bör börja som en informationskontroll medan det utgående jobbet fortfarande körs. Bygg ett släppt jobbpaket som identifierar detaljritning och revision, hartskvalitet, masterbatch, tillåten omslipning, målvikt, kritiska dimensioner, väggtjockleksplatser, visuella kriterier, funktionstester och förväntad packning. Lägg till formen, formverktygen, blåsstiften, insatsen, uttagningen och nedströms fixturidentiteter. Om två objekt delar ett gemensamt namn, använd hållbara ID:n eller revisionskontrollerade fotografier så att installationsteamet inte väljer utseende.
Kinggle har publiceratsförsäljningsprocessenber köpare att tillhandahålla produktfotografier eller ritningar, vikt, storlek, material, tjocklek, effekt och kemikaliebeständighet innan en maskinlösning väljs. Samma ingångskategorier är värdefulla vid senare omställningar eftersom de kopplar samman maskininställningen med den del som måste tillverkas. Produktionspaketet bör vara mer specifikt än den ursprungliga förfrågan och bör endast innehålla godkända värden för den faktiska maskin-, form- och materialkombinationen.
Placera nästa form och verifierade hjälpartiklar i det angivna området utan att hindra utgångar, skydd eller materialflöde. Kontrollera lyftpunkter och anläggningens lyftplan, men dra inte slutledning om lyftkapacitet från formens nominella storlek. Kontrollera att kylanslutningar, luftanslutningar, sensorer, kablar och fästelement finns och är korrekt identifierade. Förbered ren materialhanteringsutrustning och segregerade behållare för utgående harts, övergångsmaterial och kasserade delar. Om linjen innehåller en trimmer, läcktestare, etiketter eller transportör, inkludera dess recept och byt delar i samma beredskapsgranskning.
Håll ett kort beredskapsbeslut innan den sista gamla delen. Formsättaren bekräftar verktygs- och lyftberedskap, materialhantering bekräftar rätt partier och ren väg, operatören bekräftar recepttillgång, underhåll bekräftar eventuellt planerat arbete och kvalitet bekräftar provplanen. Om en önskad artikel saknas, lämna det utgående jobbet igång när det är praktiskt möjligt. Att upptäcka problemet innan det planerade stoppet omvandlar stilleståndstid till förberedelsetid utan att ta en säkerhetsgenväg.
Kontrollera farlig energi före mögel- eller verktygsarbete
En formbyte av formblåsning kan utsätta människor för klämrörelser, rörliga plattor, blåsstift, fräsar, robotar, hydrauliskt tryck, pneumatiskt tryck, elektrisk energi, het polymer och uppvärmda verktyg. Att trycka på en normal stoppknapp skapar inte ett säkert tillstånd för arbete inom en riskzon. Arbetsgivaren måste fastställa vilka uppgifter som är service eller underhåll, identifiera alla energikällor och tillämpa arbetsplatsens maskinspecifika energikontrollprocedur genom utbildad och auktoriserad personal.
För arbetsplatser i USA,OSHA 29 CFR 1910.147behandlar service och underhåll där oväntad strömtillförsel, start eller frigöring av lagrad energi kan skada en anställd. Det kräver ett energikontrollprogram, dokumenterade rutiner i tillämpliga fall, utbildning och regelbunden inspektion.OSHA 29 CFR 1910.212tillhandahåller det allmänna kravet på maskinskydd. Anläggningar utanför USA måste följa de lagar, standarder och arbetsgivarprocedurer som gäller på deras plats.
Förändringsplanen ska även ta upp uppgifter som kräver tillfällig energi för testning eller positionering. Det är inte tillåtelse att improvisera. Den ansvariga arbetsgivaren måste definiera en överensstämmande sekvens för att rensa verktyg och personer, återställa endast den nödvändiga energin, utföra testet, slå ifrån igen vid behov och återföra kontroller innan utsatt arbete återupptas. En ljusridå, förreglad dörr eller nödstopp kan skydda normal drift, men den får inte slumpmässigt behandlas som en ersättning för den tillämpliga proceduren för farlig energi.
Skydda utrustningen lika noggrant som människorna. Kinggle är värdbruksanvisning för automatisk formblåsningsmaskinvarnar för att blåsstiftsrörelsen måste samordnas med formöppningen och beskriver plattformens och stansens positioneringsfunktioner. Det exakta gränssnittet och logiken för säker rörelse varierar beroende på modell, alternativ och mjukvaruversion. Därför bör inställningsteamet identifiera de maskinspecifika tillåtna rörelserna före stopp istället för att upptäcka dem medan en upphängd form eller exponerat verktyg är närvarande.
Kör en kontrollerad sekvens över mögel, material och kontroller
Följande åttastegssekvens är medvetet skriven som ett kontrollflöde, inte en universell mekanisk procedur. De detaljerade stegen för borttagning av mögel, fästelementsvärden, slangmetod, verktygstemperaturgränser och teströrelser måste komma från den faktiska maskinen, formen och anläggningsinstruktionerna. Värdet med en gemensam sekvens är att den ger drift, verktyg, underhåll, material och kvalitet samma handoff-punkter.
-
Släpp det utgående jobbet.Identifiera den senast accepterade gamla delen, spara den nödvändiga processposten och stämma av utgående harts, etiketter och pågående arbete. Bevara ett godkänt prov om anläggningens kontrollplan kräver ett.
-
Stoppa i godkänt skick.Följ instruktionerna för avstängning av maskinen och hartset. Ta reda på varm bostad och material som finns kvar i tratten, extrudern, huvudet eller ackumulatorn istället för att anta att en normal paus är lämplig för ett hartsbyte.
-
Isolera för utsatt arbete.Auktoriserad personal tillämpar platsens rutiner för farlig energi och lyft. Verifiera isoleringen och adressera lagrad hydraulisk, pneumatisk, gravitations- och termisk energi innan någon går in i det definierade riskområdet.
-
Ta bort och skydda utgående komponenter.Koppla loss, lyft och förvara formen och tillhörande verktyg enligt deras kontrollerade instruktioner. Täck eller skydda rena anslutningar och registrera skador, läckage eller onormalt slitage istället för att skicka det till nästa körning.
-
Inspektera vanliga gränssnitt.Kontrollera monteringsytor, inriktningsfunktioner, kyl- och luftanslutningar, sensorer, kablar och det tillgängliga skyddade området. Ett dolt gränssnittsproblem kan följa den nya formen och se ut som ett receptfel.
-
Installera det verifierade inkommande paketet.Matcha fysiska ID:n till det släppta jobbpaketet. Dra anslutningarna för att undvika kläm-, värme- och rörelserisker, slutför sedan de specificerade monterings- och anslutningskontrollerna.
-
Återställ funktioner med auktorisering.Rensa personal och verktyg, installera om skydd, följ den godkända återaktiveringsprocessen och bevisa tillåtna manuella rörelser under kontrollerade förhållanden. Bekräfta att kommando, feedback och fysisk rörelse överensstämmer.
-
Introducera material och kvalificera produkten.Slutför den godkända hartsen eller färgövergången, ladda det släppta receptet, bilda diagnostiska delar, korrigera en bevisad orsak i taget och släpp produktionen först efter att det definierade acceptansfönstret har passerat.
En scenägare bör underteckna eller digitalt bekräfta varje handoff. Den lilla kontrollen förhindrar tvetydiga uttalanden som "formen är klar" när kylning inte är ansluten, eller "receptet är laddat" när en hjälpenhet fortfarande har den tidigare SKU:n. Den visar också var tiden faktiskt gick förlorad: vänta på auktorisering, lokalisera hårdvara, korrigera ett gränssnitt, rensa gammal färg, stabilisera formen eller upprepa ett kvalitetstest.
För mer information om verktygsrelationen, använd Kinggle'sextrudering formblåsning formdesign guide. För kontrollerad återgång från en stoppad maskin till produktion, användchecklista för start av formblåsningsmaskin. Dessa artiklar utökar individuella stadier; denna övergångssida äger den tvärfunktionella överlämningen från ett godkänt jobb till nästa.
Behandla harts och färgförändring som ett materialvägsbeslut
Ett byte av formblåsningsmaterial är inte komplett när nästa påse når magasinet. Det utgående hartset eller färgen kan finnas kvar i transportledningar, lastare, trattar, blandare, matarhalsar, skruven och cylindern, adaptrar, extruderingshuvudet, ackumulatorns flödesvägar och formverktyg. Övergångsplanen bör identifiera vilka av dessa volymer som är involverade och var blandat eller ofärgat material kommer att samlas in. Det bör också ange om övergångsmaterial får återvinnas, ska sättas i karantän eller omhändertas enligt anläggningens materialregler.
Följ hartsleverantörens godkända avstängnings-, start- och reningsanvisningar samt maskininstruktionerna. Anta inte att ett universellt reningsmaterial, temperatur eller kvantitet fungerar för varje polymer, färgämne och extruderingssystem. En förändring från naturligt till mörkt material ger ett annat synlighetsproblem från mörkt till naturligt. En förändring mellan kvaliteter av samma polymer kan fortfarande förändra smältstyrka, svällning, kylning och formningsbeteende. En förändring mellan polymerfamiljer kan kräva en mer specifik översyn av kompatibilitet och nedbrytning. KingglesHDPE kontra PP formblåsningsguideförklarar varför delen, processen och valideringspaketet måste omprövas istället för att behandla materialnamnet som en enkel ersättning.
LyondellBasellsfelsökningsguide för formblåsningidentifierar yttre kontaminering och nedbrutet harts som källor till formlinjer, streck, partiklar och hål som inte är färgade. Det pekar specifikt på materialhanteringshushållning, förorenad omslipning, dålig rening mellan hartser och dålig avstängning eller uppstartspraxis som möjliga bidragsgivare. Dessa är diagnostiska relationer, inte Kinggle-driftbörvärden.
Bygg in positiv materialidentifiering i handoffen. Registrera hartsleverantör, kvalitet, parti, masterbatch, förhållande, återmalningskälla och den tid då den nya blandningen kom in i matningssystemet. Håll etiketter eller streckkodsregister med bevarade prover när det behövs. Om de första nya delarna visar svarta fläckar, ränder eller färgöverföring, hjälper tidsstämpeln och materialvägsregistreringen att skilja en förutsägbar övergång från kontaminering eller nedbrytning. Deextrudering formblåsning defekter guideger en bredare symptom-till-bevis-matris.
Återställ receptet utan att importera den gamla produktens antaganden
Ett sparat recept är användbart endast när dess identitet och omfattning är tydlig. Den inkommande posten ska ange produktrevision, form- och verktygskombination, hartskvalitet, relevant kontrollfil, godkännandestatus och senaste verifieringsdatum. Åtkomsträttigheter bör skilja släppta produktionsrecept från utvecklingsförsök. Innan en fil laddas bör operatören bekräfta att det fysiska maskinens tillstånd matchar filen istället för att använda receptnamnet som bevis på att hårdvaran är korrekt.
Receptomfånget kan delas upp mellan olika system. Huvud-HMI kan innehålla formöppnings- och stängningslägen, rörelsehastigheter, fördröjningar, blåstid, kylningstid, uttagslogik och funktionsval. En separat väggtjocklekskontroller kan innehålla skott- eller cykelinformation, die-gap-värden och ämnesprofilen. Nedströmsutrustning kan behålla trimning, läckagetestning eller transportörinställningar. Kinggle är värdMoog DigiPack III manualförklarar att lagrade behållarfiler kan inkludera den programmerade parisonprofilen och verktygskalibreringsinformation. Det sägs också att noggrann kalibrering av verktygsöppningen är viktig när man byter från en behållare till en annan.
Dessa bevis stöder en viktig regel: koppla inte bort en programfil från verktyget som den kalibrerades för att fungera. Samma styrmanual noterar att ett byte av form också kan kräva ett byte av verktygsbyte. En fil som producerade en accepterad behållare med en stans, dorn och kalibrering är inte automatiskt giltig efter att dessa föremål har ändrats. Om anläggningen har godkända huvudinställningar, jämför den laddade revisionen med den släppta posten och dokumentera eventuella avsiktliga skillnader. Skriv inte över mastern när du stämmer de första delarna.
Använd manuellt läge eller inställningsläge för att bevisa endast de rörelser som tillåts av den maskinspecifika proceduren. Verifiera formspel, blåsstift eller kärnförhållande, munstyckshuvud och tryckplattas position, uttagningsväg, skydd och återkoppling innan automatisk cykling. Kinggles bruksanvisning beskriver manuella funktioner och varnar för att blåsstiftsrörelsen måste koordineras med den öppna formen. Eftersom gränssnitt och valfria funktioner varierar,HMI-inställningar och larmguidebör läsas tillsammans med den exakta maskinhandboken istället för att användas som ersättning.
När inställningen börjar, ändra en kontrollerad variabel av en angiven anledning, registrera de gamla och nya värdena och vänta på processsvaret innan du bedömer det. Parisonfördelning, delvikt, extruderingsbeteende, kylning och formposition samverkar. Deparison programmeringsguideförklarar hur man förbinder profilen med uppmätta väggplaceringar istället för att jämna ut punkter enbart efter utseende.
Validera de första delarna innan du mäter omställningens framgång
Den första stängda delen svarar bara på en fråga: linjen kan bilda något. Det bevisar inte att delen uppfyller ritnings-, funktions- eller processkrav. Behandla tidiga bitar som diagnostiska prover. Markera dem efter sekvens, tid, station, hålighet eller munstycksutlopp som är lämpligt. Håll dem i ordning tillräckligt länge för att se om processen konvergerar, driver eller upprepar en sidospecifik defekt.
Börja med identitet och grovt tillstånd. Bekräfta korrekt del och revision, harts och färg, hals- eller gränssnittsgeometri, komplett formation, trimningsväg och uppenbara skador. Applicera sedan den kontrollerade planen för delvikt, väggfördelning, kritiska mått, utseende och nödvändiga funktionstester. Läckage-, fall-, tryck-, belastnings-, kemikaliebeständighets- eller passningstester är produktspecifika; inkludera endast de som krävs enligt köparens ritning, standard eller valideringsplan. Uppfinn inte en universell tolerans eller provräkning.
Acceptansprovet bör representera det verkliga produktionsarrangemanget. Prova båda sidor på en dubbelstationsmaskin. På en konfiguration med flera huvuden eller flera kaviteter, bevara huvud- eller kavitetsidentiteten så att ett genomsnitt inte kan dölja en felaktig utdata. Om en nedströms trimmer eller läckagetestare ingår i processen för säljbara delar, kvalificera även den utrustningen. En flaska som passerar vid formen men misslyckas efter trimning är inte ett accepterat produktionsresultat. Defabriksgodkännandetestguidevisar hur produkt-, process- och testbevis kan knytas ihop före leverans; samma spårbarhetsprincip gäller vid produktionsbyten.
Skyddar, feedback, verktyg, manuella rörelser och materialflöde överensstämmer med den godkända installationen.
Identifierade prover klarar ritnings-, visuella, dimensionella, vägg- och funktionskrav som gäller.
Anläggningens definierade konsekutiva eller tidsbaserade produktionsfönster passerar över alla relevanta utdata.
Släpp ledningen endast genom anläggningens utsedda myndighet. Anteckna de godkända proverna och receptrevisionen som producerade dem. Om processen inte kan nå det godkända fönstret utan att lämna sitt kvalificerade område, sluta eskalera inställningar och undersök verktyg, verktyg, material, maskinskick eller den ursprungliga processdesignen. Kingglesguide för brukskravhjälper till att skilja ett maskininställningsproblem från instabil luft, vatten eller elförsörjning.
Minska omställningstiden genom att flytta förberedelser utanför hållplatsen
Det säkraste tillfället är vanligtvis inte snabbare skiftnyckelarbete. Det eliminerar arbete som inte borde ha varit innanför det stoppade fönstret. Granska en registrerad övergång och klassificera varje fördröjning: väntar på formen, bekräfta en revision, hitta en slang, rengöra en materialbehållare, ladda ner en fil, hitta en testfixtur, vänta på kvalitet eller korrigera en skadad anslutning. Många av dessa uppgifter kan slutföras eller verifieras innan den sista godkända gamla delen, förutsatt att förberedelsen inte stör produktionen eller bevakningen.
Skapa ett färdigt kit för varje återkommande produktfamilj. Det kan inkludera verifierade anslutningskartor, skyddade fästelement, märkta slangar, sensorfästen, godkända receptreferenser, provplaner och nedströms ändringsdelar. Använd visuell identifiering som överlever butiksmiljön. Förvara formar och verktyg så att lyftpunkter och anslutningsytor förblir åtkomliga och skyddade. Ett kit bör minska sökning och tolkning; det bör aldrig uppmuntra utbyte när ett kontrollerat föremål saknas.
Standardisera gränssnitt endast efter teknisk granskning. Konsekventa slangplaceringar, kopplingsidentifiering, monteringsreferenser och receptnamn kan minska beslutstiden, men de måste matcha tryck, temperatur, flöde, rörelse och säkerhetskrav. Om en snabbbytesfunktion övervägs, utvärdera hela systemet, inklusive positiv låsning, återkoppling, läckage, underhåll, felsäkring och webbplatsens riskbedömning. Förvandla inte ett hastighetsprojekt till en odokumenterad hårdvaruändring.
Använd övergångsposten för att välja en förbättring åt gången. Om färgrensning dominerar, undersök materialrutt och den godkända rensningsstrategin. Om inriktningen dominerar, inspektera lagring, lokaliseringsfunktioner och formens tillstånd. Om justering av första delen dominerar, granska receptstyrning, verktygskalibrering och processbevis. Om kvaliteten väntar dominerar, försteg kalibrerade mätare och definiera vem som kan släppa jobbet. Målet är ett repeterbart första accepterade produktionsfönster, inte en rekordstor torr förändring följt av skrot.
Underhållsarbeten bör också planeras explicit. En övergång kan ge tillgång till inspektioner, men att kombinera uppgifter ändrar omfattning, människor och energikontrollbehov. Användchecklista för förebyggande underhållatt bestämma vad som hör hemma i en planerad insats. Håll underhållsresultat åtskilda från ändringar av produktinställningar så att återkommande utrustningsproblem förblir synliga.
Bygg ett övergångsrekord som gör nästa körning enklare
En användbar post är tillräckligt kort för att slutföras och tillräckligt specifik för att rekonstruera körningen. Börja med identitet: datum och tid, maskin, utgående och inkommande produktrevisioner, form- och verktygs-ID:n, materialkvaliteter och partier, receptrevisioner, teammedlemmar och utgivningsmyndighet. Lägg till de fyra tidpunkterna som definierats tidigare, plus mängden eller vikten av reningsmaterial, avvisade inställningar och kvarhållen produkt. Om anläggningen inte kan mäta ett fält på ett tillförlitligt sätt, märk det som otillgängligt istället för att uppskatta det.
Registrera undantag på ett observerbart språk. "Kylningsretur från formkrets B visade inget flöde" är mer användbart än "vattenproblem." "Receptfil 14 laddad; nedströms testare kvar på SKU X" identifierar ett handoff-fel. Fotografera oväntat slitage, läckage, skadade kontakter eller repeterbara defekter med den relevanta identitetsmarkeringen. Koppla korrigerande arbete till underhålls- eller avvikelsesystemet istället för att begrava det i en operatörskommentar.
| Rekordblock | Minsta användbara fält | Fråga den svarar nästa gång |
|---|---|---|
| Jobbidentitet | Maskin-, produkt-, form-, verktygs-, material- och receptrevisioner | Passade det fysiska och digitala paketet? |
| Tid | Senast accepterad gammal del, först bildad ny del, första accepterad del, stabil-fönster release | Var blev det stoppade intervallet till kvalificeringstid? |
| Förlust | Renskvantitet, avvisade installationer, hållen produkt och arbete efter roll | Flyttade ett kortare stopp helt enkelt förlusten någon annanstans? |
| Fördröjningskod | Vänta, söka, reparera, rengöra, trimma, testa eller auktorisera | Vilken förberedelse eller systemfråga bör förbättras? |
| Godtagande | Prov-ID:n, mätningar, tester, godkännande och slutlig receptrevision | Vilka bevis bevisar att raden släpptes? |
| Undantag | Observerat problem, ägare, inneslutning och kopplad åtgärd | Vad måste korrigeras innan samma jobb kommer tillbaka? |
Granska upprepade ändringar efter produktfamilj istället för att förlita dig på en bästa körning. Leta efter medianen och spridningen för varje tidssteg, återkommande undantag och upprepade skrotlägen. En enstaka ovanligt snabb händelse kan ha utelämnat en check, gynnats av idealiska förhållanden eller använt en annan acceptansdefinition. Syftet med uppgifterna är att förbättra standarden och förberedelserna, inte att pressa operatörer att kringgå säkerhetsåtgärder.

Stäng posten med den aktuella godkända baslinjen och nästa åtgärd. Om ändringen gav en bättre inställning, dirigera de reviderade värdena genom anläggningens godkännandeprocess innan du uppdaterar mastern. Om det avslöjade ett designproblem, håll den tillfälliga inneslutningen synlig tills tekniken stänger den. Denna disciplin förvandlar varje byte av formblåsmaskin till användbar bevis snarare än en annan isolerad skifthändelse.
Vanliga frågor om byte av formblåsning
Vad ingår i en byte av formblåsmaskin?
En komplett omställning kan inkludera formen, formen och dornen, blåsstift, kärna eller insatser, harts, masterbatch, omslipningsregel, HMI-recept, väggtjockleksprofil, uttag, trimmer, läckagetestare, transportörstyrningar, etiketter och packning. Den exakta omfattningen beror på skillnaderna mellan utgående och inkommande produktpaket. Definiera dessa skillnader innan stoppet. Om bara formen är listad kan teamet starta om med en gammal materialrutt, styrfil eller nedströmsinställning.
När ska övergångstiden börja och sluta?
En praktisk definition börjar vid den senast accepterade delen från det utgående jobbet och slutar vid det första accepterade produktionsfönstret för det inkommande jobbet. Spela även in mellantider för den först bildade delen och den första accepterade delen. Anläggningen måste definiera produktionsfönstret, såsom ett specificerat antal på varandra följande delar eller ett tidsbaserat prov över alla relevanta stationer, kaviteter eller huvuden. Att använda samma definition gör framtida jämförelser meningsfulla.
Hur kan en anläggning minska bytetiden för formblåsning på ett säkert sätt?
Flytta identifiering, iscensättning, rengöring, receptverifiering, mätareberedning och kvalitetsplanering utanför det stoppade intervallet där dessa aktiviteter kan utföras utan att störa produktionen. Märk gränssnitt, skydda lagring, förbered jobbspecifika kit och tilldela ägare för varje handoff. Analysera vänte- och korrigeringstid separat från fysiskt mögelarbete. Minska inte tiden genom att kringgå vakter, hoppa över kontroller med farlig energi, använda oklassificerad lyftutrustning eller ta emot delar innan de nödvändiga kontrollerna har passerat.
Slutför inläsningen av ett sparat recept installationen?
Nej. Ett sparat recept måste matcha den installerade formen, formverktyget, blåsstift, material och produktrevision. Vissa inställningar kan också leva i en separat enhetsstyrenhet eller nedströmsmaskin. Bekräfta hela filuppsättningen, bevisa tillåtna manuella rörelser och jämför det faktiska maskinens beteende med den frigivna baslinjen. Moogs DigiPack III-manual länkar lagrade behållarfiler med kalibreringsinformation för ämnesprofiler och verktygskalibrering, vilket är anledningen till att hårdvaruidentitet och filidentitet måste förbli anslutna.
Varför uppstår svarta fläckar eller färgränder efter en materialförändring?
Möjliga orsaker inkluderar gammalt material som finns kvar i hanterings- eller smältbanan, förorenat harts eller omslipning, nedbrutet harts som släppts ut från ett stillastående område, ojämn färgblandning, värmarfel eller en olämplig avstängning och rensning. Bevara harts- och övergångsposten innan du ändrar inställningar. Följ den godkända maskin- och hartsleverantörens procedur, inspektera materialvägen och klassificera om defekten är slumpmässig eller fixerad runt ämnet. Anta inte att en universell reningsmetod är säker för varje harts och huvud.
Vilken information ska skickas till Kinggle om en svår omställning?
Skicka identifiering av maskinen och styrenheten, utgående och inkommande produktritningar, form- och verktygs-ID, hartskvaliteter och partier, masterbatch- och omslipningsdetaljer, receptrevisioner, larmhistorik, verktygsavläsningar, övergångstidslinje, markerade provfotografier och uppmätta feldata. Inkludera en video endast när den kan spelas in utan att gå in i en riskzon. Specifika bevis låter diskussionen separera ett material-väg, verktyg, kontroll, nytta eller del-design problem mer effektivt.
Planera maskinen runt produktpaketet
För en ny form, nytt material eller upprepade bytesproblem, skicka den faktiska delritningen, hartset, måltester, form- och verktygsdetaljer, aktuell maskininformation och observerad bytespost. Kinggle kan diskutera maskin, verktyg, kontroller och produktionskrav från samma bevisuppsättning.
Skicka din projektinformationKällor kontrollerade och bevismetod
Förstaparts Kinggle-sidor och Kinggle-värdade manualer användes för maskingränssnitt, projektinmatning och utbildningsomfattning. Styrenhetens tillverkares manual användes för relationer med lagrad fil och verktygskalibrering. En officiell hartsproducentguide användes för materialkontamination och nedbrytningsvägar. OSHA-reglerna användes endast för att beskriva USA:s säkerhetsgräns. Ingen källa nedan presenteras som ett universellt recept.
- Kinggle-hosted automatisk formblåsningsmaskin Användarmanual, tillgänglig 8 september 2026.
- Moog DigiPack III Parison Wall Thickness Controller Manual, MRJ06301, värd av Kinggle, tillgänglig 8 september 2026.
- Kinggle säljprocessochService efter försäljning, tillgänglig 8 september 2026.
- LyondellBasell, Hur man löser formblåsningsproblem, tillgänglig 8 september 2026.
- OSHA 29 CFR 1910.147, Kontroll av farlig energi, tillgänglig 8 september 2026.
- OSHA 29 CFR 1910.212, Allmänna krav för alla maskiner, tillgänglig 8 september 2026.