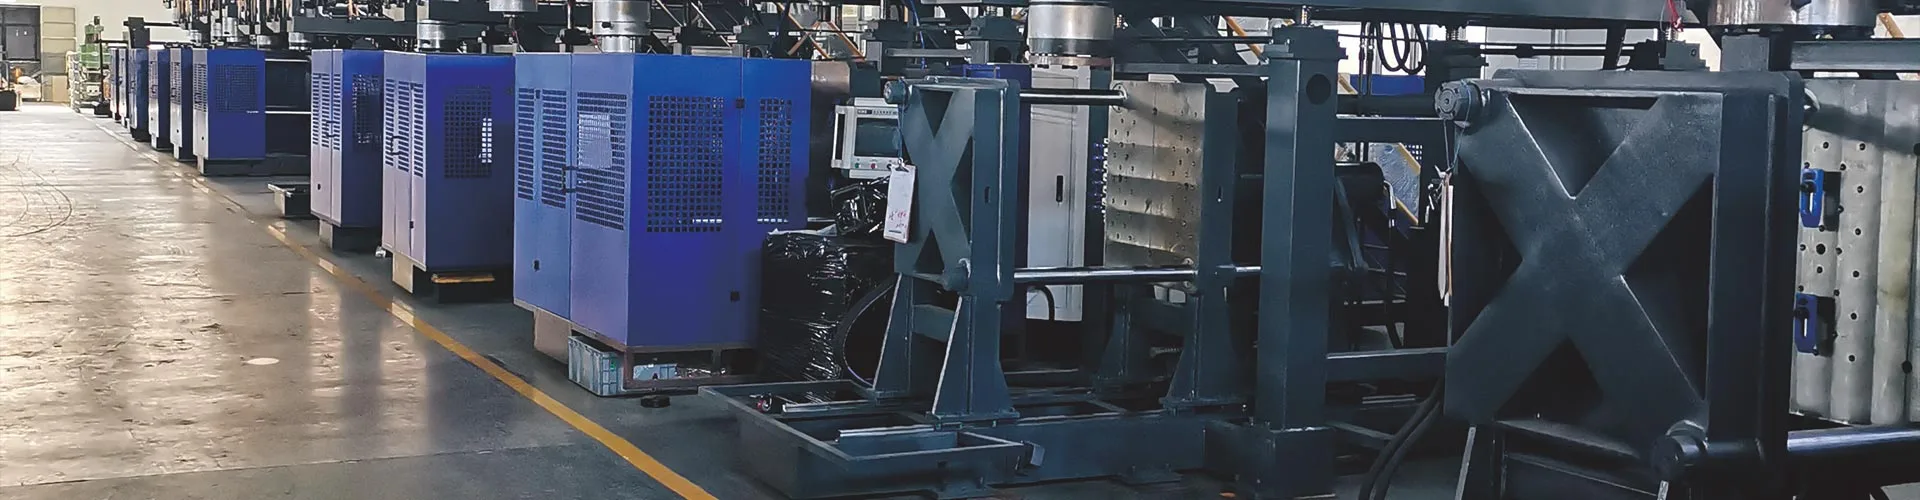
Välj en automatisk formblåsningsmaskin efter den produkt den ska leverera och de operationer som ingår efter formningen – inte genom ordet "automatisk" i offerten. För extrudering formblåsning, specificera harts, verktyg, uttagning, trimning, inspektion och överföring som ett produktionssystem. Vi rekommenderar att godkänna konfigurationen mot godkända behållare vid den slutliga utsläppspunkten, inte en katalogtorrcykelsiffra.
En formningsmaskin kan köra en automatisk cykel medan människor fortfarande tar bort blixten, kontrollerar flaskor eller fyller kartonger. Det kan vara det rätta arrangemanget för ett litet, föränderligt produktsortiment. Det är fel arrangemang om investeringsfallet antar att de jobben har försvunnit. Definiera gränsen innan du jämför priser.
Fem beslut som är viktiga före en order
- Matcha gjutningsprocessen med delen innan du jämför automationsnivåer.
- Definiera varje överföring och efterbehandling, inklusive arbete som förblir manuellt.
- Balansera formningshastigheten med trimning, inspektion och packningskapacitet.
- Testa felåterställning och omställningar, inte bara oavbruten produktion.
- Jämför total linjekostnad per accepterad container under samma villkor.

Vad täcker "automatisk" vid formblåsning?
"Automatisk" beskriver hur driften styrs. Den identifierar inte hur plastdelen är utformad. En automatisk formblåsningsmaskin för strängsprutning och en blåsmaskin för PET-flaskor kan båda köra programmerade sekvenser, men de behöver olika materialförberedelser, verktyg och efterbehandlingsarrangemang. En köpare som söker efter en helautomatisk formblåsningsmaskin bör lösa processfrågan först.
Vid extrudering formblåsning bildar maskinen ett smält rör som kallas ett ämne. Formen fångar det röret och luft bildar den ihåliga delen. PET-sträckformblåsning använder en förform som är sträckt och uppblåst. Dessa olika startformer förklarar varför en PET-förformsladdningsguide inte är en komplett inköpsguide för en HDPE-tvättmedelsflaska.
| Beslut | Extrudering formblåsning | PET-sträckformblåsning |
|---|---|---|
| Startform | Extruderad smält prästen | PET-förform |
| Vanligt köpsammanhang | HDPE-flaskor, hanterade behållare och industriella ihåliga delar | Klara dryckesflaskor gjorda av preforms |
| Automationsfrågor | Delfrigöring, blixtborttagning, trimning, testning och överföring | Förformshantering, uppvärmnings-/sträckblåsningssekvens och flasköverföring |
Processreferens:Kinggles formblåsningsmaskinguide. Produktgeometri och hartskvalitet avgör det slutliga processvalet.
Separera maskinen, cellen och linjen
En automatisk cykel på maskinnivå täcker den överenskomna formningssekvensen. En automatiserad cell lägger till definierad hantering eller efterbehandling runt den maskinen. En produktionslinje kopplar samman successiva verksamheter genom en överenskommen gräns för accepterad produkt. Packningen kan vara innanför den gränsen, eller så kan den förbli en separat fabriksoperation.
Dessa är användbara inköpsskillnader, inte ett löfte om att alla leverantörer använder samma terminologi. Lägg de faktiska operationerna i specifikationen. ”Helautomatisk” utan utrustningslista lämnar för stort utrymme för olika tolkningar.
Vi föredrar en specifik beskrivning som "automatisk formning, orienterad uttagning, avflashning och läckagetestad urladdning" framför en bred etikett. Den berättar för köparen var den färdiga produkten visas och vad som fortfarande behöver åtgärdas. Materialpåfyllning, provtagning, skrothantering och kartongbyten behöver också ägare, även när den normala formningssekvensen löper utan upprepad manuell hantering.
På samma sätt är automatisk styrning inte detsamma som en helelektrisk drivning. Drivtyp, stationsarrangemang, antal personer och automationsomfattning är separata val. Granska var och en mot jobbet istället för att behandla dem som en premiumspecifikation.
Börja med delen och produktionsschemat
En flaskas nominella volym räcker inte för att specificera dess produktionslinje. En smal rund flaska och en brett hanterad behållare kan bära samma vätskevolym men behöver olika formar, uttagningsverktyg och stöd. Linjen måste hantera den faktiska yttre formen, inte en abstrakt "2 L-produkt."
Börja med delritningen och det färdiga skick som förväntas vid urladdning. Registrera halsfinish, handtagsöppning, kroppsmått, målvikt och kritiska kvalitetskrav. Bekräfta den exakta hartskvaliteten, färgförpackningen och överenskomna återvunna eller omslipade skick. Dessa detaljer gör en föreslagen prövning relevant för det avsedda jobbet.
Översätt försäljningsplanen till ett tillverkningskrav
Definiera accepterade behållare per skift tillsammans med antalet skift, batchstorlekar och bytesfrekvens. Ett högt timpris är mindre användbart om de flesta beställningar behöver korta körningar och omfattande verktygsbyten. En långsammare men lättare att byta cell kan passa den produktionsmixen bättre. Ingen av slutsatserna kan dras enbart från maximal katalogproduktion.
Lista produktfamiljen, inte bara den första lanseringsflaskan. Identifiera den bredaste delen, den tyngsta delen och den svåraste delen att greppa eller trimma. Dessa kan vara olika SKU:er. Bestäm sedan vilka produkter som måste köras på den första konstruktionen och vilka som kräver framtida verktyg eller separat utrustning.
- Frys testartikeln:ritningsrevision, harts, färdig vikt och erforderliga tester.
- Ställ in leveransvillkor:trimmas, inspekteras, orienteras, räknas eller packas.
- Definiera schemat:bra containrar per skift, drifttider och planerade SKU-ändringar.
- Kontrollera verktygsfamiljen:formar, huvudstigning, griparmatur, trimningsbon och testtätningar.
- Godkänn cellkuvertet:verktyg, bevakning, servicetillgång och produktflöde.
Stationsantalet, munstycksutlopp och hålrum behöver ses separat. Två stationer betyder inte två uttag. En formblåsningsmaskin med flera huvuden gör inte varje flaskform kompatibel med utloppsavståndet. Ett flerskiktshuvud beskriver väggkonstruktionen, inte antalet färdiga containrar per evenemang.
Kingglesmulti-head kontra multi-cavity guideförklarar dessa konfigurationsskillnader. Använd den recensionen innan du fixar automationslayouten. När hålrumsarrangemanget är klart måste uttagnings- och efterbehandlingsutrustningen bevara varje position genom överföring och kvalitetskontroller.
Den mest användbara förfrågan inkluderar därför en ritning, materialspecifikation, produktionsschema och kvalitetsdefinition. För en produktionslinje för HDPE-flaskor kan en begäran om en "automatisk plastflasktillverkningsmaskin" utan dessa indata inte fastställa rätt linjeomfattning.
Kontrollera maskinsystemen som ställer in produktkvaliteten
Nedströmsautomation kan inte reparera en instabil form, en olämplig nypning eller en del som lämnar formen för mjuk att hantera. Formningsprocessen måste producera en repeterbar artikel innan överföringssystemet kan leverera repeterbara resultat. Annars blir roboten ett exakt sätt att flytta inkonsekventa delar.
De viktiga delarna av en formblåsningsmaskin inkluderar extrudern, formhuvudet, klämenheten, blåssystem, kylkretsar och kontroller. Granska deras bidrag till den godkända delen istället för att välja enbart efter komponentnamn. Ett erkänt PLC-märke, till exempel, etablerar inte de medföljande receptfunktionerna eller nedströmskommunikationen.
| System | Vad du ska granska | Bevis att begära |
|---|---|---|
| Extrudering och formhuvud | Hartsets lämplighet, brutto efterfrågan och utloppsbalans | Produktionsprover och identifierade materialförhållanden |
| Parison kontroll | Väggfördelning på delens kritiska platser | Positionsspecifika mått och sparat recept |
| Form och fastspänning | Verktygspassning, nypning och frigöringsspel | Godkända ritningar och formgodkänd besiktning |
| Kylning och hantering | Delstyvhet vid de planerade släpp- och grepppunkterna | Överför prov med den faktiska delen |
| Kontroller | Sekvens, larm, receptomfattning och nedströmssignaler | Funktionsdemonstration och gränssnittslista |
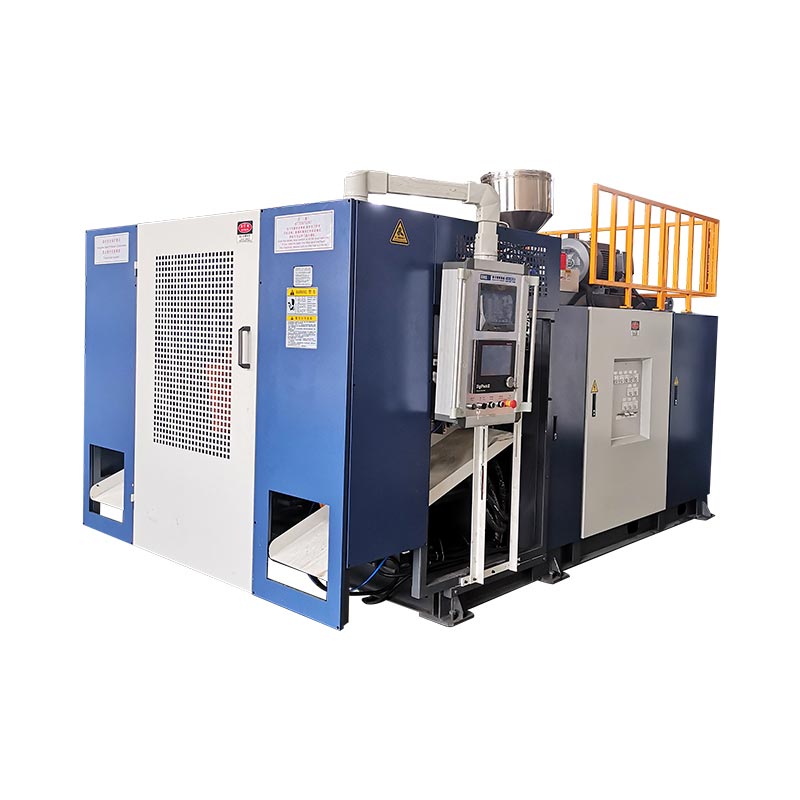
En konkret referens: Kinggles 2 L enstationsmaskin
DeKGB2L produktsidalistar en maximal behållarkapacitet på 2 L, en 50 mm skruv, 30 kg/h HDPE smältkapacitet och en maximal formstorlek på 360 × 380 mm. Den beskriver också konfigurationer med två, tre och fyra utlopp för mindre flaskor i intervallet 100 ml–1 L. Dessa värden hjälper till att screena ett föreslaget jobb; de ersätter inte en verktygsgranskning.
Samma sida anger 600 PC/HR som "Output (torrcykel)." Det är inte det accepterade resultatet av en identifierad schampoflaska, mögel och mållinje. Ett produktionsbehov kräver det faktiska materialet, kyltid, aktiva positioner och inspektionsskick. Behandla torrcykelposten som den publicerade rörelsereferens den är.
För ett förslag med flera uttag, kontrollera den kombinerade bruttoformningsmassan samt hålighetspassningen. Den färdiga flaskans vikt exkluderar blixten som extrudern också levererar. Fler uttag kan öka kravet på extrudering, kylning och ytbehandling tillsammans. Enbart antalet anställda kan inte fastställa en användbar produktionshastighet.
Vi skulle godkänna formningssystemet först efter att de kritiska delarnas mätningar och överföringsbeteende är stabila under de överenskomna villkoren. Att lägga till en transportör innan man löser dessa problem flyttar problemet längre ner i raden. För väggfördelning, användparison programmeringsguidevid sidan av produktritningen.
Ange linjen från matning till godkända behållare
Den starkaste specifikationen för formblåsningsautomation följer produkten genom varje operation. Det står vad varje modul tar emot, vad den levererar och vem som äger anslutningen till nästa modul. Detta är mer användbart än en lång lista med robotar, transportörer och sensorer utan en överenskommen processgräns.
Kinggle har publiceratsautomationsmöjligheteromfatta nedströms trimning, inspektion och förpackning. För ett flaskprojekt, översätt den förmågan till ett definierat omfång. Automatisk deflashing, halstrimning, läckagetestning och packning är olika funktioner; ingen bör tyst antas från närvaron av en annan.
| Drift | Fråga att lösa | Acceptanskontroll |
|---|---|---|
| Matning | Vem tillhandahåller transport, blandning och kontroll på materialnivå? | Det godkända materialet når tratten utan ett oplanerat tillförselavbrott. |
| Avhämtning | Var greppas delen och vilken orientering lämnar enheten? | Ingen missad överföring eller oacceptabel märkning på testartikeln. |
| Avblinkande och trimning | Vilka blixt- och finishfunktioner tas bort? | Erforderliga kanter, hals och handtagsöppningar uppfyller detaljdefinitionen. |
| Besiktning och avslag | Vilka tester är inline, och hur separeras underkända delar? | Överenskomna utmaningsprover identifieras och dirigeras korrekt. |
| Transport och packning | Vilket flaskskick och vilket arrangemang måste nå nästa station? | Överföring, ackumulering och sluträknearbete till överenskommen takt. |
Ge varje gräns en namngiven integrationsägare. Om maskinleverantören tillhandahåller uttagningen och en annan leverantör tillhandahåller läckagetestaren, måste någon fortfarande godkänna flaskans orientering, överföringshöjd, avstånd och kontrollhandskakning. Att köpa kompatibla moduler är inte detsamma som att köpa en integrerad cell.
Kom överens om hur "klar", "del närvarande", "cykel färdig" och feltillstånd representeras där dessa signaler behövs. Identifiera vilken regulator som initierar ett stopp och vilken enhet som rapporterar initieringsfelet. Den exakta arkitekturen är projektspecifik, men ansvaret kan inte förbli vagt.
Kontrollera skrotflödet separat från den accepterade produktvägen. Borttagen blixt behöver hämtas och en överenskommen disposition. Återanvändning beror på material- och produktkraven; en automatisk slipanslutning tillåter inte någon omslipningsprocent. Håll materialreceptet kontrollerat.
För testning av flaskläckage, definiera testmetod, fixtur, förseglingsskick och överenskomna prover. En teststation måste göra mer än att visa ett grönt resultat. Den måste separera fel på ett tillförlitligt sätt och registrera antalet utan att låta avvisade delar återvända obemärkt till transportören för goda produkter.
Omfattningsritningen ska även visa underhåll och mögelbyte. Använd Kinggle'sverktyg och fabrikslayoutguideför att samordna kraft, luft, vatten och rymd med alla medföljande hjälpmedel.
Handoff kan begränsa produktionen innan formningsmaskinen gör det
En produktionslinje för formblåsning levererar bara det som dess anslutna verksamhet kan upprätthålla. Den snabbaste modulen kan inte kompensera på obestämd tid för en långsammare trimmer, testare eller packstation. Buffertar ger linjen tid att återhämta sig efter ett kort avbrott; de tar inte bort en ihållande kapacitetsfelmatchning.
Lägg först varje utrustningspris på samma grund. Betyder antalet formningshändelser, bruttodelar, testade delar eller accepterade behållare? Täcker det endast kontinuerlig körning, eller inkluderar det påfyllning och vanliga stopp? Jämför priser först efter att dessa definitioner matchar.
Ett bearbetat exempel med en uttryckligen antagen produktionsgrund
Överväg en föreslagen linje som släpper 480 behållare per timme efter gjutning och trimning. Antag att dess enpositionsläckagetestare kräver 8 sekunder för den fullständiga lastnings-, test-, besluts- och lossningssekvensen. Dess idealiska kapacitet är 3 600 ÷ 8 = 450 containrar per timme. Dessa är planeringsantaganden, inte ett uppmätt Kinggle-maskinresultat.
Inkommande hastighet: 480/h · Idealisk testkapacitet: 450/h · Ackumulering: 30/h
Även utan testerstopp överskrider inkommande delar sin kapacitet med 30 behållare per timme. En buffert med 15 användbara positioner skulle fylla 15 ÷ 30 = 0,5 timme, eller 30 minuter. Att starta linjen med en tom transportör kan få en kort demonstration att se tillfredsställande ut. Obalansen finns fortfarande.
Överväg nu ett komplett teststopp. Vid den antagna inkommande hastigheten på 480/h anländer delar till 8 per minut. Samma 15 lediga positioner ger bara 15 ÷ 8 = 1,875 minuter, cirka 113 sekunder, innan bufferten är full. Ackumuleringshastigheten under en avmattning och under ett helt stopp är olika.
Dessa beräkningar är endast användbara om positionerna verkligen är användbara. En flaska som tippar, vidrör ett skydd eller inte kan behålla den önskade orienteringen skapar inte en giltig buffertposition. Kontrollerna behöver också ett överenskommet svar innan gränsen för säker ackumulering nås.
Kontrollera geometri såväl som hastighet
Uttagsverktyg och transportörer måste hantera delen i dess faktiska släppläge. Identifiera en repeterbar greppplats. Kontrollera om nacken, kroppen eller blixten ger den platsen och om trimningen tar bort den innan nästa överföring. En funktion som är tillgänglig vid den första hämtningen kanske inte existerar vid den andra.
Vi skulle lösa den referenskedjan innan vi ökade maskinhastigheten. En linje som överförs i en rimlig takt och återhämtar sig förutsägbart är en bättre produktionstillgång än en som behöver upprepade manuella ompositioneringar. Den föredragna lösningen kan vara reviderade verktyg, en annan överföringssekvens eller ytterligare nedströmskapacitet – inte en snabbare formningscykel.
Räkna slutligen godkända containrar efter överenskommen kontrollpunkt. Håll uppströms bruttoräkningar för diagnos, men använd dem inte som leverans-utdata. Kingglesfabriksacceptansguideförklarar varför produktidentitet, räknegränser och observationstid hör hemma i samma post.
Bevisa att linjen kan återhämta sig och ändra produkter
En mjuk automatisk körning bevisar endast ett drifttillstånd. Produktionen inkluderar även påfyllning, misslyckade överföringar, kasserade delar, blockerade transportörer och produktbyten. Dessa händelser förtjänar en plats i acceptansplanen eftersom svaret avgör om cellen återgår till kontrollerad produktion.
Från fabrikens sida skulle vi sätta felåterställning före en polerad demonstration. Om en flaska missar pickupen är nästa fråga inte hur snabbt någon kan placera tillbaka den. Frågorna är vad som upptäckte missen, vilken rörelse som stoppades och hur cellen bekräftar ett känt tillstånd innan den startas om. Upprepad handkorrigering är ett symptom att undersöka, inte normal automatisk drift.
När en tunnväggig flaska tippar efter utsläppet skulle vi kontrollera greppet och stödets skick innan vi ändrade flera processinställningar. Granska delens styvhet vid överföring, fixturens kontaktpunkter och rörelsesekvensen. Prova sedan en kontrollerad korrigering och inspektera delen igen. Mer grepptryck kan skapa en annan defekt istället för att fixa den första.
Samma disciplin gäller när läckageavslag stiger. Bevara de påverkade proverna och identifiera position och tid. Kontrollera testtätningen och fixturens skick vid sidan av den gjutna halsen och nypningen. En läckande provkoppling och en läckande behållare kräver olika korrigeringar. Att ändra formningsreceptet utan att separera dessa orsaker kan slösa tid och dölja felet.
Definiera återställning innan felet uppstår
- Registrera det initierande felet, påverkad modul och produktposition.
- För cellen till det tillstånd som definieras av den godkända kontroll- och säkerhetsdesignen.
- Låt auktoriserad personal lösa felet enligt den föreskrivna isolerings- och åtkomstproceduren.
- Förena delar i överförings-, inspektions- och avvisande positioner innan omstart.
- Fortsätt genom den överenskomna återställningssekvensen och verifiera sedan de nödvändiga produktkontrollerna.
Dessa är planeringssteg, inte tillåtelse att gå in i bevakad utrustning eller kringgå en förregling. Den integrerade cellen behöver en riskbedömning som omfattar modulinteraktioner och förutsebara ingrepp.ISO 12100:2010fastställer allmänna principer för maskinriskbedömning och riskminskning. projektet måste också identifiera tillämpliga maskinspecifika krav och destinationskrav.
Ett sparat recept är inte nödvändigtvis en fullständig omställning
Ett recept kan komma ihåg temperaturer och formrörelser medan plockaren, trimboet och testaren förblir manuellt justerade. Fråga vilka positioner som lagras, vilka som är motoriserade och vilka som kräver ett fysiskt verktygsbyte. Techne'sdokumentation av processautomationger ett branschexempel på formatlänkade inställningar för positioner för plockare, deflashing och läckagetestare. Det illustrerar omfattningen att specificera; det etablerar inte dessa funktioner på varje maskin.
Definiera övergångstid från den slutgiltiga accepterade delen av ett format till den första accepterade delen av nästa, enligt den överenskomna metoden. Registrera verktygsarbete, justeringar, materialövergång och kvalitetssläpp separat. Detta avslöjar vad en snabbare receptåterkallelse faktiskt sparar och vad som förblir en mekanisk eller processuppgift.
Jämför kostnad per accepterad behållare, inte automatiseringsetiketter
En jämförelse mellan halvautomatisk och helautomatisk formblåsmaskin bör börja med samma produkt- och produktionsschema. Annars kan den billigare offerten helt enkelt utesluta hantering, testning eller packning som den andra offerten inkluderar. Jämför lika leveransgränser innan du jämför utrustningssummor.
Automatisering är mest försvarbar när den tar bort en definierad repetitiv begränsning. Det kan vara manuell blixtborttagning, inkonsekvent överföring, en svår inspektionsöverlämning eller en packningsoperation som inte kan hålla jämna steg. Att köpa mer automation utan att identifiera begränsningen kan lägga till underhålls- och omställningsarbete utan att förbättra accepterad produktion.
Håll kostnadsgränsen lika bred som utgångsgränsen
Kostnad per accepterad behållare = total kostnad inom den överenskomna produktionsgränsen ÷ accepterade behållare levererade inom den gränsen
Täljaren bör inkludera de kostnader som är relevanta för jämförelsen: material, arbete, verktyg, verktyg, underhåll och den valda kapital- eller omkostnadsbehandlingen. Använd samma redovisningsmetod för båda alternativen. En nedströmsrobot är inte gratis eftersom kostnaden ligger utanför priset för formmaskinen.
Lista de återkommande mänskliga uppgifterna. Någon kan fortfarande fylla på material, flytta skrot, ta prov på delar, byta ut kartonger, underhålla verktyg och svara på larm. Uppskatta arbetsbelastningen över ett normalt skift, inte bara medan den automatiska sekvensen körs. Bestäm om en operatör säkert kan betjäna mer än en cell utan försenade kontroller eller återhämtning.
Använd elenergi i kWh för observationsperioden och accepterade behållare från samma period. Effekt i kW är en annan mängd. Inkludera de överenskomna hjälpämnena när du jämför en komplett linje, särskilt om en kompressor, kylare eller kvarn byter mellan förslagen. Deguide för brukskravförklarar varför ansluten effekt och driftbehov också bör förbli separata.
För frekventa formatändringar, undersök fixturerna och reservverktygen som krävs för varje SKU. Ett lägre initialt cellpris kan kompenseras av svåra byten eller extra formatdelar. Omvänt kan ett sofistikerat överföringssystem vara onödigt för en produkt med låg volym med en praktisk manuell efterbehandlingsrutt.
Vi rekommenderar att förslag rangordnas efter produktionsbegränsningen de tar bort, den accepterade produktionen de kan verifiera och det återkommande arbete de lämnar efter sig. En mer automatiserad cell får sin plats när dessa fördelar passar fabrikens verkliga schema. "Obemannad" är inte ett tillräckligt ekonomiskt argument.
Be om känslighetsfall snarare än ett universellt återbetalningsanspråk. Jämför förväntad efterfrågan, lägre utnyttjande och tätare byten med köparens egna kostnader. Det gör investeringsbeslutet användbart även när försäljningsvolymer eller produktmix förändras.
Godkänn konfigurationen innan du lägger beställningen
Förvandla det valda konceptet till en överenskommen utrustningslista, celllayout och acceptansprotokoll före inköpsordern. Den dyraste oklarheten är ofta inte en saknad sensor. Det är en gräns som varje part trodde tillhörde någon annan.
För ett kompakt flaskprojekt, den2 L enkelstationsplattformger en konkret utgångspunkt. Dess publicerade formkuvert och alternativ för mindre flaskor med flera uttag möjliggör en första passningsgranskning. Den faktiska ritningen, hartset, huvudarrangemanget och nedströms omfattning avgör den föreslagna konstruktionen. Välj inte den konfigurationen från enbart volym.
Få provet att svara på köpfrågor
Försöket bör använda den överenskomna produktdefinitionen och inkludera de operationer som stöder den angivna produktionen. Om läckagetestning eller trimning är en del av leveransgränsen, demonstrera det med cellen istället för att presentera en fristående cykel som inte är relaterad. Bevara provets identitet där flera positioner kan dölja ett svagt utlopp eller hålrum.
Acceptansprotokollet ska koppla varje anspråk till en metod, gräns och observerat resultat. Ett ord som "godkänt" utan det underliggande villkoret kan inte vägleda idrifttagningen på köparens fabrik. DeKinggle FAT guideger en fullständigare ram för dessa bevis.
- Bygg identitet:maskin, verktyg, styrversion och medföljande moduler.
- Testförhållanden:produkt, harts, aktiva positioner och bruksförhållanden.
- Kvalitet:kritiska mätningar, funktionstester och avslagsskäl.
- Linjeprestanda:accepterat antal, observationstid, stopp och ingrepp.
- Återhämtning:överenskomna felscenarier och den påvisade omstartssekvensen.
- Överlämning:ritningar, manualer, verktygsinformation, säkerhetskopior och öppna föremål.
Separera fabriksacceptans från platsacceptans där anläggningstjänster eller tredjepartsutrustning inte kan reproduceras före leverans. Identifiera de återstående kontrollerna i förväg och tilldela ansvaret. Ett fabriksförsök bör inte i tysthet göra anspråk på att verifiera förhållanden som den inte inkluderade.
Utbildningen ska omfatta ordinarie drift och de jobb automatiseringen lämnar efter sig. Operatörer måste känna igen en misslyckad överföring, tolka det initierande larmet och följa den godkända återställningsmetoden. Underhåll kräver ritningar, slitageinformation och åtkomst som krävs för att stödja cellen.
Diskutera en automatisk extruderingsformblåsningskonfiguration med Kinggle.Skicka behållarritningen, hartskvalitet, färdig vikt, nödvändiga tester, produktionsschema och planerade nedströmsoperationer genomprojektförfrågningssida.
Kontakta:sales@kinggle.com · +86-574-87103665. En definierad produkt- och linjegräns gör konfigurationsgranskningen mer användbar än en begäran om enbart maskinpris.
Vanliga frågor
Är en automatisk formblåsningsmaskin detsamma som en komplett produktionslinje?
Nej. En automatisk maskin kan kontrollera formningsrörelser medan borttagning, trimning, inspektion eller packning förblir separat. En komplett produktionslinje definierar överföringen, kontrollerna och kvalitetsgränsen mellan dessa operationer. Be om en utrustningslista och layout som identifierar varje inkluderad modul, manuell uppgift och utesluten service. Inköpsspecifikationen, inte ordet automatisk, avgör vad som kommer fram.
Behöver en helautomatisk formblåsningsmaskin fortfarande operatörer?
Ja. Materialpåfyllning, kvalitetsprovtagning, verktygsbyten, underhåll och felåterställning behöver fortfarande tilldelas ansvar. Automatisering kan ta bort repetitiv hantering utan att ta bort varje produktionsuppgift. Planera bemanningen kring hela skiftet och själva servicelayouten, inklusive packning och skrothantering. Härled inte en arbetsuppskattning från en kort demonstration där supportpersonalen stannar utanför kameraramen.
Ingår automatisk avgasning, flaskläckagetestning och packning som standard?
Anta inte att de är det. Offerten ska identifiera varje operation, den levererade utrustningen, produktspecifika verktyg, testmetod och avvisningsväg. En uttagningsenhet är inte en läckagetestare, och en automatisk transportör är inte ett automatiskt packningssystem. För varje citerad modul, fråga vilket ofullbordat skick den får och vilket accepterat skick den levererar.
Kan en befintlig formblåsningsmaskin automatiseras?
Möjligen, men genomförbarheten beror på det befintliga styrsystemet, bevakning, tillgängligt utrymme, formöppning, produktfrigöring och överföringsarrangemang. Delen måste även passa de föreslagna grepp-, trimnings- och inspektionsfixturerna. Granska hela cellen innan du köper en robot eller transportör separat. En eftermontering bör innefatta ett definierat integrationsansvar, uppdaterad riskbedömning och överenskommen produktionsprövning.
Hur ska köpare verifiera resultatet av en automatisk linje?
Räkna accepterade behållare vid den överenskomna slutliga utsläppspunkten under en definierad observationsperiod. Identifiera harts, produkt, mögel, aktiva positioner, verktyg och inkluderade nedströmsoperationer. Spara avslag, stopp och manuella ingrepp i protokollet. Rapportera bruttoformeffekt separat från accepterad linjeproduktion. Ett katalogtorrcykelvärde är inte en ersättning för detta produktionsförsök.