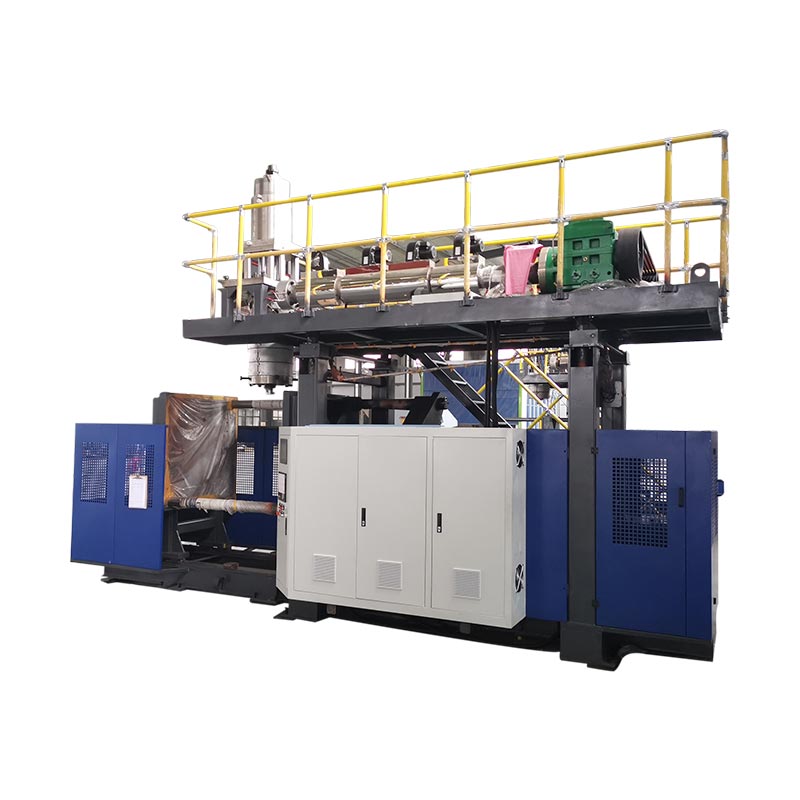
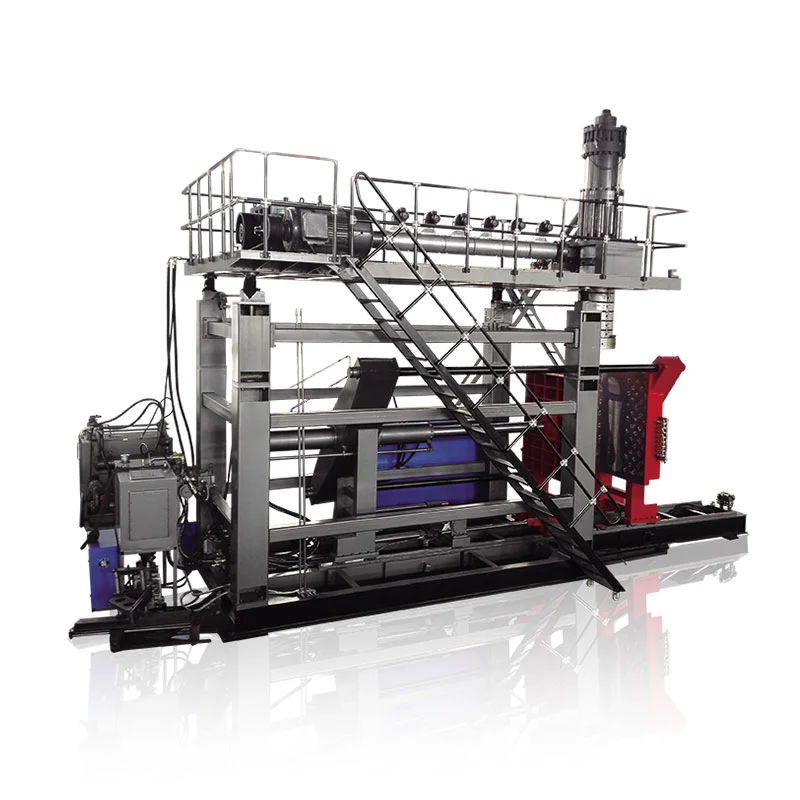
En maskin kan komma i tid och fortfarande missa sitt produktionsdatum om transformatorn, kompressorn, kylsystemet, fundamentet, lyftplanen eller servicetillstånden inte är klara. Verktygsplanering bör börja före inköpsordern, inte när installationen startar.

Publicerade specifikationer är en utgångspunkt, inte en anläggningsdesign
Maskinsidor hjälper köpare att jämföra skala, men den slutliga nyttan efterfrågan ändras med vald extruder, formhuvud, antal lager, hydraulpaket, robot, form, kylkrets, läcktestare, trimning, transportör, kvarn, materialmatare och lokal elektrisk konfiguration.
Följande exempel kommer från Kinggles aktuella produktsidor. De visar varför en fabrik bör dimensionera verktyg runt den faktiska konfigurationen snarare än en generisk "formblåsningsmaskin" ersättning.
| Publicerad modellexempel | Genomsnittlig energiförbrukning | Blås luft | Kylvatten |
|---|---|---|---|
| KGH30D 30 L dubbelstationsmaskin | 70–80 kW | 0,6 MPa; 1,8 m³/min | 0,2–0,3 MPa; 180 l/min |
| KGB90AP 60 L ackumulatormaskin | 35–45 kW | 0,8 MPa; 1 m³/min | 0,3 MPa; 90 l/min |
| KGS1000L-IBC maskin | 110–150 kW | 0,8 MPa; 2 m³/min | 0,3 MPa; 120 l/min |
Elkraft: separera ansluten last från driftbehov
Den installerade lasten inkluderar extrudermotorer, hydrauliska pumpmotorer, cylinder- och matrisvärmare, kylfläktar, styreffekt, väggtjocklekskontroll, robotar och installerade tillbehör. Inte varje last körs med full effekt samtidigt, men anläggningens distributionssystem måste fortfarande stödja start, uppvärmning och toppdriftsförhållanden.
Bekräfta med Kinggle
- Matningsspänning, fas och frekvens
- Totalt installerad effekt och strömavstängning
- Motor och värmare laster
- Skyddsjordarrangemang
- Skåpkylning och miljögränser
- Krav på spänningsstabilitet
Bekräfta inuti fabriken
- Transformator reservkapacitet
- Kabeldragning och spänningsfall
- Brytare samordning och lokal kod
- Låsbar isoleringspunkt
- Generatorkompatibilitet, om tillämpligt
- Kraft till kylaggregat, kompressorer och hjälpaggregat
Planera separat mätning om du vill ha tillförlitlig produktkostnadsdata. En hellinjemätare ger ett mer användbart resultat än att uppskatta från namnskyltar eftersom den inkluderar kompressor, kylare, kvarn, transportör och nedströms laster.
Tryckluft: tryck ensamt definierar inte kapacitet
Formblåsning kräver tryck och flöde vid maskinen medan andra användare i anläggningen arbetar. En kompressor kan nå det önskade trycket vid lågt behov men ändå tillåta trycket att kollapsa när flera maskiner blåser samtidigt.
Kartlägg hela vägen: kompressor, efterkylare, torktumlare, mottagare, huvudrör, droppar, filter, regulatorer, slang- eller rördiameter och maskinanslutningen. Inkludera tryckförlust och samtidig efterfrågan. Luftkvaliteten spelar också roll; vatten och olja som transporteras in i ventiler och produkt-luftkretsar kan skapa underhålls- och produktproblem.
Placera en tryckmätare nära maskinens inlopp. När en defekt eller ett larm uppstår kan teamet jämföra trycket vid maskinen med trycket i kompressorrummet istället för att anta att kompressorns börvärde nådde utrustningen.
Kylvatten: specificera temperatur, flöde, tryck och kvalitet
Ett angivet vattenflöde säger inte om ett kylsystem kan ta bort värmen. Den tekniska beräkningen behöver även framledningstemperatur, returtemperatur, omgivningens kondition, vattenkvalitet, formkrets, oljekylare, matarstrupskylning och värmebelastningen från hjälputrustning.
Bestäm om formvatten, hydrauloljekylning och andra kretsar ska separeras. Använd grenrör och instrument som låter underhåll isolera och kontrollera enskilda kretsar. Tillhandahåll silar, vattenbehandling och rengöring som är lämplig för den lokala vattenkällan.
Instabil kylning kan se ut som ett maskin- eller receptproblem: cykeltidsförskjutningar, delar deformeras efter utkastning, dimensionsändringar, oljetemperaturen stiger och operatörer kompenserar med längre kylning. Registrera inlopps- och returtemperatur och tryck under acceptans så att fabriken har en baslinje.

Fabrikslayout: design för drift, underhåll och materialflöde
Den allmänna arrangemangsritningen bör placeras i en större produktionscellplan. Markera maskinen, rutt för formbyte, elskåpsdörrar, hydrauliska serviceställen, extruderborttagningsbana, stanshuvud, förarplats, bevakning, plattformar, trappor och lyftzon.
Lägg sedan till material och produktflöde. Harts kan passera genom lagring, transport, torkning eller blandning innan det når tratten. Färdiga delar kan behöva avflashning, trimning, läckagetestning, vägning, märkning, inspektion, packning och skrotretur. Kingglesapplikationsbibliotekvisar hur mycket delstorlek och hanteringsbehov kan variera.
Håll gaffeltrucktrafik borta från kontrollskåp, slangar och förarplatser. Ge en fri väg för formar, huvudkomponenter och nödtillgång. Kontrollera dörrbredd, tak- eller krankapacitet, kajhöjd och transportvägen från lossningspunkten till fundamentet före transport.
Förinstallation checklista för köpare och leverantör
| Område | Information att frysa | Bevis före leverans |
|---|---|---|
| Maskinkonfiguration | Modell, lager, formhuvud, form, robot och hjälpmedel | Signerad teknisk specifikation |
| Elektrisk | Spänning, frekvens, installerad last, huvudskydd, anslutningspunkt | Elritning och kabelschema |
| Luft | Tryck, toppflöde, kvalitet, rörstorlek och anslutning | Verktygsblad och kontroll av anläggningens kapacitet |
| Vatten | Flöde, tryck, framledningstemperatur, kvalitet och kretsuppdelning | Kylschema och beräkning av kylare/torn |
| Civilt arbete | Maskinvikt, lastpunkter, ankare, grop eller dränering vid behov | Grundritning och konstruktionsgodkännande |
| Utrymme | Fotavtryck, höjd, serviceavstånd, mögelbyte och lyft | Godkänd celllayout |
| Logistik | Lådmått, lossningsmetod, dörröppning och väg | Riggningsplan |
| Godtagande | Produkt, material, mögel, tester, verktyg och beräkning av produktion | Överenskommet FAT/SAT-protokoll |
Använd Kinggle'smaskinvalsguideför att definiera delen och utgången först. Verktygsplanering blir korrekt först efter att utrustningskonfigurationen har matchats med det jobbet.
Vanliga frågor
Är den genomsnittliga energiförbrukningen densamma som ansluten ström?
Nej. Genomsnittlig energiförbrukning beskriver en driftuppskattning, medan ansluten effekt inkluderar de märkta elektriska belastningar som måste beaktas vid utformningen av försörjningssystemet.
Kan jag dimensionera kompressorn enbart utifrån lufttrycket?
Nej. Kompressorn och distributionssystemet måste ge det erforderliga trycket och flödet vid maskinen under samtidig anläggningsbehov.
Avgör enbart kylvattenflödet kylaggregatets storlek?
Nej. Val av kylaggregat beror också på framlednings- och returtemperatur, värmebelastning, omgivningsförhållanden, vattenkvalitet, formkretsar och extrautrustning.
Hur mycket utrymme ska jag lämna runt maskinen?
Använd ritningen för projektets allmänna arrangemang och tillåt skåpdörrar, underhållstillträde, plattformar, formbyten, borttagning av komponenter, lyft och säker förflyttning av operatören.
När ska nyttoplaneringen börja?
Börja före inköpsordern så att den slutliga maskinkonfigurationen, fabrikens infrastruktur, leveransväg och acceptplan kan granskas tillsammans.