Snabbt svar
Enackumulatorformblåsningsmaskinlagrar smält plast i en cylinder bakom munstyckshuvudet och trycker ut det som en stor församling – byggd för tunga delar som trummor, IBC-tankar och allt över cirka 30 liter. Akontinuerlig formblåsningsmaskinhåller formen flytande nonstop och passar mindre, högvolymsprodukter som flaskor och jerryburkar upp till cirka 15 liter. Den verkliga avgörande faktorn är parison sag. På vår våning täcker de kontinuerliga skyttelmaskinerna cirka 0,1–15 L; ackumulatorserien (som KGB80A) kör 30 L upp till 1000 L IBC-tankar.

Folk frågar oss detta hela tiden: "Behöver jag en ackumulatormaskin, eller kommer en kontinuerlig att göra jobbet?" Det låter som en liten fråga. Det är det inte. Välj fel och antingen betalar du för mycket för en maskin som går på tomgång det mesta av sin kapacitet, eller så köper du något som fysiskt inte kan tillverka den del du säljer. Båda händer. Vi har sett båda gå genom vår dörr.
Så här är den ärliga versionen, på samma sätt som vi skulle förklara den för en kund som stod på fabriksgolvet. Inget ludd, bara hur de två maskinerna faktiskt beter sig och var och en förtjänar sin behållning.
Den verkliga skillnaden är hur församlingen blir gjord
Båda maskinfamiljerna utför extrudering formblåsning. Båda smälter plast, bildar ett ihåligt rör som kallas för formen, klämmer fast en form runt den och blåser upp den med luft mot formväggarna. Den delen är densamma. Skillnaden sitter på ett ställe: dendö huvudet, och hur den levererar församlingen.
Kontinuerlig extrudering, i klartext
Extrudern går utan att stanna. Plast strömmar genom munstyckets huvud och ut genom botten som en sammanhängande form, hänger ner som tandkräm som pressats ur en tub som aldrig släpper. Eftersom formen fortsätter att komma, måste formarna göra förflyttningen - de skjuts in, klämmer och skjuter ut medan nästa form redan formas. Det är därför du kommer att se dessa säljas som enkelstations- och dubbelstationsmaskiner. En dubbelstation betyder helt enkelt två formstationer som delar ett formhuvud, så ena sidan blåser medan den andra matas ut. Mer genomströmning från samma extruder.
Denna installation är snabb och den är ekonomisk för små delar. Vår2L dubbelstationsmaskinväger cirka 4,5 ton; de5L dubbelstationcirka 5,2 ton. Kompakt, snabbcyklande och glad löpning hela dagen på flaskor.
Ackumulatorhuvudet, i klartext
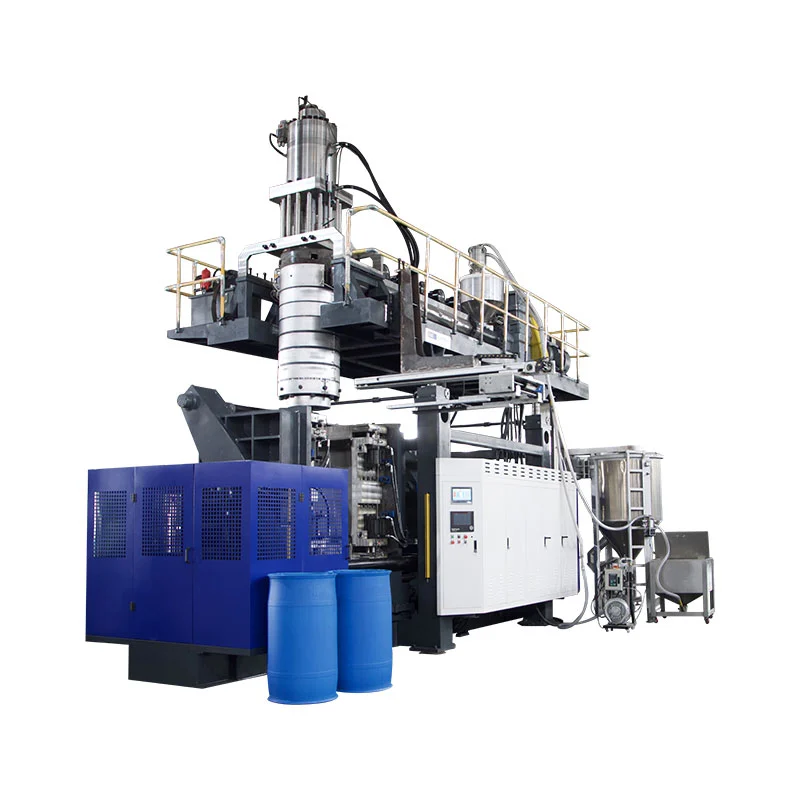
Vänd på logiken nu. Istället för att låta plast droppa ut kontinuerligt, samlar en ackumulatormaskin smältan i en lagringscylinder som sitter bakom formen - Kinggles egen produktlitteratur kallar det "lagringscylinderhuvudserien". Smältan byggs upp. Sedan driver en bagge ut hela laddningen i ett snabbt tryck, och bildar ett stort parison på ett par sekunder innan gravitationen har en chans att förstöra den.
Den hastigheten är hela poängen, och det är därför varje stor behållare på vår linje — 30 L, 60 L, 120 L, 160 L, 250 L, ända fram till1000 L IBC tankmaskin— använder ett ackumulatorhuvud. Du kan fysiskt inte göra de delarna på något annat sätt och hålla väggarna jämna.
Varför parison saga är den faktor som faktiskt avgör det
Här är den bit som de flesta specifikationer hoppar över. Ett parison är smält plast, och smält plast hänger under sin egen vikt. För en liten flaska är formen kort och lätt, så det spelar ingen roll - det är i formen innan något går fel. Men gör den församlingen stor och tung, så tar fysiken över. Toppen, som håller upp allt under sig, töjs och tunnar. När formen stänger har du en del som är för tunn vid axeln och för tjock vid basen. Svag där den behöver vara stark.
Att sträcka är parison sag, och att slå det är hela anledningen till att ackumulatorhuvudet finns. Genom att lagra skottet och skjuta ut det snabbt får ackumulatorn ett stort ämne i formen innan det hinner sjunka. En kontinuerlig form kan helt enkelt inte trycka så mycket plast så snabbt - prästen skulle hänga där hängande medan extrudern sakta kom ifatt.
Så frågan "ackumulator eller kontinuerlig?" är verkligen frågan "är min församling tung nog att sjunka innan formen stängs?" Svara på det och maskintypen svarar sig själv.
Sida vid sida: de två maskintyperna i en blick
| Kontinuerlig extrudering | Ackumulatorhuvud | |
|---|---|---|
| Hur församlingen bildas | Flödar kontinuerligt; formar skjuts in för att fånga den | Förvaras i en cylinder, trycks sedan ut som ett snabbt skott |
| Bästa behållarestorlek | ~0,1 L till 15 L | ~30 L till 1000 L och mer |
| Typisk utgång | Hög skottfrekvens, många små delar per timme | Färre skott per timme, stor del varje skott |
| Kinggle modeller | 2 L / 5 L / 15 L enkel- och dubbelstation | KGB80A 30 L, 60 L, 120 L, 160 L, 250 L, 1000 L IBC |
| Bäst passande produkter | Flaskor, dagliga kemiska förpackningar, små jerryburkar | Kemiska trummor, IBC-tankar, vattentankar, stora bildelar, verktygslådor |
| Se upp för | Kan inte bilda stora delar innan de hänger ihop | Långsam och kraftkrävande om du bara kör små delar |
Matcha maskinen till den produkt du faktiskt gör
Glöm broschyrens adjektiv för en sekund. Det enda som spelar roll är vad du producerar och hur många av dem.
Där en kontinuerlig maskin vinner
Om ditt bröd och smör är flaskor och behållare upp till cirka 15 liter — vattenflaskor, oljeflaskor, tvättmedel och dagliga kemikalieförpackningar, små jerryburkar — enkontinuerlig formblåsningsmaskinär nästan alltid rätt samtal. Cyklerna är snabba, fotavtrycket är mindre och energiräkningen per flaska är låg. Kör ett multi-die-huvud (vi erbjuder 2, 3 eller 4 cavity setups på flera modeller) och du multiplicerar produktionen utan att köpa en andra maskin. För småförpackningar med stora volymer är det inget som en ackumulator gör som motiverar kostnaden här.
Där ett ackumulatorhuvud är det enda riktiga alternativet
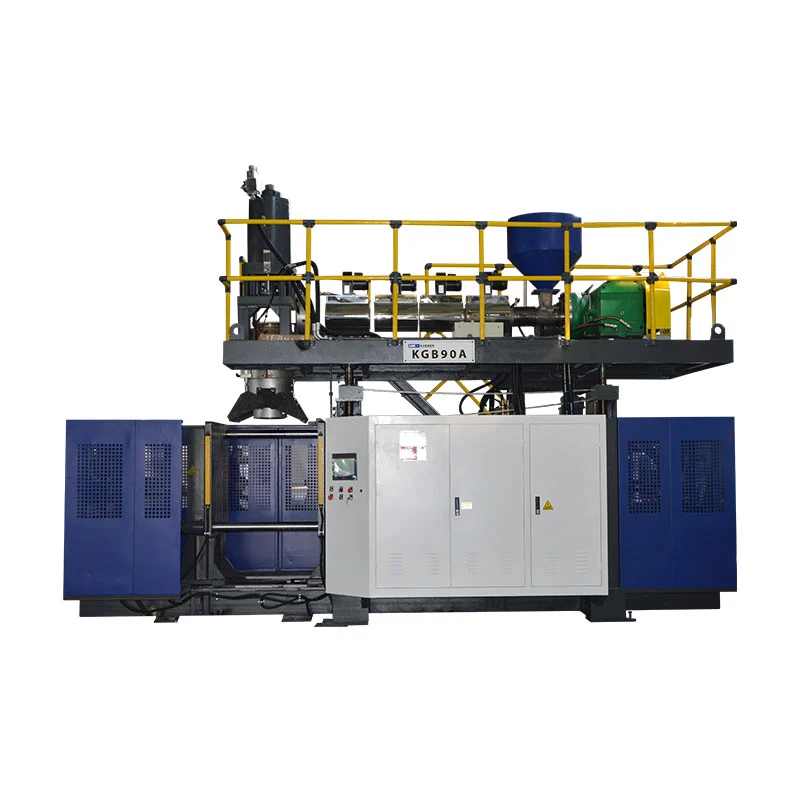
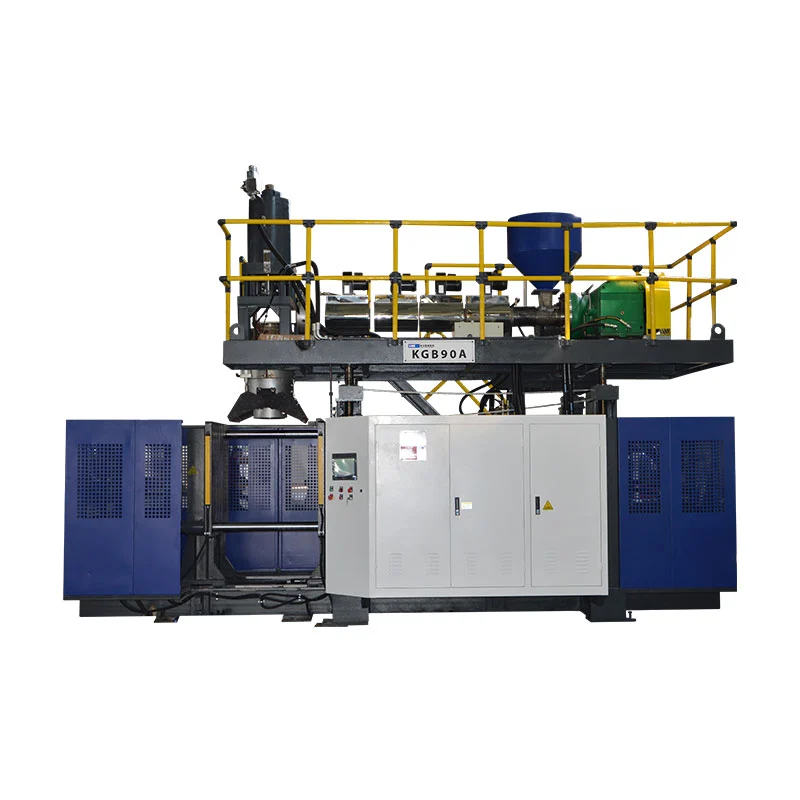
Gå in i stora, tunga eller strukturella delar och samtalet slutar snabbt — du behöver enackumulera formblåsningsmaskin. Ta ett riktigt jobb vi kör på KGB80A: en 30 L kemikalietrumma, färdigvikt 1,5–1,7 kg, blåst i HDPE med en 2,5–3 mm vägg. Det är en tung församling. En kontinuerlig form skulle få den att sjunka innan formen någonsin stängdes. Kunden behövde fat som klarar stapling, transport och lagring utan att spricka, och även väggtjocklek är inte förhandlingsbar för det. Förvaringshuvudmaskin, varje gång.
Samma historia skalar upp: 250 L fat, 1000 L IBC vattentankar, stora bilkanaler, vägbommar, kajaker, stora verktygsväskor. Allt ackumulatorterritorium. Om delen är stor eller måste ta en belastning, väljer du bland ackumulatormaskiner, och bestämmer inte om du ska använda en.
Hur man läser ett ackumulatorspecifikationsblad (med en riktig KGB80A som exempel)
Spec-tabeller ser skrämmande ut, men fyra eller fem nummer bär det mesta av beslutet. Låt oss avkoda de från vår30L ackumulatormaskin, eftersom verkliga siffror slår generiska.
- Spännkraft — 215 kN.Detta måste vara större än blåstrycket gånger det projicerade området för din del, annars andas formen upp under tryck och du får blixt längs sömmen. Det är den första siffran att kontrollera mot den del du vill göra, inte en eftertanke.
- Ackumulatorkapacitet — 5 L.Detta ställer in storleken på skottet som huvudet kan lagra och avfyra. Det är taket på hur stor en form - och därmed hur stor del - maskinen kan formas på en gång.
- Effekt (torrcykel) — 650 st/h.Läs detta som ett teoretiskt tak, inte ett löfte. "Torrcykel" betyder att maskinen går tom. Verklig produktion med kylning, hantering och trimning är lägre, och det är normalt - alla som citerar torrcykelsiffror eftersom produktionshastigheter avrundar till sin egen fördel.
- Skruv 80 mm, L/D 24, smältande 120–140 kg/h HDPE.Skruvgeometrin anger hur mycket smälta du kan trycka. Ett förhållande mellan längd och diameter på 24:1 är en vettig allround för HDPE - tillräckligt med blandning och smältning utan att överkoka hartset.
- Genomsnittlig energianvändning — 27–37 kW.Ett äkta, användbart nummer för kostnadsberäkning. Större ackumulatormaskiner drar mer; mindre kontinuerliga drar mindre. Tänk alltid i energi per färdig del, inte per timme.
- MOOG 100 tjockleksregulator.Detta är väggtjockleksprogrammeringen och på stora delar är det skillnaden mellan pass och skrot. Det varierar munstycksgapet när formen bildas, placerar plast där delen behöver den och trimmar den där den inte gör det - direkt bekämpa sagproblemet från tidigare.
Fem misstag vi ser köpare göra
Efter tillräckligt många av dessa samtal kommer samma felsteg upp om och om igen. Spara dig besväret:
- Att köpa kontinuerligt för att spara pengar, och sedan upptäcka att det inte kan göra det.Den billigare maskinen är inget fynd om din 60 L tank kommer ut med en papperstunn axel. Matcha maskinen med delen först, priset andra.
- Överdimensionering av en ackumulator för små flaskor.En stor maskin med förvaringshuvud som kör 1 L-flaskor är långsam och förbränner energi som den inte behöver. Det är ett kontinuerligt jobb.
- Ignorera klämkraft kontra projicerad yta.Det är den vanligaste orsaken till blixt på skiljelinjen, och det är helt förutsägbart innan du någonsin köper.
- Hoppa över väggtjocklekskontroll på stora delar.På allt tungt är en tjockleksregulator ingen lyx. Utan det vinner sag.
- Läser torrcykelutgång som verklig utgång.Planera din kapacitet på realistiska priser, inte maximalt med tom maskin, annars kommer dina leveransdatum att glida.
Om du väger detta mot andra processval helt, vår del omskillnaden mellan formblåsning och formsprutningär en bra följeslagare läsning, ochtekniska krav och toleransguidegår djupare på vad "jämn väggtjocklek" egentligen betyder i siffror.
Vanliga frågor
Vad är den största skillnaden mellan en ackumulator och en kontinuerlig formblåsningsmaskin?
En kontinuerlig maskin extruderar ämnet utan att stanna, och formarna flyttar in för att fånga upp det - som passar små delar med stora volymer. En ackumulatormaskin samlar smälta i en lagringscylinder bakom munstyckshuvudet och trycker sedan ut hela skottet på en gång, vilket är vad stora tunga delar behöver. Splittringen är formhuvudet, inte extrudern.
Vilken behållarestorlek behöver ett ackumulatorhuvud?
Det finns ingen hård linje, men som en tumregel när en del passerar ungefär 20–30 liter, eller blir tillräckligt tung för att en hängande form skulle sträcka sig och tunnas ut innan formen stängs, behöver du ett ackumulatorhuvud. Våra kontinuerliga skyttelmaskiner täcker ungefär 0,1 till 15 liter; vår ackumulatorserie går från 30 liter upp till 1000 liters IBC-tankar.
Kan en maskin göra både stora fat och små flaskor?
Inte bra. En maskin som är dimensionerad för 250-litersfat är långsam och energikrävande på små flaskor, och en liten kontinuerlig maskin kan helt enkelt inte bilda en stor form innan den sjunker. De flesta anläggningar kör rätt verktyg för varje jobb istället för att tvinga en maskin att täcka båda ändar.
Använder en ackumulatormaskin mer energi än en kontinuerlig maskin?
Per maskin, oftast ja, eftersom den flyttar mer plast och klämmer fast större formar — vår 30-liters KGB80A är i genomsnitt 27 till 37 kW, och större modeller drar mer. Men per del kan det vara effektivt, eftersom ett skott ger en stor behållare. Bedöm energi per färdig del, inte per timme.
Hur läser jag av spännkraften när jag jämför formblåsningsmaskiner?
Klämkraften måste vara större än blåstrycket multiplicerat med delens projicerade yta, annars öppnas formen något under tryck och du får blixt längs avskiljningslinjen. KGB80A ger 215 kN för delar upp till 30 liter. Om du är offererad en maskin med mindre spännkraft än din del behöver, är prisbesparingen inte värt det.
Är du osäker på vilken maskin som passar din del?
Skicka oss behållaren — volym, material, väggtjocklek och hur många du behöver per timme — så berättar våra ingenjörer dig direkt om det är ett kontinuerligt eller ackumulatorjobb, och vilken modell som passar. Vi har byggt formblåsningsmaskiner sedan 2002, med 15 ingenjörer i teamet.
Få en maskinrekommendation →En sista sak. De två maskintyperna är inte konkurrenter – de är olika verktyg för olika jobb, och många anläggningar kör båda: kontinuerliga linjer för deras flaskarbete, en ackumulator eller två för de stora grejerna. När du väl har fattat beslutet kring ämnets vikt och den del du faktiskt säljer, faller resten på plats. Bläddra igenom helasortiment av formblåsmaskinerom du vill se var din produkt landar.